Entrez en contact avec Masstech

Guide d’usine sur les laveuses haute pression pour bonbonnes d’eau de 5 gallons

Contenu
afficher
Une laveuse haute pression pour bonbonnes d’eau de 5 gallons est un équipement industriel destiné à laver les grandes bouteilles consignées avant leur remplissage. Il ne s’agit pas d’un nettoyeur haute pression grand public qui puise l’eau dans un seau. La question d’achat utile n’est pas « Quelle pression ? », mais plutôt « Quelles conditions des bouteilles, quels contrôles de procédé, quelles preuves et quelles interfaces de ligne cette installation doit-elle gérer ? »
Ce guide traite de la décision pédagogique : terminologie, étapes, contrôles, acheminement des bouteilles, équilibrage de ligne, preuves de libération, dépannage et préparation de la demande de devis. Les configurations commerciales et les demandes de projet restent sur la page de solution MassTech distincte.
Qu’est-ce qu’une laveuse haute pression pour bonbonnes d’eau de 5 gallons ?
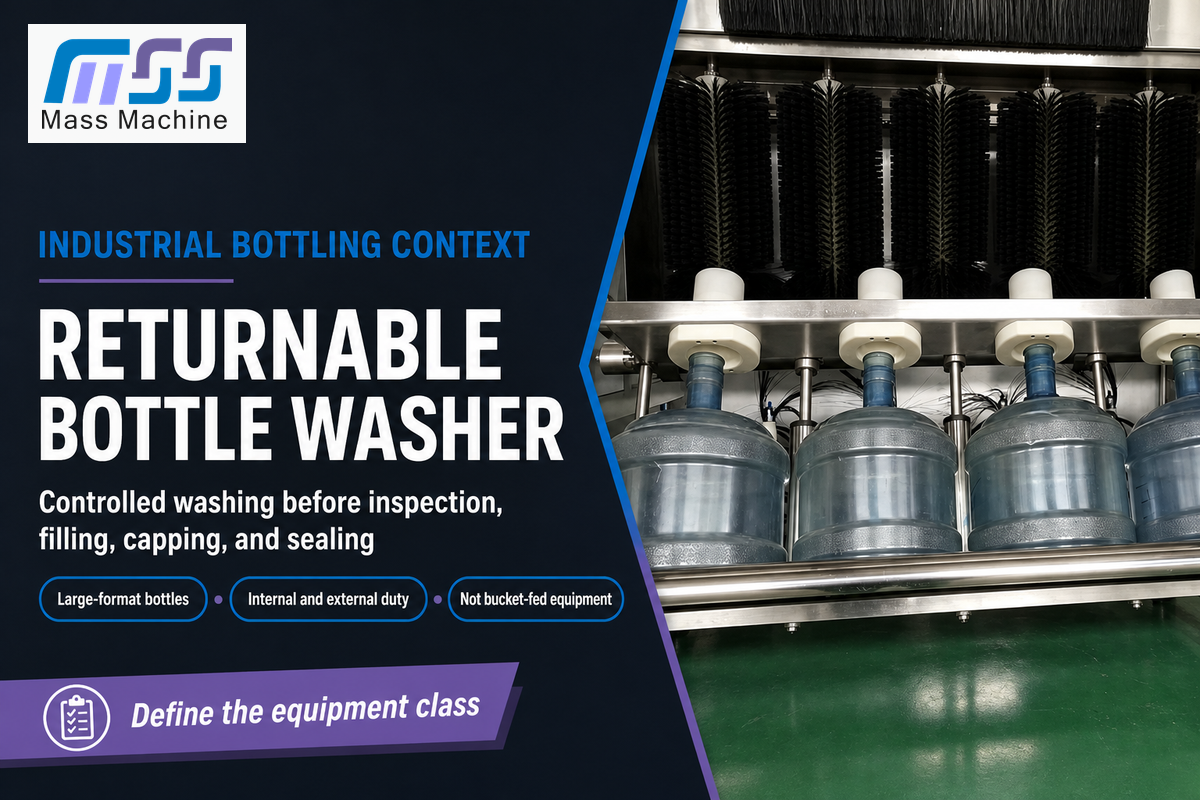
Réponse courte : Une laveuse industrielle de bouteilles de 5 gallons dirige des jets contrôlés et, selon le système, d’autres étapes de nettoyage ou de désinfection vers l’intérieur et l’extérieur des bouteilles consignées. Elle prépare les contenants acceptés pour l’inspection et le remplissage. La « haute pression » décrit un mécanisme ; elle ne prouve pas à elle seule la propreté ou la désinfection.
Cette expression est particulièrement ambiguë. Les résultats de recherche grand public montrent souvent des nettoyeurs haute pression portables alimentés par un seau de 5 gallons. En revanche, une usine d’embouteillage désigne une machine ou une ligne intégrée destinée aux grands contenants consignés couramment vendus comme bouteilles de 5 gallons, de 18,9 L ou de 20 L. Comme la laveuse se trouve dans une ligne de transformation alimentaire, les obligations applicables de la FDA et les contrôles des risques de l’usine — et non l’étiquette du produit — définissent le fonctionnement acceptable.
Ces indications de volume ne garantissent pas les dimensions. La hauteur, le diamètre, le col, la poignée, le matériau et la déformation peuvent varier. Confirmez le plan réel et les échantillons au lieu de supposer que chaque contenant de « 5 gallons » sera transporté, retourné, égoutté ou transféré de la même façon.
Le raccourci utilisé par les acheteurs peut désigner le même fonctionnement industriel par machine de lavage, lavage de bouteilles, laveuse de bouteilles d’eau, nettoyage de bouteilles ou laveuse de bouteilles de 5 gallons. Des recherches maladroites comme « high pressure 5 gallon » et « washer 5 gallon » sont des libellés de requêtes, pas des catégories d’équipement distinctes. En pratique, un contenant de 5 gallons peut aussi être décrit comme une bouteille en plastique de 5 gallons ou une bouteille de 20 litres, mais ces appellations ne définissent toujours ni la géométrie ni le matériau. Les exigences de lavage des bonbonnes doivent donc commencer par des familles de bouteilles et des échantillons contrôlés.
Pourquoi une pression plus élevée ne signifie pas automatiquement une bouteille plus propre
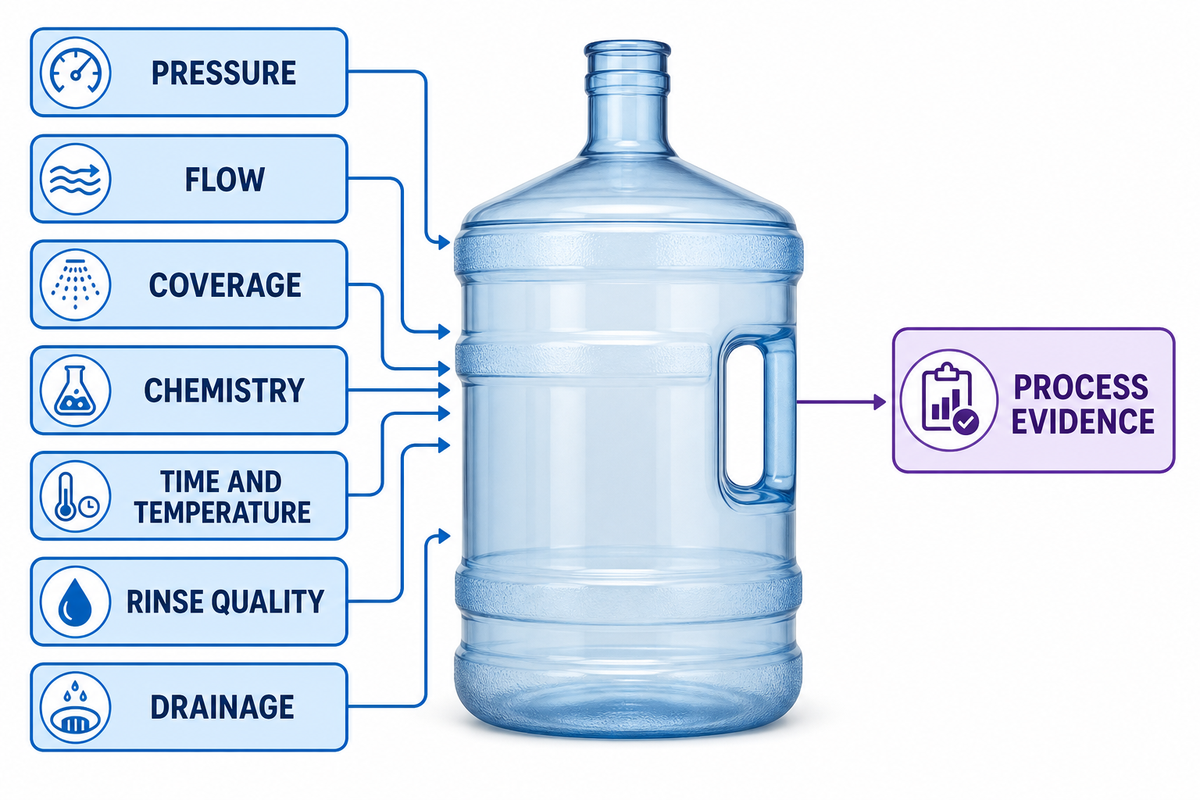
La pression peut fournir une action mécanique, mais elle ne permet pas de savoir si le jet a atteint toutes les surfaces internes, si le débit était suffisant, si les salissures ont réagi à la chimie choisie, ni si le temps, la température, la qualité du rinçage et l’égouttage correspondaient au procédé de l’usine. Les performances de nettoyage résultent d’un système coordonné, et non d’une simple lecture de manomètre. Comme la couverture peut échouer derrière les épaulements ou les poignées, le périmètre public de validation de l’EHEDG appuie la vérification d’un procédé défini plutôt que de considérer un seul point de consigne comme le résultat.
L’explication technique de PROCECO relie la pression au débit, à la couverture de pulvérisation, à la distance des buses, à la puissance de la pompe et à la géométrie de la machine. Cette source concerne les laveuses de pièces ; ses exemples numériques ne sont pas transposés aux bouteilles d’eau. Sa leçon physique reste utile : augmenter une variable peut en modifier plusieurs autres.
Un article de l’ISPE sur les laveuses de verrerie pharmaceutique recommande des essais faisant varier la vitesse de la machine, la pression, la température et le format du contenant, tout en contrôlant la couverture et les résultats. Les limites d’acceptation pharmaceutiques ne s’appliquent pas automatiquement à l’eau embouteillée, mais cette logique de validation remet en cause le même raccourci : un point de consigne n’est pas une preuve.
Distinction pratique : la pression est un paramètre d’entrée. La couverture, l’élimination des résidus, l’état du rinçage, l’égouttage, l’inspection et tout résultat microbiologique ou chimique requis constituent les preuves. Les acheteurs ont besoin à la fois de la plage de fonctionnement et de la méthode utilisée pour démontrer que le résultat visé a été obtenu.
Fonctionnement du parcours des bouteilles en 5 étapes
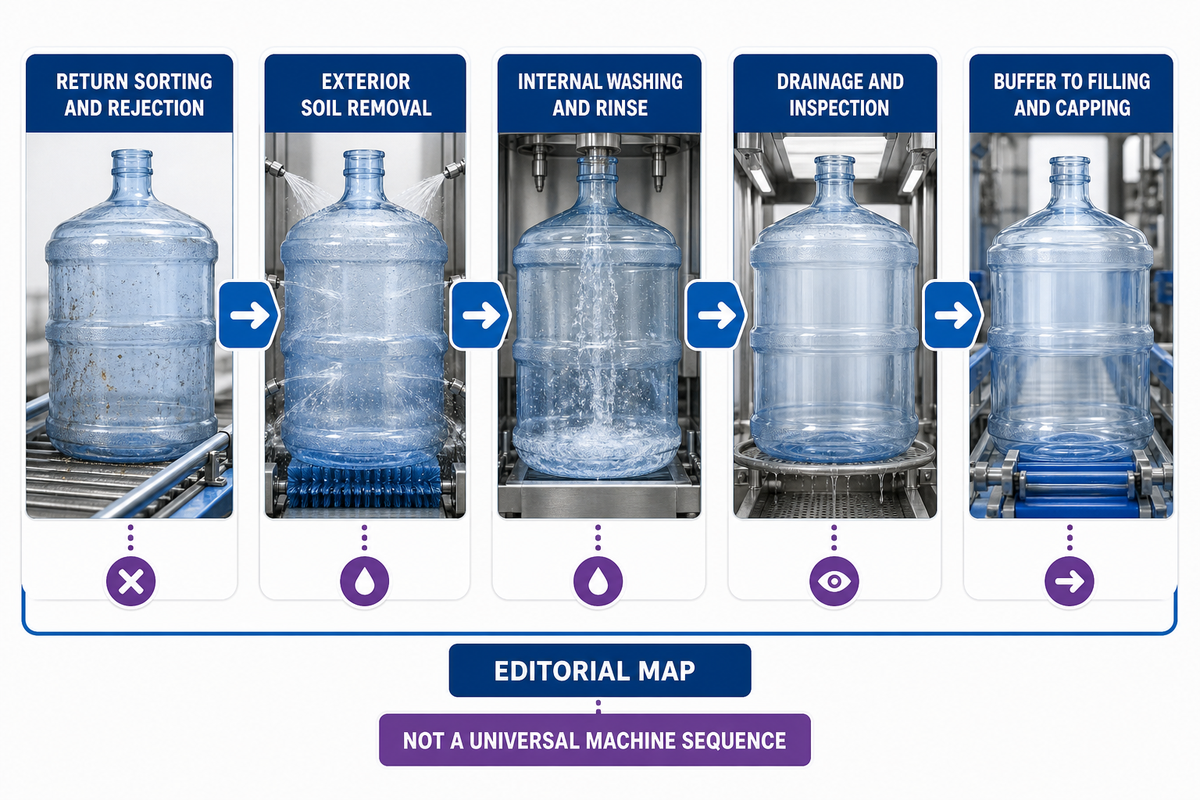
Le parcours des bouteilles en 5 étapes est une carte éditoriale permettant de situer les responsabilités et les pertes de production conforme. Il ne s’agit pas d’une séquence machine universelle. Certaines usines combinent des étapes, ajoutent un prélavage séparé ou un équipement de retrait des étiquettes, ou écartent certaines bouteilles avant même qu’elles n’atteignent la laveuse.
- Tri et rejet des retours : identifier les mauvaises bouteilles, les dommages importants, les corps étrangers, les résidus inconnus, les odeurs ou les états que le procédé approuvé ne peut pas traiter.
- Élimination des salissures extérieures : gérer la terre libre, les étiquettes, l’adhésif, les salissures autour des poignées et la contamination du corps sans supposer que l’aspect extérieur représente l’intérieur de la bouteille.
- Lavage interne et rinçage : retourner ou positionner la bouteille, appliquer les étapes définies et contrôler, selon le cas, la couverture des jets, le débit, la chimie, la température, le temps et la qualité de l’eau.
- Égouttage et inspection : permettre un égouttage efficace, protéger les surfaces nettoyées, détecter les défauts ou résidus visibles et orienter les bouteilles vers la libération, le relavage, l’investigation ou le rejet.
- Mise en tampon vers le remplissage et le bouchage : transférer les bouteilles acceptées sans délai incontrôlé, recontamination, accumulation instable ni incompatibilité de contrôle avec la remplisseuse et la boucheuse.
Pour les opérations d’eau embouteillée aux États-Unis, 21 CFR Part 129 constitue une référence publique essentielle. Il exige que les contenants multiservice soient lavés, rincés, désinfectés et inspectés juste avant le remplissage, le bouchage et le scellage. Ces obligations concrètes ne rendent pas universel le schéma d’étapes d’un fournisseur.
Quelle configuration de laveuse convient à votre flux de retours ?
Le choix de la configuration dépend de la variabilité des bouteilles entrantes, de la main-d’œuvre, du débit cible de bouteilles conformes, de l’espace au sol disponible, des utilités, des commandes et de la façon dont la laveuse doit communiquer avec l’inspection, le remplissage et le bouchage. Un équipement autonome offre une séparation ; une ligne intégrée réduit la manutention, mais rend les hypothèses d’interface plus déterminantes.
Dans les cahiers des charges des fournisseurs, un devis de machine d’embouteillage peut regrouper la laveuse avec d’autres équipements d’embouteillage, tandis qu’un cahier des charges de machine d’embouteillage d’eau peut couvrir toute la ligne. Des termes tels que système automatique pour bouteilles de 5 gallons, entièrement automatique, programmable et réglable restent incomplets tant que le fournisseur n’a pas précisé les mouvements, recettes, guides et interfaces concernés. Comparez l’encombrement, la fiabilité, la polyvalence et la précision au moyen de plans, d’essais, d’alarmes, de preuves de répétabilité et de l’accès pour le service, plutôt qu’avec des adjectifs seuls.
| Configuration | Quand elle peut convenir | Questions à résoudre | Risque caché |
|---|---|---|---|
| Laveuse autonome | L’usine existante dispose d’équipements séparés d’inspection, de mise en tampon ou de remplissage | Méthode de transfert, protection des bouteilles propres, capacité tampon et transfert des commandes | Un transfert manuel ou ouvert peut rompre la chaîne d’hygiène |
| Système semi-automatique | Travail à faible volume ou variable dans lequel un opérateur peut charger, inspecter ou déplacer les bouteilles | Ergonomie, régularité du cycle, protection de l’opérateur et chargement répétable | La variation de la main-d’œuvre peut devenir une variation du procédé |
| Laveuse avec brosses | Les dépôts extérieurs ou les étiquettes nécessitent un contact au-delà de l’action des jets | Marquage des bouteilles, usure des brosses, nettoyabilité, maîtrise des débris et changement de format | L’état des brosses peut devenir une variable non surveillée |
| Prélavage interne haute pression | Les bouteilles acceptées ont besoin d’une étape dédiée d’élimination des salissures avant le cycle principal validé | Périmètre des salissures, confinement, égouttage, accès aux buses et responsabilité du procédé en aval | Un prélavage peut être pris à tort pour un nettoyage complet |
| Ensemble laveuse-remplisseuse-boucheuse | Une ligne coordonnée est nécessaire pour le transfert, l’accumulation, le remplissage et le bouchage | Taux de bouteilles conformes, commandes, utilités, voies de rejet, accès et reprise après les arrêts | Une contrainte de la remplisseuse ou de la boucheuse peut réduire le débit de la laveuse |
Comment choisir une laveuse de bouteilles de 5 gallons ?
Commencez par des bouteilles représentatives et une exigence de procédé écrite. Définissez les conditions d’entrée acceptées et rejetées, les familles de bouteilles, les preuves requises après le lavage, la demande soutenue de bouteilles conformes, les utilités, le plan au sol, les commandes, les interfaces en aval et l’accès pour la maintenance. Comparez ensuite les devis sur la même fonction, plutôt que des nombres d’étapes ou des indications de pression sans rapport.
Comment les salissures, les étiquettes et les dommages des bouteilles modifient le cycle
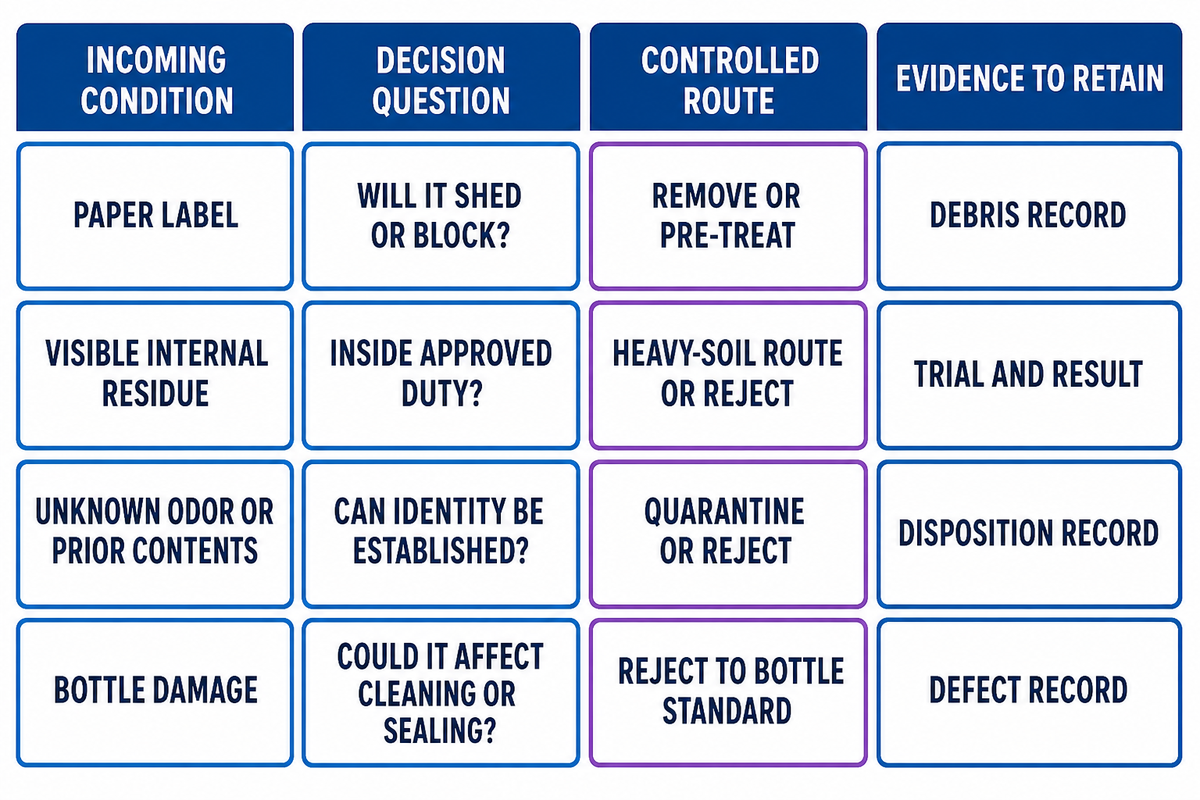
Un flux de bouteilles retournées est rarement uniforme. La matrice décisionnelle salissures-cycle transforme l’état visible et l’historique connu en questions pour les règles approuvées de lavage, de relavage, d’investigation ou de rejet de l’usine. Elle évite volontairement de prescrire une concentration chimique, une température, un temps de contact ou une pression non vérifiés.
Une étude évaluée par les pairs portant sur 90 bouteilles réutilisables personnelles a constaté que la contamination variait selon le matériau de la bouteille, la fréquence de remplissage, le type de boisson et les pratiques de nettoyage. Il ne s’agit pas d’une étude de validation industrielle pour bouteilles de 5 gallons. Sa valeur ici est limitée : elle montre pourquoi la conception et l’historique d’utilisation peuvent modifier la nettoyabilité.
| État à l’entrée | Question de décision | Voie contrôlée possible | Preuves à conserver |
|---|---|---|---|
| Poussière libre ou salissure extérieure légère | Cette condition relève-t-elle du fonctionnement approuvé de la laveuse ? | Cycle normal accepté lorsque la procédure de l’usine l’autorise | Essai représentatif et résultat d’inspection |
| Étiquette en papier | L’étiquette va-t-elle se fragmenter, se détacher ou charger les filtres et les drains ? | Étape approuvée de retrait des étiquettes ou de prétraitement | Famille d’étiquettes, résultat du retrait, voie des débris |
| Étiquette en film ou adhésif tenace | Des résidus restent-ils après l’étape prévue ? | Prétraitement qualifié, relavage ou rejet | Échantillon d’adhésif et définition de l’acceptation |
| Résidu interne visible | Le résidu est-il connu, compatible et inclus dans le défi de salissure validé ? | Voie approuvée pour salissure importante ou rejet | Identité de la salissure, condition d’essai, méthode d’évaluation du résultat |
| Odeur inconnue ou contenu antérieur inconnu | L’usine peut-elle établir l’identité et une disposition sûre ? | Mise en quarantaine et investigation ; rejet si le problème reste non résolu | Traçabilité et enregistrement de la disposition |
| Film semblable à des algues ou décoloration persistante | Est-ce éliminable et comment le résultat sera-t-il démontré ? | Voie de défi validée, relavage ou rejet | Preuves avant-après et méthode d’essai |
| Fissure, rayure profonde, déformation ou col endommagé | Cela peut-il compromettre le nettoyage, l’égouttage, le transport, le remplissage ou le scellage ? | Rejeter conformément à la norme applicable aux bouteilles | Type de défaut, limite et enregistrement du rejet |
| Dimensions de bouteilles mélangées | Le transport, le retournement, les buses, les joints et les guides peuvent-ils traiter chaque famille ? | Changement de format contrôlé ou voie propre à chaque famille | Plan, échantillon, pièces de changement de format, fiche de réglage |
| Retour d’aspect propre | L’aspect masque-t-il un historique ou un risque interne ? | Procédé normal approuvé, et non une libération fondée uniquement sur l’inspection | Enregistrement du procédé et preuves de libération |
Ne faites pas passer une bouteille inconnue dans une recette habituelle. Un produit chimique non identifié, de l’huile, un corps étranger, un résidu dangereux ou un contenant endommagé nécessite une disposition contrôlée. « La laveuse est haute pression » ne constitue pas une évaluation des risques.
Quels sont les 7 contrôles de procédé que l’usine doit vérifier ?
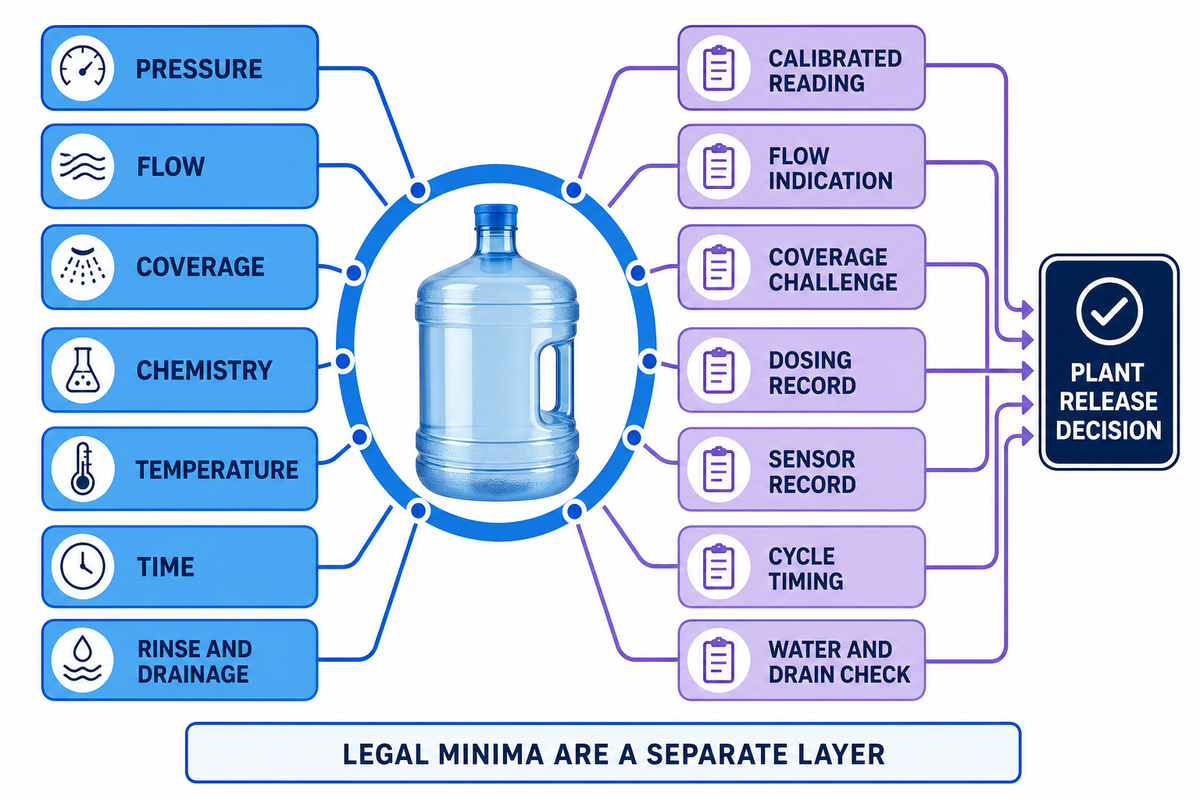
La carte de vérification des 7 contrôles sépare des variables souvent regroupées dans une seule affirmation commerciale. Chaque contrôle nécessite un responsable, des preuves de fonctionnement, une réponse autorisée à la dérive et un lien avec la décision de libération de l’usine. Dans une usine d’eau régionale, un responsable peut surveiller les utilités tandis qu’un autre libère les bouteilles ; la carte rend ce transfert vérifiable. Il s’agit d’un cadre éditorial, pas d’une réglementation ni d’un modèle de validation propre à MassTech.
| Contrôle | Question à laquelle il répond | Exemple de preuve | Ce qu’il ne peut pas prouver seul |
|---|---|---|---|
| Pression | La pression prévue était-elle disponible au point concerné ? | Relevé étalonné, alarme, tendance ou enregistrement d’essai | Couverture interne complète |
| Débit | Une quantité suffisante de liquide a-t-elle circulé dans le circuit ? | Indication de débit, état de la pompe, contrôle des buses | Chimie ou temps de contact approprié |
| Couverture | La pulvérisation a-t-elle atteint les surfaces définies de la bouteille ? | Défi de couverture qualifié et essai sur la famille de bouteilles | Acceptation microbiologique ou chimique |
| Chimie | L’agent approuvé était-il présent dans la plage de fonctionnement prévue ? | Enregistrement du dosage, méthode de concentration, contrôle du renouvellement | Température, temps d’exposition ou élimination par rinçage |
| Température | Le procédé a-t-il atteint et maintenu la condition thermique définie lorsque cela était requis ? | Enregistrement du capteur étalonné et réponse aux alarmes | Compatibilité de la couverture ou des salissures |
| Temps | Chaque étape concernée a-t-elle fourni l’exposition définie ? | Chronométrage du cycle, relation avec la vitesse de ligne, logique d’arrêt et de redémarrage | Pression, débit ou chimie appropriés |
| Rinçage et égouttage | L’état du rinçage final était-il maîtrisé et la bouteille pouvait-elle s’égoutter tout en restant protégée ? | Preuves de la qualité de l’eau, contrôle de l’égouttage, inspection, transfert protégé | La décision complète de libération de l’usine |
Les minima légaux applicables constituent une couche distincte des réglages de l’équipement. La partie 129 comprend des conditions minimales précises pour certaines méthodes de désinfection ainsi que des obligations d’essai et d’enregistrement. Avant de définir une plage de fonctionnement, l’usine doit vérifier la règle en vigueur, son marché, le matériau des bouteilles, l’analyse des risques et toute exigence d’un État ou d’un client.
Le choix de la solution de nettoyage relève du procédé approuvé, et non d’une affirmation générique sur la laveuse. Un équipement capable de laver les bouteilles nécessite encore une séquence d’étapes qualifiée, et appeler une station « rinceuse » ne prouve pas la qualité du rinçage final. De même, une construction renforcée et des matériaux résistants doivent être reliés à la chimie, à la température, à la méthode de nettoyage et au plan d’inspection réels.
Si la conception du rinçage final ou de l’eau de procédé reste ouverte, examinez le contexte plus large du système de traitement de l’eau avec l’équipe responsable de la qualité de l’eau. Une laveuse ne peut pas corriger une spécification d’eau indéfinie en ajoutant de la pression.
Comment équilibrer le débit de la laveuse avec le remplissage et le bouchage
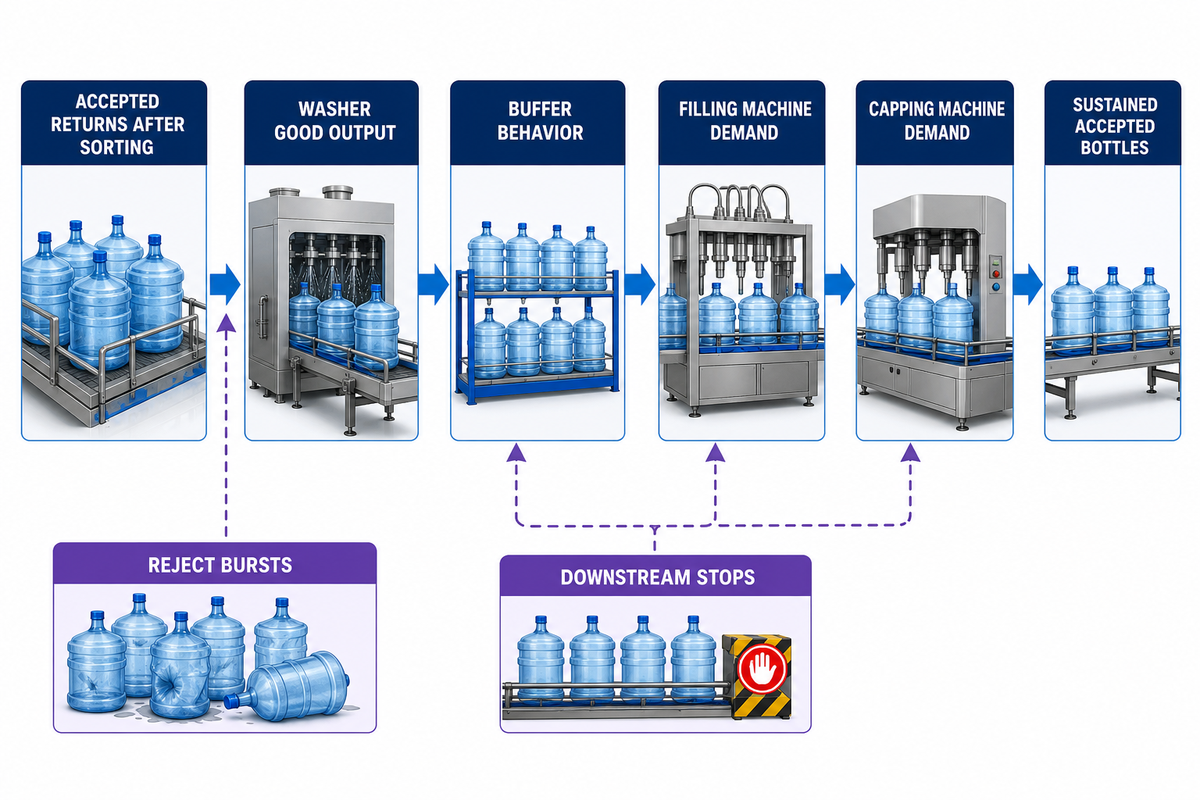
Dimensionnez la ligne selon le nombre soutenu de bouteilles acceptées, et non selon une cadence nominale considérée isolément. Le tri des bouteilles retournées, les rejets, les changements de format, la reprise après les arrêts, le comportement du tampon, la demande de la remplisseuse, l’approvisionnement en bouchons et l’évacuation en aval peuvent tous réduire le débit de bouteilles conformes, même lorsque la laveuse atteint sa vitesse mécanique annoncée. Le risque lié au tampon augmente lorsque des vagues de rejets et des arrêts en aval peuvent laisser la laveuse sans alimentation ou bloquée alors que ses commandes indiquent une vitesse normale.
Dans les opérations d’eau potable et d’eau minérale, production d’eau en bouteille sert parfois de raccourci pour désigner la ligne de production complète. Cette formulation peut masquer des contraintes distinctes dans le remplissage de bonbonnes, le remplissage de bouteilles d’eau, le lavage, le convoyage et la machine de bouchage. De même, « remplissage de bouteilles d’eau de 5 gallons » ou « machine de remplissage de bonbonnes d’eau » peut décrire un périmètre en aval plutôt que les performances de la laveuse. Modélisez le débit accepté et les coûts de main-d’œuvre à chaque interface avant de regrouper ces périmètres dans une seule affirmation de cadence.
Un cas de bouteilles en verre consignées de Packworld montre que le tri et l’intégration de plusieurs fournisseurs peuvent limiter la ligne. Ses chiffres ne sont pas transposés. Cartographiez chaque transfert avant d’accepter une affirmation d’efficacité en bouteilles par heure.
Débit d’entréeBouteilles retournées acceptées disponibles après le tri, et non le nombre total déchargé.
Débit conforme de la laveuseBouteilles libérées après lavage, égouttage, inspection, relavage et décisions de rejet.
Comportement du tamponCapacité d’accumulation, protection, logique premier entré-premier sorti et réaction lors d’un arrêt en aval.
Demande en avalCe que la remplisseuse et la boucheuse peuvent accepter en fonctionnement normal, en reprise et lors d’un changement de format.
Pour le contexte des équipements en aval, comparez la page dédiée à la machine de remplissage de bonbonnes d’eau de 5 gallons et la gamme de machines de remplissage d’eau. Ces pages traitent de la capacité de la ligne de remplissage ; ce guide reste centré sur les interfaces et les preuves.
Quelle est la principale différence entre une laveuse autonome et une ligne intégrée ?
Une laveuse autonome crée un périmètre défini que l’usine doit relier par le transfert, la mise en tampon, les commandes et la protection des bouteilles propres. Une ligne intégrée coordonne davantage de ces fonctions dans un même système, mais lie aussi les performances de la laveuse aux hypothèses concernant la remplisseuse, la boucheuse, le convoyeur, les utilités et les commandes. Aucune des deux n’est automatiquement meilleure.
Comment les équipes qualité doivent-elles valider la libération des bouteilles ?
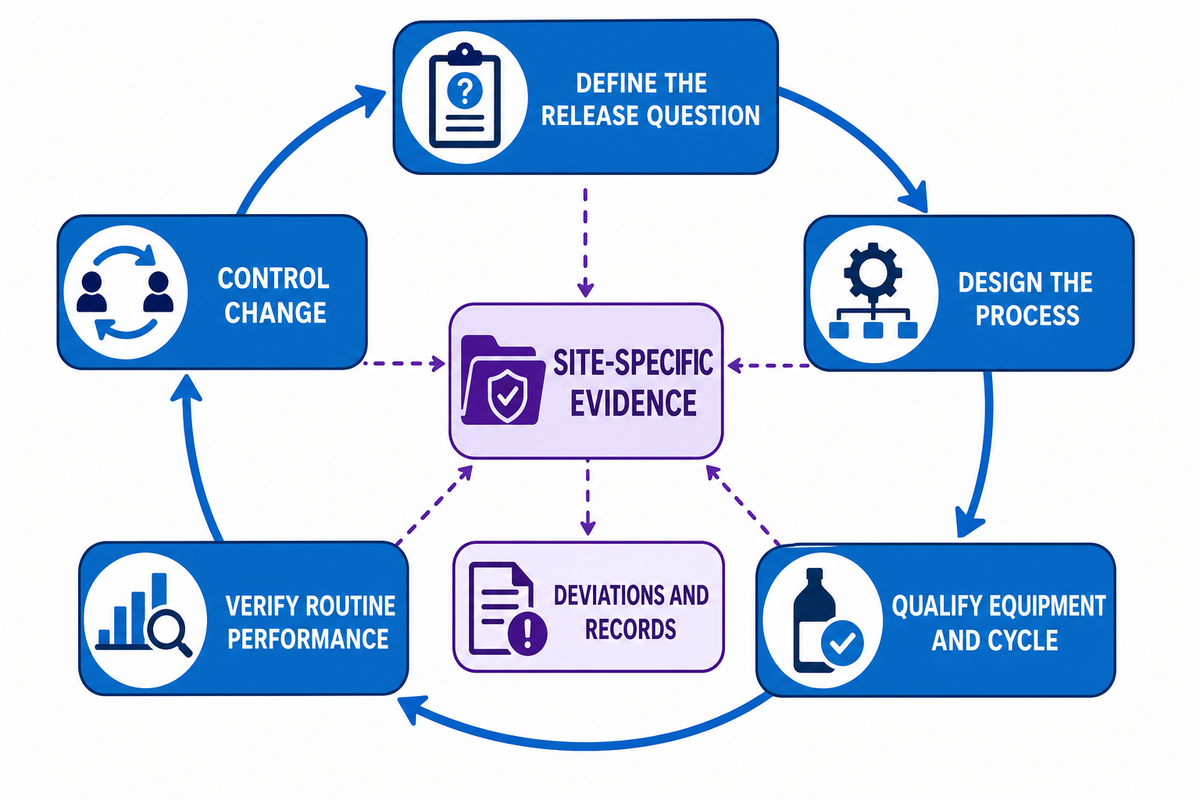
Un plan de libération doit relier les risques de l’usine et les critères d’acceptation à l’état observable des bouteilles, aux paramètres de procédé contrôlés, aux preuves de défi, aux résultats d’essai, aux écarts et aux enregistrements. L’inspection visuelle est importante, mais elle ne peut pas remplacer universellement les preuves de couverture, de procédé, de rinçage ou de résultat exigées par l’usine et le marché applicables.
- Définir la question de libération : préciser la famille de bouteilles, l’état à l’entrée, l’étape suivante prévue, les exigences applicables et la définition de ce qui est « acceptable ».
- Concevoir le procédé : documenter les étapes, les paramètres critiques, les utilités, les alarmes, l’échantillonnage, la logique de relavage et de rejet ainsi que la protection après désinfection.
- Qualifier l’équipement et le cycle : soumettre les familles de bouteilles représentatives et les échantillons acceptés dans les pires conditions à des méthodes approuvées.
- Vérifier les performances courantes : examiner dans le temps les enregistrements de fonctionnement, les écarts, la maintenance, l’étalonnage, l’inspection et les essais applicables.
- Maîtriser les changements : réévaluer la géométrie des bouteilles, les étiquettes, les salissures, la chimie, les utilités, les buses, la vitesse, le logiciel et les interfaces en aval lorsqu’ils changent.
Le périmètre public de la directive EHEDG 45 distingue la validation du nettoyage, la surveillance et la vérification, et considère la validation comme propre au site. Les critères payants de la directive n’ont pas été consultés ni reconstitués. Ce guide utilise uniquement ce périmètre public.
Périmètre de conformité aux États-Unis : la partie 129 ne crée pas de vide paramétrique. La section 129.80 contient des conditions minimales concrètes pour les méthodes de désinfection répertoriées, un essai hebdomadaire au moins du produit fini pour les coliformes totaux et la conservation des enregistrements pendant au moins 2 ans. D’autres exigences fédérales, étatiques, clients ou liées aux contrôles des risques peuvent s’ajouter. Confirmez le texte en vigueur avec l’équipe conformité responsable.
Que faut-il inclure dans une RFQ et un Factory Acceptance Test ?
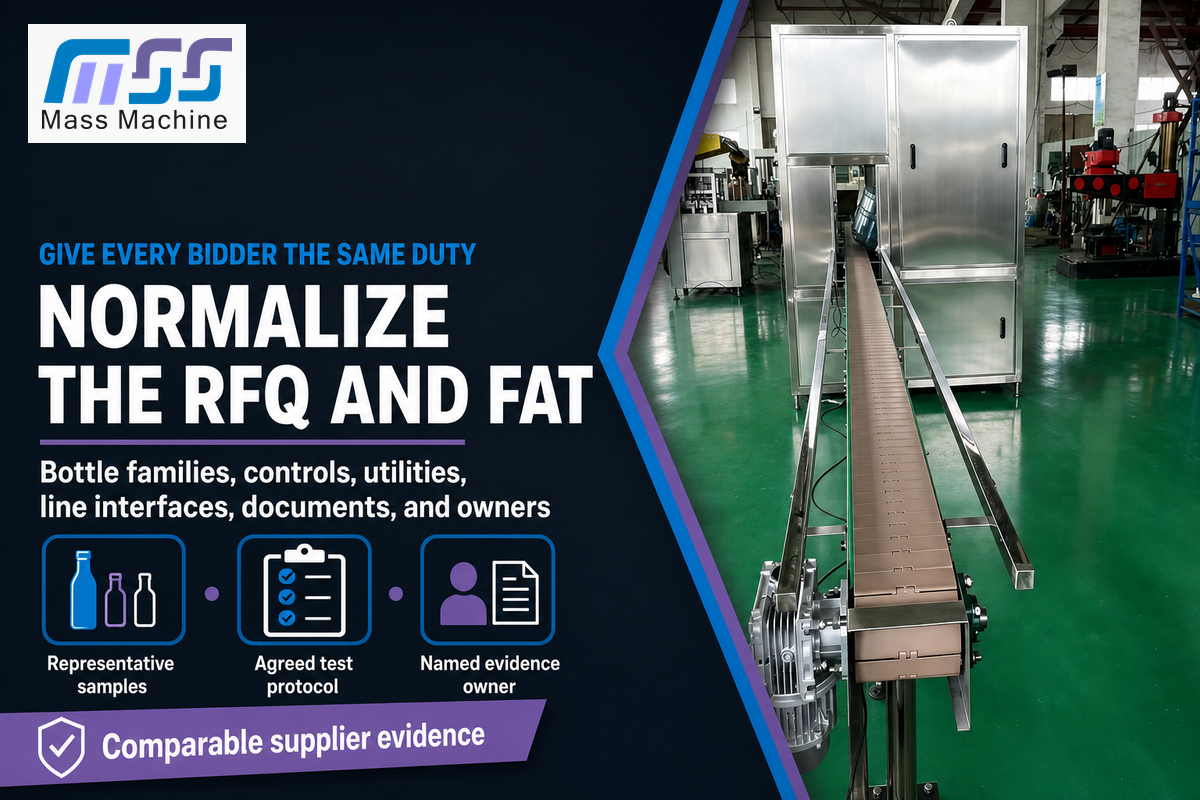
Une demande de devis doit obliger chaque soumissionnaire à répondre aux mêmes questions de fonction des bouteilles, de besoin de preuves, d’interface et de responsabilité. Le risque de comparaison augmente lorsque les fournisseurs définissent différemment l’acceptation des bouteilles, les utilités, les interfaces et les preuves, si la demande ne fixe pas ces périmètres. Un Factory Acceptance Test doit ensuite démontrer que le système construit correspond à la conception convenue et peut faire passer des bouteilles représentatives dans la séquence, les commandes, les alarmes, les rejets et les enregistrements prévus.
| Ligne de décision | Demander à chaque fournisseur | Preuves du Factory Acceptance Test | Responsable |
|---|---|---|---|
| Familles de bouteilles | Plans, matériaux, cols, poignées, plage de déformation et pièces de changement de format | Faire passer des échantillons approuvés de chaque famille prévue | Ingénierie des procédés |
| État à l’entrée | Salissures, étiquettes, défauts, exclusions et voie de rejet acceptés | Mettre au défi les bouteilles les plus propres, typiques et les pires bouteilles acceptées | Qualité |
| Étapes du procédé | Séquence, recirculation, rinçage à l’eau neuve, égouttage et périmètres de protection | Observer la séquence complète ainsi que le comportement à l’arrêt et au redémarrage | Ingénierie des procédés |
| Commandes | Pression, débit, couverture, chimie, température, temps, rinçage, alarmes et enregistrements | Mettre au défi les capteurs, alarmes, interverrouillages et la capture des données | Qualité et automatisation |
| Débit de bouteilles conformes | Base de cadence, hypothèses de rejet, changement de format, périmètre de disponibilité et tampon | Mesurer le débit accepté selon le protocole d’essai convenu | Exploitation |
| Utilités | Qualités de l’eau, débits, pressions, énergie, air, égouttage, évacuation et charge de déchets | Vérifier les raccordements, les plages, les alarmes et la capacité d’égouttage | Ingénierie de l’usine |
| Interfaces de ligne | Convoyeurs, remplisseuse, boucheuse, commandes, protocoles, accumulation et signaux de rejet | Simuler les arrêts en amont et en aval ainsi que la reprise | Automatisation |
| Nettoyabilité | Acier inoxydable et autres matériaux, accès, points d’égouttage, zones mortes, entretien des buses et des filtres | Inspecter l’accès, l’égouttage, la procédure de nettoyage et les tâches de maintenance | Qualité et maintenance |
| Documentation | Plans, manuels, certificats, pièces, sauvegardes logicielles, étalonnage et protocoles d’essai | Rapprocher les documents livrés de la révision de la machine construite | Approvisionnement |
| Service et maîtrise des changements | Circuit de réponse, pièces de rechange, assistance à distance, formation et notification des changements | Clore les écarts et désigner les responsables après livraison | Approvisionnement et maintenance |
Une fois la fiche de notation terminée, utilisez la page de solution de laveuse haute pression pour bonbonnes d’eau de 5 gallons pour la configuration commerciale et la demande d’ingénierie. Si le choix de la machine de remplissage reste à trancher, orientez ce travail vers comment choisir une machine de remplissage de bonbonnes d’eau de 5 gallons au lieu de le dupliquer ici.
Quels symptômes indiquent des problèmes de maintenance de la laveuse ?
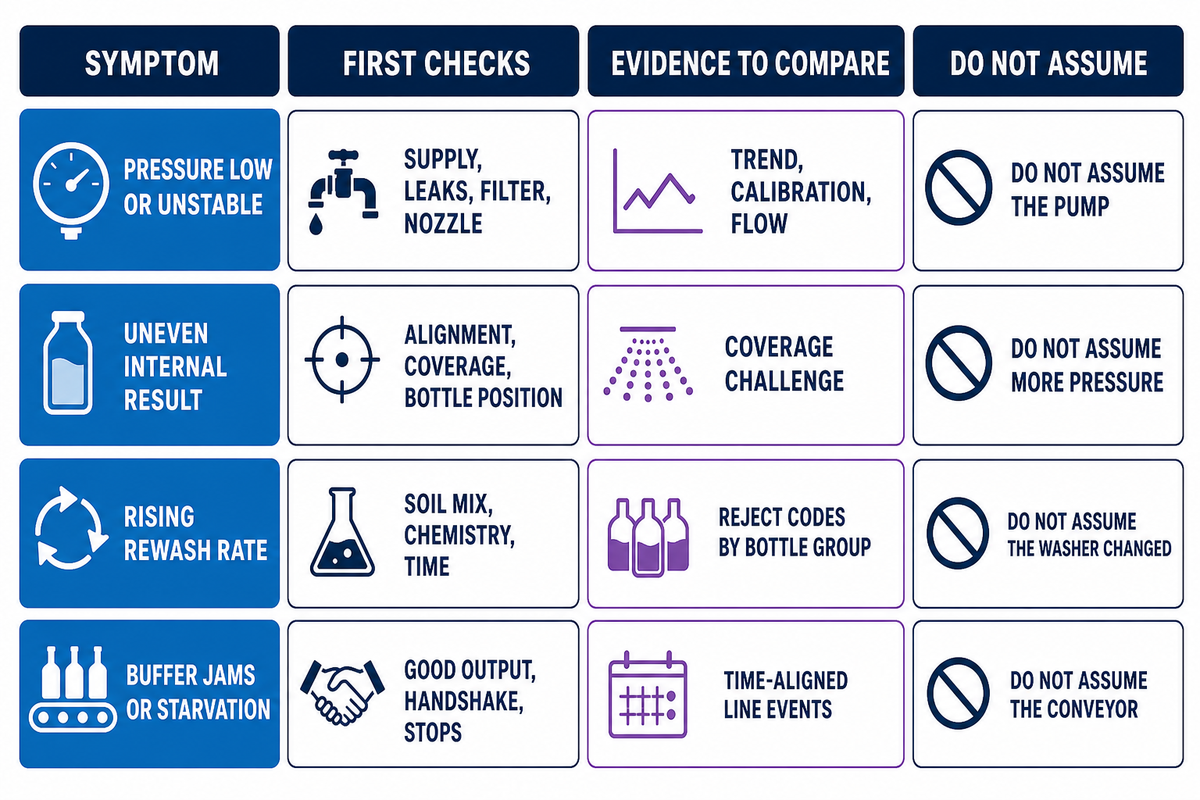
Un symptôme doit déclencher une vérification structurée, et non un remplacement immédiat de pièces. Une perte de pression, un nettoyage irrégulier, une hausse des rejets, un entraînement de résidus, une évacuation lente ou un transfert instable peuvent provenir du flux de bouteilles, des utilités, des buses, des filtres, des pompes, des cuves, du dosage, des commandes, de l’évacuation ou des équipements en aval.
Lorsque les guides font tourner les bouteilles, la vérification de maintenance doit relier le mouvement, la position des bouteilles, l’alignement des buses et l’évacuation, au lieu de considérer la rotation comme une preuve de couverture.
| Symptôme | Premières vérifications | Éléments de preuve à comparer | Ne pas supposer |
|---|---|---|---|
| Pression faible ou instable | Alimentation, fuites, pompe, filtre, usure ou obstruction des buses, état des vannes | Tendance, étalonnage, débit, historique de maintenance | La pompe est nécessairement en cause |
| Résultat interne irrégulier | Alignement des buses, mouvement, couverture, position des bouteilles, changement de format selon la famille | Vérification de la couverture et schéma d’échantillonnage | Une pression plus élevée corrigera les zones d’ombre |
| Taux de relavage en hausse | Mélange de salissures à l’entrée, étiquettes, chimie, température, temps, couverture | Codes de rejet par groupe de bouteilles et par poste | La laveuse a été modifiée sans vérifier les bouteilles retournées |
| Résidus visibles après rinçage | Entraînement provenant de l’étape précédente, état du rinçage, circuit d’écoulement, évacuation | Enregistrement de l’étape, éléments concernant l’eau, inspection des bouteilles | L’aspect permet d’identifier le produit chimique |
| Évacuation lente | Angle des bouteilles, géométrie, réglage des guides, circuit d’évacuation, air et synchronisation du transfert | Observation de l’évacuation par famille de bouteilles | Toutes les bouteilles de 18,9 L et de 20 L s’égouttent de la même manière |
| Obstruction fréquente des buses | Filtration, débris d’étiquettes, tartre, état de la cuve, procédure de nettoyage | Nature des débris, perte de charge du filtre, intervalle d’entretien | L’obstruction est aléatoire |
| Endommagement des bouteilles | Guides, pinces, retournement, variation de température, chocs, bouteilles retournées défectueuses | Emplacement des dommages, famille de bouteilles, position dans la machine | Chaque fissure a commencé dans la laveuse |
| Bourrages ou manque d’alimentation du tampon | Taux de produits conformes, pics de rejets, échange de signaux de commande, arrêts en aval | Événements synchronisés dans le temps de la laveuse, du convoyeur, de la remplisseuse et de la capsuleuse | Le convoyeur mécanique est le seul goulot d’étranglement |
Les publications de brevets accessibles au public montrent que les concepts de laveuses peuvent surveiller la pression, le débit, la température, les indicateurs chimiques, les niveaux de fluide, les vitesses, l’état des buses et la position des lances. Ces brevets ne prouvent ni la propriété de MassTech, ni une certification, ni les performances commerciales. Ils renforcent simplement l’intérêt de comparer plusieurs signaux dans un plan de dépannage.
Quand passer d’une laveuse autonome à une solution intégrée ?
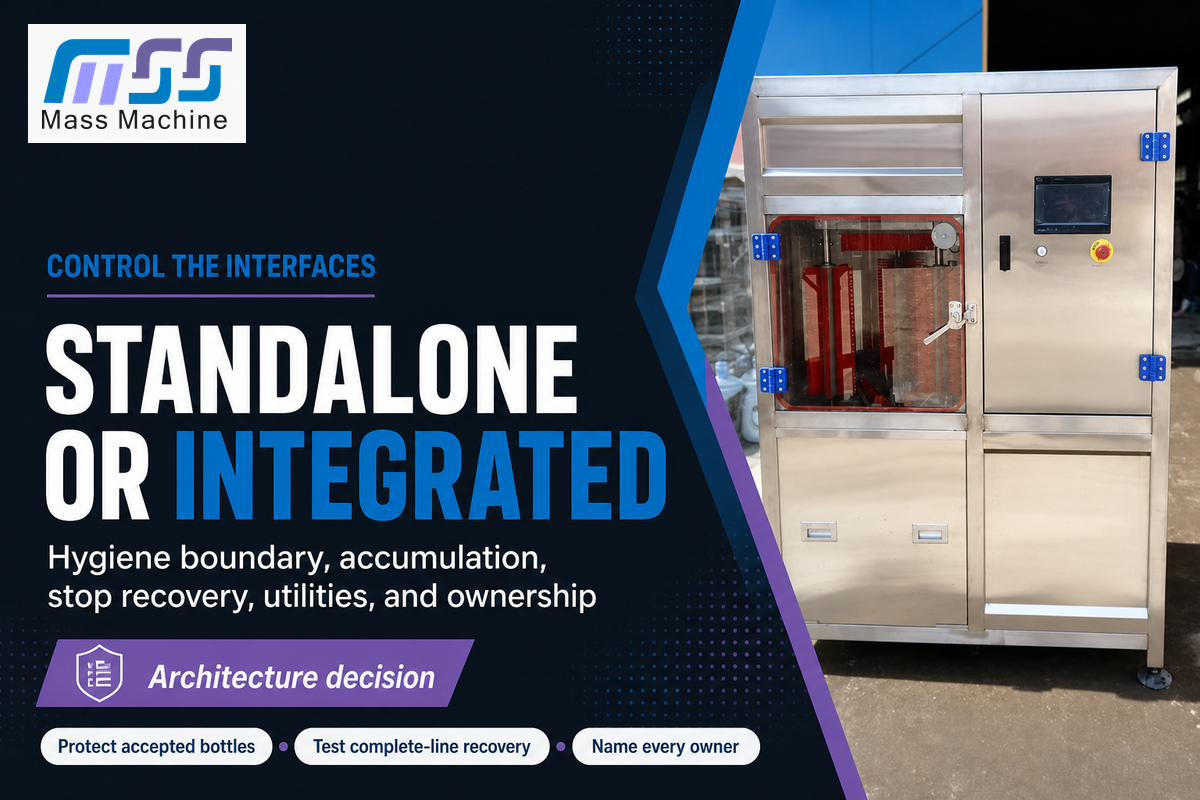
Passez à l’intégration lorsque les transferts ouverts, les manipulations répétées, les accumulations non maîtrisées, les commandes incompatibles ou une responsabilité de maintenance distincte empêchent l’usine de protéger les bouteilles conformes et de maintenir le débit requis. Le risque lié aux interfaces augmente, car chaque transfert ouvert ou chaque relais de commande ajoute un responsable, un mode de récupération et une possible rupture d’hygiène. Restez en configuration autonome lorsque la séparation améliore la flexibilité et que les interfaces peuvent être contrôlées, documentées, nettoyées, entretenues et rétablies de manière fiable.
- Confirmez qui est responsable de la limite hygiénique après la sortie de la dernière étape de lavage ou de désinfection.
- Cartographiez les mesures de protection contre la recontamination lors de l’évacuation, de l’accumulation, du remplissage, du bouchage et du scellage.
- Testez le comportement de la ligne complète lorsque la laveuse, la remplisseuse, la capsuleuse ou le convoyeur s’arrête.
- Vérifiez que les utilités et les évacuations supportent simultanément la demande de pointe, le nettoyage et les conditions de reprise.
- Définissez quel fournisseur corrige un défaut d’interface et comment les modifications logicielles ou de composants sont maîtrisées.
Une présentation concise des activités d’ingénierie et de production déclarées par le fabricant est disponible sur la présentation de l’ingénierie et de la fabrication de Mass Technology. Cette page de première partie fournit uniquement le contexte de l’entreprise. Elle ne constitue pas une preuve indépendante qu’une laveuse donnée répond aux exigences de l’usine en matière de bouteilles, de débit, d’assainissement ou de réglementation.
Foire aux questions
Une laveuse haute pression pour bonbonnes d’eau de 5 gallons est-elle identique à un nettoyeur haute pression alimenté par seau ?
Non. Dans le contexte de l’embouteillage industriel, cette expression désigne une machine qui lave les bouteilles grand format réutilisables avant inspection et remplissage. Un nettoyeur haute pression alimenté par seau est un équipement portable grand public ou de maintenance qui utilise un récipient de cinq gallons comme source d’eau. Ces deux produits répondent à des besoins différents, utilisent des commandes différentes et ne doivent pas figurer sur la même liste restreinte de fournisseurs ni dans la même spécification technique.
Quelle est la meilleure façon de nettoyer une bonbonne d’eau de 5 gallons dans une usine industrielle ?
Il n’existe pas de cycle universel pour chaque bouteille, salissure, matériau, marché et machine. L’usine doit définir les conditions d’entrée acceptées, les exigences applicables, les étapes du procédé, les contrôles critiques, les besoins de rinçage et d’évacuation, les preuves de libération, la logique de relavage et les critères de rejet. Des essais sur des bouteilles représentatives et un test d’acceptation en usine contrôlé sont plus défendables que la copie, depuis une autre application, d’un réglage de pression, de température, de produit chimique ou de durée dépourvu de justification.
Existe-t-il une machine qui lave les bouteilles d’eau consignées ?
Oui. Les fournisseurs industriels proposent des configurations autonomes, semi-automatiques, assistées par brosses, avec prélavage interne, ainsi que des ensembles intégrés laveuse-remplisseuse-capsuleuse. Le bon choix dépend des dimensions et matériaux réels des bouteilles, de leur état à l’arrivée, des preuves de procédé requises, de la demande durable en bouteilles conformes, des utilités, de l’espace au sol, des commandes, des interfaces en aval et de l’accès pour la maintenance. Demandez à chaque fournisseur de tester des bouteilles représentatives et de documenter les exclusions.
La haute pression peut-elle à elle seule désinfecter une bonbonne de 5 gallons ?
Non. Par définition, la pression est une action mécanique, et non un résultat complet de désinfection. La couverture, le débit, la chimie, la température, le temps d’exposition, l’état du rinçage, l’évacuation, l’état des bouteilles et les exigences applicables peuvent tous avoir une importance. Le procédé approuvé et les preuves doivent démontrer le résultat attendu, tandis que les écarts nécessitent une réponse définie plutôt qu’une décision improvisée de l’opérateur.
Quelles informations une usine doit-elle envoyer avant de demander un devis pour une laveuse ?
Envoyez les plans et échantillons de bouteilles ; les détails du matériau et du col ; les étiquettes et les salissures habituelles ; les retours acceptés les plus propres, moyens et les plus défavorables ; la demande cible en bouteilles conformes ; les règles de rejet et de relavage ; les preuves de procédé et de libération requises ; l’eau, l’électricité, l’air, l’évacuation et l’espace au sol disponibles ; les détails de la remplisseuse et de la capsuleuse ; les protocoles de commande ; le niveau d’automatisation souhaité ; les exigences du marché ; ainsi que le test d’acceptation en usine prévu. Identifiez également les conditions qui doivent être rejetées plutôt que forcées dans le procédé de lavage. Incluez la méthode d’inspection actuelle, le comportement des arrêts et redémarrages en aval, les enregistrements de nettoyage, les attentes en matière de changement de format et le responsable de chaque interface de ligne. Les photos seules ne peuvent pas révéler les odeurs, les déformations lors de la manutention, les résidus internes, les dommages au col ni la manière dont une bouteille réelle s’égoutte ; les échantillons représentatifs restent donc essentiels.
Une seule machine peut-elle laver des bouteilles de 18,9 L et de 20 L ?
C’est possible, mais l’indication du volume ne suffit pas. Confirmez la hauteur, le diamètre, la finition du col, la poignée, le matériau, la plage de déformation, les guides de transport, les pinces, le retournement, la position des buses, les joints, l’évacuation et les pièces de changement de format. Le fournisseur doit démontrer le fonctionnement avec chaque famille de bouteilles prévue, documenter le changement de format et identifier toute bouteille située hors de la plage et des limites approuvées.
Transformez les échantillons de bouteilles en exigences vérifiables pour la laveuse
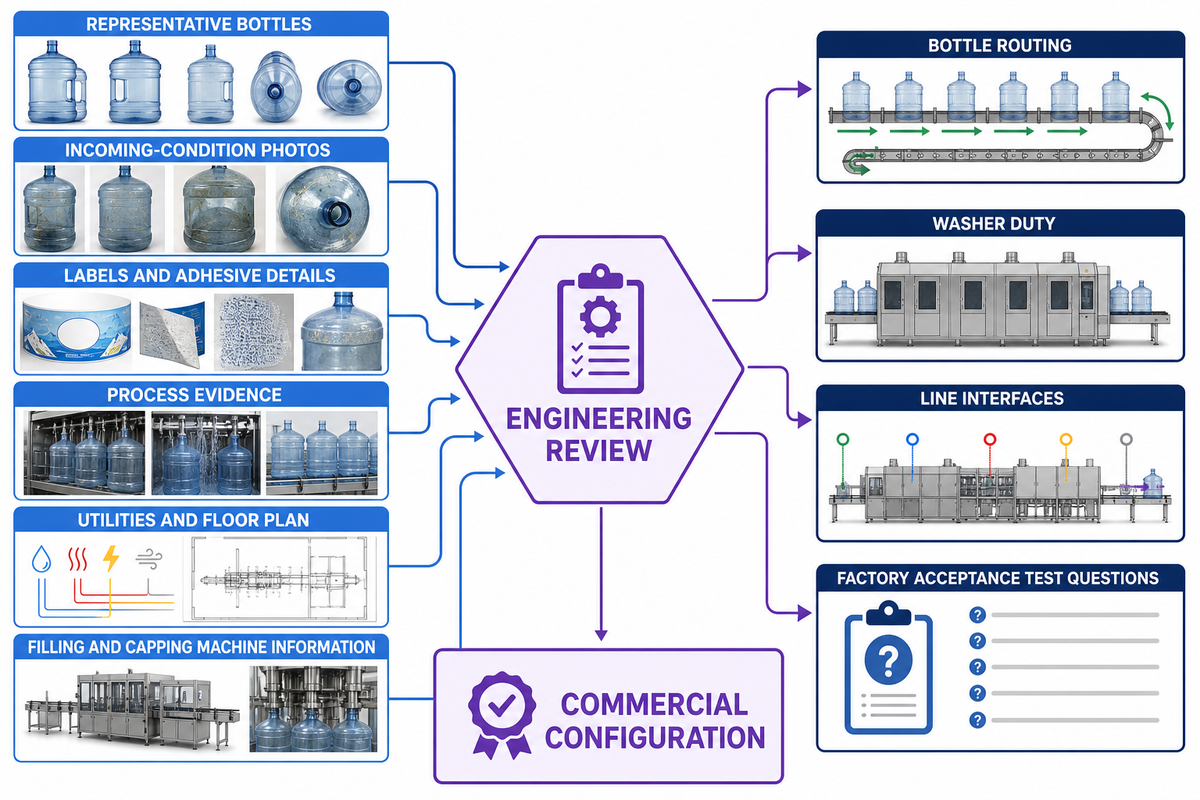
Envoyez à MassTech des bouteilles représentatives, des photos de leur état à l’arrivée, les détails des étiquettes et des adhésifs, le débit cible de bouteilles conformes, les preuves de procédé requises, les utilités, le plan au sol et les informations sur la remplisseuse et la capsuleuse en aval. Pour un projet d’eau embouteillée aux États-Unis, incluez les obligations de la partie 129 applicables ; les autres marchés nécessitent leurs propres références. Pour une usine régionale d’eau ou un producteur de boissons, cela empêche un devis commercial de masquer des hypothèses non résolues sur les bouteilles et la ligne. L’examen technique peut alors distinguer le cheminement des bouteilles, la fonction de la laveuse, les interfaces de ligne et les questions relatives au test d’acceptation en usine avant de proposer une configuration commerciale.
Références et sources
- Code électronique des règlements fédéraux, 21 CFR partie 129. Utilisé pour les exigences américaines relatives au traitement, à l’assainissement, aux essais, aux enregistrements et à la manutention des contenants d’eau embouteillée.
- U.S. Food and Drug Administration, informations réglementaires sur l’eau embouteillée. Utilisé pour localiser les ressources réglementaires actuelles sur l’eau embouteillée, et non comme recette d’équipement.
- Page publique du catalogue de la directive 45 de l’EHEDG. Utilisée uniquement pour le champ d’application public de la validation, de la surveillance et de la vérification du nettoyage sur site.
- Sun et al., Propreté des bouteilles d’eau réutilisables. Étude sur les bouteilles personnelles utilisée avec une limitation explicite de son champ d’application non industriel.
- ISPE, validation d’une laveuse automatisée de verrerie. Utilisé pour la logique du cycle de vie et du test d’acceptation en usine dans d’autres applications ; les limites pharmaceutiques ne sont pas transposées.
- PROCECO, effet de la taille de la machine, du débit et de la pression sur le nettoyage. Utilisé pour l’interdépendance générale entre pression, débit et couverture ; les valeurs des laveuses de pièces ne sont pas transposées.
- Packworld, optimisation du tri et du remplissage des contenants en verre consignés. Utilisé pour le contexte du tri et de l’intégration de ligne, et non pour des indicateurs de performance transposés.
- EP0634230A1 et EP0636427A1. Utilisés comme divulgations publiques de concepts, avec les limites liées au titulaire et au statut juridique ; ils ne constituent pas une preuve de propriété ou de validation par MassTech.
Périmètre éditorial : Cet article est un contenu d’information destiné aux acheteurs industriels. Il ne remplace ni la réglementation en vigueur, ni une analyse des risques de l’usine, ni un procédé de nettoyage ou de désinfection validé, ni des essais en laboratoire, ni les instructions de l’équipement, ni une revue juridique, de sécurité alimentaire et d’ingénierie menée par des professionnels.
POURQUOI NOUS ÉCRIVONS CECI
MassTechX publie des guides pratiques d'ingénierie pour les producteurs de boissons, les propriétaires d'usines, les équipes d'approvisionnement et les acheteurs de lignes d'emballage qui doivent comparer le remplissage, le soufflage, l'étiquetage, le traitement de l'eau et les équipements de fin de ligne avec moins de conjectures. Notre objectif est d'expliquer les contraintes réelles de production derrière la capacité, le type de liquide, le format du conteneur, les exigences d'hygiène, les pièces de rechange et le service après-vente avant qu'un acheteur ne s'engage dans une ligne d'embouteillage.
À PROPOS DE NOTRE ENTREPRISE
Mass Technology est un fabricant de machines de remplissage de boissons basé à Zhangjiangang dans le Jiangsu, en Chine Nous concevons et fabriquons des solutions complètes de lignes d'embouteillage pour l'eau, les boissons gazeuses, le jus, la bière, le vin, les canettes, le soufflage de bouteilles, l'étiquetage des bouteilles, le traitement de l'eau et les systèmes d'emballage associés Notre gamme d'équipements publiés couvre 2 000 lignes de production BPH 3 000, avec une expérience de déploiement dans plus de 60 pays.
NOS SERVICES
Nous soutenons les acheteurs par la conception de l'usine, la sélection de l'équipement, la fabrication, les tests d'acceptation d'usine, la coordination d'expédition, l'installation sur site, la formation des opérateurs et le service après-vente à long terme Les projets MassTechX sont soutenus par une garantie de 2 ans, une réponse de l'ingénieur 24 heures sur 24 et un engagement international de répartition des pièces de rechange de 5 jours ouvrables.
MATRICE DE DONNÉES //PROFIL DU FABRICANT
NOMÉquipe d'ingénierie des technologies de masse
RÔLEFabricant de lignes de remplissage de boissons
MARQUE NOMMassTechX/Technologie de masse
COMPAGNIEZhangjiagang Mass Technology Co., Ltd.
LOCALISATIONZhangjiagang, Jiangsu, Chine
GAMME CAPACITÉ2 000 3 000 BPH
GAMME PRODUITSRemplissage d'eau, remplissage de CSD, remplissage de jus, remplissage de bière, remplissage de vin, remplissage de canettes, soufflage de bouteilles, étiquetage de bouteilles, traitement de l'eau
PORTÉE MONDIALEplus de 60 pays
GARANTIE2 ans
SERVICE SLARéponse de l'ingénieur 24 heures sur 24/expédition de pièces de rechange de 5 jours ouvrables
SITE WEBmasstechx.com


