
Entrez en contact avec Masstech

Réponse rapide : une machine de remplissage de canettes de bière remplit les canettes en aluminium avec de la bière gazeuse et sertit le couvercle en limitant l’oxygène dissous. Les remplisseuses à contre-pression (isobares) sont la solution par défaut au-delà d’environ 2.5 volumes, mais le réglage par l’opérateur influence davantage la prise d’oxygène que l’étiquette de la méthode. Les lignes vont de 6 canettes par minute (manuelles) à 250+ (automatiques à grande vitesse).
Points clés
- La plupart des défaillances des lignes de mise en canettes commencent à la sertisseuse, pas à la remplisseuse, et les problèmes d’oxygène dissous trouvent souvent leur origine en amont de la machine.
- Le remplissage à contre-pression n’est pas automatiquement moins oxygéné que le remplissage ouvert ; le réglage par l’opérateur et le chapeau de mousse font la différence.
- En dessous d’environ 500-600 bbl/an, la mise en canettes mobile est généralement plus économique au total que l’achat de votre propre ligne.
- Les remplisseuses modernes atteignent une prise d’oxygène d’environ 20-30 ppb ; les anciens systèmes fonctionnaient près de 150 ppb. Le remplissage ne représente que 10-20 % de l’oxygène total de l’emballage.
- À partir de 2026, les acheteurs devraient spécifier des opercules de canette BPA-NI, une exigence d’approvisionnement que les concurrents mentionnent rarement.
Spécifications rapides : la machine de remplissage de canettes de bière en un coup d’œil
| Plage de débit | ~6 canettes/min (manuel) → 250+ canettes/min (automatique à grande vitesse) |
| Méthodes de remplissage | Isobare à contre-pression · débitmètre · gravitaire / ouvert |
| Norme de sertissage | Double sertissage — crochet du corps, crochet du couvercle, recouvrement, épaisseur du serti |
| Objectif d’oxygène | ~20–30 ppb de prise à la remplisseuse ; <50 ppb d’oxygène total de l’emballage (ligne bien conduite) |
| Formats de canettes | 250 / 330 / 355 / 473 / 500 ml + crowler de 32 oz |
| Fourchette de prix | ~$35K manuel/entrée de gamme · $60K–200K ligne compacte · $400K+ industrielle |
Une machine de remplissage de canettes de bière, ce sont deux machines : remplisseuse + sertisseuse
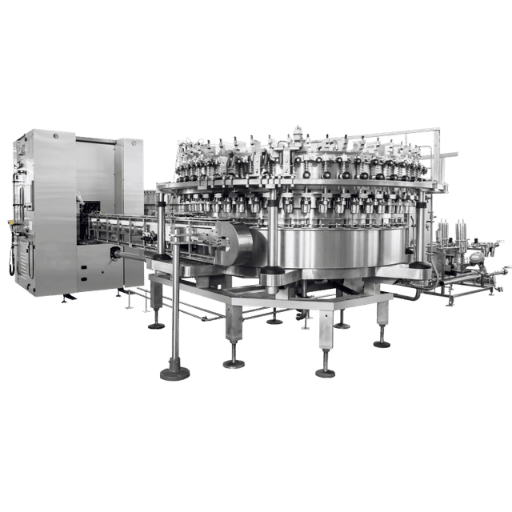 Avant de comparer les modèles, clarifiez l’architecture. Une ligne de mise en canettes fait passer la canette vide par trois opérations : rinçage (air ionisé ou eau pour éliminer les débris), remplissage (bière à l’intérieur, oxygène évacué) et sertissage (double sertissage du couvercle). Sur une machine monobloc, ces opérations partagent un même châssis et une même commande ; sur une configuration modulaire, elles sont assurées par des postes séparés. De nombreuses plateformes permettent aussi le remplissage de bouteilles sur le même châssis : une remplisseuse hybride de bouteilles et une sertisseuse de canettes peuvent partager un même rinceur et un même automate. Dans les brochures, la remplisseuse attire l’attention, mais c’est la sertisseuse qui détermine la résistance de l’emballage pendant la distribution ; des brevets récents sur le sertissage des boissons, comme US 2025/0320050 A1, visent précisément l’étanchéité hermétique qu’elle crée.
Le dimensionnement couvre tout un éventail. Les sertisseuses de table manuelles et les remplisseuses à une tête servent les microbrasseries et le brassage amateur à quelques canettes par minute. Les monoblocs semi-automatiques montent à environ 20-60 canettes par minute. Les lignes rotatives entièrement automatiques atteignent plusieurs centaines de canettes par minute. Le même vocabulaire — remplisseuse, sertisseuse, double sertissage, contre-pression — s’applique à tous les niveaux ; c’est pourquoi un brasseur amateur et une brasserie régionale peuvent lire la même fiche technique en parlant de machines très différentes.
Il faut aussi intégrer dès maintenant un autre point : la machine est bien moins déterminante que ne le pensent les acheteurs débutants. Comme vous le verrez dans la section sur l’oxygène dissous, les problèmes d’oxygène dissous surviennent souvent en amont de la remplisseuse — dans la cuve de bière claire ou pendant le transfert — et la routine de réglage de l’opérateur fait davantage varier les résultats que la marque apposée sur la remplisseuse. Considérez l’achat comme l’acquisition d’une capacité, plutôt que comme l’achat d’une boîte métallique. Découvrez comment Mass conçoit ces éléments en un système d’exploitation unifié sur notre ligne de machines de remplissage de canettes de bière.
Les 4 méthodes de remplissage et pourquoi la carbonatation décide pour vous
 La méthode de remplissage est le premier choix technique ; la variable déterminante est la carbonatation visée (volumes de gaz, ou G.V.). La manière dont une boisson gazeuse comme la bière à 2,4-2,8 G.V. se « remplit » diffère radicalement de celle de l’eau plate au niveau de la vanne : si la pression de l’espace de tête chute trop, le liquide mousse fortement, ce qui réduit le rendement et compromet l’intégrité du produit. Ce seul fait réduit fortement le choix, et explique pourquoi le remplissage de bouteilles et de canettes repose sur le même principe de contre-pression.
L’objectif d’ingénierie est un remplissage stable en carbonatation et pauvre en oxygène ; des brevets récents sur la mise en canettes, comme US 2025/0320050 A1, montrent comment les fabricants perfectionnent le parcours de remplissage et d’étanchéité.
Arbre de décision en 4 méthodes pour conserver la carbonatation
Cible supérieure à 2.5 G.V. (bière, CSD, hard seltzer) : contre-pression isobare. Produit plat exigeant une précision de ±1 ml (jus, eau fonctionnelle) : débitmètre. Produit plat avec budget minimal : mécanique / gravitaire. Référence plate haut de gamme nécessitant un poids de remplissage parfait : remplissage nivelé au laser. Pour la bière, le sélecteur de méthode de remplissage s’arrête ici.
| Méthode | Idéal pour | Carbonatation | Maîtrise de la mousse |
|---|---|---|---|
| Contre-pression isobare | Bière, CSD, seltzer (2,5–5,0 G.V.) | Conservée | Excellente |
| Débitmètre | Jus pauvre en glucides, eau plate | Faible uniquement | Bonne pour les produits plats |
| Mécanique / gravitaire (ouvert) | Eau plate, thé | Aucune | N/A |
| Poids / niveau laser | Références plates haut de gamme | Aucune | N/A |
Le remplissage à contre-pression est-il réellement moins oxygéné que le remplissage ouvert ?
L’affirmation selon laquelle le remplissage à contre-pression contient moins d’oxygène que le remplissage ouvert (atmosphérique) n’est… pas nécessairement vraie. Les deux systèmes laissent la canette exposée à l’air pendant un court instant, avant la fermeture du couvercle ; comme vous le verrez, l’opérateur — et non le mécanisme de remplissage lui-même — maîtrise en grande partie le résultat d’oxygène dissous, par la température de remplissage et le réglage de la pression de l’espace de tête. Les constructeurs et exploitants de machines de mise en canettes savent bien que des remplisseuses à l’air libre conduites par des opérateurs expérimentés ont souvent obtenu des teneurs en oxygène dissous inférieures à celles de remplisseuses isobares mal gérées. L’avantage de la contre-pression réside surtout dans sa régularité et sa large fenêtre de fonctionnement à grande vitesse, pas dans le fait que le principe de remplissage éliminerait activement l’oxygène. Mass privilégie la contre-pression sur ses lignes de bière pour ces raisons de constance — répétabilité sur de très nombreux milliers de canettes — tout en considérant la formation des opérateurs comme un élément obligatoire de la livraison. Nous détaillons les compromis entre ces deux méthodes dans cet article consacré au remplissage à contre-pression et au remplissage gravitaire.La sertisseuse de canettes : là où les lignes de mise en canettes de bière échouent réellement
 La remplisseuse préserve la saveur et l’intégrité du produit ; la sertisseuse protège tout le reste. Un double sertissage faible laisse la boisson se dégrader au fil des semaines, réduit la stabilité en rayon et entraîne le retour de bière détériorée chez le brasseur. Pourtant, la sertisseuse est probablement le composant le moins compris. Le double sertissage comprend deux opérations qui assemblent le bord roulé du couvercle à la bride du corps de la canette, en imbriquant leurs bords pour former cinq couches distinctes de métal ; sa résistance se mesure par des dimensions précises et ne se juge pas à l’œil.
Décomposition en 5 contrôles de l’étanchéité du serti
Prélevez des canettes à chaque poste et contrôlez : (1) la longueur du crochet du corps — environ 1.65 ±0,13 mm (0.065 ±0.005 in) sur un opercule 202 ; (2) la longueur du crochet du couvercle ; (3) le recouvrement (les deux crochets doivent s’engager) ; (4) l’épaisseur du serti — environ 0.076 in lors de la première opération ; et (5) le niveau de serrage / de plis. Les guides nationaux sur les défauts des canettes utilisent ces valeurs comme critères d’acceptation ou de rejet ; elles dépendent autant d’opercules en bon état et d’un réglage correct de la sertisseuse que de la machine elle-même.
« Chaque ligne que nous expédions passe un Factory Acceptance Test de 24 heures avec la bière réelle du client — pas avec un simulant à base d’eau. C’est là que nous détectons un couple de sertissage légèrement inférieur à la spécification avec un nouveau fournisseur de couvercles, ou un cycle CIP qui nécessite vingt minutes supplémentaires. Les essais au banc ne le révèlent pas. »
Adapter le débit à la taille de la brasserie (CPH contre BBL/an)
 Le dimensionnement est le point où l’argent se perd dans les deux sens : acheter une capacité que vous n’utiliserez jamais, ou acheter trop petit et créer un goulot d’étranglement dans votre taproom. Un dimensionnement honnête part de la demande réelle et d’un taux de disponibilité réaliste, pas du chiffre de pointe de la brochure.
Les exemples représentatifs de la presse professionnelle couvrent toute la plage : les petites brasseries utilisent des sertisseuses-remplisseuses semi-automatiques à 6-8 canettes par minute, les lignes intermédiaires fonctionnent à 23-60, et les systèmes automatiques à grande vitesse comme la Krones Craftmate remplissent des canettes de 12 oz à 80-250 canettes par minute.
💡 Exemple de calcul — dimensionnement à partir des BBL/an
Une brasserie produisant 3 000 bbl/an conditionne ~3 000 × 13.8 caisses × 24 = ~993 000 canettes/an. Une mise en canettes deux jours de 6 heures par semaine (624 h/an) nécessite 1 590 canettes/h — mais dimensionnez sur un TRG réel de 70-80 %, pas sur le maximum. En ajoutant ~30 % de marge pour le CIP et les changements de format, on aboutit à une ligne automatique d’environ 35-40 canettes/min (2 000-2 400 CPH), et non à la remplisseuse de table de 6 cpm vers laquelle une fiche technique pourrait vous orienter.
| Niveau / classe | Débit | Échelle de la brasserie | Méthode de remplissage | Opérateurs |
|---|---|---|---|---|
| Manuelle de table | ~6 canettes/min (360 CPH) | Brassage amateur / pilote | Manuel / gravitaire | 1 |
| Semi-automatique à une tête | ~12 canettes/min (720 CPH) | Microbrasserie / taproom | Ouvert ou à contre-pression | 1 |
| Rotative compacte | 2 000 CPH | Petite brasserie artisanale (<2 000 bbl) | À contre-pression | 1–2 |
| Rotative compacte | 4 000 CPH | Brasserie artisanale régionale | À contre-pression | 2 |
| Rotative intermédiaire | 6 000 CPH | Brasserie artisanale régionale | À contre-pression | 2–3 |
| Rotative intermédiaire | 8 000 CPH | Brasserie artisanale en croissance | À contre-pression | 3 |
| Automatique | 12 000 CPH | Production commerciale | Isobare | 3–4 |
| Automatique | 15 000 CPH | Référence nationale | Isobare | 4 |
| Rotative à grande vitesse | 20 000 CPH | Exportation / conditionneur à façon | Isobare | 4+ |
Mise en canettes mobile ou achat en interne : le véritable seuil de rentabilité
 Avant d’acheter une machine de remplissage de canettes de bière, répondez à une question : devez-vous vraiment en posséder une ? Si votre exploitation est petite, la réponse est probablement : pas encore. La mise en canettes mobile et à façon existe parce qu’une ligne installée sur votre site n’est pas automatiquement une solution moins chère ou de meilleure qualité.
📊 Point de bascule entre mise en canettes mobile et interne
Un autre facteur surprend les acheteurs : le coût annuel de possession de la ligne. La mise en canettes en interne implique aussi du personnel, des consommables et de la maintenance, mais certains experts estiment le coût d’exploitation jusqu’à $145 000. Les articles professionnels soulignent franchement que, pour une brasserie de 500–600 bbl, le coût d’une ligne interne « pourrait ne pas être justifié » et que les prestataires mobiles « font ce travail tous les jours » ; ils sont donc souvent davantage engagés sur la qualité du conditionnement, pas moins. Craft Brewing Business et ProBrewer aboutissent tous deux à la même recommandation.
Prenez le cas d’une brasserie de 400 bbl qui a investi $250 000 dans une ligne « pour maîtriser la qualité ». Avec une activité hebdomadaire suffisante pour la faire fonctionner au maximum un jour par semaine, ses coûts par canette — amortissement, main-d’œuvre et maintenance — étaient bien supérieurs à ceux du prestataire mobile qu’elle avait écarté, et auquel elle est finalement revenue en sous-traitance pendant dix-huit mois, le temps d’atteindre un volume suffisant pour exploiter la machine. Les calculs ne tiennent jamais face à des hypothèses de volume trop optimistes.
Pour disposer d’une capacité interne, ce dont vous avez réellement besoin n’est pas d’une certification, mais de personnel. « Nous souhaitons au moins un membre de l’équipe mécanique qui connaisse bien la qualité du conditionnement », explique Melody Gregson d’American Canning. Une ligne que vous ne pouvez pas faire fonctionner à 2 h du matin vous coûtera toujours plus cher qu’une facture de prestataire mobile.
La mise en canettes à façon ou mobile peut coûter de $0,35 à $0,50 par canette de 16 oz ; une ligne interne revient généralement à environ $0,10 à $0,18 par canette après amortissement de l’investissement. Pour une installation de ~$250 000, l’économie d’environ ~$0,30/canette donne un seuil de rentabilité proche de 833 000 canettes, soit environ 3 200 bbl, ou environ 267 bbl par mois de façon durable ; en dessous, la solution mobile reste gagnante.
Oxygène dissous, rétention du CO2 et durée de conservation : ce qu’est un « bon remplissage »
 L’oxygène est l’ennemi juré de la bière en canette : au fil des semaines, il dégrade les arômes de houblon et laisse une saveur terne et papyracée. Les acheteurs se concentrent sur la remplisseuse. Pourtant, les données montrent qu’elle n’est qu’une partie du problème, et que le seuil est bien inférieur à ce que la plupart des devis laissent entendre.
🧪 Budget de prise d’oxygène dissous
Ce budget modifie le calcul d’achat. Optimiser la spécification de la remplisseuse tout en négligeant votre transfert depuis la cuve de bière claire revient à optimiser les mauvais 10–20 % — la part réellement apportée par le remplissage. Une brasserie de taproom a passé un an à rechercher une spécification très basse d’oxygène dissous sur sa remplisseuse, alors que ses canettes continuaient à présenter un goût oxydé ; la cause était un transfert depuis la cuve de bière claire qui aspirait de l’air en amont de la machine et en faisait entrer dans la machine. La correction du transfert a sauvé les canettes ! Pour une ligne bien conduite, un oxygène total de l’emballage inférieur à 50 ppb est un objectif pratique et facilement atteignable. Chez Mass, nos propres Factory Acceptance Tests montrent un TPO inférieur à 50 ppb sur nos lignes de 4 000–12 000 BPH, chaque cycle CIP se terminant en moins de 35 minutes ; nous savons donc que votre bière pourra obtenir le même résultat dans votre brasserie. « Moins de 50 ppb » n’est pas, contrairement à ce que vous a dit le commercial du fournisseur, une capacité intrinsèque. Examinez l’état réel de l’ensemble de votre cycle de remplissage, puis décidez du niveau de protection contre le CO2 que l’emballage complet doit fournir. Alors que les fournisseurs d’équipements continuent de réduire cet espace de tête et d’améliorer l’étanchéité du serti grâce à leurs nouveaux joints sanitaires brevetés (voir, par exemple, US Patent 2025/0320050 A1), vous devez considérer l’ensemble du système.
L’oxygène total de l’emballage (TPO) est un budget, pas une valeur unique. Seulement 10-20 % proviennent du remplissage ; le reste vient de la manutention en amont, de la cuve de bière claire et de l’espace de tête au sertissage. Selon les données publiées sur les systèmes de remplissage, les anciennes remplisseuses introduisaient ~150 ppb ; avec de meilleurs réglages, une ligne de remplissage neuve peut atteindre une prise de l’ordre de 20-30 ppb. Le levier principal est le chapeau de mousse, une masse de mousse qui est comprimée par la fermeture du couvercle pour laisser la place à l’air présent à l’intérieur.
Point clé : spécifiez la machine pour sa régularité et la rétention du CO2, mais budgétez l’oxygène sur l’ensemble de l’emballage, de la ligne, du transfert et du chapeau de mousse créé par l’opérateur.
Formats de canettes et matériaux que la machine doit accepter
 Une machine de mise en canettes n’est utile que si elle fonctionne avec vos canettes ; vérifiez donc d’abord l’enveloppe de formats. Les formats de bière courants sont 250, 330, 355, 473 et 500 ml, auxquels s’ajoute le crowler de 32 oz pour le remplissage en taproom. Modifier le diamètre, ou passer d’un format sleek à un format standard, nécessite généralement des pièces de changement de format et un réglage de la sertisseuse ; dressez donc la liste de tous les SKU que vous prévoyez de produire.
Pour les matériaux en contact avec le produit, considérez l’intérieur et l’extérieur. L’interface réelle avec votre boisson est le revêtement intérieur de la canette, généralement un liner époxy ou polymère. Ce revêtement est réglementé : selon la norme FDA 21 CFR 175.300, les revêtements résineux et polymères « peuvent être utilisés en toute sécurité comme surface en contact avec les aliments » dans la limite d’extraction de 0,5 mg/in² pour les contenants à usage unique. Pour les parties de la machine en contact avec le produit, l’acier inoxydable 304 convient à la plupart des bières, même s’il peut se piquer à pH faible. Utilisez de l’acier inoxydable 316L pour les bières acidulées en cuve et les autres boissons acides ou fortement chlorurées susceptibles de piquer et de corroder l’inox. Ce choix de matériau ajoute quelques pourcents au prix de la machine, mais une machine bien exploitée durera plus longtemps que votre bière dans des conditions corrosives.
📐 Note d’ingénierie — matériau selon le pH du produit
Une brasserie locale a découvert les conséquences du mélange de bières acidulées avec un équipement prévu uniquement pour des bières standard : après un an de piqûres et de corrosion lactiques et chlorées sur les pièces 304 de sa remplisseuse, elle a dû réaliser une rénovation plus coûteuse avec un jeu complet de pièces en contact avec le produit en 316L. Si vous savez que des bières acides passeront un jour sur votre ligne, ne faites pas d’économies sur les matériaux : sélectionnez dès le premier jour la machine spécifiée pour votre SKU le plus acide.
Si votre produit se situe sous pH 3.5 (bière acidulée en cuve, bières acidulées aux fruits, hard seltzer citrique), spécifiez du 316L sur chaque partie en contact avec le produit et confirmez que le revêtement de l’opercule résiste à cette charge acide. Pour une bière standard à pH 4,0–4,6, l’inox 304 et un opercule standard revêtu d’époxy suffisent. La règle est simple : pH < 3.5 → 316L ; pH ≥ 4.0 → 304 convient.
Le paysage des fournisseurs : niveaux brassage amateur, artisanal et industriel
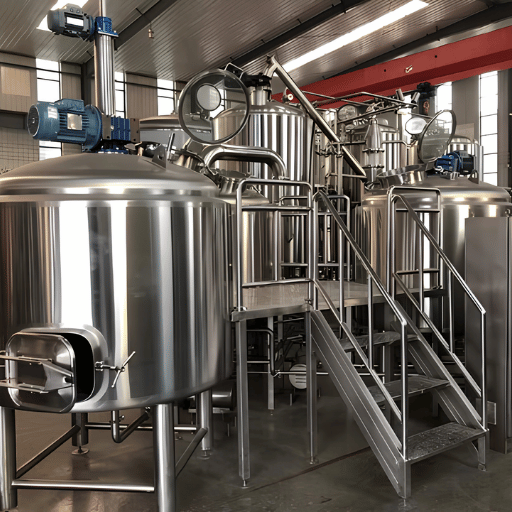 Les noms des fournisseurs se mélangent tant qu’ils ne sont pas classés par niveau. Ils se répartissent naturellement en trois catégories, et une erreur de classement conduit les brasseurs à acheter trop ou pas assez. La leçon à retenir ? Regardez au-delà de la marque et concentrez-vous sur les spécifications : capacité, méthode de remplissage, type de sertissage ; le nombre de « canettes par minute » annoncé par deux fabricants peut représenter un écart énorme selon la taille de la canette utilisée pour le test.
| Niveau | Débit typique | Méthode de remplissage | Pour qui |
|---|---|---|---|
| Brassage amateur / microbrasserie (table manuelle) | 1–6 canettes/min | Manuel / gravitaire | Pilotes, production maison, séries ponctuelles en taproom |
| Artisanal (semi-automatique) | 12–60 canettes/min | À contre-pression ou ouvert | Brasseries artisanales régionales, marques en croissance |
| Industriel (rotatif automatique) | 80–300+ canettes/min | Contre-pression isobare | Production commerciale, conditionneurs à façon, exportation |
Coût total livré et délai de livraison (au-delà du prix affiché)
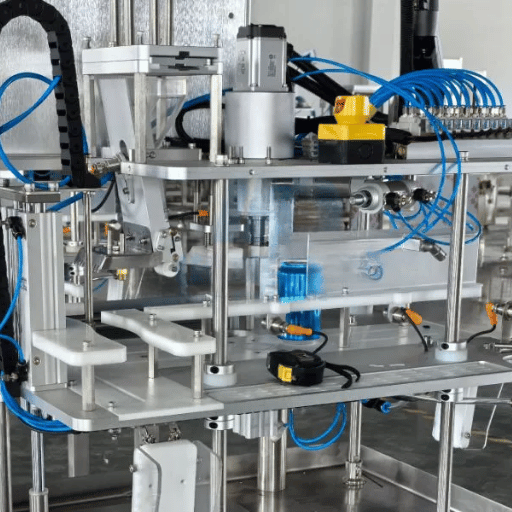 Le prix de la machine indiqué dans votre devis représente de loin la plus petite part de votre budget global. Les brasseries sous-estiment presque toujours le coût installé, ce qui risque de compromettre gravement l’ensemble du projet.
| Configuration | Débit | Prix indicatif (FOB) |
|---|---|---|
| Manuel / atmosphérique d’entrée de gamme | ~12 canettes/min | à partir de ~$35 000 |
| Ligne rotative compacte | 2 000–8 000 CPH | $60 000–$200 000 |
| Ligne industrielle automatique | 10 000–20 000 CPH | $220 000–$400 000+ |
Fourchettes indicatives au 2e trimestre 2026. Départ usine en Chine. Les prix varient, pas l’installation.
Vers quoi évolue l’équipement de mise en canettes de bière en 2026 (perspectives)
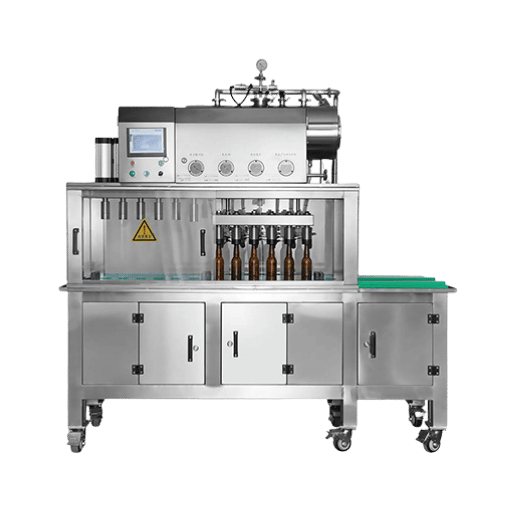 En 2026, le changement le plus important pour les acheteurs ne concerne pas les caractéristiques mécaniques : c’est la chimie des revêtements des canettes. En outre, les règles applicables varient désormais considérablement selon les régions. Si vous achetez une ligne maintenant, clarifiez la provenance de votre approvisionnement en revêtements pour extrémités de canettes, demandez aux fournisseurs les certifications BPA-NI (non intentionnellement ajouté) et vérifiez si la documentation sur les revêtements d’un fournisseur constitue désormais un obstacle à l’achat.
Le règlement de l’UE 2024/3190 interdit le bisphénol A (BPA) dans les matériaux en contact avec les aliments, avec une date d’entrée en vigueur pour les stocks de la chaîne d’approvisionnement déjà constitués en 2026. La Food & Drug Administration (FDA) des États-Unis autorise les niveaux de BPA approuvés par les directives actuelles ; la documentation « BPA-NI » des fournisseurs traduit donc une forte préférence des consommateurs et des marques, mais ne constitue pas encore une obligation au niveau fédéral. Toutefois, la distinction entre l’Europe et l’Amérique peut affecter les entreprises qui exportent vers des régions appliquant des normes strictes ou interdisant les canettes « chimiques », et certains détaillants américains instaurent même leurs propres interdictions de marque. Vous pouvez consulter les mises à jour de Food Packaging Forum sur la transition des revêtements.
Un deuxième facteur concerne le calendrier de la demande. Après plusieurs années de croissance régulière, Brewers Association a qualifié 2025 d’« année de correction », selon Brewers Association, et la production artisanale a diminué de 4 pour cent (environ). Il est conseillé à un acheteur plus mesuré de rester prudent : dimensionnez la capacité de manière conservatrice et réévaluez chaque année le seuil de rentabilité entre la mise en canettes mobile et sur site, au fur et à mesure que vos propres volumes et tarifs contractuels évoluent. Ne soyez pas trop prudent : la part des canettes continue de croître rapidement — (environ 10 % du volume artisanal en 2014, contre environ 2 % en 2011 — et continue de progresser).
FAQ : questions des acheteurs sur les machines de remplissage de canettes de bière
Quelle est la différence entre une machine de remplissage de canettes de bière et une sertisseuse de canettes ?
Voir la réponse
La remplisseuse est le poste qui introduit la bière dans la canette tout en limitant l’oxygène et en maintenant la carbonatation ; la sertisseuse est le mécanisme distinct qui sertit le couvercle sur le corps de la canette pour former un double sertissage. Sur une machine monobloc, elles sont intégrées dans un même châssis, mais leurs fonctions sont distinctes — et c’est la sertisseuse qui détermine si l’emballage reste fermé et protégé pendant la distribution.
De combien de canettes par heure ai-je besoin pour la taille de ma brasserie ?
Voir la réponse
Dimensionnez la ligne à partir du volume annuel et d’un temps de fonctionnement réaliste, pas du chiffre de pointe indiqué dans une brochure. Prenez votre nombre annuel de canettes, divisez-le par le nombre d’heures pendant lesquelles vous fonctionnerez réellement, puis ajoutez environ 30 % de marge pour le CIP et les changements de format, et dimensionnez la ligne sur une efficacité de 70–80 %. Une brasserie produisant 3 000 bbl/an et mettant en canettes deux jours par semaine atteint environ 2 000–2 400 canettes par heure : une petite ligne automatique, pas une unité de table.
Le remplissage contre-pression (isobare) est-il nécessaire pour mettre la bière en canettes ?
Voir la réponse
Pour une carbonatation supérieure à environ 2.5 volumes de gaz, la contre-pression est le choix pratique, car elle retient le CO2 et maîtrise la mousse à cadence élevée. Mais elle ne garantit pas automatiquement une teneur en oxygène plus faible qu’un remplissage ouvert : c’est le réglage par l’opérateur qui fait la différence, et une remplisseuse ouverte bien conduite peut égaler une remplisseuse isobare. La contre-pression l’emporte par sa régularité sur des milliers de canettes, raison pour laquelle elle est la configuration par défaut des lignes commerciales de bière.
Combien coûte une ligne de mise en canettes de bière ?
Voir la réponse
Les systèmes d’entrée de gamme et manuels commencent autour de $35 000 ; les lignes rotatives compactes coûtent $60 000–$200 000 ; les lignes industrielles automatiques atteignent $220 000–$400 000 et plus. Prévoyez 40–80 % supplémentaires au-dessus du prix de la machine pour l’installation, l’intégration et la validation avant de comparer avec la mise en canettes mobile.
Dois-je utiliser une mise en canettes mobile ou acheter ma propre ligne de mise en canettes ?
Voir la réponse
Calculez le seuil de rentabilité. La mise en canettes mobile ou sous contrat coûte environ $0,35–$0,50 par canette de 16 oz ; une ligne que vous possédez coûte environ $0,10–$0,18 après amortissement du capital. Pour un système d’environ ~$250 000, les économies atteignent le seuil de rentabilité autour de 267 bbl conditionnés par mois ; en dessous d’environ 500–600 bbl/an, la mise en canettes mobile est généralement plus avantageuse une fois pris en compte le coût annuel d’environ ~$145 000 de personnel, consommables et maintenance qu’implique la propriété. Vous devez également disposer d’au moins un membre de l’équipe ayant de bonnes compétences mécaniques pour exploiter correctement la ligne.
Quels formats et quelles tailles de canettes ces machines peuvent-elles remplir ?
Voir la réponse
La plupart des machines de mise en canettes de bière traitent les canettes de 250, 330, 355, 473 et 500 ml ainsi que le crowler de 32 oz. Un changement de diamètre nécessite généralement des pièces de changement de format et un réglage de la sertisseuse ; confirmez donc chaque format que vous prévoyez d’exploiter. Les corps élancés et standard de 12 oz ont des diamètres différents : listez chaque SKU — y compris les séries saisonnières et les productions de crowlers — avant de signer.
Comment savoir si le double sertissage d’une canette est correctement étanche ?
Voir la réponse
Un bon double sertissage se vérifie par des mesures, pas à l’œil. Mesurez le crochet du corps, le crochet du couvercle, leur recouvrement, l’épaisseur du sertissage et son étanchéité par rapport aux dimensions d’acceptation ou de rejet de l’inspection alimentaire à chaque poste.
Les ingénieurs d’application de Mass Technology adapteront une ligne de remplissage de canettes de bière à votre volume, à vos formats et à l’emprise disponible dans votre usine. Envoyez-nous votre volume annuel cible en hectolitres et votre mix de SKU pour recevoir, sous 5-7 jours ouvrés, notre calcul du seuil de rentabilité entre mise en canettes mobile et sur site, ainsi que la configuration recommandée et le coût total rendu.
Définissez votre ligne de remplissage de canettes de bière →À propos de ce guide
Les valeurs de largeur de sertissage, les scores de captation d’oxygène et les seuils de rentabilité reposent sur des données issues de : directives d’inspection alimentaire (pour formuler des recommandations sur les sertissages de canettes), analyse d’ingénierie des systèmes de remplissage (pour définir les paramètres de performance appropriés du sertissage), modélisation du ROI de la mise en canette en brasserie (pour définir des objectifs appropriés de débit et de rendement) et résultats des tests d’acceptation en usine internes de Mass Technology pour nos lignes de remplissage et de sertissage de canettes de bière. Lorsque les chiffres dépendent de paramètres de réglage en exploitation ou du prix d’achat payé par l’entreprise exploitante pour ces consommables entrants, nous le signalons. Ces recommandations ont été validées par l’équipe d’ingénieurs de Zhangjiagang Mass Technology.
Références et sources
- Défauts des boîtes métalliquesCanadian Food Inspection Agency
- 21 CFR 175.300, Revêtements résineux et polymèresU.S. Electronic Code of Federal Regulations
- Guide des défauts des boîtes et des composants de base des récipients à double sertissageAssociation of Food and Drug Officials
- Brasseurs artisanaux et canettesBrewers Association
- Une année de correction pour la bière artisanaleBrewers Association
- Revêtements des canettesFood Packaging Forum
- Utilisation du bisphénol A (BPA) dans les applications en contact avec les alimentsU.S. Food & Drug Administration
- Actualités des normes sanitaires3-A Sanitary Standards Inc.
- En route : lignes de mise en canettes artisanalesCraft Brewing Business
- Envisager de petites solutions pour les lignes de mise en canettes en interneProBrewer
- Une ligne de mise en canettes de bière dimensionnée à la perfectionPackaging Digest
- Productivité et sécurité des machines de remplissage et de sertissage de canettesBeverage Industry
- US 2025/0320050 A1, Optimisation des joints sanitaires pour les liquides de boissonsUSPTO via Google Patents
Articles connexes
- Remplissage de bière par contre-pression ou par gravitéla décision relative à la méthode de remplissage en détail
- Machine de remplissage de bièrelignes de production de bouteilles, canettes et fûts
- Machine de remplissage de boissons gazeusesmise en canettes isobare pour CSD et le hard seltzer
- Machine d’étiquetage de bouteilles : le guide completpour finaliser l’emballage
- Équipement de remplissage de boissons Mass Technologyvue d’ensemble de la ligne complète


