Póngase en contacto con Masstech

Actualizado en octubre de 2026
El llenado de latas de aluminio es un proceso controlado basado en un envase definido, no en una etiqueta de volumen. El cuerpo de la lata, la tapa, el revestimiento interno y la bebida deben ser compatibles con el proceso previsto. La línea de producción debe manipular, llenar y cerrar el envase, conservando la evidencia necesaria para su liberación. Las preguntas sobre la definición del envase van más allá de los ajustes de la máquina. Esta guía se centra en la identidad de la familia de latas, la correspondencia entre geometría e interfaces y la evidencia de calificación vinculada al lote.
El llenado de latas de aluminio califica el cuerpo, la tapa, el revestimiento, la bebida y las interfaces de la línea como un solo sistema controlado. Confirme la identidad del envase, la condición de manipulación, una receta de formato verificada y una inspección registrada antes de liberar un lote de producción.
Calificación del envase de un vistazo
- Un volumen nominal no identifica el formato completo de la lata.
- Un síntoma en el engargolado puede originarse antes de la cerradora.
- El permiso para contacto con alimentos no demuestra la vida útil específica de la bebida.
- Los registros de inspección deben vincularse al lote del envase y a la ventana de producción.
Este documento describe la definición del envase y su integración con la línea de producción para el cambio de formato y la calidad. Consulte la página de la solución de máquina llenadora de latas de aluminio para obtener la información restante, incluidos modelos y cotizaciones. Puede encontrar más información sobre el diagnóstico de carbonatación y espuma y el manejo de la contrapresión en la guía de llenado de latas de refresco.
1. Qué incluye el llenado de latas de aluminio
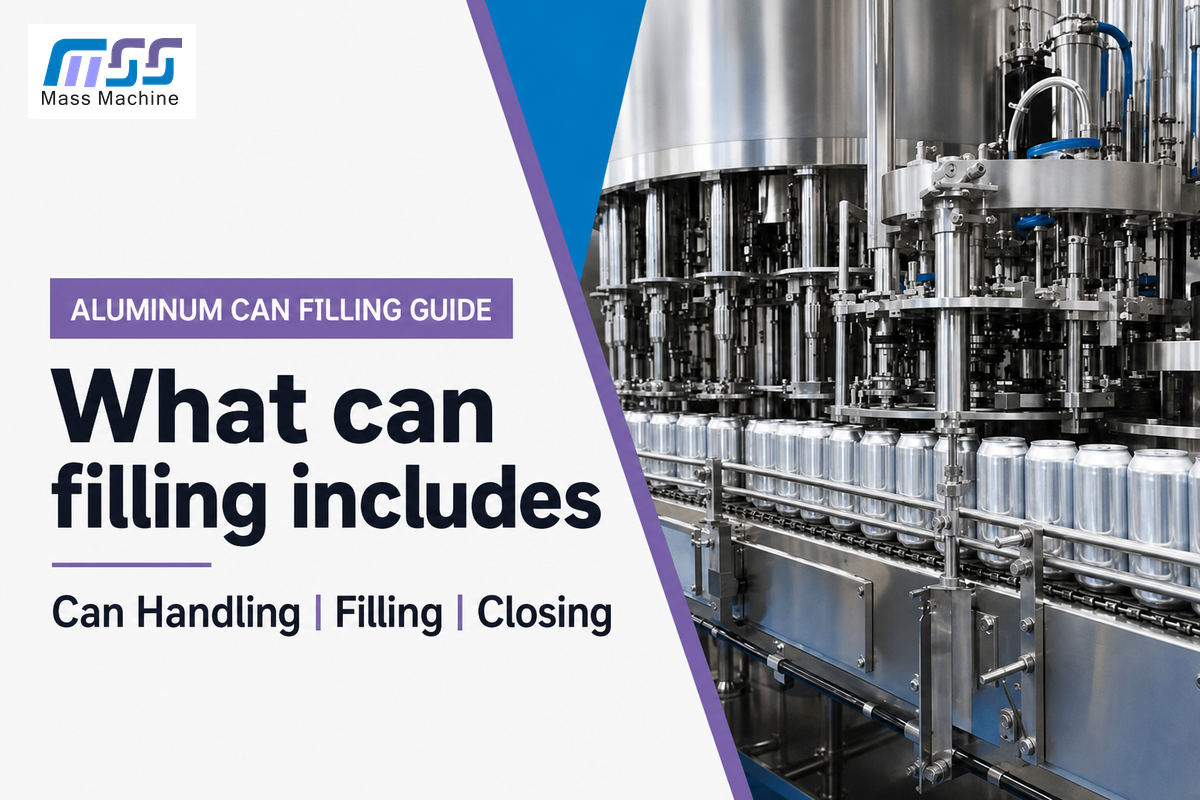
El llenado de latas de bebidas de aluminio abarca la recepción de latas vacías, la manipulación controlada, la preparación, el llenado, la colocación de la tapa, el engargolado y la inspección. La calificación del envase conecta estas operaciones: el cuerpo y la tapa aprobados deben llegar intactos, coincidir con el formato instalado en la línea y mantenerse identificables durante la ventana de producción. La liberación depende entonces del plan de control aprobado del sitio.
Entre las operaciones de llenado y sellado del envase intervienen muchos factores, incluidos el soporte y la transferencia de la lata, así como la sincronización y presentación de la tapa para la operación de cierre. Pueden producirse defectos en el envase durante la fabricación de la lata, el llenado, el cierre, el procesamiento y la manipulación. Según la guía sobre latas metálicas de la Agencia Canadiense de Inspección de Alimentos, un defecto de la lata puede producirse fuera del proceso de cierre, incluso durante la fabricación, el llenado, el procesamiento o la manipulación. Esto puede justificar una investigación más allá de la cerradora.
Revise el envase en ambas direcciones. Ingeniería verifica si la maquinaria, incluida la válvula de llenado, puede trabajar con el formato. Aseguramiento de la calidad comprueba qué observaciones y mediciones respaldan la aceptación. Adquisiciones verifica los documentos vigentes del proveedor. El equipo de operaciones conserva la receta y los registros utilizados para ese lote específico. Las responsabilidades convergen en la identidad del envase, no en la producción de una sola máquina.
Error común: considerar el “llenado y sellado automáticos” como una declaración de calificación autónoma. La automatización describe cómo se realiza el trabajo; no define el cuerpo, la tapa, el revestimiento ni la evidencia de aceptación aprobados. Un bastidor de acero inoxidable tampoco demuestra compatibilidad.
2. Fije la familia de latas antes de ajustar la máquina
Una familia de envases tiene una identidad definida que incluye la geometría del cuerpo, el código de la tapa, el revestimiento, el proveedor y la exigencia del proceso. La capacidad nominal es solo una característica. Los planos del envase y las referencias de aprobación permiten al ingeniero relacionar el recipiente físico con las piezas de cambio y los requisitos de inspección, mientras que compras puede distinguir una alternativa aprobada de una sustitución no calificada.
El portafolio de latas para bebidas de Ball nombra las familias Standard, Sleek, Slim y King. El portafolio de tapas de Crown describe sus propias opciones de cierre. Son descripciones de productos atribuidas, no una tabla universal de intercambiabilidad. Solicite al fabricante del cuerpo y de la tapa la combinación controlada pertinente para su pedido.
Registro de datos de la familia de latas
El Registro de datos de la familia de latas vincula las identidades de envases aprobadas con las interfaces de línea y los documentos de liberación que dependen de ellas.
| Campo | Fuente de veracidad | Consecuencia para la línea o la calidad | Limitaciones / No apto para |
|---|---|---|---|
| Proveedor y lote del cuerpo | Registro de entrega y especificación del envase | Identidad del material y aislamiento de lotes sospechosos | Palés mixtos sin identificar |
| Familia de formato | Plano aprobado del cuerpo | Piezas de cambio y geometría de soporte | Descripciones basadas solo en el volumen |
| Volumen nominal | Especificación aprobada del envase | Plan del producto y contenido neto | Inferir dimensiones solo a partir de mL |
| Diámetro y altura del cuerpo | Revisión del plano y método dimensional | Guías, transferencias y elevadores | Dimensiones genéricas de configuración |
| Requisitos del cuello y la brida | Documentos del proveedor del cuerpo y la tapa | Presentación de la tapa e interfaz de cierre | Aceptar muestras dañadas como referencias |
| Proveedor, código y lote de la tapa | Especificación aprobada de la tapa | Requisitos de alimentación de tapas y engargolado | Sustitución entre proveedores asumida |
| Referencia del revestimiento o recubrimiento | Expediente de aprobación del envase | Revisión de contacto con alimentos y compatibilidad con el producto | Usar solo la expresión general “grado alimentario” |
| Decoración y zona de codificación | Diseño aprobado y prueba de codificación | Visibilidad de impresión, etiqueta e inspección | Suponer que los cambios de decoración son invisibles para los sensores |
| Bebida y exigencia del proceso | Aprobación del producto y del proceso | Calificación de presión, temperatura y almacenamiento | Transferir la aprobación a otra bebida |
| Revisión y estado de aprobación | Registro de liberación controlada | Qué combinación puede utilizarse | Planos obsoletos o cambios sin firma |
Los materiales en contacto con alimentos deben evaluarse por separado, y la norma estadounidense 21 CFR 175.300 contempla recubrimientos resinosos y poliméricos especificados y sus condiciones de uso. Las aprobaciones regulatorias no demuestran la idoneidad para una bebida, ruta de calentamiento o periodo de almacenamiento particulares. Deben solicitarse evaluaciones específicas del envase y del producto, en lugar de extender una declaración sobre el recubrimiento más allá de sus límites.
Considere una propuesta del equipo de compras para sustituir la lata de aluminio actual por un cuerpo más delgado del mismo volumen nominal. Como el diseño de la lata y la descripción comercial son iguales, esta sustitución puede parecer menor, pero aun así necesita calificación. El registro revelaría muchas preguntas no declaradas (por ejemplo, diámetro del cuerpo, requisitos de cuello y brida, código de la tapa y revisión del plano). Copiar referencias mecánicas no es una opción. El equipo de adquisiciones solicita primero los documentos del envase; después, ingeniería y calidad revisan y definen la evidencia de la prueba. El objetivo es calificar la sustitución propuesta, no asumir su conformidad.
3. Proteja las latas vacías desde el despaletizador hasta la llenadora
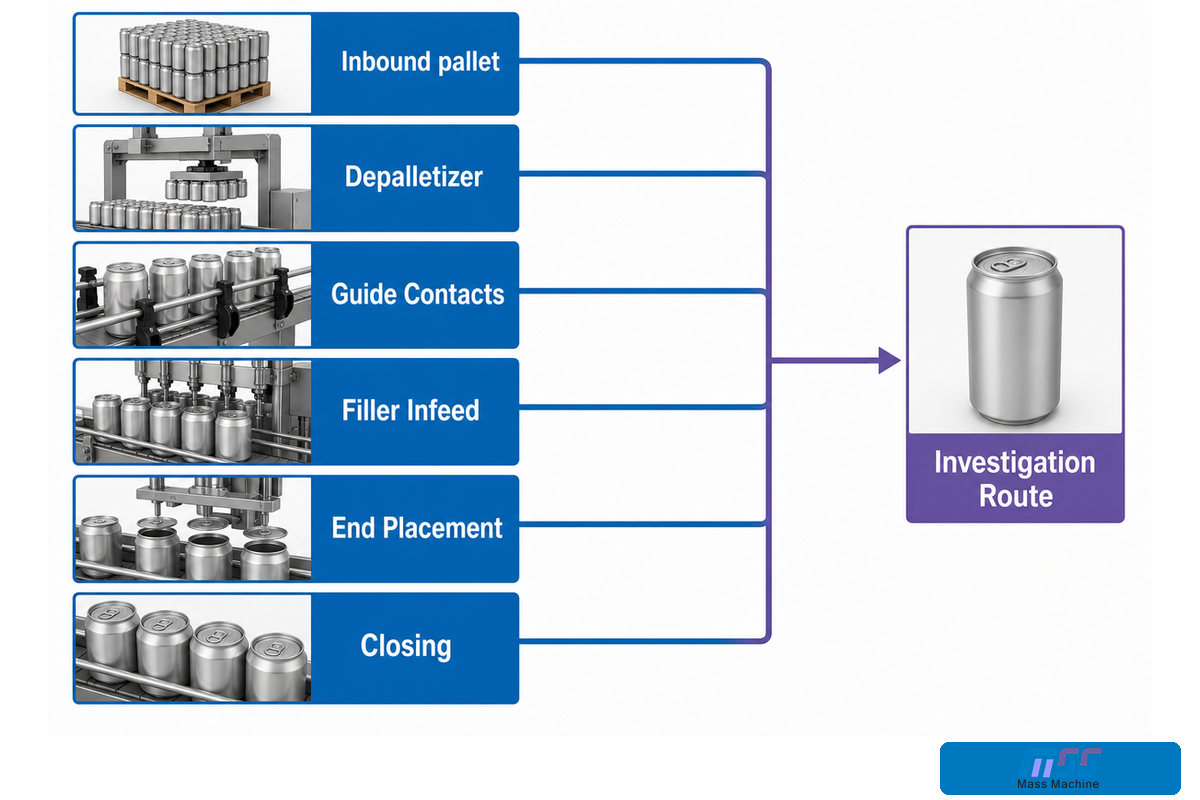
Proteger las latas vacías significa conservar la geometría y el estado aprobados del cuerpo durante todos los contactos. Primero, compruebe el estado de transporte del palé y los puntos de contacto de manipulación antes de atribuir un defecto a la llenadora para corregirlo. Comparar las observaciones antes y después de una transferencia puede acotar la investigación, aunque una abolladura por sí sola no identifica su causa. Las abolladuras pueden observarse durante el transporte, pero esa observación por sí sola no identifica el origen.
Siguiendo el procedimiento de manipulación del sitio, descargue y apile los palés. Antes de liberar las cargas paletizadas al transportador, inspeccione si hay capas dañadas, contaminación y etiquetas de lote que no coincidan. Registre por separado las abolladuras del cuerpo y los daños en cuello o brida. La ubicación del daño es importante porque puede afectar la interfaz de cierre. No convierta una observación informal en un límite formal de rechazo.
Cascada de propagación de daños
La Cascada de propagación de daños traza las ubicaciones de inspección desde el palé de entrada hasta el examen del engargolado para mantener visible una perturbación aguas arriba.
Siga la secuencia: palé de entrada, despaletizador, contactos de las guías, estación de preparación, entrada de la llenadora, descarga de la llenadora, colocación de la tapa y cierre. El mapa muestra una ruta de investigación. No demuestra que el primer defecto observado se haya generado en esa posición.
Los registros de manipulación, si se conservan, describen la ubicación, el lote del envase, la condición y la disposición. Las fotografías pueden mostrar un patrón de contacto; las mediciones requieren definir el método. La contaminación higiénica y los residuos requieren una respuesta aprobada. La limpieza visual no demuestra que la etapa de preparación se haya completado.
KHS enumera daños en el borde de las guías de latas ligeras en su informe técnico. Utilice ese ejemplo como motivo para inspeccionar los contactos de su línea, no como prueba de que todas las latas dañadas se deban a ese mecanismo. Retire los descartes del material retenido y conserve muestras conforme al procedimiento del sitio.
4. Convierta la geometría de la lata en interfaces de línea
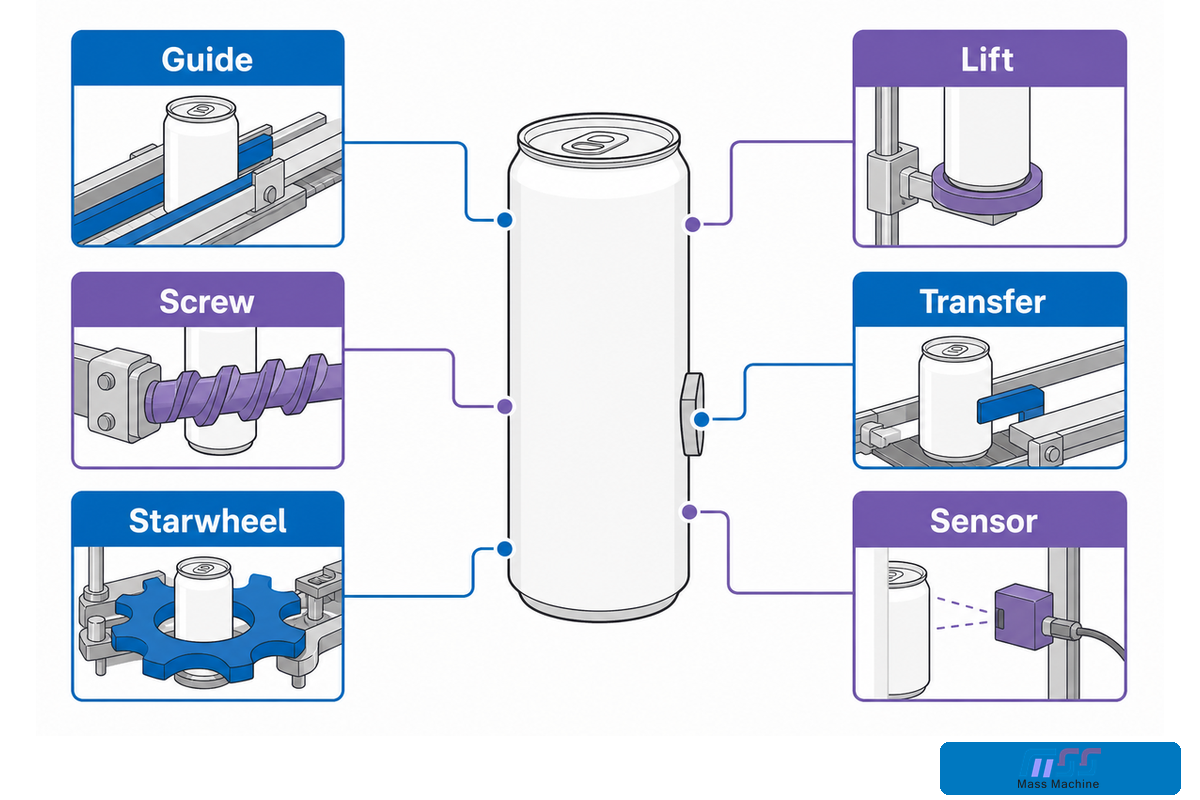
La geometría de la lata se convierte en una cuestión de interfaz de línea cuando el envase entra en contacto con una guía, tornillo, estrella, elevador, transferencia o sensor. La gama de máquinas llenadoras de latas cubre la selección del modelo; esta guía se concentra en la compatibilidad del envase y la evidencia. Un cambio de formato puede afectar numerosos puntos de contacto aunque la bebida y el volumen nominal permanezcan iguales. Es responsabilidad de ingeniería rastrear las dimensiones modificadas hasta los conjuntos afectados y verificar el estado instalado frente a los planos e instrucciones aprobados.
Distinga tres cambios: diámetro del cuerpo, altura del cuerpo y familia de tapas. Un cambio de diámetro puede afectar la guía lateral y el ajuste de la transferencia; un cambio de altura puede afectar los elementos de soporte y referencia; y un cambio de tapa puede afectar la alimentación y la combinación de cierre aprobada. Una vez más, son indicaciones para la revisión, no ajustes generales. Los ajustes mecánicos exactos, las funciones neumáticas y los repuestos son específicos de la maquinaria.
| Cambio | Interfaces que deben revisarse | Evidencia que debe conservarse |
|---|---|---|
| Diámetro del cuerpo | Guías, tornillos, estrellas y transferencias | Piezas aprobadas y observaciones de manipulación en seco |
| Altura del cuerpo | Elevadores, referencias, soportes y sensores | Comprobaciones del estado instalado y resultados de la primera unidad |
| Familia de tapas | Alimentación de tapas y herramental de cierre | Par aprobado de cuerpo y tapa y evidencia del engargolado |
| Decoración | Zona de codificación e inspección óptica | Código legible y muestras de desafío |
| Exigencia de la bebida y del proceso | Ruta del producto y aprobación del envase | Calificación actual del producto y del proceso |
Verifique muestras reales en las transferencias afectadas mediante pruebas aprobadas y procedimientos de seguridad. La expresión “formato compatible” en una hoja de cálculo no revela la referencia del último operador ni las piezas instaladas. Registre ambas. Si se utiliza como comparación una máquina llenadora de botellas de vidrio o de plástico, eso no significa que la misma lógica de transferencia se aplique a una máquina para latas; el envase de lata requiere sus propias comprobaciones de manipulación y colocación de la tapa.
5. Haga coincidir el envase con la ruta de proceso de la bebida
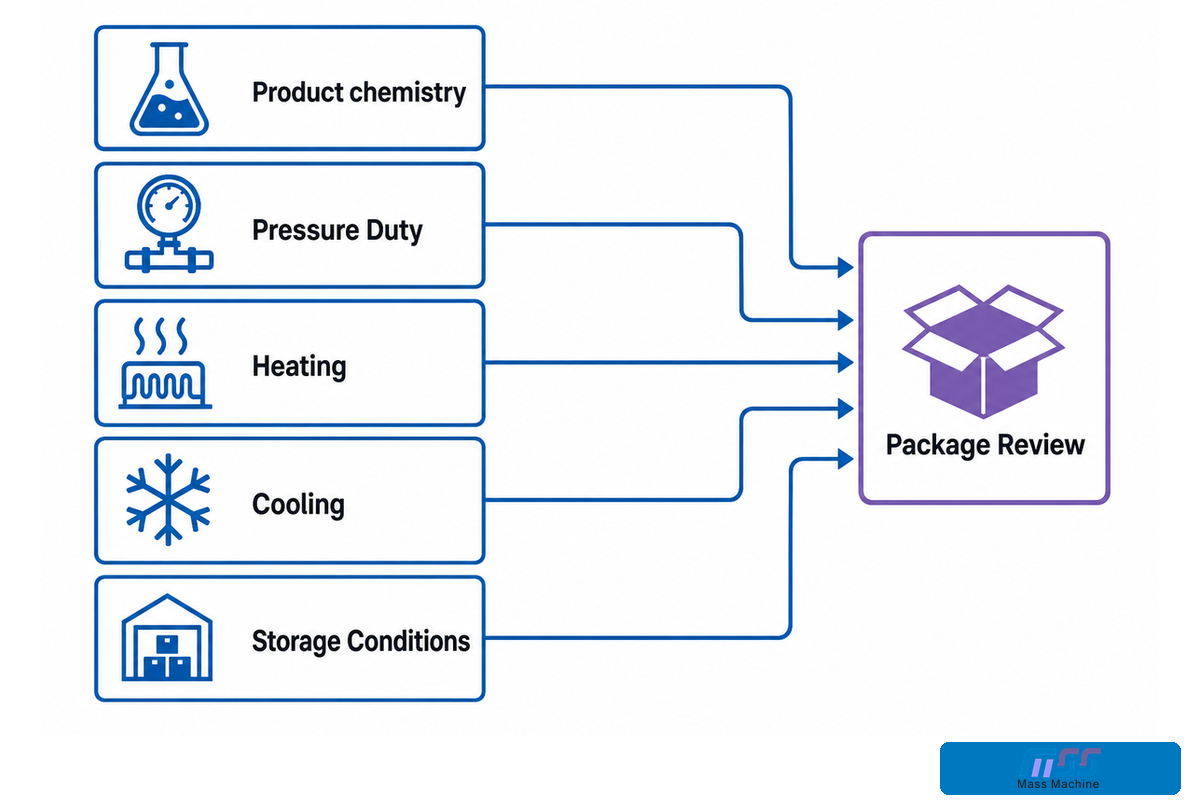
La aprobación del envase debe seguir la bebida y la ruta de procesamiento. Las distintas bebidas pueden imponer exigencias diferentes a la lata, el cierre y el proceso de llenado. Por ello, la química del producto, la exigencia de presión, el calentamiento, el enfriamiento y las condiciones de almacenamiento forman parte de la revisión; una ejecución exitosa con una bebida no califica otra. Ejecutar un envase aprobado en la línea de proceso no autoriza otro envase.
En la revisión del envasado de alimentos, el revestimiento interno forma parte de la evaluación del envase. Pregunte qué composición de bebida, exposición al proceso y vida útil cubre la evaluación. Una afirmación de reciclabilidad del cuerpo de aluminio es una declaración ambiental; no responde a las preguntas sobre contacto con alimentos y corrosión. La experiencia con latas de acero o estaño para alimentos enlatados no significa que los envases de aluminio de pared delgada para bebidas estén aprobados automáticamente.
El llenado de jugo puede requerir una ruta de procesamiento distinta de la del llenado de agua; las latas de cerveza plantean cuestiones de calidad del producto más allá del ajuste del formato. Cómo medir la presión y cómo diseñar un proceso para utilizar nitrógeno o carbonatar una bebida son preguntas relacionadas con el proceso. Para decisiones específicas del proceso de cerveza, consulte la guía de máquinas llenadoras de latas de cerveza. La expresión “presión constante” en un folleto no constituye un producto calificado.
El alcance regulatorio estadounidense depende de la categoría y la actividad. La guía de controles preventivos de la FDA describe varias exenciones o requisitos modificados para actividades calificadas con jugos, alimentos enlatados de baja acidez y ciertas instalaciones de bebidas alcohólicas. Esas exenciones no eliminan todos los requisitos de inocuidad alimentaria. Compruebe la bebida y la instalación reales para verificar la vía aplicable, en lugar de citar la Parte 117 de forma genérica.
Las rutas térmicas necesitan su propia revisión documentada del envase. El tratamiento térmico, la exposición al vapor, si corresponde, y el proceso posterior de enfriamiento deben formar parte del producto y proceso validados. Esta guía no ofrece temperaturas, presiones ni niveles de oxígeno universales, ni prescribe programas térmicos.
6. Trate el llenado, la colocación de la tapa y el engargolado como una sola interfaz
La interfaz entre llenado y cierre debe permitir la presentación estable de la lata y de la tapa correcta mientras el envase entra en la cerradora. Revise el soporte, la transferencia y la sincronización al solucionar problemas de cierre. El examen visual, la medición interna del engargolado y las pruebas de fugas responden preguntas diferentes. Una sola observación no debe interpretarse como una evaluación de la integridad del envase.
El diseño integrado de llenadora y cerradora de Krones ilustra la arquitectura coordinada de un proveedor. Esa descripción de producto respalda la atribución a dicho diseño; no establece una sincronización, capacidad de cambio de formato o desempeño idénticos para todas las máquinas de llenado y sellado.
La guía de la CFIA separa el examen externo del examen interno y la evaluación del engargolado. Siga los requisitos del proveedor aprobado del cuerpo y la tapa y la metodología de inspección validada del sitio. Incluso el instrumento más sofisticado no puede considerarse completamente correcto sin el método, la referencia y la interpretación adecuados. La apariencia por sí sola no proporciona una dimensión interna del engargolado.
Supongamos que se ha añadido un lote nuevo de tapas a una línea de llenado existente y que, durante una inspección de la primera unidad, surgen dudas sobre el engargolado. Ajustar la cerradora antes de documentar la condición inicial altera otra variable. Primero, el equipo comprueba la aprobación del cuerpo y la tapa, el herramental y la identidad de la alimentación de tapas. Revisa las muestras retenidas y los resultados de inspección pertinentes. Comprueba la presentación en la transferencia. El envase permanece retenido mientras se evalúan la causa y la ventana afectada. Después de revisar la evidencia, el equipo realiza un ajuste de línea o de configuración solo si el procedimiento del sitio lo aprueba y registra su verificación en el mismo registro de cambio.
No debe suponerse que todo síntoma de cierre sea una falla de llenado. Del mismo modo, sustituir el herramental de cierre no puede reparar una brida dañada que llega desde aguas arriba.
7. Bloquee una receta de cambio de formato verificada
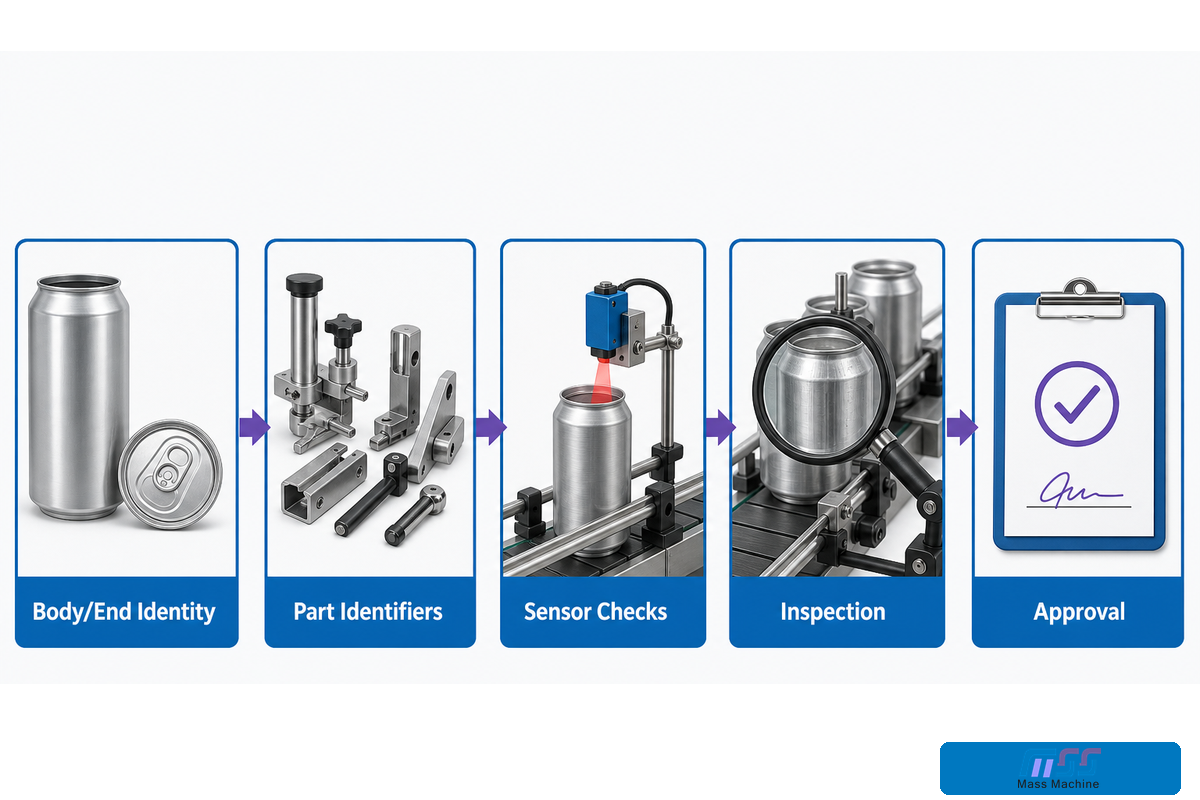
Una receta de formato verificada registra el envase, las piezas de cambio, las referencias, los estados de los sensores, la evidencia utilizada para aprobar la primera ventana de producción, además de los ajustes del proceso, las firmas y la revisión. El objetivo es llegar a un estado aprobado del sistema que pueda repetirse, en lugar de depender de la memoria de ajustes anteriores.
Bloqueo de la receta de formato
El Bloqueo de la receta de formato vincula las piezas y los ajustes instalados con un envase aprobado específico y con el registro de liberación de la primera unidad.
Conserve la identidad del cuerpo y la tapa, los identificadores de piezas, las referencias, el estado de alimentación de tapas, las comprobaciones de sensores, la inspección y la aprobación. Registre las desviaciones cuando sean visibles. Las piezas de repuesto, aunque sean similares a la original, requieren una comprobación de identidad e instalación. No estandarice un mismo tiempo de cambio de formato para equipos o formatos diferentes.
La seguridad del cambio de formato requiere una evaluación a nivel de tarea. La norma de OSHA sobre energías peligrosas y su guía sobre excepciones de mantenimiento menor distinguen el trabajo cubierto de una excepción limitada durante la producción normal. La excepción exige una actividad rutinaria, repetitiva e integral y una protección alternativa eficaz. Si no se cumplen todas sus condiciones, siga los requisitos aplicables de control de energías. La evaluación competente y los procedimientos del sitio rigen la tarea real.
OSHA describe los criterios de actividad de la excepción como “rutinaria, repetitiva e integral”. Esas palabras por sí solas no cumplen la condición independiente de protección eficaz.
Elimine la ambigüedad de la entrega: identifique qué estado está aprobado, qué comprobación sigue abierta y quién puede autorizar la liberación. La presión de producción no debe convertir una configuración sin terminar en una prueba no documentada para reducir el tiempo de cambio de formato.
8. Inspeccione en puntos de control definidos
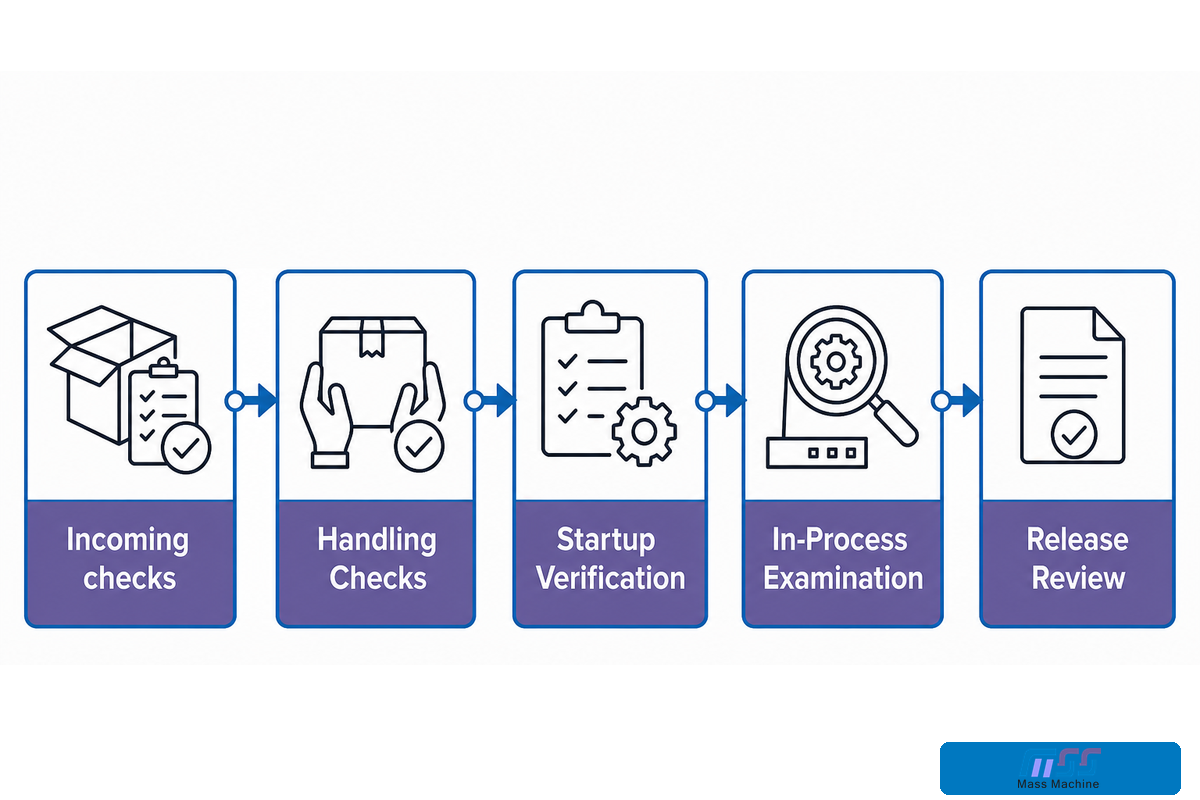
Realice inspecciones en ubicaciones definidas, con métodos y responsables establecidos, y conserve los resultados. Las comprobaciones de entrada, de manipulación, la verificación de arranque, el examen durante el proceso y la revisión de liberación responden preguntas diferentes. Establezca límites y frecuencias mediante el envase aprobado y el plan de control del sitio; esta guía no proporciona valores universales de engargolado ni de muestreo.
| Punto de control | Pregunta o método | Responsable y registro | Limitaciones / No apto para |
|---|---|---|---|
| Palé de entrada | Identidad y condición visible | Recepción: registro de lote y condición | Demostrar la integridad interna del envase |
| Revisión documental del cuerpo y la tapa | Combinación y revisión aprobadas | Calidad: expediente vigente del envase | Sustituciones no controladas del proveedor |
| Después de una manipulación crítica | Condición antes y después del contacto | Operaciones: registro de ubicación y muestra | Inferir la causa a partir de una sola fotografía |
| Entrada de la llenadora | Identidad y presentación del formato | Ingeniería: comprobación del estado instalado | Usar el volumen como única identidad |
| Llenado de la primera unidad | Método aprobado de llenado o contenido neto | Calidad: resultado medido y método | Confundir la apariencia del nivel con el contenido neto |
| Cierre de la primera unidad | Exámenes especificados del engargolado | Calidad: registro del engargolado específico del envase | Usar un valor genérico de engargolado |
| Envase durante el proceso | Comprobaciones programadas del plan de control | Operaciones/calidad: resultados vinculados al tiempo | Inventar intervalos universales de inspección |
| Codificación y embalaje | Legibilidad y asociación con el lote | Embalaje: verificación del código | Suponer que un código legible constituye una genealogía completa |
| Rechazo y retención | Disposición y ventana afectada | Calidad: registro de retención/rechazo | Mezclar material retenido con material liberado |
| Liberación final | Integridad de la evidencia y aprobación | Revisor autorizado: decisión de liberación | Liberar con excepciones sin resolver |
El pesaje y la inspección en línea pueden ser eficaces, pero sus métodos deben validarse para la aplicación. La codificación láser, las comprobaciones de visión y otras funciones de inspección necesitan muestras de desafío y una respuesta documentada ante fallas. La mera existencia de un instrumento no responde si detecta el defecto o error de codificación previsto.
Las observaciones deben precisar qué mide cada método y qué queda sin resolver. Deben identificarse las manchas similares al óxido en los envases metálicos; los residuos deben evaluarse por su posible efecto en la higiene. Distinga estos aspectos de la revisión de la barrera del revestimiento y de la integridad del envase. ¿Qué evalúa cada método y qué no evalúa?
9. Construya la trazabilidad del lote a la liberación
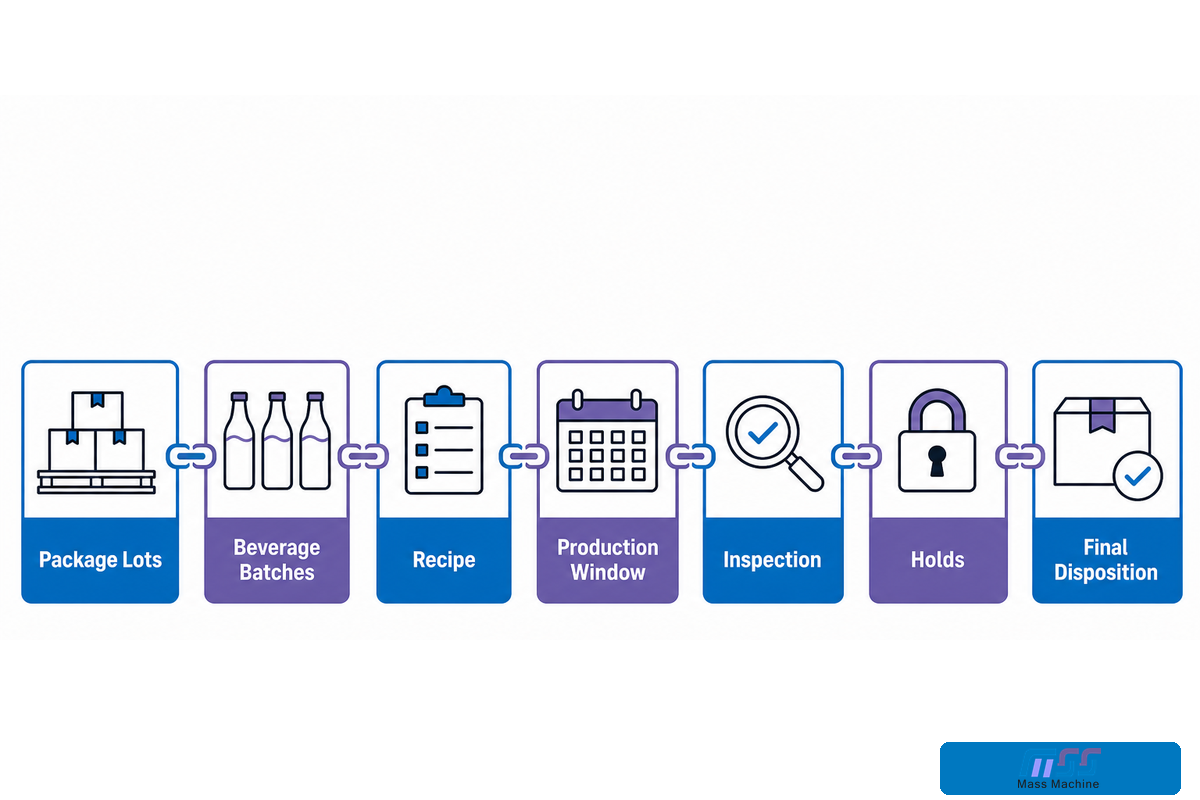
La trazabilidad del lote a la liberación debe vincular los lotes de envases con las partidas de bebidas, la receta y la ventana de producción, las inspecciones, las retenciones y la disposición final. Un registro de este tipo permite a calidad reconstruir qué material y estado estaban presentes cuando se planteó una inquietud. El marco siguiente ofrece un ejemplo práctico de diseño de registros; no significa que todas las bebidas tengan las mismas obligaciones legales de trazabilidad.
Mapa de trazabilidad de 3 ventanas
El hilo de trazabilidad desde el lote hasta la liberación vincula la identidad del envase, el estado del proceso y la disposición de calidad mediante una ventana de producción compartida.
Debe utilizarse un identificador estable en lugar de una descripción de texto libre que cambia entre departamentos. Asocie los lotes del cuerpo, de la tapa y de la bebida con la ventana de producción. Vincule la revisión de la receta con la verificación de las piezas instaladas; adjunte los registros de inspección, las retenciones y las liberaciones. Si el lote de tapas cambia a mitad de la serie, conserve ese límite en lugar de asignar un solo lote de tapas a todo el turno.
Es útil realizar un ejercicio que etiquete tres ventanas de producción A, B y C. El lote del cuerpo permanece sin cambios mientras la ventana B introduce el lote de tapas E-B. Un problema relacionado con E-B se revisa después. El revisor primero localiza dónde comienza y termina E-B y examina las muestras retenidas de esas ventanas de producción. Puede ser necesario investigar más para determinar el papel del material compartido del cuerpo; los registros no demuestran que E-B haya sido la causa del problema. Los registros de envasado vinculan las ventanas evaluadas con las existencias terminadas, y calidad documenta la retención y la disposición. Los tiempos y lotes faltantes se muestran como brechas en lugar de suponerse seguros.
La regla adicional de trazabilidad de la FDA se refiere a ciertos alimentos incluidos en la Lista de Trazabilidad de Alimentos y a actividades que cumplen los requisitos, con exenciones; no se aplica automáticamente a todas las bebidas enlatadas. Identifique sus obligaciones legales por separado del registro que decida conservar para su aseguramiento interno de la calidad.
Pruebe las uniones de los registros con un simulacro de recuperación. ¿Puede el personal de calidad identificar los registros del envase y del proceso sin interpretar las abreviaturas del operador? ¿Puede el área de envasado aislar las existencias retenidas? ¿Puede el área de adquisiciones plantear al proveedor una pregunta basada en evidencia? Una base de datos no probada o un código impreso en cada lata no responden por sí solos a esas preguntas.
10. Calificar una nueva familia de latas para distintas bebidas
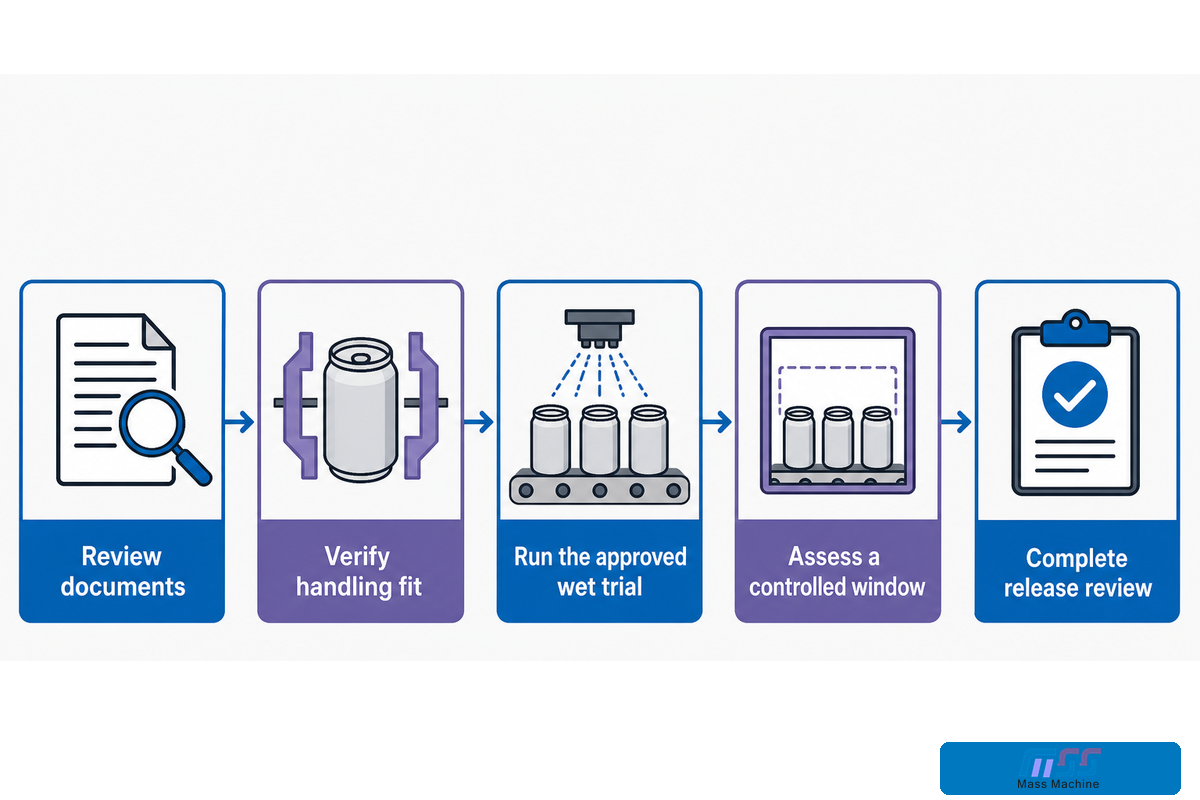
Una nueva familia de latas requiere una calificación por etapas: revise los documentos, confirme la compatibilidad de manipulación, evalúe el ensayo húmedo aprobado, examine una ventana de producción controlada y complete la revisión de liberación. Cada paso cierra un nivel diferente de incertidumbre. Mantenga la aprobación únicamente para el cuerpo, la tapa, el revestimiento, la bebida y los requisitos de proceso definidos; una compatibilidad más amplia requiere evidencia adicional.
- Revise los documentos. Resuelva la identidad del envase, las revisiones de los planos y la aprobación del producto/proceso antes de liberar el material para el ensayo.
- Verifique la compatibilidad de manipulación. Compruebe los puntos de contacto afectados y las piezas de cambio instaladas conforme al ensayo aprobado y al procedimiento de seguridad.
- Realice el ensayo húmedo aprobado. Conserve los resultados del producto y del envase frente a los requisitos de aceptación definidos.
- Evalúe una ventana controlada. Confirme que la receta, los registros de inspección y las vinculaciones de materiales permanezcan intactos durante la producción.
- Autorice la liberación. Cierre las desviaciones y registre la combinación calificada y sus límites.
Cuándo mantener un ensayo en espera
Mantenga un ensayo sin resolver cuando los planos entren en conflicto, falte la aprobación del cuerpo o de la tapa, la evidencia del recubrimiento no abarque la bebida o la inspección carezca de un método definido; la presión de programación no puede sustituir estos insumos. Un envase que haya pasado por maquinaria en seco aún necesita una evaluación de llenado y almacenamiento antes de calificar su ventana de producción prevista.
Separe el problema abierto de las preguntas de rendimiento no relacionadas. Ingeniería puede haber confirmado la compatibilidad de transferencia, mientras Calidad espera evidencia de compatibilidad. Compras puede tener los planos más recientes, mientras Operaciones no ha verificado la revisión de la pieza instalada. Registrar al responsable y la evidencia faltante evita que una aprobación inconclusa se convierta en un rechazo general de la máquina o en una aceptación del envase sin respaldo.
Perspectiva de la industria: exija evidencia para las mejoras de inspección
Una actualización de Krones de 2025 sobre inspección basada en AI describe extensiones a sus propios sistemas de inspección. Para un formato nuevo, la pregunta de compra útil es qué condiciones del envase se han sometido a prueba, qué método de referencia se utilizó y cómo se registran los fallos no detectados o los falsos rechazos. La automatización no sustituye la necesidad de calificación.
Conclusión clave
Apruebe una combinación definida de envase y proceso con una receta verificada y evidencia de liberación vinculable. Amplíe esa aprobación solo cuando se hayan evaluado las condiciones modificadas.
El perfil de la empresa Mass Technology identifica al proveedor que respalda las páginas de equipos de este sitio. Lleve el Registro de datos de entrada de la familia de latas a una conversación de ingeniería para definir el envase y así iniciar la revisión de la máquina.
Preguntas frecuentes
¿Qué especificaciones se necesitan antes de un ensayo de llenado de latas de aluminio?
Comience con las referencias del envase y del proceso.
Proporcione el proveedor del cuerpo y de la tapa, las identidades de los lotes, las revisiones controladas de los planos, la familia de formatos, el volumen nominal, las referencias dimensionales, el código de tapa y los documentos de aprobación del revestimiento. Añada la composición de la bebida y los requisitos del proceso previstos; después, identifique los métodos de aceptación del ensayo y los revisores responsables. Las fotografías o una descripción comercial pueden ayudar a explicar el formato, pero ninguna sustituye los documentos controlados necesarios para revisar la compatibilidad con la línea y la calificación del envase. Mantenga la combinación aprobada diferenciada de las alternativas propuestas. Para un nuevo proveedor de tapas, registre qué desencadenaría una nueva aprobación de cuerpo/tapa y quién es responsable.
¿Las latas de bebidas de aluminio llevan revestimiento interno?
Revise la especificación del recubrimiento interno del envase real.
El revestimiento o recubrimiento interno forma parte de la especificación del envase y de la evaluación de contacto con alimentos. No lo seleccione por la apariencia exterior de la lata ni por un nombre general del material. Pregunte al proveedor qué formulación, condiciones de uso y evaluación de bebida/proceso abarcan los documentos. La autorización aplicable para contacto con alimentos es una cuestión distinta del comportamiento frente a la corrosión o de la vida útil con su producto. Por lo tanto, una nueva bebida o ruta de procesamiento puede requerir una nueva revisión de compatibilidad incluso cuando el cuerpo parezca sin cambios. Conserve la revisión del proveedor para que las compras futuras hagan referencia a la misma construcción aprobada.
¿Puede la misma línea de llenado procesar latas estándar, estilizadas y delgadas?
La compatibilidad depende del envase y la maquinaria definidos.
Revise las dimensiones reales del cuerpo, la familia de tapas y la combinación de envase aprobada comparándolas con las piezas de cambio, referencias, soportes y métodos de inspección de la línea. La afirmación de formato del fabricante es un punto de partida para esa revisión, no una prueba de que todos los envases de todos los proveedores sean intercambiables. Confirme las piezas instaladas y la evidencia de la primera pieza para cada receta calificada. No infiera que una lata más delgada es compatible solo porque su volumen nominal coincide con un formato aprobado anteriormente. Si algún dispositivo de transferencia o inspección sigue sin verificarse, marque esa interfaz como abierta en lugar de suponer una aprobación para toda la línea.
¿Por qué los daños en latas vacías pueden causar después un problema en la costura?
La operación de cierre recibe la condición generada aguas arriba.
Los daños en un cuello o una pestaña pueden afectar el envase que llega al cierre. La manufactura, la manipulación, el llenado y el cierre merecen atención durante una investigación. Compare los registros de condición en ubicaciones identificadas y utilice el método aprobado de examen de la costura. El lugar donde se detecta un problema no demuestra, por sí solo, dónde se originó ni qué ajuste de máquina lo corregirá.
¿Qué registros deben conservarse durante un cambio de formato de latas?
Mantenga juntas la identidad del envase, el estado instalado y la evidencia de liberación.
Registre las identidades del cuerpo y la tapa, la revisión de la receta, las piezas de cambio instaladas, las referencias mecánicas, las verificaciones de sensores y alimentación de tapas, los resultados de la primera pieza, las desviaciones, los aprobadores y la ventana de producción efectiva. Vincule esos registros con los lotes de materiales y la disposición del envasado. Una captura de pantalla de los ajustes por sí sola omite las piezas físicas y la evidencia utilizada para aprobar la producción.
¿Dónde deben los compradores comparar modelos de máquinas y solicitar una cotización?
Utilice la página de soluciones después de definir el envase.
La selección de modelos, las capacidades nominales, la configuración y las cotizaciones corresponden a la página de soluciones de equipos para latas de aluminio del sitio. Lleve el registro completado y la ruta prevista de bebida/proceso a esa conversación. Copiar la configuración de una planta de embotellado de agua existente o el esquema de envasado de otro envase deja sin respuesta las interfaces específicas de la lata y las preguntas de calificación.
Analice un envase de lata definido con Mass Technology
Comparta los planos del envase, las referencias del cuerpo y la tapa y la ruta de la bebida para que la revisión de ingeniería pueda identificar las interfaces y la evidencia aún necesaria.
Analice su envase de lataNota sobre la evidencia: Esta guía incluye orientación gubernamental pública y ejemplos de proveedores citados. Sus registros, secuencia de calificación y marco de trabajo son originales. No se afirma disponer de datos privados de plantas, resultados de clientes, límites universales de costura ni un programa de procesamiento validado. La aceptación del envase y su aplicabilidad normativa deben confirmarse con especialistas del sitio.
Referencias y fuentes
- Defectos y examen de latas metálicas, Canadian Food Inspection Agency.
- 21 CFR 175.300: recubrimientos resinosos y poliméricos, Electronic Code of Federal Regulations.
- Preguntas frecuentes sobre FSMA, U.S. Food and Drug Administration.
- 29 CFR 1910.147: control de energías peligrosas, Occupational Safety and Health Administration.
- Excepción para mantenimiento menor, Occupational Safety and Health Administration.
- Registros adicionales de trazabilidad para ciertos alimentos, U.S. Food and Drug Administration.