Póngase en contacto con Masstech

Guía de ingeniería de sistemas · Actualizada en octubre de 2026
Marco práctico para definir límites de control, servicios, responsabilidades de higiene, transferencias de línea y evidencia trazable sin reemplazar la selección del método según la aplicación.
La máquina llenadora de latas es un sistema controlado de envasado de bebidas, no un equipo seleccionado solo por el volumen de la lata. Primero defina el estado de la bebida, el envase y el límite normativo. Después, trace las interfaces de control, servicios y responsabilidades, y documente la evidencia que requiere cada transferencia. El resultado útil es una transferencia controlada, no simplemente líquido entrando en una lata.
La expresión máquina llenadora de latas puede describir un número limitado de boquillas, una llenadora rotativa o un bloque integrado de llenado y cierre. El lenguaje de búsqueda y de catálogos también puede superponerse: llenado de bebidas, llenado de líquidos, máquina llenadora de líquidos, máquina taponadora, taponado, equipos de envasado y máquinas empacadoras pueden describir una línea completa, una función o una máquina adyacente. Incluso «semiautomática» aporta poca información sobre el límite de control real, a menos que se nombren las acciones manuales y automáticas. Esa ambigüedad genera especificaciones débiles. Un proyecto puede parecer completo mientras la temperatura del producto no tiene un punto de medición definido, el límite del gas no tiene responsable, la máquina posterior no tiene un enlace de comunicación o la «producción conforme» no tiene un punto de inspección acordado.
Esta guía tiene una función deliberadamente distinta de la página de solución de máquinas llenadoras de latas de Mass Technology. La página comercial se ocupa de modelos, capacidad nominal, configuración, precios, comparación de proveedores, cotización, plazo de entrega e intención de RFQ. Este artículo se centra en las preguntas de ingeniería que deben responderse antes de tomar decisiones comerciales. El diagnóstico detallado de bebidas carbonatadas se mantiene en la guía de llenado de latas de refresco; la calificación de la familia de latas y de la costura se mantiene en la guía de llenado de latas de aluminio.
Alcance: las matrices y hojas de trabajo siguientes son herramientas editoriales para la toma de decisiones, elaboradas a partir de fuentes públicas. No son instrucciones de la máquina, protocolos de validación ni opiniones jurídicas. No se proporcionó ningún ensayo de producción privado de Mass Technology ni ningún conjunto de datos de clientes. Los límites reales provienen de la especificación de la bebida, la lata aprobada, la documentación del equipo, los métodos validados, los especialistas calificados y las normas de la jurisdicción donde se opera.
Defina
Producto, envase y jurisdicción
Producto, envase y jurisdicción
Controle
Principio, secuencia y permisivos
Principio, secuencia y permisivos
Conecte
Servicios y transferencias de línea
Servicios y transferencias de línea
Demuestre
Medición, liberación y responsabilidades
Medición, liberación y responsabilidades
1. ¿Qué es una máquina llenadora de latas? Defina el límite del sistema
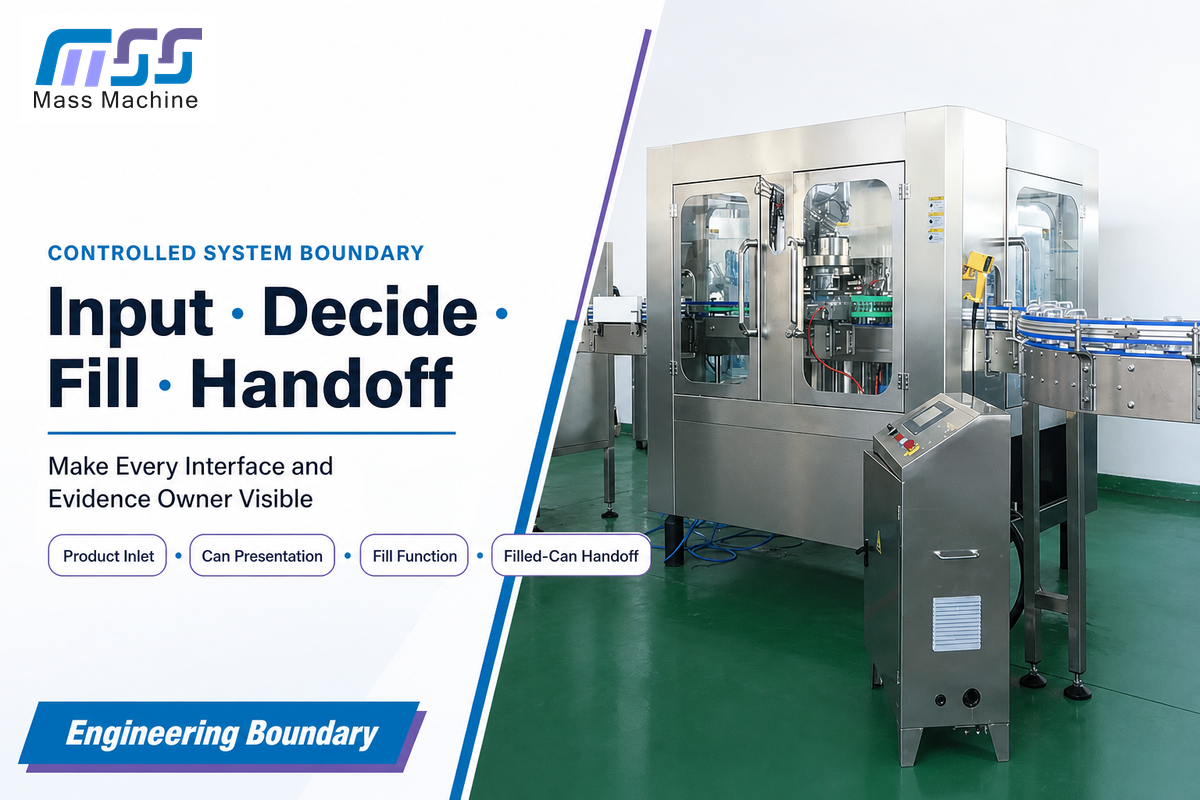
Respuesta directa: para definir el proyecto, trate la máquina como un límite controlado de envasado de bebidas. Entran el producto acondicionado para el envasado y las latas verificadas; las latas salen hacia el cierre y la inspección, con evidencia trazable del proceso. El límite incluye los estados, permisivos, servicios y transferencias necesarios para que esa operación sea repetible.
KHS afirma que el llenado depende de la bebida y del envase, y que puede ser mecánico, neumático o estar controlado por computadora. Este es un principio a nivel de sistema. No demuestra que todas las máquinas llenadoras produzcan la misma secuencia y el mismo resultado.
Recurso editorial: mapa del límite del sistema de llenado de latas
| Límite | Entrada requerida | Decisión controlada | Evidencia transferida |
|---|---|---|---|
| Entrada de producto | Lote verificado y condición medida | Listo, en espera o reacondicionamiento | Identidad, método, resultado, hora y disposición |
| Presentación de la lata | Lata aprobada y estado de presencia/posición | Segura y autorizada para el llenado | Referencia, estado del sensor y registro de excepciones |
| Función de llenado | Producto, lata, servicios y permisivos válidos | Habilitar, controlar y detener el flujo | Estado del ciclo y resultado medido del llenado |
| Transferencia de la lata llena | Lata llena controlada y disponibilidad aguas abajo | Liberar, contener o detener | Cantidad aceptada, motivo del rechazo y destino |
Este límite evita dos errores comunes. Primero, impide que la especificación se convierta en un catálogo de válvulas mientras las condiciones compartidas del producto, los servicios y el transportador siguen sin definirse. Segundo, hace visibles las responsabilidades. El proveedor de la llenadora puede proporcionar una capacidad de la máquina, pero la planta sigue siendo responsable de la clasificación del producto, la calidad de los servicios, la limpieza aprobada, la seguridad ocupacional, el muestreo y las decisiones de liberación.
2. Comience con el comportamiento de la bebida, no con el volumen nominal de la lata
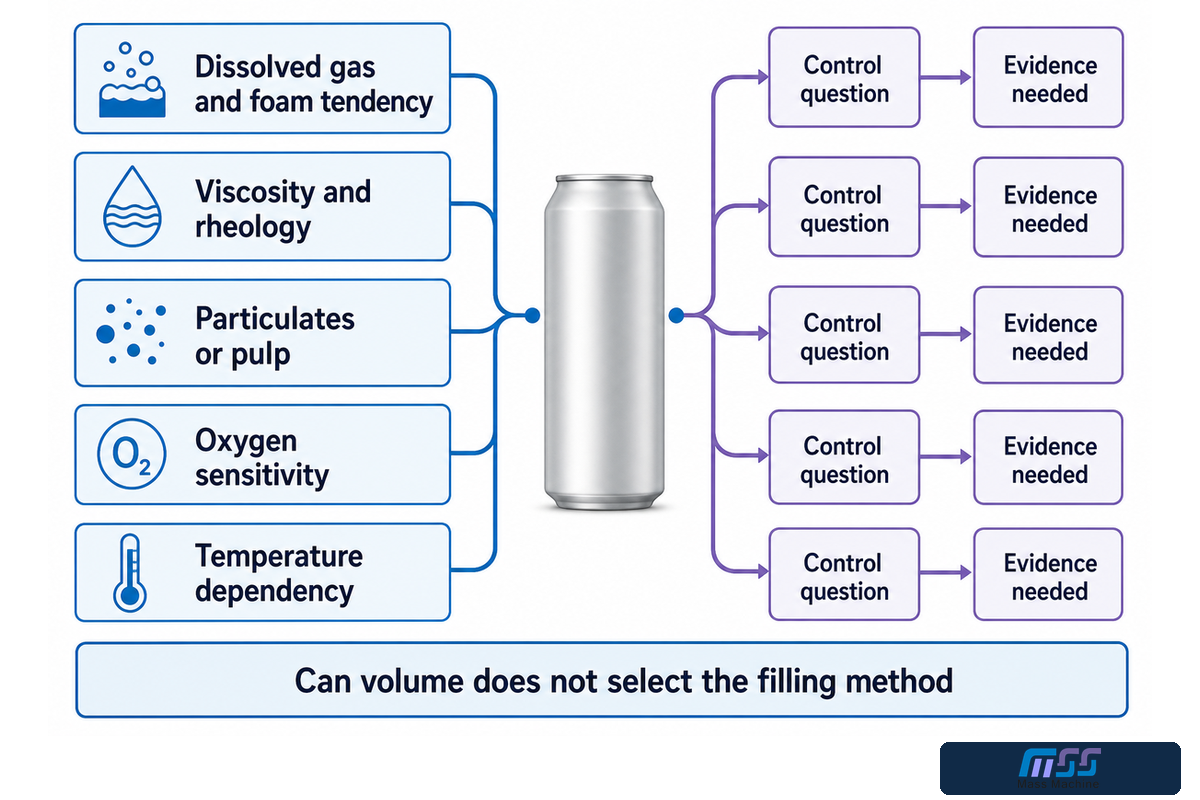
Respuesta directa: comience con el comportamiento medido del producto. El volumen de la lata es una entrada del envase; no establece cómo debe desplazarse la bebida por una válvula, cómo debe gestionarse el gas ni cómo debe aceptarse la lata llena.
El nombre de la bebida no es una especificación del proceso. El jugo puede contener distintos sólidos o presentar diferentes viscosidades. Los productos de jugo también pueden diferir en sensibilidad al oxígeno, acidez, historial térmico y necesidades de saneamiento. Dos bebidas carbonatadas también pueden variar en cuanto al gas disuelto, su intervalo de temperatura y su comportamiento frente a la espuma. Una bebida sin gas aún puede requerir decisiones sobre el gas del espacio de cabeza o el control del oxígeno. La primera conversación debe centrarse en lo que debe controlarse, no en qué modelo se ajusta mejor a un volumen nominal.
Recurso editorial: matriz del comportamiento de la bebida y el principio de llenado
| Comportamiento que debe definirse | Pregunta de control | Evidencia necesaria | Lo que no decide por sí solo |
|---|---|---|---|
| Gas disuelto y tendencia a formar espuma | ¿Cómo se gestionarán las transiciones de presión y la liberación del producto? | Método aprobado, punto de muestreo, temperatura y resultado del gas | Ajustes exactos de la máquina |
| Viscosidad y reología | ¿Qué trayectoria de flujo y método de medición siguen siendo confiables? | Especificación del producto en una condición determinada | Un tiempo de llenado universal |
| Partículas o pulpa | ¿La trayectoria de flujo puede transportar el producto sin dañarlo ni obstruirse? | Base de tamaño/distribución y ensayo validado del producto | Idoneidad basada únicamente en el diámetro de la válvula |
| Sensibilidad al oxígeno | ¿Dónde se controlan y miden la incorporación de oxígeno y el espacio de cabeza? | Objetivo del producto, método, ubicación del muestreo y resultado en el envase | Un resultado garantizado a partir de una etiqueta del gas |
| Dependencia de la temperatura | ¿Qué propiedades del producto cambian dentro del intervalo aprobado? | Punto de medición, instrumento y resultado sincronizado con la hora | Un punto de ajuste transferible |
| Necesidades microbiológicas y de saneamiento | ¿Qué controles legales y validados se aplican al producto y al proceso? | Clasificación, análisis de peligros, procedimiento aprobado y registro de liberación | Cumplimiento basado en la construcción de acero inoxidable |
| Densidad y concentración | ¿Cómo se verificarán las relaciones entre masa, volumen y temperatura? | Propiedad del lote, método de ensayo, punto de muestreo y condición determinada | Cantidad neta basada únicamente en un valor de la receta |
| Tensión superficial y comportamiento de humectación | ¿Dónde pueden el goteo, los hilos o la humectación de la pared afectar el evento de llenado? | Ensayo observado del producto en la condición aprobada | Idoneidad de la válvula basada únicamente en la geometría del catálogo |
Utilice esta matriz antes de hablar del equipo. Convierte «necesitamos una máquina para latas de 330 ml» en una pregunta sobre una aplicación controlada. La referencia de la lata sigue siendo importante, pero los detalles del cuerpo y la tapa, el revestimiento, la manipulación y la calificación de la costura corresponden a la guía de llenado de latas de aluminio, para que esta página no se convierta en un segundo artículo de ingeniería de envases.
3. Compare los principios de llenado sin crear un catálogo de productos
Respuesta directa: los principios de llenado describen cómo se controla el movimiento del producto o la condición de detención. Por sí solos no identifican una máquina adecuada. La misma denominación general puede ocultar distintas arquitecturas de válvulas, venteo, sensores y limpieza.
Utilice el Selector de métodos de llenado para obtener una recomendación de método a nivel de aplicación. Esta sección solo explica las familias de principios, las preguntas que las sustentan y los límites de la evidencia; no recomienda una configuración comercial.
| Familia de principios | Idea principal de control | Preguntas que deben demostrarse | Limitación importante |
|---|---|---|---|
| Atmosférico o por gravedad | El producto fluye bajo la altura de presión disponible mientras un límite de nivel o tiempo detiene el llenado | Comportamiento del venteo, rango de viscosidad, condición del producto y método de determinación de la cantidad | «Gravedad» no garantiza un comportamiento sencillo del producto |
| Mecánico basado en nivel | Un tubo de llenado o una trayectoria de retorno establece un nivel geométrico repetible | Geometría de la lata, espuma, temperatura y correlación de la cantidad | El nivel visible no equivale automáticamente a la cantidad neta |
| Contrapresión o isobárico | Las presiones del lado de la lata y del producto se gestionan antes y durante el flujo | Ecualización, trayectoria del gas, condición del producto, venteo y evidencia de espuma | No elimina todos los mecanismos de espuma u oxígeno |
| Por tiempo o volumétrico | Un evento de flujo controlado o un volumen medido establece la dosis | Estabilidad del flujo, efectos de densidad/temperatura, repetibilidad de la válvula y verificación | Un tiempo programado no es una cantidad medida |
| Desplazamiento positivo | Un desplazamiento definido dosifica el producto | Compatibilidad del producto, cizallamiento, limpieza, desgaste y calibración | El principio de dosificación no demuestra la idoneidad higiénica |
| Basado en peso o masa | La masa medida proporciona la señal de control o verificación | Variación de tara, vibración, capacidad de medición y conversión de densidad | El control de masa aún necesita evidencia del envase y del proceso |
Una patente publicada de una válvula ilustra por qué la arquitectura importa: los puertos, las juntas de venteo y las trayectorias del fluido de limpieza pueden cambiar el comportamiento de una válvula de llenado. Una patente establece opciones de diseño divulgadas; no demuestra implementación, superioridad ni idoneidad para otra línea.
La conversación detallada sobre ciclos de presión y espuma para refrescos carbonatados corresponde a la guía de llenado de latas de refresco. Aquí, la decisión importante es previa. La carbonatación cambia la naturaleza de las preguntas de control que deben plantearse. Sin embargo, esto no permite copiar un valor de presión o tiempo de otra bebida o máquina.
4. Utilice un mapa de control de llenado de latas en 5 capas para evitar puntos ciegos en las interfaces
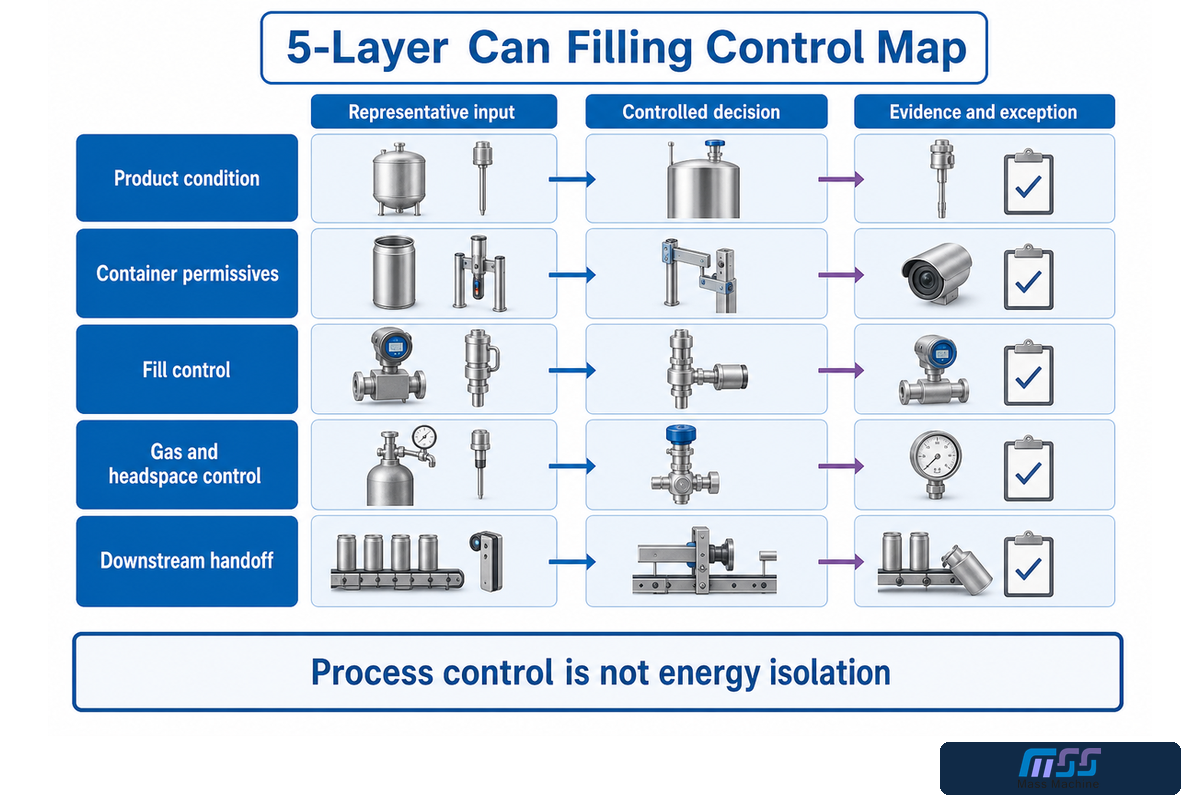
Respuesta directa: trace cinco capas funcionales: condición del producto, permisivos de la lata, control del llenado, control del gas/espacio de cabeza y transferencia aguas abajo. Cada capa necesita una entrada, una decisión, una medición y un estado de excepción identificados.
Recurso editorial: mapa de control de llenado de latas en 5 capas
| Capa | Entrada representativa | Decisión controlada | Evidencia y excepción |
|---|---|---|---|
| 1 · Condición del producto | Lote verificado, temperatura y propiedades aplicables del gas/flujo | Producto listo para el llenado | Método, resultado, punto de muestreo y estado de espera |
| 2 · Permisivos del envase | Lata presente, posicionada y autorizada | Sin lata/no llenar y entrada segura en la secuencia | Estado del sensor, excepción por atasco/ausencia y contención |
| 3 · Control del llenado | Estado válido del producto y del envase | Iniciar, regular y detener el flujo del producto | Estado comandado más resultado medido del llenado |
| 4 · Gas/espacio de cabeza | Necesidad definida de la aplicación cuando se utiliza gas | Purgar, ecualizar, ventear o dosificar según corresponda | Estado del lado del gas, resultado del producto/envase y alarma |
| 5 · Transferencia aguas abajo | Lata llena más disponibilidad para cierre/inspección | Liberar, acumular, bloquear o detener | Destino, motivo del rechazo y cantidad aceptada |
Este mapa no es un programa de PLC. No prescribe una arquitectura de seguridad. Un permisivo de proceso normal, una parada desde la HMI o un estado de secuencia programado no son automáticamente una función con clasificación de seguridad. Tampoco constituyen un aislamiento físico de energía. Mantenga separados desde el principio el control del proceso, el control relacionado con la seguridad y el procedimiento de la planta para energías peligrosas.
5. Describa la secuencia de llenado como estados condicionales y permisivos
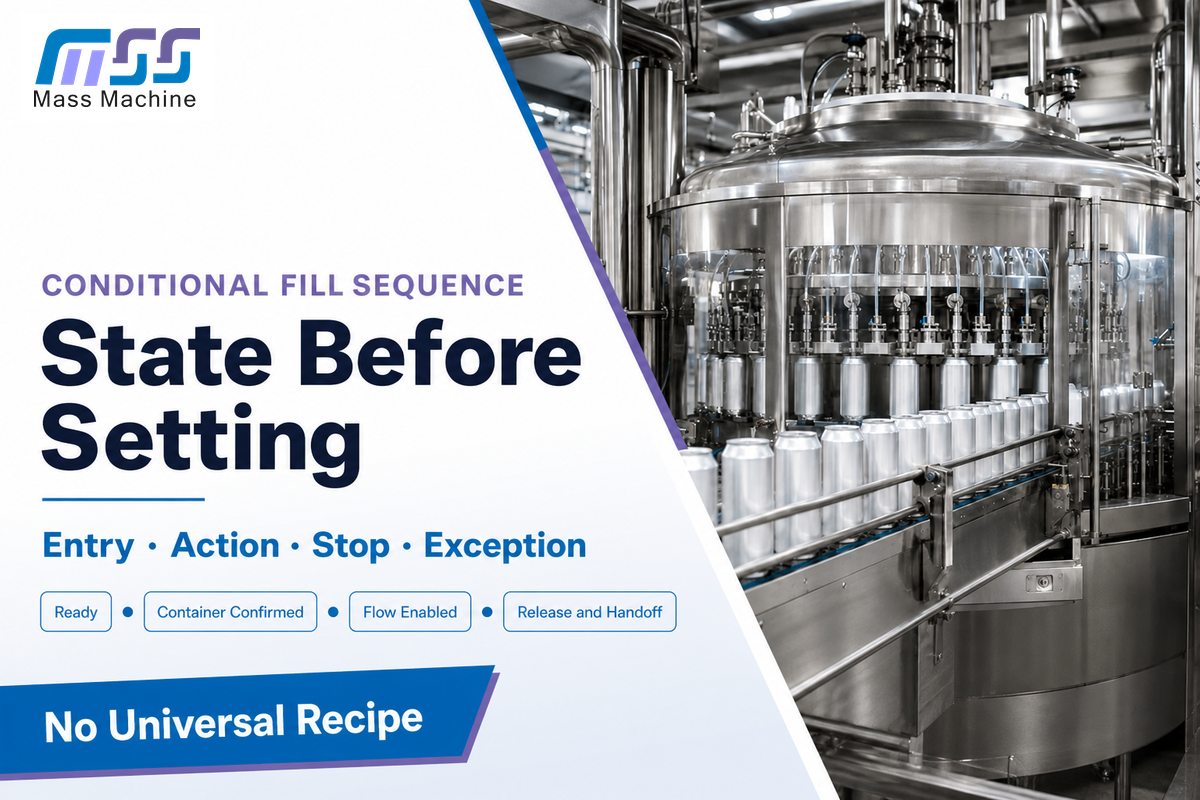
Respuesta directa: describa una secuencia genérica como estados con condiciones de entrada, acciones controladas, condiciones de detención y rutas de excepción. Evite publicar valores universales de tiempo, presión o velocidad.
| Estado | Evidencia de entrada | Acción funcional | Pregunta de excepción |
|---|---|---|---|
| Listo | Producto aprobado, servicios, liberación sanitaria y estado aguas abajo | Permitir la entrada del envase | ¿Qué requisito previo es falso? |
| Envase confirmado | Estado de presencia y posición | Establecer la condición segura para llenar | ¿La ausencia, la mala posición o el atasco están contenidos? |
| Flujo habilitado | Estados del producto y del gas específicos de la aplicación | Abrir/controlar la trayectoria del producto | ¿Se produjo el cambio de estado esperado? |
| Condición de detención | Tiempo, nivel, volumen, masa u otro criterio verificado | Terminar el flujo de producto de manera predecible | ¿La respuesta del comando coincide con la medición? |
| Liberación y transferencia | Finalización controlada del ciclo y autorización aguas abajo | Transferir la lata llena | ¿Dónde se contiene y registra una lata fallida? |
El lenguaje de estados hace más preciso el diagnóstico. «La llenadora daba tirones» se convierte en «el permisivo del tercer envase cambió durante la elevación del colector», «la transferencia aguas abajo permaneció bloqueada» o «la señal de detención esperada no coincidió con el resultado medido». Una conversación legible entre operadores sobre una pequeña línea de enlatado se centró repetidamente en el estado de los sensores, la temporización de las compuertas, el comportamiento de los actuadores y el espacio aguas abajo. Esa conversación es útil para descubrir preguntas, no para trasladar una instrucción de reparación a otra máquina.
Límite de seguridad: una detención de la secuencia no equivale a un bloqueo y etiquetado. OSHA establece que los botones pulsadores, los selectores y otros dispositivos del circuito de control no son dispositivos de aislamiento de energía. El mantenimiento también puede implicar energía neumática, hidráulica, de presión, térmica o eléctrica almacenada después de detenerse el movimiento. Aplique el procedimiento de la planta para energías peligrosas y las instrucciones específicas del equipo.
6. Defina las responsabilidades sobre servicios, higiene y clasificación del producto
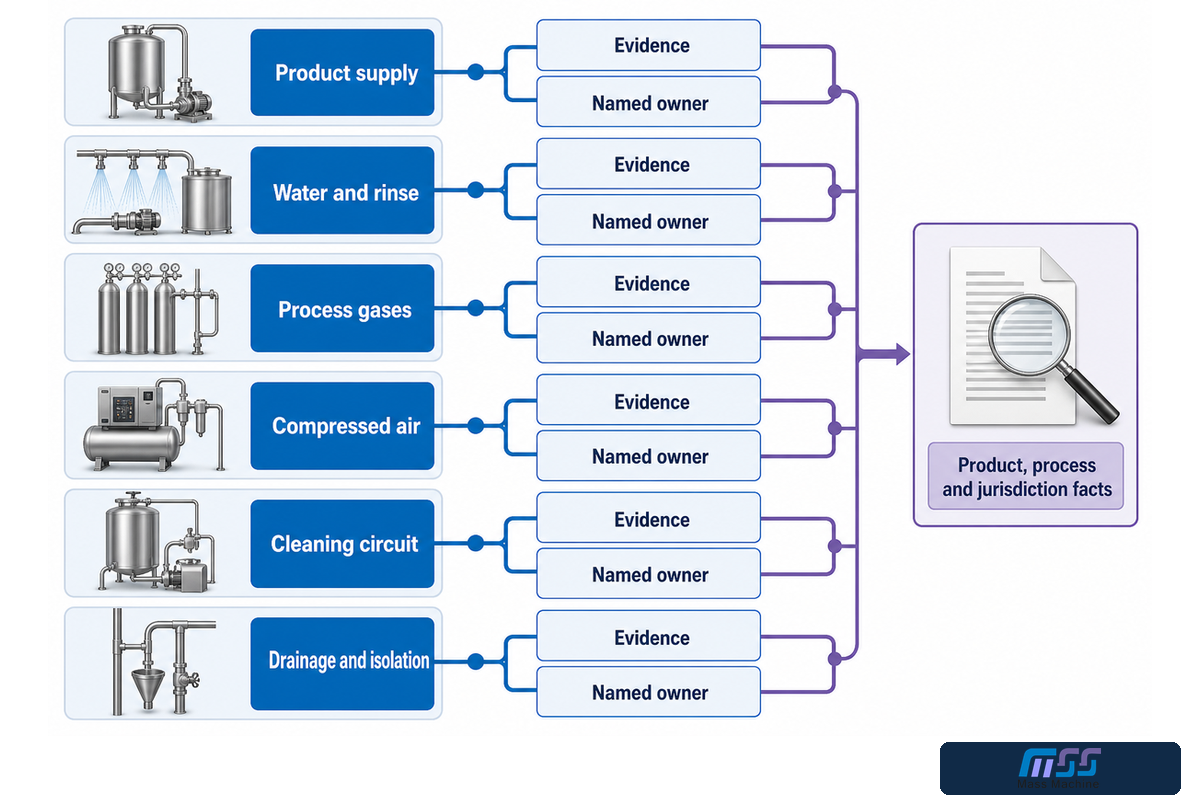
Respuesta directa: trace como interfaces con responsables el producto, el agua, los gases, el aire comprimido, el suministro/retorno de limpieza, el drenaje y el aislamiento seguro. Después, clasifique el producto, el proceso y la jurisdicción operativa para determinar qué controles de seguridad alimentaria son aplicables.
Para las operaciones alimentarias en Estados Unidos, 21 CFR Part 117 incluye requisitos sobre saneamiento, agua adecuada, equipos limpiables y operaciones controladas. La sección 117.40 no afirma que el material de acero inoxidable por sí solo demuestre el saneamiento; el diseño, el material y la mano de obra deben permitir una limpieza y un mantenimiento adecuados. La planta aún necesita un método aprobado, un registro de ejecución, una verificación, una acción correctiva y una liberación.
Part 117 no es un atajo universal de clasificación. La FDA identifica 21 CFR Part 120 como el reglamento de HACCP para jugos y señala que algunos productos de jugo también están sujetos a Part 113. La FDA también indica que los procesadores comerciales estadounidenses de alimentos acidificados y de baja acidez estables en anaquel, en envases herméticamente cerrados, pueden tener obligaciones de registro del establecimiento y presentación del proceso programado conforme a Part 108. La clasificación depende de los hechos del producto y del proceso, no del nombre de la máquina.
Recurso editorial: hoja de límites de servicios e higiene
| Interfaz | Definir antes de la puesta en servicio | Evidencia | Responsable identificado |
|---|---|---|---|
| Suministro de producto | Identidad, condición, comportamiento del suministro y respuesta de espera | Lote, métodos, resultados e historial de transferencia | Proceso/calidad |
| Agua y enjuague | Calidad, presión/flujo, temperatura y retorno/drenaje | Especificación del servicio y resultado monitoreado | Servicios/calidad |
| Gases de proceso | Identidad, calidad, límite de suministro, venteo y peligros | Registro del proveedor, estado monitoreado y controles de seguridad | Proceso/EHS |
| Aire comprimido | Calidad, estabilidad de presión, aislamiento y respuesta ante fallas | Calificación del servicio y registro de alarmas | Servicios/mantenimiento |
| Circuito de limpieza | Límite de contacto con el producto, química, tiempo, temperatura, acción y retorno | Ciclo aprobado, ejecución monitoreada, desviaciones y liberación | Saneamiento/calidad |
| Drenaje y aislamiento | Ruta de drenaje, límite de energía almacenada y acceso | Inspección y procedimiento autorizado de trabajo seguro | Ingeniería/EHS |
Nota sobre la jurisdicción: las fuentes de FDA, eCFR, OSHA y NIST de esta guía son ejemplos de Estados Unidos. Los compradores de otros mercados deben identificar las normas aplicables sobre alimentos, seguridad de maquinaria, sistemas de presión, metrología y categoría de bebidas. El perfil de la empresa de Mass Technology solo aporta contexto de identidad; no se utiliza como prueba de cumplimiento normativo ni de rendimiento de producción.
7. Integre la llenadora con el resto de la línea de latas
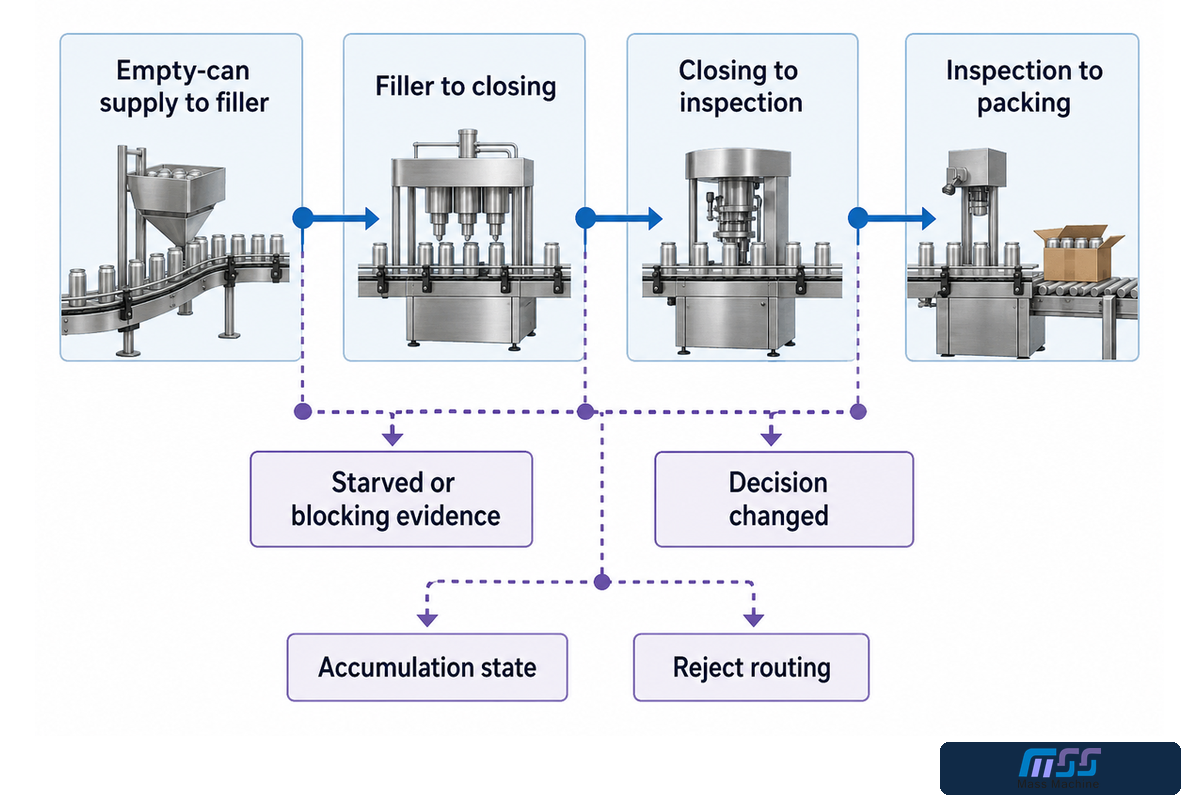
Respuesta directa: defina los enlaces funcionales entre el suministro de latas, la detección del envase, la disponibilidad de la llenadora, la disponibilidad del cierre, la inspección y la acumulación. Una llenadora no puede mantener una producción aceptada cuando se queda repetidamente sin suministro, está bloqueada o se le pide liberar latas hacia un límite aguas abajo no disponible.
Recurso editorial: mapa de transferencias de cuellos de botella ocultos
| Transferencia | Evidencia de falta de suministro/bloqueo | Decisión modificada | No inferir |
|---|---|---|---|
| Suministro de latas vacías → llenadora | Brechas de presencia, microparadas y eventos de guía/atasco | Compruebe la estabilidad del suministro antes de cambiar el control del llenado | La menor velocidad de la llenadora es la causa raíz |
| Llenadora → cierre | Esperas de liberación, cambios en el espaciamiento de las latas y falta de disponibilidad del cierre | Defina la acumulación controlada y la respuesta de detención | La llenadora por sí sola determina la producción conforme |
| Cierre → inspección | Congestión de rechazos, parada de inspección y alcance de la retención | Haga visibles las responsabilidades de disposición y reinicio | Las latas no inspeccionadas son automáticamente aptas para la venta |
| Inspección → empaquetado | Bloqueo de la salida de paquetes, fallas de codificación/manipulación y estado de acumulación | Informe por separado el límite aceptado y los ciclos mecánicos | La velocidad de placa de identificación equivale a los paquetes entregados |
El caso de una línea de bebidas de Haskell utilizó un gemelo digital para probar tres ubicaciones de acumulación. El proyecto informado seleccionó un acumulador de 500 botellas después de la llenadora y describió una mejora de disponibilidad de 3.3 puntos porcentuales, alcanzando su objetivo cuatro semanas después del arranque. Es una evidencia útil de que la ubicación puede importar; no es una regla universal para dimensionar acumuladores de latas ni para otra planta.
Registre la duración y la propagación de los eventos antes de comprar más acumulación o cambiar las velocidades. Un bloqueo de dos minutos cada hora y una brecha de treinta segundos cada pocos minutos pueden requerir soluciones distintas, aunque el tiempo total perdido parezca similar. El mapa de transferencias ayuda a que ingeniería, producción y mantenimiento acuerden dónde se crea la restricción y dónde se hace visible.
8. Defina la responsabilidad de las mediciones a través del límite del proceso
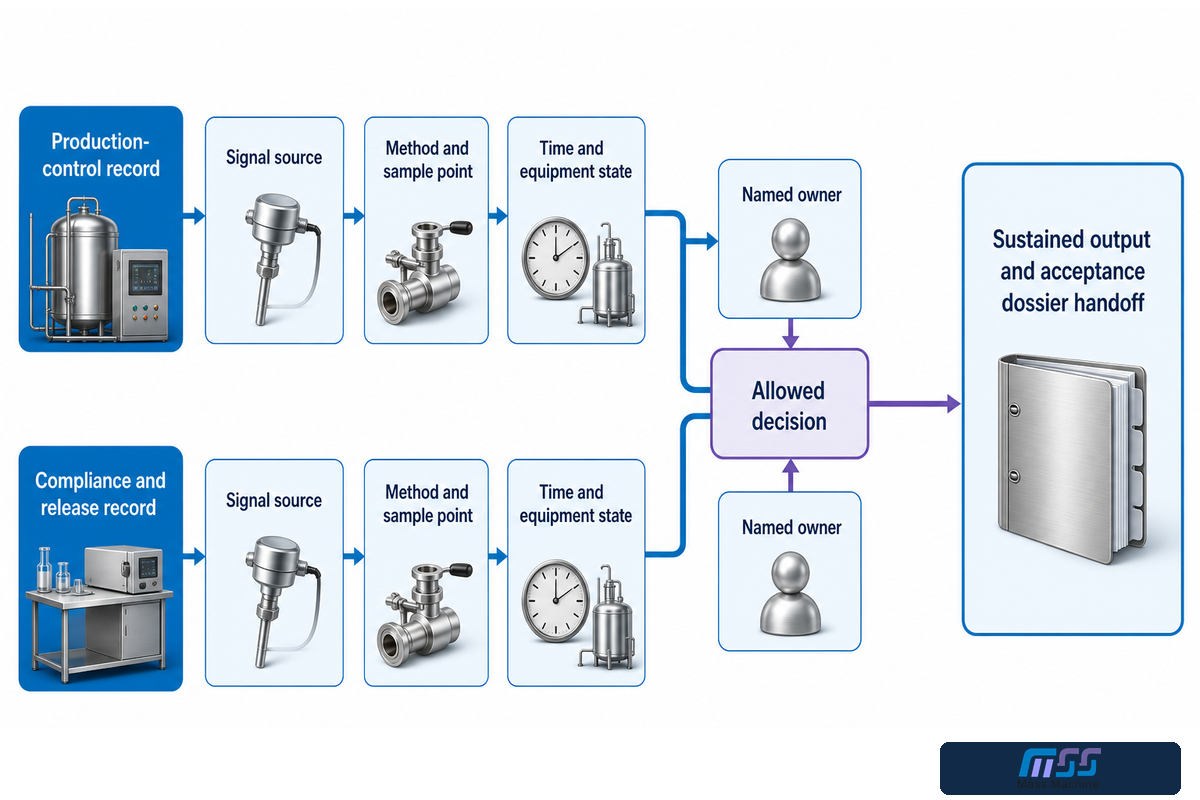
Respuesta directa: defina dónde se origina cada medición, qué método se aplica, quién es responsable y qué contexto debe acompañarla a través del límite del proceso. Mantenga separada la evidencia del estado de la máquina de la conformidad del producto envasado y de las decisiones de liberación.
Recurso editorial: ficha de evidencia de la ventana del proceso
| Campo | Registro del control de producción | Registro de cumplimiento/liberación | Falla evitada |
|---|---|---|---|
| Entrada del producto | Lote, temperatura y propiedad relevante en puntos determinados | Clasificación aprobada del producto/proceso | Una etiqueta que sustituye una condición medida |
| Resultado del llenado | Capacidad del sistema de medición, tendencia y respuesta | Método aplicable de lote/muestra y disposición | Una muestra que demuestra toda la producción |
| Gas/espacio de cabeza | Método, ubicación, momento y tendencia definidos cuando corresponda | Objetivo de liberación del producto/envase | Un comando de gas que demuestra un resultado del envase |
| Liberación sanitaria | Ejecución del ciclo, parámetros monitoreados y desviaciones | Verificación aprobada y decisión de liberación | Finalización del ciclo equivalente a liberación verificada |
| Responsabilidad del registro | Fuente de la señal, marca de tiempo, estado del equipo y función responsable | Responsable identificado de la revisión, liberación o escalamiento | Un valor huérfano tratado como evidencia |
NIST describe el Handbook 133 como una guía de procedimiento para las pruebas de cumplimiento de las declaraciones de contenido neto en productos envasados. Distingue un lote de inspección, el muestreo y requisitos como el promedio del lote y la variación de cada envase. Ese alcance no establece la capacidad de la llenadora, la repetibilidad del instrumento, la incertidumbre de medición ni el diseño de una gráfica de control. Esas preguntas de producción requieren un trabajo propio y competente sobre el sistema de medición.
No combine las dos líneas de trabajo. Puede haber señales en línea estables junto con sistemas de medición débiles, mientras que muestras conformes pueden coexistir con procesos inestables que simplemente aprobaron. Esta guía se detiene en la fuente, el método, el contexto y la responsabilidad. Los cálculos sostenidos de producción comercializable y los expedientes de aceptación de fábrica o de planta corresponden a la guía de llenado de latas de refresco.
Recurso editorial: transferencia de responsabilidades de medición
Para cada familia de evidencias, registre el punto de origen, el método aprobado, el responsable, el contexto requerido y la decisión posterior. Esta transferencia de responsabilidades evita que un valor del controlador, un resultado de laboratorio o una muestra de cumplimiento normativo se reutilice fuera del propósito que realmente puede respaldar.
| Tipo de evidencia o señal | Registrar el origen y el límite | Responsable identificado | Contexto de decisión que debe acompañar al valor |
|---|---|---|---|
| Identidad del producto | Registro aprobado del lote y del producto | Equipo de calidad o de producto | Confirmar qué especificación del producto aplica |
| Condición del producto | Punto de muestreo y método definidos | Responsable del proceso | Confirmar si aplica la ventana de proceso indicada |
| Referencia del envase | Registro controlado de la lata y del extremo | Ingeniería de envases | Confirmar qué familia de envases entra en la interfaz |
| Permiso del envase | Punto de detección y estado del controlador | Responsable de los controles | Permitir o inhibir la secuencia de llenado |
| Comando de llenado | Comando del controlador con el estado de la máquina | Responsable de los controles | Mostrar qué se indicó hacer a la máquina |
| Resultado del llenado | Punto y método de medición aprobados | Responsables de calidad y del proceso | Evaluar el resultado medido del envase |
| Gas o espacio de cabeza | Ubicación y estado del envase definidos | Responsable del proceso | Evaluar únicamente el objetivo indicado del lado del gas |
| Excepción de la máquina | Alarma, causa y estado de la máquina | Operaciones o mantenimiento | Dirigir la investigación a la función responsable |
| Transferencia aguas arriba | Estado del suministro y señal de interfaz | Responsable de los controles de la línea | Identificar si la llenadora está quedándose sin suministro |
| Transferencia aguas abajo | Disponibilidad y estado de bloqueo | Responsable de los controles de la línea | Identificar dónde se hace visible una restricción |
| Ejecución de la limpieza | Registro del ciclo aprobado y condiciones monitoreadas | Responsable del saneamiento | Confirmar que se ejecutó el ciclo aprobado |
| Verificación de higiene | Método de verificación aprobado | Responsable de calidad o saneamiento | Respaldar la decisión definida de liberación por higiene |
| Estado del instrumento | Identidad del instrumento y registro de verificación | Responsable de metrología | Establecer si se puede confiar en la medición |
| Muestra de cumplimiento normativo | Lote aplicable y método de muestreo | Responsable regulatorio o de calidad | Respaldar la decisión específica sobre los productos envasados |
| Registro de desviación | Condición observada, contexto y respuesta | Responsable del proceso definido | Escalar, retener o investigar conforme al procedimiento de la planta |
| Autoridad para decidir la disposición | Paquete completo de evidencias y norma aplicable | Función autorizada de la planta | Tomar y registrar la disposición final |
9. Establezca los límites de preparación para mantenimiento, saneamiento y aislamiento seguro
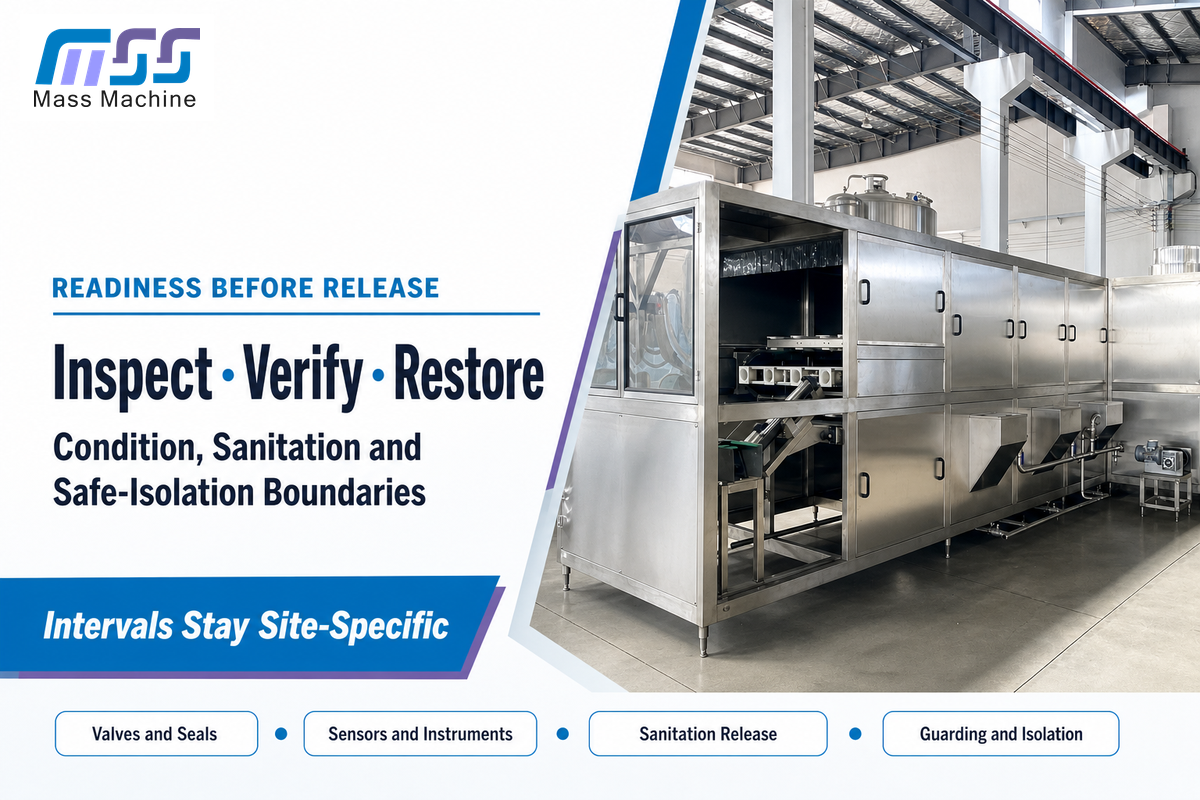
Respuesta directa: confirme el estado de las válvulas, juntas, sensores, instrumentos y rutas de contacto con el producto antes de la liberación. Mantenga estas verificaciones operativas separadas de las guardas y del aislamiento de energías peligrosas. Los intervalos y límites de desgaste siguen siendo específicos del equipo, el producto y la planta.
| Familia de preparación | Evidencia antes de la liberación | Disparador de escalamiento | Límite |
|---|---|---|---|
| Estado de válvulas y juntas | Inspección o prueba conforme al método aprobado | Fuga, respuesta inconsistente o límite alcanzado | Use la documentación del equipo; no existe un intervalo universal |
| Estado de sensores e instrumentos | Verificación funcional, estado de calibración o verificación y prueba de excepción | Deriva, permiso falso o estado vencido | Un valor mostrado no se valida por sí solo |
| Preparación para el saneamiento | Ciclo aprobado completado, desviaciones resueltas y evidencia de liberación | Verificación fallida, ciclo incorrecto o retención abierta | La finalización de la limpieza no implica una liberación automática |
| Guardas y acceso | Inspección autorizada y verificación de restitución | Guarda faltante o dañada, o acceso inseguro | Ejemplo de EE. UU.: OSHA 1910.212 |
| Aislamiento de energías peligrosas | Procedimiento de la planta, aislamiento autorizado y verificación | Exposición durante el servicio a un arranque inesperado o a energía almacenada | Una parada de control o un interbloqueo no constituye aislamiento |
OSHA 1910.212 aborda la protección contra peligros en el punto de operación, puntos de atrapamiento de entrada y piezas giratorias. OSHA 1910.147 cubre el servicio y el mantenimiento cuando una energización inesperada, un arranque o la energía almacenada podrían lesionar a los trabajadores. Estas normas de EE. UU. establecen responsabilidades; no sustituyen una evaluación de riesgos de la planta ni un procedimiento específico del equipo.
10. Use un paquete de definición de la aplicación antes de la transferencia comercial
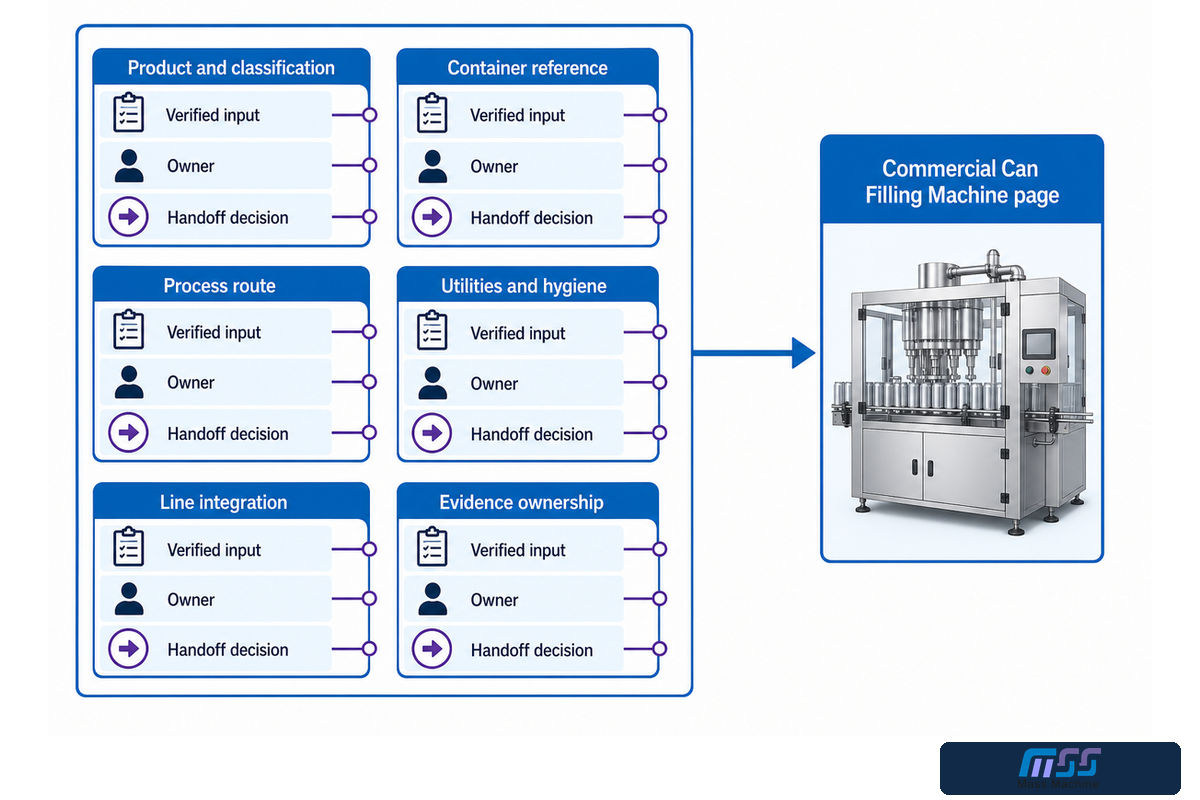
Respuesta directa: congele las entradas de proceso verificadas antes de solicitar un modelo o una cotización. Un paquete compacto reduce las suposiciones ocultas y dirige las preguntas comerciales a la página correcta, sin convertir esta guía en otro catálogo de ventas.
Recurso editorial: paquete de definición de la aplicación
| Bloque del paquete | Entrada verificada | Responsable | Decisión de transferencia |
|---|---|---|---|
| Producto y clasificación | Identidad, comportamiento, proceso previsto, jurisdicción y clasificación aplicable | Producto, calidad y asuntos regulatorios | Qué funciones debe respaldar el sistema |
| Referencia del envase | Referencias controladas del cuerpo y del extremo, y familia aprobada | Ingeniería de envases | Qué interfaces requieren calificación |
| Ruta del proceso | Ventana medida del producto, preguntas sobre el principio de llenado y función del gas o del espacio de cabeza | Ingeniería de procesos | Qué funciones y evidencias se requieren |
| Servicios e higiene | Condiciones disponibles, interfaces, función de limpieza, drenaje y aislamiento | Servicios, saneamiento y EHS | Qué brechas de la planta deben cerrarse |
| Integración de la línea | Estados aguas arriba y aguas abajo, señales de enlace, evidencia de acumulación y enrutamiento de rechazos | Controles y producción | Qué interfaces entran en el límite del proyecto |
| Responsabilidad sobre las evidencias | Punto de origen, método, base de muestreo, contexto y autoridad para decidir la disposición | Responsable de calidad o del proyecto | Qué función es responsable de cada decisión y registro |
Una vez controlado el paquete, dirija la selección del modelo, la capacidad nominal, la configuración, el precio, el plazo de entrega y la cotización a la página de máquinas llenadoras de latas comerciales. Esta separación protege la intención de búsqueda: esta guía responde «¿cómo debe definirse y documentarse el sistema?», mientras que la página responde «¿qué solución comercial se adapta al proyecto?».
¿Tiene un límite de proceso, pero aún ve interfaces sin respuesta?
Use el paquete anterior para reunir las entradas de producto, envase, servicios, línea y responsables de las evidencias. Después, lleve los límites del proyecto aún no resueltos a Mass Technology para analizarlos, y mantenga las preguntas sobre modelo, capacidad, precio, plazo de entrega y cotización en la página comercial de máquinas llenadoras de latas, para que esta guía de ingeniería siga siendo informativa.
Analizar el límite de la aplicaciónPreguntas frecuentes
¿Cómo funciona una máquina llenadora de latas?
Una máquina llenadora de latas confirma que el producto, la lata, los servicios y el estado aguas abajo están listos; admite la lata, permite el flujo del producto según un principio de llenado específico de la aplicación, detiene el flujo mediante un criterio definido y entrega la lata llena y controlada a las operaciones de cierre e inspección. La secuencia exacta de válvulas y gases depende del producto y del equipo. Las descripciones útiles indican qué ocurre cuando falta una lata, la condición del producto sale de su ventana aprobada o la cerradora no puede aceptar otra lata.
¿Qué principio de llenado es mejor para las bebidas en lata?
No existe un principio universalmente mejor. La carbonatación, la viscosidad, las partículas, la sensibilidad al oxígeno, la temperatura, la función de saneamiento, la referencia del envase, el método de medición y las interfaces de la línea deben definirse primero. El principio debe mitigar los principales riesgos de la aplicación y proporcionar evidencia que la planta pueda verificar.
¿Se requiere llenado a contrapresión para todas las latas?
No. La contrapresión es pertinente cuando el comportamiento de la presión y del gas disuelto requiere ese enfoque de control, pero la aplicación completa también incluye viscosidad, partículas, oxígeno, temperatura, higiene y aspectos del envase. La clasificación del producto, la ruta de proceso aprobada y las pruebas validadas determinan si la contrapresión es adecuada.
¿La construcción de acero inoxidable hace que una llenadora sea higiénica?
No. La elección del material es solo un factor de la idoneidad sanitaria. El diseño lavable, la construcción compatible, la instalación, los límites de contacto con el producto, el drenaje, los métodos aprobados de limpieza y saneamiento, la ejecución monitoreada, las acciones correctivas y la liberación verificada son factores relevantes. Las obligaciones regulatorias aplicables también dependen del producto, el proceso y la jurisdicción.
¿Qué contexto debe acompañar a una medición de llenado de latas?
Registre junto con el valor el origen de la señal, el instrumento o método, el punto de muestreo, la marca de tiempo, el estado del equipo y del producto, el responsable y la decisión prevista. Ese contexto evita que una señal del controlador, un resultado de laboratorio o una muestra de cumplimiento normativo se trate como evidencia para un propósito para el que nunca fue diseñado.
¿Qué información se necesita antes de solicitar una cotización?
Prepare la identidad del producto y su comportamiento medido, la referencia controlada de la lata y del extremo, la ruta de proceso prevista, los servicios, la función de higiene, la jurisdicción, las interfaces aguas arriba y aguas abajo, los métodos de medición, los responsables de las evidencias, las restricciones de la planta y los responsables designados. Después puede avanzar la configuración comercial y la cotización sin pedir que una etiqueta de catálogo sustituya la evidencia de ingeniería.
Referencias y fuentes
- Código Electrónico de Reglamentos Federales, 21 CFR Parte 117 Límite de las buenas prácticas actuales de fabricación de alimentos y los controles preventivos de EE. UU.
- FDA: HACCP para jugos y FSMA Límite de clasificación del producto para jugos.
- FDA: alimentos enlatados acidificados y de baja acidez: contexto de registro en EE. UU. y del proceso programado.
- Página de publicación del NIST Handbook 133 Alcance de las pruebas de cumplimiento del contenido neto de productos envasados.
- OSHA 1910.147 Límite de control de energías peligrosas en EE. UU.
- OSHA 1910.212 Límite de protección de máquinas en EE. UU.
Nota editorial: Esta guía basada únicamente en datos públicos ofrece un marco de decisión; no publica resultados de planta patentados, valores operativos universales, una validación de saneamiento, un procedimiento de seguridad ni una determinación legal.