
Entre em Contato com a Masstech

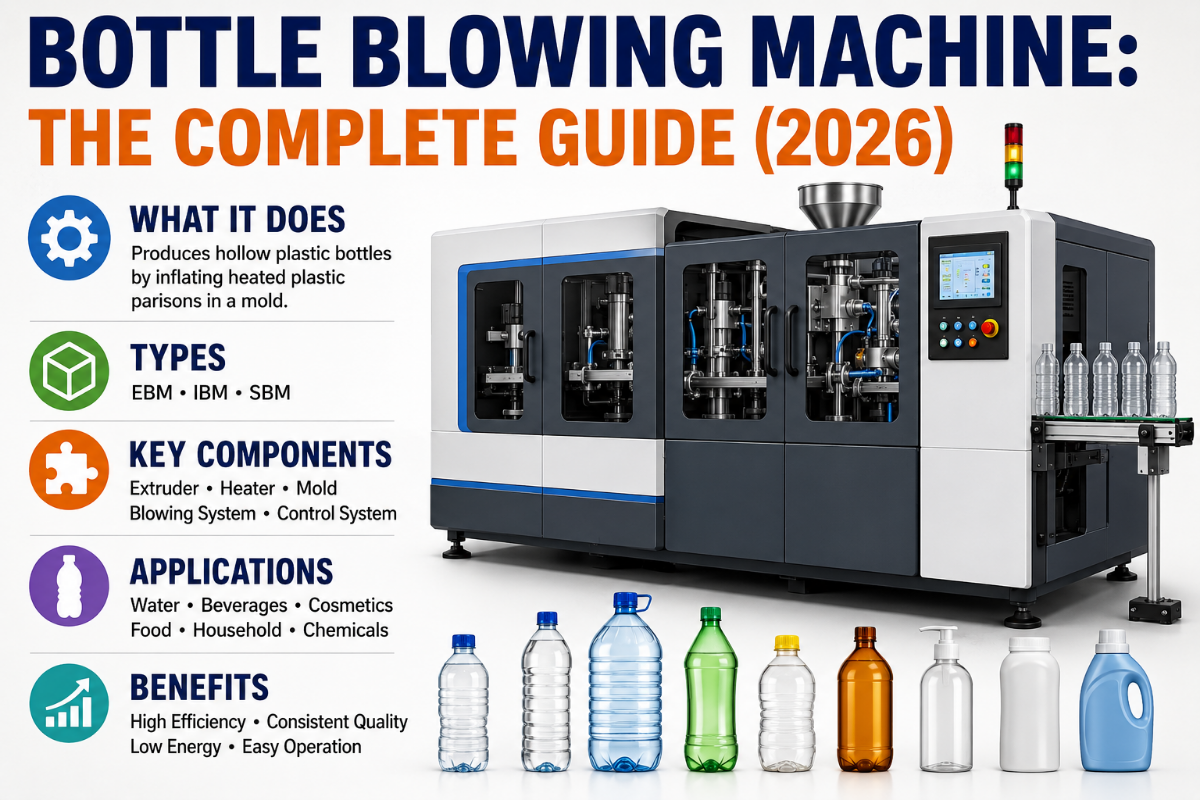
Referência rápida: sopradora de garrafas em resumo
| Processo predominante para PET | Moldagem por injeção e estiramento (ISBM) |
| Faixa de produção típica | De ~240-800 BPH em máquinas semiautomáticas a mais de 60.000 BPH em máquinas rotativas |
| Faixa de volume das garrafas | De ~60 ml a recipientes de 20 L (5 galões) |
| Principais fatores de custo | Número de cavidades, nível de automação, sistema de ar comprimido |
| Principal insumo | Pré-formas de PET (moldadas por injeção com gargalo acabado) |
O que é uma sopradora de garrafas?

Como funciona uma sopradora de garrafas: o ciclo de moldagem por sopro
Para PET, o processo é a moldagem por sopro com estiramento: uma pré-forma é reaquecida, totalmente estirada mecanicamente e inflada, orientando simultaneamente o polímero em dois eixos. Essa orientação biaxial garante à garrafa de PET resistência, transparência e propriedades de barreira a gases — um componente de PET sem estiramento seria fraco e opaco. O ciclo tem cinco etapas distintas.Qual é o processo de sopro de garrafas?
- Alimentação. As pré-formas são alimentadas com o gargalo para cima em um sistema de transferência que as conduz pela máquina.
- Aquecimento. Cada pré-forma passa por um forno infravermelho que eleva sua temperatura acima da temperatura de transição vítrea do PET, de cerca de 76 °C, até uma janela de conformação em que a resina está macia, mas não fundida.
- Estiramento. Uma haste de estiramento dentro do molde alonga a pré-forma até o comprimento total da garrafa final, alinhando as moléculas do polímero ao longo do eixo vertical.
- Sopro. O ar comprimido infla a pré-forma contra a parede do molde. Um estudo de simulação revisado por pares sobre o processo aplica o ar em duas fases — um pré-sopro de menor pressão que forma a maior parte da garrafa e um sopro final de maior pressão que imprime os detalhes finos no molde.
- Ejeção. Quando o molde se abre, a garrafa acabada é ejetada e o ciclo recomeça.
📐 Nota de engenharia
O PET não tem uma única “temperatura de sopro”. A janela de conformação utilizável fica acima do ponto de transição vítrea, mas abaixo da faixa de cristalização, e o setpoint correto varia conforme a espessura da parede da pré-forma, a geometria da garrafa e a velocidade da linha. Recipientes de paredes planas e garrafas ovais exigem técnicas de aquecimento por zonas; um perfil de temperatura uniforme usado em uma garrafa redonda de água produzirá uma garrafa oval defeituosa.
Use o zoneamento do forno como uma receita por SKU, não como uma configuração permanente.“O erro que vemos com mais frequência em fábricas novas é tratar o forno de aquecimento como algo que se configura uma vez e se esquece. Duas garrafas do mesmo volume, mas com geometrias de ombro diferentes, podem exigir perfis de lâmpadas distintos. Registramos uma receita de aquecimento para cada par de pré-forma e garrafa antes de uma linha entrar em produção, e essa disciplina elimina a maioria das reclamações sobre espessura de parede.”
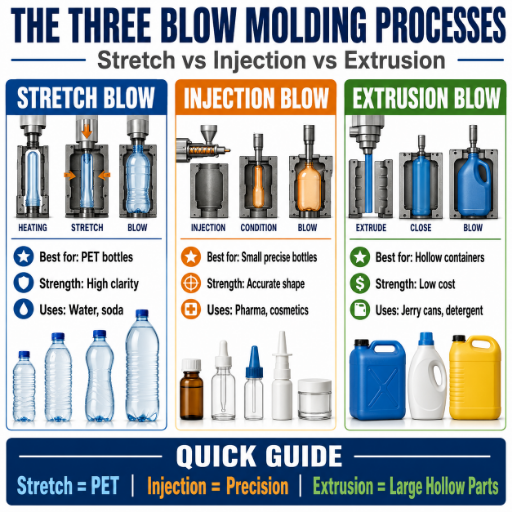
Os três processos de moldagem por sopro: estiramento vs. injeção vs. extrusão
| Processo | Como forma a peça | Resinas típicas | Recipientes mais indicados |
|---|---|---|---|
| Moldagem por extrusão e sopro (EBM) | Um tubo fundido (parison) é extrudado, fechado em um molde e inflado. | HDPE, PP, PVC | Galões de leite, garrafas de detergente, recipientes com alça |
| Moldagem por injeção e sopro (IBM) | A resina é injetada sobre um pino central, depois soprada e ejetada. | PET, PP, PE | Garrafas médicas pequenas e de dose única |
| Moldagem por injeção e estiramento (ISBM) | Uma pré-forma é reaquecida, estirada com uma haste e soprada. | PET (principalmente) | Água, CSD, suco, óleo, garrafas de 5 galões |
Tipos de máquinas: semiautomáticas, totalmente automáticas, lineares e rotativas
Depois de constatar que será necessária uma máquina ISBM para PET, a questão mais importante é a classe de automação. É aqui que ocorre a maioria dos erros de orçamento, porque a máquina de menor preço do catálogo quase nunca é adequada para uma fábrica que opera mais de um turno.| Classe da máquina | Produção típica (a 0,5 L) | Operadores por turno | Adequação à produção |
|---|---|---|---|
| Semiautomática (2 cavidades) | ~240-800 BPH | 2-3 | Start-ups, produção sazonal ou de teste |
| Linear totalmente automática (4-6 cavidades) | ~3.500-9.000 BPH | 1 | Engarrafadores regionais, linhas com vários turnos |
| Rotativa totalmente automática | 20.000-60.000+ BPH | 1-2 | Marcas nacionais, fábricas de alto volume 24/7 |
💡 Dica profissional
Dimensione a classe da máquina para sua meta de produção sustentada, não para o pico. Uma linha classificada para a demanda máxima ficará subutilizada durante grande parte do ano, e uma máquina rotativa superdimensionada consumirá energia excessiva e exigirá manutenção desnecessária que uma máquina linear não exigiria.
Componentes principais: pré-forma, forno de aquecimento, molde e fechamento

- ✔ Pré-forma. A qualidade da garrafa é definida antes do início do sopro. Uma pré-forma com espessura de parede irregular nunca se transformará em uma garrafa uniforme, portanto a consistência do peso da pré-forma é um fator de qualidade, não um detalhe.
- ✔ Forno de aquecimento. Bancos de lâmpadas infravermelhas em zonas controladas de forma independente levam a pré-forma à sua janela de conformação. O controle por zonas é o que torna possíveis garrafas assimétricas e de envase a quente.
- ✔ Molde e cavidades. Cada cavidade produz uma garrafa por ciclo, e o acabamento do gargalo — formado anteriormente durante a injeção da pré-forma — é simplesmente mantido pelo molde durante o sopro.
- ✔ Sistema de fechamento. Ele mantém o molde fechado contra a pressão de sopro. O fechamento de troca rápida é o que transforma uma troca de formato de SKU de várias horas em um trabalho de 15-20 minutos.
📐 Nota de engenharia
É também nesse sistema que o PET reciclado começa a fazer diferença. O uso de rPET altera a forma como a pré-forma absorve a radiação infravermelha, portanto uma máquina que aceite resina reciclada precisa de um forno e de um sistema de controle de temperatura classificados para misturas e alta carga de rPET — um fator que se torna requisito de compra na seção de perspectivas, abaixo.
O desgaste do sistema de transferência é um mecanismo de defeito frequentemente ignorado. Em nossos dados de produção, uma transferência acionada por corrente que se alonga cerca de 0,3% é suficiente para desalinhaar o forno de aquecimento e as estações de fechamento, e esse desalinhamento se correlacionou com uma taxa de defeitos de parede espessa de 8-12% nos lotes afetados. A transferência por anel de ferro elimina esse ciclo de desgaste. Ao auditar uma máquina usada ou de baixo preço, meça a corrente de transferência — é uma verificação barata que prevê um problema caro.
Número de cavidades e produção: dimensionando a máquina para sua meta de produção
O erro de dimensionamento mais comum é escolher pela produção BPH anunciada. “12.000 BPH” é uma taxa teórica baseada em um determinado volume de garrafa e em uma estimativa de disponibilidade de 100%. A eficiência típica da fábrica fica na faixa de 85-92% depois de considerar trocas de formato, paradas da máquina e pequenas manutenções. O método confiável é partir da meta anual de garrafas — chamemos isso de Método de Dimensionamento Orientado pela Produção.
Método de Dimensionamento Orientado pela Produção
- Informe sua meta anual de garrafas.
- Divida pelas horas anuais de operação realistas (por exemplo, turno único 2.000 h, turno duplo 4.000 h).
- Divida por 0.88 para considerar a eficiência real da linha.
- Compare a BPH resultante com um número de cavidades da tabela abaixo.
| Meta anual de garrafas | Faixa de BPH necessária | Cavidades recomendadas |
|---|---|---|
| Menos de 3 milhões / ano | ~1.500-3.500 BPH | 2 cavidades |
| 3-10 milhões / ano | ~4.000-6.500 BPH | 4 cavidades |
| 10-25 milhões / ano | ~9.000-12.000 BPH | 6 a 9 cavidades |
| 25 milhões+ / ano | 20.000+ BPH | Rotativa, 12+ cavidades |
Quanto custa uma sopradora de garrafas?
Qual é o custo de uma sopradora de garrafas?
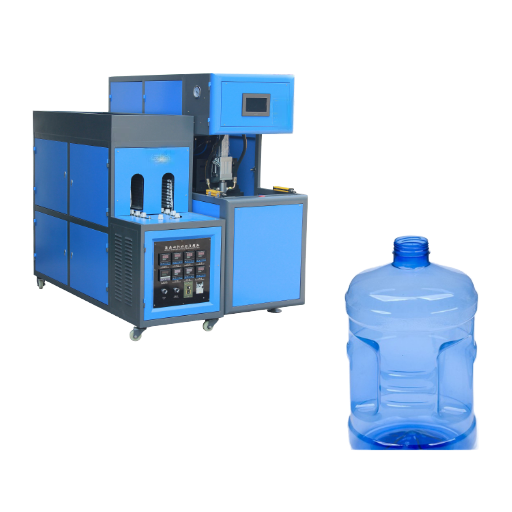
O preço varia principalmente conforme o número de cavidades e o nível de automação. Máquinas semiautomáticas de 2 cavidades normalmente ficam na faixa baixa de cinco dígitos em USD. Máquinas totalmente automáticas de 4 cavidades ficam na faixa média de cinco dígitos em USD, e as máquinas de alta capacidade de produção, com 6 a 9 cavidades, entram na faixa de seis dígitos. Linhas rotativas para marcas regionais e globais têm cotações individuais. Essas faixas de preço não são fixas de forma alguma — variam com os preços do aço, frete e especificações — portanto qualquer cotação individual é um ponto de partida, não um preço de mercado. Os preços aqui pressupõem as condições de mercado de 2025-2026, que devem ser reconfirmadas no momento da compra.| Configuração | Faixa de preço indicativa (USD, FOB) |
|---|---|
| Semiautomática, 2 cavidades | Faixa baixa de cinco dígitos |
| Totalmente automática, 4 cavidades | Faixa média de cinco dígitos |
| Totalmente automática, 6-9 cavidades | Seis dígitos |
Regra de 5×-8×
Ao longo da vida útil da máquina, o custo total de propriedade frequentemente fica entre cinco e oito vezes o preço de compra, quando se incluem energia, mão de obra, peças de reposição e custos de paradas. Em particular, a produção de garrafas PET consome enormes quantidades de energia na forma de ar comprimido, que é um dos maiores itens de energia de toda a fábrica. Por isso, a duração da garantia, a velocidade de entrega das peças e a eficiência energética merecem tanto peso quanto o preço de etiqueta — uma máquina mais barata com um pacote de serviços fraco costuma se tornar a opção cara. É possível modelar a parcela de energia com esta calculadora de custo anual de energia.
Como escolher uma sopradora de garrafas: checklist do comprador

- ✔ Escopo e duração da garantia. O padrão do setor é 12 meses. Confirme se a cobertura inclui todas as peças ou exclui peças de desgaste.
- ✔ Prazo de entrega das peças de reposição. Solicite uma janela de entrega comprometida em dias úteis, e não “o mais rápido possível”.
- ✔ SLA de resposta do engenheiro. Um tempo de resposta definido é mais importante que um número de telefone.
- ✔ Escopo da integração da linha. Confirme se a saída da sopradora é compatível com sua linha de envase e fechamento, ou reserve semanas para o comissionamento das interfaces.
- ✔ Propriedade do molde e prazo de entrega do ferramental. Esclareça quem é o proprietário dos moldes e com que rapidez novos moldes de garrafa podem ser usinados.
- ✔ Teste de aceitação na fábrica (FAT). Exija um teste documentado conforme sua especificação de garrafa antes do embarque.
Defeitos comuns e manutenção
A maioria dos defeitos de garrafas pode ser atribuída a algumas causas principais; a maioria é evitável com disciplina adequada de configuração.⚠️ Três defeitos para observar
Espessura de parede irregular — a reclamação mais comum. Os profissionais atribuem isso consistentemente ao aquecimento irregular da pré-forma ou à espessura de parede inconsistente da pré-forma: quando uma zona da pré-forma amolece primeiro, ela se estira primeiro e deixa o restante do material sem espessura suficiente. Esbranquiçamento por tensão ou aspecto perolado — geralmente causado por uma pré-forma soprada fria demais, abaixo de sua janela de conformação. Opacidade ou pontos — frequentemente decorrentes de contaminação ou umidade na pré-forma, e não de uma falha da máquina.
Perspectivas do setor: exigências de rPET, redução de peso e automação
Perguntas frequentes

P: Para que serve uma sopradora de garrafas?
Ver resposta
Ela produz garrafas plásticas ocas — geralmente garrafas PET para água, refrigerantes, sucos e óleo — aquecendo pré-formas e inflando-as dentro de um molde.
P: A moldagem por sopro e estiramento de PET é igual à moldagem por injeção?
Ver resposta
Não, mas os processos trabalham juntos. A moldagem por injeção produz a pré-forma sólida, incluindo seu gargalo e sua rosca acabados. Em seguida, a moldagem por sopro e estiramento reaquece essa pré-forma e a infla, formando uma garrafa de parede fina. Uma linha de dois estágios utiliza duas máquinas separadas; uma máquina de estágio único executa as duas funções em um único aquecimento.
P: Quanto tempo dura uma sopradora de garrafas?
Ver resposta
Um equipamento com manutenção adequada costuma operar por muito mais de 10 anos. A vida útil é influenciada muito mais pelas condições de operação, pela disciplina de manutenção e pela disponibilidade de componentes do que pelo projeto fundamental; por isso, os compromissos de fornecimento de peças de reposição ocupam um lugar significativo no processo de compra.
P: Uma única máquina pode fabricar garrafas de água e garrafões de 5 galões?
Ver resposta
Na maioria dos casos, não. Garrafas comuns de bebidas e garrafões de 5 galões (aproximadamente 18,9 L) têm diferentes razões de estiramento, pesos de pré-forma e circuitos de resfriamento da base do molde. A maioria dos produtores realiza a produção de garrafões de 5 galões em uma configuração de máquina dedicada. Algumas plataformas podem ser encomendadas para abranger uma ampla faixa de volumes, mas uma máquina otimizada para garrafas de água de 0,5 L não funcionará bem com garrafões de 5 galões, e vice-versa.
P: Qual o tamanho do compressor de ar necessário para uma sopradora de garrafas?
Ver resposta
Isso depende do número de cavidades, da produção e do volume da garrafa. O sopro rotativo de PET em alta velocidade pode exigir ar comprimido a cerca de 600 psig; máquinas lineares menores exigem menos. O compressor e o secador de ar costumam ser cotados separadamente da máquina, portanto solicite ao fornecedor o dimensionamento do sistema de ar com base na sua configuração, sem fazer estimativas.
P: É necessário ter equipamento separado para injeção de pré-formas?
Ver resposta
A viabilidade depende do seu layout. Em duas etapas: as pré-formas são compradas prontas ou moldadas por injeção em outro local, em uma máquina separada de injeção de pré-formas PET, e depois sopradas na sopradora de garrafas. Em estágio único: a injeção e o sopro da pré-forma ocorrem em uma única máquina.
Muitos engarrafadores compram pré-formas externamente no início e acrescentam a injeção de pré-formas à medida que o volume cresce; adquirir a sopradora de garrafas e a máquina de pré-formas do mesmo fornecedor simplifica a compatibilidade dos moldes e o comissionamento.
Quer projetar uma linha de garrafas PET dimensionada para o seu volume?
Solicite uma cotação personalizada →Como elaboramos este guia
Este guia combina referências de engenharia publicadas sobre moldagem por sopro com dados de produção da Zhangjiagang Mass Technology, fabricante de sopradoras de garrafas, linhas de envase de água e equipamentos de injeção de pré-formas. As proporções dos valores de defeitos e desgaste por transferência foram calculadas a partir de nossos próprios registros de comissionamento de máquinas; todos os demais dados de processo, regulatórios e de mercado estão citados nas fontes abaixo. Quando um valor exato é relativo a uma garrafa e máquina específicas, indicamos isso em vez de tomar a liberdade de apresentar um valor higienizado.
Referências e fontes
- Moldagem por sopro — Wikipedia
- Um estudo de simulação do resfriamento de pré-formas na moldagem por injeção, estiramento e sopro — Journal of Materials Processing Technology (ScienceDirect)
- Resíduos de embalagens — Comissão Europeia, Direção-Geral do Ambiente
- Regulamento (UE) 2025/40 sobre embalagens e resíduos de embalagens — EUR-Lex, Jornal Oficial da União Europeia
- Oportunidades de eficiência do ar comprimido na indústria de sopro de garrafas PET — Compressed Air Challenge
- Relatório do mercado de máquinas de moldagem por sopro de plástico, 2030 — Grand View Research


