Entrez en contact avec Masstech

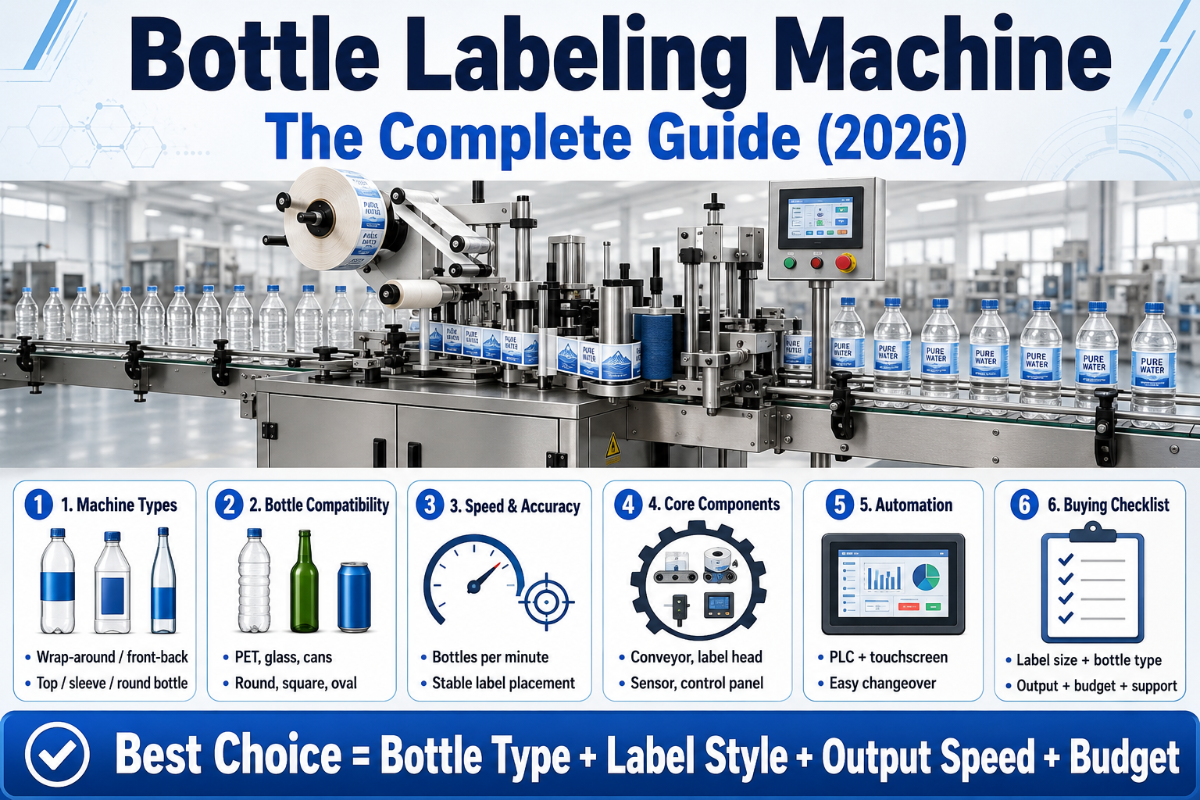
Caractéristiques rapides — la machine d’étiquetage de bouteilles en un coup d’œil
| Débit | 8–20 000 bouteilles par heure (de manuel à entièrement automatique) |
| Précision de pose | ±0,5 mm (servo) à ±1,5 mm (entrée de gamme) |
| Diamètre du contenant | 14,75–125 mm ; hauteur 20–350 mm |
| Coût de l’étiquette par bouteille | $0,005 (thermofusible) à $0,080 (adhésif premium sensible à la pression) |
| Fourchette d’investissement | Unité manuelle de table à moins de $1 500 jusqu’à une ligne de manchonnage et tunnel à $85 000 |
Qu’est-ce qu’une machine d’étiquetage de bouteilles ? (principe de fonctionnement et sous-systèmes)
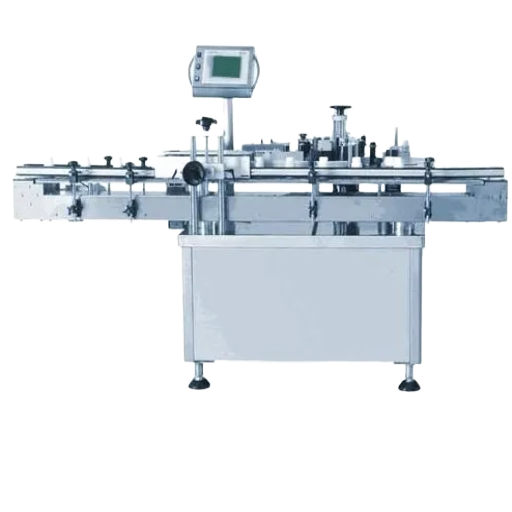 Une machine d’étiquetage de bouteilles, ou équipement d’étiquetage de bouteilles, est une machine de conditionnement qui tire un rouleau ou une pile d’étiquettes sur une série de galets, décolle chaque étiquette une à une et l’applique sur une bouteille, un pot, un flacon ou tout autre contenant qui avance sur un convoyeur d’une ligne de production. Les applicateurs d’étiquettes peuvent être des distributeurs qui décollent une étiquette adhésive sensible à la pression de son support et l’appliquent sur le contenant, une unité thermofusible qui enroule le film OPP de la gaine tubulaire autour de chaque bouteille et le colle avec un adhésif thermoplastique, ou un applicateur de gaine qui fait tomber la gaine tubulaire autour de la bouteille avant de la faire passer dans un tunnel de rétraction pour tendre le film.
Dans presque toutes les étiqueteuses de bouteilles, quelle que soit la marque ou la méthode, on trouve quatre sous-systèmes,
- Déroulement et distribution de l’étiquette : tire le support d’étiquettes depuis une bobine, le décolle au niveau de la plaque de décollement, puis l’achemine vers l’applicateur ; le contrôle de la tension de bande dans cette zone détermine si l’étiquette sera plane ou plissée en aval.
- Système de repérage et de capteurs : un capteur photoélectrique ou à fibre détecte l’arrivée de la bouteille et déclenche l’applicateur à la milliseconde près. Les ensembles de capteurs SICK ou Keyence sont courants sur les machines industrielles d’étiquetage de bouteilles. Les unités d’entrée de gamme utilisent souvent de simples cellules photoélectriques standard bon marché.
- Tête d’application : composant qui pose l’étiquette sur le produit. Il existe quatre grands types d’applicateurs : galets de lissage, têtes tamp-blow, tambours à vide (skin ou enveloppants) et applicateurs de gaines (gaine rétractable).
- Synchronisation du convoyeur : un entraînement servo ou pas à pas maintient le convoyeur et la courroie de distribution en phase. Une dérive de 1mm de la vitesse du convoyeur produit une erreur de position d’étiquette de 4mm à grande vitesse.
📐 Note d’ingénierie
Si vous souhaitez voir comment les quatre sous-systèmes sont intégrés dans un ensemble de qualité industrielle, Mass Technology propose sa gamme de 3 familles de machines industrielles d’étiquetage de bouteilles, avec la nomenclature de chaque pièce du système et les spécifications de précision de chaque modèle.
Les systèmes d’application d’étiquettes entraînés par servo atteignent une précision de 0,5mm à la vitesse nominale. Les systèmes d’entrée de gamme entraînés par moteur pas à pas dérivent jusqu’à 1,5mm lorsque le nombre d’étiquettes par minute dépasse 60. L’écart de précision vient de la combinaison capteur-servo, et non de la tête d’application elle-même : vous pouvez acheter une excellente tête et obtenir malgré tout une mauvaise pose si la latence du capteur dépasse cinq millisecondes.
Comparaison des cinq méthodes d’étiquetage
De nombreux guides d’achat disponibles en ligne ne recensent que 2 options (adhésif sensible à la pression ou gaine rétractable), ou trois (en ajoutant le thermofusible). Il existe cinq ensembles de référence, chacun étant optimal dans sa propre plage de fonctionnement. Notre tableau comparatif triangule les fourchettes publiques de coût par bouteille issues de la presse spécialisée du conditionnement avec les plages de débit publiées par les principaux OEM.| Méthode | Débit | Coût / bouteille | Protection anti-effraction intégrée | Application idéale |
|---|---|---|---|---|
| Enveloppe OPP/BOPP thermofusible | 3 000–20 000 BPH | $0,005–$0,015 | Non | Production de masse de boissons en bouteilles rondes |
| Sensible à la pression (autoadhésif) | 1 200–12 000 BPH | $0,030–$0,080 | Non (ajout d’une bande) | Cosmétiques, produits chimiques du quotidien, petites séries |
| Gaine rétractable (PVC, PET-G, OPS) | 3 000–9 000 BPH | $0,020–$0,045 | Oui (bande intégrale sur le col) | Produits pharmaceutiques, références premium, exigences d’inviolabilité |
| Colle humide à froid | 10 000–60 000 BPH | $0,003–$0,010 | Non | Bière et verre consigné ; embouteilleurs historiques à gros volumes |
| Étiquetage dans le moule (IML) | 10 000–50 000+ BPH | $0,040–$0,090 | Intégré (aucun bord soulevable) | Bouteilles en PEHD/PP moulées par injection ; vente au détail premium |
Quelle est la différence entre l’étiquetage thermofusible et l’étiquetage par gaine rétractable ?
Le thermofusible applique un film uniforme de 150mm de large autour de la circonférence d’une bouteille ronde, puis colle le bord arrière avec une bande d’adhésif thermoplastique. La gaine rétractable fait glisser une gaine tubulaire préimprimée sur toute la bouteille et utilise un tunnel à vapeur ou électrique pour la rétracter en place. Le thermofusible est moins coûteux par bouteille, mais il ne convient qu’aux bouteilles rondes ; la gaine rétractable convient à toutes les formes et offre un graphisme à 360 degrés ainsi que des bandes d’inviolabilité sur le col, pour un coût d’étiquette environ trois fois supérieur. Une règle empirique suivie par la plupart des usines consiste à utiliser l’étiquetage thermofusible pour l’eau et les boissons gazeuses sur des bouteilles rondes dépassant 10 000 BPH, une machine d’étiquetage par gaine rétractable lorsque des graphismes pleine surface et des bandes d’inviolabilité sont souhaités et que la forme du contenant n’est pas ronde, et le sensible à la pression lorsque les temps de changement de format déterminent le débit. Pour les lignes de boissons à bouteilles rondes à grand débit et les applications exigeant un joint d’étiquette précis, la solution éprouvée est la ligne de système d’étiquetage OPP thermofusible.Trois niveaux d’automatisation — manuel, semi-automatique, entièrement automatique
Le niveau d’automatisation doit correspondre au volume, et non à votre budget disponible. Les clients qui installent des solutions d’étiquetage manuelles parce qu’elles semblent les moins coûteuses, puis traitent 800 bouteilles par jour, paient la différence en heures opérateur en moins de quatre mois.| Niveau | Débit | Précision | Charge opérateur | Prix indicatif |
|---|---|---|---|---|
| Poste manuel | 8–15 bouteilles par minute | ±1–2 mm | Un opérateur, attention constante | $450–$3 000 |
| Semi-automatique | 20–200 bouteilles par minute | ±1 mm | Un opérateur, intervention intermittente | $3 000–$18 000 |
| Entièrement automatique | 3 000–20 000 BPH | ±0,5 mm | Supervision uniquement | $25 000–$85 000 |
Compatibilité des formes de contenants — ce que chaque méthode accepte
 Les différentes formes de bouteilles nécessitent des applicateurs d’étiquettes spécifiques. Notre tableau indique quels applicateurs peuvent être utilisés avec quelles formes sans outillage personnalisé.
| Forme du contenant | Thermofusible | Sensible à la pression | Gaine rétractable | Colle humide |
|---|---|---|---|---|
| Ronde (cylindrique) | ✓ Idéal | ✓ Idéal | ✓ | ✓ Idéal |
| Ovale | ⚠ Limité | ✓ | ✓ Idéal | ⚠ Limité |
| Carrée | ✕ | ✓ Idéal (avant/arrière) | ✓ | ✕ |
| Polygonale / à facettes | ✕ | ✓ Idéal | ✓ | ✕ |
| Conique / tronconique | ✕ | ⚠ Risque de soulèvement des bords | ✓ Idéal | ✕ |
| Plate / type sachet | ✕ | ✓ Idéal | ⚠ Limité | ✕ |
Applications industrielles dans huit secteurs
Le produit, l’étiquette et la réglementation varient selon le secteur. Notre matrice associe huit industries à la méthode d’étiquetage habituelle et aux spécifications de pose nécessaires à l’approbation des auditeurs.| Secteur | Méthode courante | Débit | Note réglementaire |
|---|---|---|---|
| Boissons (eau, CSD, jus) | OPP/BOPP thermofusible | 6 000–20 000 BPH | Pictogrammes de l’article 12 du PPWR de l’UE à partir d’août 2026 |
| Vin et spiritueux | Sensible à la pression, face avant/arrière | 2 000–6 000 BPH | Approbation TTB ; pose précise à ±0,5 mm |
| Flacons pharmaceutiques | PSL enveloppante avec sérialisation | 100–600 ppm | Période de stabilisation FDA DSCSA jusqu’en novembre 2026 |
| Cosmétiques et soins de la peau | Étiquetage par autocollants, double face | 40–120 ppm | Changement de format fréquent < 5 min |
| Hygiène et soins personnels | Sensible à la pression ou gaine | 2 000–6 000 BPH | Bandes d’inviolabilité facultatives |
| Produits chimiques ménagers | Sensible à la pression, adhésif qualité congélation | 3 000–8 000 BPH | Conformité aux pictogrammes SGH |
| Pots alimentaires et condiments | Thermofusible ou colle humide | 4 000–12 000 BPH | Classe d’adhésif pour contact alimentaire direct |
| Compléments alimentaires | PSL sensible à la pression | 2 000–5 000 BPH | Conformité de l’étiquetage FDA + codage du lot |
Les machines d’étiquetage de bouteilles conviennent-elles aux flacons pharmaceutiques ?
Oui, avec deux réserves. Premièrement, le diamètre minimal des flacons accepté par la plupart des étiqueteuses de bouteilles est de 14,75 mm. Pour tout diamètre inférieur, une étiqueteuse dédiée aux flacons est nécessaire. Deuxièmement, tous les emballages pharmaceutiques américains sont désormais soumis au régime de conformité de la Drug Supply Chain Security Act (DSCSA) de la FDA, avec prise en charge de la sérialisation au niveau de l’unité et impression d’un code Data Matrix 2D au plus tard lors de la pose de l’étiquette. Les lignes adaptées aux produits pharmaceutiques comprennent donc un applicateur d’étiquettes enveloppantes (par exemple les unités de classe HERMA 132M HC, qui fonctionnent jusqu’à 600 flacons/min) ainsi qu’une imprimante à transfert thermique ou à jet d’encre intégrée à l’applicateur. Pour les compléments alimentaires qui ne relèvent pas de la DSCSA, une installation standard semi-automatique de système d’étiquetage de bouteilles à haut débit est généralement suffisante.“Les études 2025 sur la préparation des lignes de conditionnement dressent le même constat général dans tous les secteurs : investir dans la modernisation des étiqueteuses est plus rapidement rentabilisé lorsque les acheteurs privilégient la précision et le temps de changement de format plutôt que le BPH maximal. Les acheteurs qui recherchent la vitesse nominale la plus élevée négligent souvent la plage de changement de format et perdent plus d’heures de travail lors de la préparation qu’ils n’en gagnent en débit”. — Synthèse des enseignements PMMI 2025 sur l’optimisation des performances et la préparation des lignes de conditionnement
Matériaux d’étiquettes et adhésifs — guide d’achat
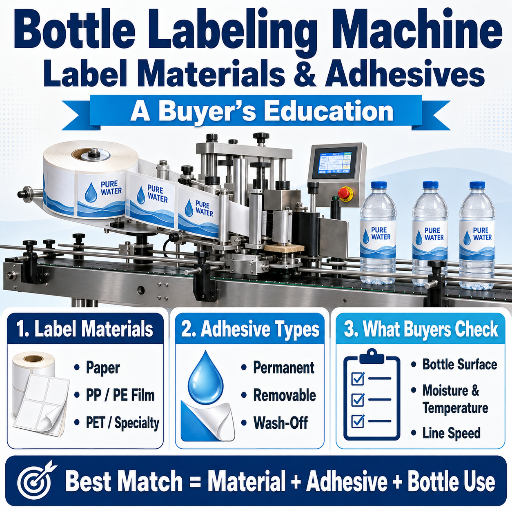 Le matériau de l’étiquette constitue le deuxième axe de sélection de la machine. Les applicateurs sensibles à la pression ne peuvent pas traiter une gaine PET-G de 25 m et une machine thermofusible ne peut pas enrouler une étiquette de vin renforcée de 90 m sans correction du temps de maintien. Cinq familles de supports frontaux couvrent presque toutes les étiquettes de bouteilles à épaulement large présentes dans les rayons du monde entier. Pour la voie sensible à la pression, comparez le support d’étiquettes autoadhésives de Guanma avec les exigences de support, de rouleau et d’adhésif de l’applicateur ; cette voie est distincte des gaines rétractables et du film enveloppant thermofusible.
| Support frontal | Épaisseur | Résistance à l’humidité | Application courante |
|---|---|---|---|
| Film OPP | 50–60 µm | Élevée | Enveloppe de boisson thermofusible |
| BOPP | 50–70 µm | Très élevée | Applications en chaîne du froid et bain de glace |
| Film PE | 75–100 µm | Moyenne | Bouteilles de cosmétiques compressibles |
| PSL papier | 60–90 µm | Faible (non couché) à moyenne (couché) | Vin, spiritueux, emballages premium |
| Gaine rétractable PET-G | 30–50 µm | Très élevée | Produits pharmaceutiques inviolables, boissons premium |
Comment choisir — cadre de sélection en 7 facteurs (guide de spécification et de RFQ)
Voici un cadre qui combine les recommandations publiques du secteur et les spécifications PMMI 2025 sur la préparation des lignes de conditionnement. Il sert de liste de contrôle pour obtenir un financement, et non de calcul prescriptif. Comparez chaque critère avec votre propre environnement de fabrication.
Le cadre de sélection en 7 facteurs
Dans ce cadre se cache un principe qui peut être repris dans les discussions d’approvisionnement : la règle 80/15/5 du ROI d’une étiqueteuse. Environ 80 % du ROI d’une machine d’étiquetage provient du débit et de la précision, 15 % du temps de changement de format des références, et 5 % de tout le reste (écran tactile, marque précise de l’applicateur, liste des options de garantie). Cette règle est un cadre, pas un fait ; les ratios sont issus de notre expérience empirique tirée d’études sur la préparation des lignes de conditionnement, et non d’une vaste expérience à variables contrôlées. Toutefois, l’ordre est le bon : le débit et la précision priment dans le calcul du ROI, et la tentation de rechercher la mauvaise fonction est l’erreur d’approvisionnement la plus courante.
Si vous souhaitez comparer ce cadre à une gamme de produits réelle et aux niveaux de prix associés, les trois familles conçues de machines d’étiquetage de bouteilles de Mass Technology couvrent des plages de débit et des spécifications de précision, avec un outil de sélection de la méthode d’étiquetage.
- Objectif de débit (BPH) : pour aujourd’hui et pour les dix-huit prochains mois prévisibles.
- Tolérances de pose : 0,5 mm contre 1,5 mm, selon qu’elles sont imposées par le distributeur ou l’organisme réglementaire.
- Taux de changement de format des références : fréquence par poste et durée minimale de chaque série.
- Plage de formes de contenants : une seule forme ou des formes variées, six diamètres, ou 2 à 8.
- Plage de supports d’étiquettes : l’applicateur accepte-t-il le PSL papier, l’OPP et la gaine, ou un seul type ?
- TCO sur cinq ans : somme du coût des étiquettes, des pièces de rechange, de l’électricité et des arrêts de ligne qui font perdre la production, et pas seulement de l’investissement initial.
- Niveau d’intégration de la ligne : hauteur du convoyeur, alimentation électrique, échange avec l’automate programmable, points de fixation du système de vision.
Problèmes courants d’étiquetage et corrections des causes racines (galet, capteur, triage de la tension de bande)
 La plupart des articles sur le dépannage des lignes d’étiquetage commencent par des conseils de formation des opérateurs. Pourtant, l’expérience de terrain et l’analyse des forums indiquent le contraire. Lorsque les micro-arrêts juste-à-temps sont horodatés avec précision et remontés jusqu’à leur cause racine, les trois facteurs principaux sont la latence des capteurs, la dérive de la tension de bande et l’usure des galets, et non le réglage par l’opérateur. Un schéma observé dans les discussions de r/TheBrewery montre que les opérateurs déplacent pendant des jours ou des semaines le rouleau d’étiquettes et les capteurs photoélectriques avant de demander au service maintenance d’inspecter un roulement usé ou un boulon de plaque de décollement qui reste dans un bac à pièces.
⚠️ Ne blâmez pas l’opérateur en premier
Les rapports du secteur indiquent que plus de 50 % des micro-arrêts des lignes d’étiquetage proviennent de causes racines liées aux capteurs, à la bande ou à l’adhésif, et non du réglage de l’opérateur ; résoudre le dysfonctionnement exige souvent un diagnostic matériel plutôt qu’une nouvelle formation de l’opérateur.
- Dérive de la tension de bande : mesurer la tension à chaque poste ; recalibrer lors du changement de lot d’étiquettes.
- Buée ou latence du capteur : dans les environnements humides, nettoyer quotidiennement la cellule photoélectrique ; remplacer la fibre si le temps de réponse dépasse cinq millisecondes.
- Température de l’adhésif hors spécifications : dérive dans les réservoirs de colle thermofusible ; inspecter le thermocouple chaque mois.
- Verrouillage de phase du convoyeur : un écart d’un millimètre dans la cadence d’entraînement peut produire une erreur de quatre millimètres sur la position de l’étiquette.
- Variation du support d’étiquettes : une variabilité de 15 microns d’un support entrant à l’autre est courante ; une compensation par entraînement servo est nécessaire.
- Réglage opérateur : à vérifier en premier, et non en dernier.
Perspectives industrielles 2026 et au-delà — ce qui change
Quatre dynamiques industrielles sont sur le point de transformer l’étiquetage des bouteilles d’ici 2028, et trois d’entre elles ont des échéances réglementaires précises à inscrire au budget d’investissement. Le PPWR de l’UE entre en vigueur le 12 août 2026. Remplaçant la directive Emballages de 1994, le nouveau règlement relatif aux emballages et aux déchets d’emballages impose, à l’article 12, l’apposition de pictogrammes indiquant la composition des matériaux sur les emballages. L’objectif fixé au 1er janvier 2030 par l’article 7 vise une normalisation, sur dix ans, de 10-35 % de matériaux recyclables dans les composants d’emballages plastiques, y compris les supports frontaux d’étiquettes lorsque cela s’applique. Les fabricants exportant vers l’UE ont intérêt à demander dès aujourd’hui aux fournisseurs de supports des références mono-matériau P-P ou P-P, afin de qualifier la ligne avant l’entrée en vigueur de l’obligation de contenu recyclé. L’application de la sérialisation FDA DSCSA est prévue jusqu’en novembre 2026. L’ordonnance de mise en œuvre de la DSCSA par la FDA définit une période appelée période de stabilisation, durant laquelle certaines dispositions de la nouvelle loi peuvent rester inappliquées jusqu’en novembre 2026, afin de permettre aux partenaires commerciaux pharmaceutiques d’échanger les données de manière totalement interopérable. Ensuite, la lecture d’une traçabilité au niveau de l’unité avec un code Data Matrix 2D deviendra une exigence financière minimale pour les conditionneurs pharmaceutiques américains, y compris les lignes d’étiquetage de flacons ; si votre ligne n’intègre pas encore un système de pose et d’impression par transfert thermique ou jet d’encre, il est temps de le budgétiser. L’inspection à 100 % par système de vision se généralise. Là où une simple cellule photoélectrique fixe enregistrait autrefois chaque étiquette sur une ligne de production intermédiaire, les caméras à balayage linéaire s’intègrent rapidement à la sortie pour détecter les plis, les décalages et les étiquettes manquantes à la vitesse nominale. Les prix d’intégration ont récemment baissé jusqu’à approcher le coût d’une modernisation servo de gamme intermédiaire. Le PET-G remplace le PVC dans les gaines rétractables. La pression exercée par les distributeurs européens pour réduire les problèmes de recyclabilité favorise progressivement les gaines PET-G comme support, au détriment du PVC. Les utilisateurs qui planifient une ligne de gaines en 2026 doivent spécifier un tunnel compatible avec les profils de rétraction PET-G, et pas seulement avec le PVC, afin de conserver une ligne adaptable à l’avenir.Foire aux questions
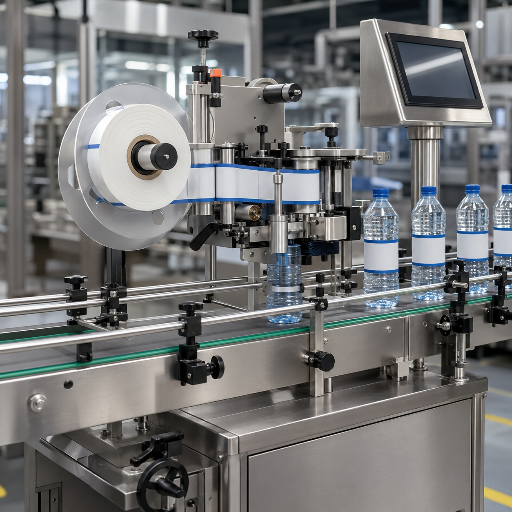
Q : Quelle est la fourchette de prix habituelle d’une machine d’étiquetage de bouteilles ?
Voir la réponse
Les étiqueteuses semi-automatiques à autocollants sensibles à la pression coûtent de $3 000 à $18 000 selon la vitesse et la capacité double face. Les systèmes OPP thermofusibles entièrement automatiques coûtent de $25 000 à $65 000 selon les objectifs BPH, avec une part importante consacrée à l’intégration du convoyeur. Les applicateurs de gaines rétractables avec tunnel coûtent de $30 000 à $85 000, la source d’énergie du tunnel (vapeur ou électricité) représentant le principal facteur de coût. Les postes manuels de table commencent à moins de $1 500. La configuration de tension, la langue de l’IHM et la spécification de destination FOB peuvent déplacer la fourchette de 15 à 20 % supplémentaires.
Q : À quelle vitesse une machine d’étiquetage de bouteilles peut-elle réellement fonctionner ?
Voir la réponse
Les étiqueteuses manuelles de table traitent 8 à 15 bouteilles par minute. Les étiqueteuses semi-automatiques traitent 20-200 bouteilles par minute. Les fabricants de lignes entièrement automatiques de bouteilles soufflées par extrusion et moulage traitent 3 000-20 000 BPH. Les anciens systèmes à colle humide sur bouteilles de bière consignées peuvent dépasser 60 000 BPH, mais ils sont relativement rares comme spécification pour les nouvelles lignes qui ne sont pas des systèmes historiques.
Q : Quelle est la différence entre les étiqueteuses de bouteilles manuelles, semi-automatiques et automatiques ?
Voir la réponse
Les étiqueteuses manuelles exigent qu’un opérateur place chaque bouteille avec précision dans le système et appuie sur le bouton de démarrage. Les systèmes semi-automatiques appliquent automatiquement les étiquettes une fois chaque bouteille chargée physiquement en position. Les installations entièrement automatiques reçoivent un convoyeur d’arrivée correctement alimenté en bouteilles, les séparent une par une et appliquent les étiquettes sans intervention de l’opérateur, transformant essentiellement celui-ci en superviseur de plusieurs lignes plutôt qu’en personne affectée à une seule machine.
Q : Une seule machine d’étiquetage de bouteilles peut-elle étiqueter des bouteilles rondes, carrées et coniques ?
Voir la réponse
C’est possible, sous certaines réserves. Les étiqueteuses à autocollants sensibles à la pression, y compris en mode double face, peuvent traiter les formes rondes, carrées, polygonales et plates sans changement de format. Les étiqueteuses à gaine rétractable acceptent pratiquement toutes les formes, y compris les bouteilles coniques. Les étiqueteuses OPP thermofusibles, optimisées pour les bouteilles rondes de 40-105 mm de diamètre, ne sont pas idéales pour conditionner d’autres formes. Souvent, la solution la plus simple lorsqu’il existe plusieurs formes consiste à installer deux étiqueteuses sur le même convoyeur, plutôt que de chercher à faire tout faire à un seul équipement.
Q : Quelle maintenance une machine d’étiquetage de bouteilles nécessite-t-elle pour conserver sa précision ?
Voir la réponse
Chaque jour : propreté de la cellule photoélectrique, inspection du bac à colle des systèmes thermofusibles, contrôle de la tension de bande lors des changements de rouleau d’étiquettes. Chaque semaine : évaluation de l’usure de la courroie servo et des galets. Chaque mois : étalonnage des capteurs et de l’encodeur, contrôle de l’uniformité de la température du tunnel de rétraction.
Q : Comment savoir si j’ai besoin d’étiquettes en gaine rétractable ou sensibles à la pression ?
Voir la réponse
Deux critères de décision permettent de trancher rapidement. Premièrement, avez-vous besoin d’une bague inviolable au col ou d’un marquage à 360 degrés sur un contenant non rond ? Dans ce cas, choisissez une étiquette manchon thermorétractable. Sinon, optez pour une étiquette autoadhésive, presque toujours moins coûteuse par bouteille et plus rapide lors des changements de format. Deuxièmement, quel est votre volume annuel d’étiquettes ? En dessous de 5 millions d’unités par an, l’écart de coût par bouteille n’est pas assez important pour privilégier un manchon avec tunnel ; au-delà de 20 millions d’unités par an, cet écart devient le principal poste de coût et le choix de la méthode doit reposer sur les données plutôt que sur l’esthétique.
Découvrez la gamme de machines d’étiquetage de bouteilles conçues par Mass Technology
Si ce guide a affiné votre choix de méthode, deux ressources complémentaires peuvent vous aider à accélérer la prochaine décision :
- Essayez le quiz de sélection de la méthode d’étiquetage : trois questions, une recommandation de méthode.
- Ouvrez le calculateur du TCO sur 5 ans des méthodes d’étiquetage — thermofusible, manchon ou autoadhésif pour votre ligne d’embouteillage.
À propos de ce guide sur les machines d’étiquetage de bouteilles
Les données de débit, de coût des étiquettes et de comparaison des méthodes présentées dans ce guide ont été compilées à partir de l’expérience de mise en service sur site de Mass Technology depuis 2017, puis recoupées avec les données PMMI 2025 sur la préparation des lignes de conditionnement, les articles 7 et 12 du règlement européen PPWR et les échéances de la DSCSA de la FDA. Lorsqu’un chiffre n’a pas pu être confirmé par un document de niveau 1, il est présenté comme une fourchette indicative plutôt que comme une valeur précise.
Références et sources
- Règlement de l’Union européenne relatif aux emballages et aux déchets d’emballages (PPWR) — European Commission, Directorate-General for Environment
- Loi sur la sécurité de la chaîne d’approvisionnement en médicaments (DSCSA) — U.S. Food and Drug Administration
- Rapport 2025 sur l’état du secteur — PMMI, The Association for Packaging and Processing Technologies
- Optimisation des performances 2025 : enseignements sur la préparation des lignes de conditionnement — PMMI
- Tendances 2025 du conditionnement dans l’industrie des boissons — PMMI
Articles connexes
- Étiquetage par manchon thermorétractable — guide complet — matériaux, équipement, sélection du tunnel
- Étiquetage OPP à colle thermofusible — guide pratique — explication du procédé d’étiquetage enveloppant des bouteilles
- Comment démarrer une activité d’embouteillage d’eau — coûts, étapes et bases de la FDA
- Machine de remplissage d’eau — l’équipement en amont auquel s’intègrent la plupart des lignes d’étiquetage