
Entrez en contact avec Masstech

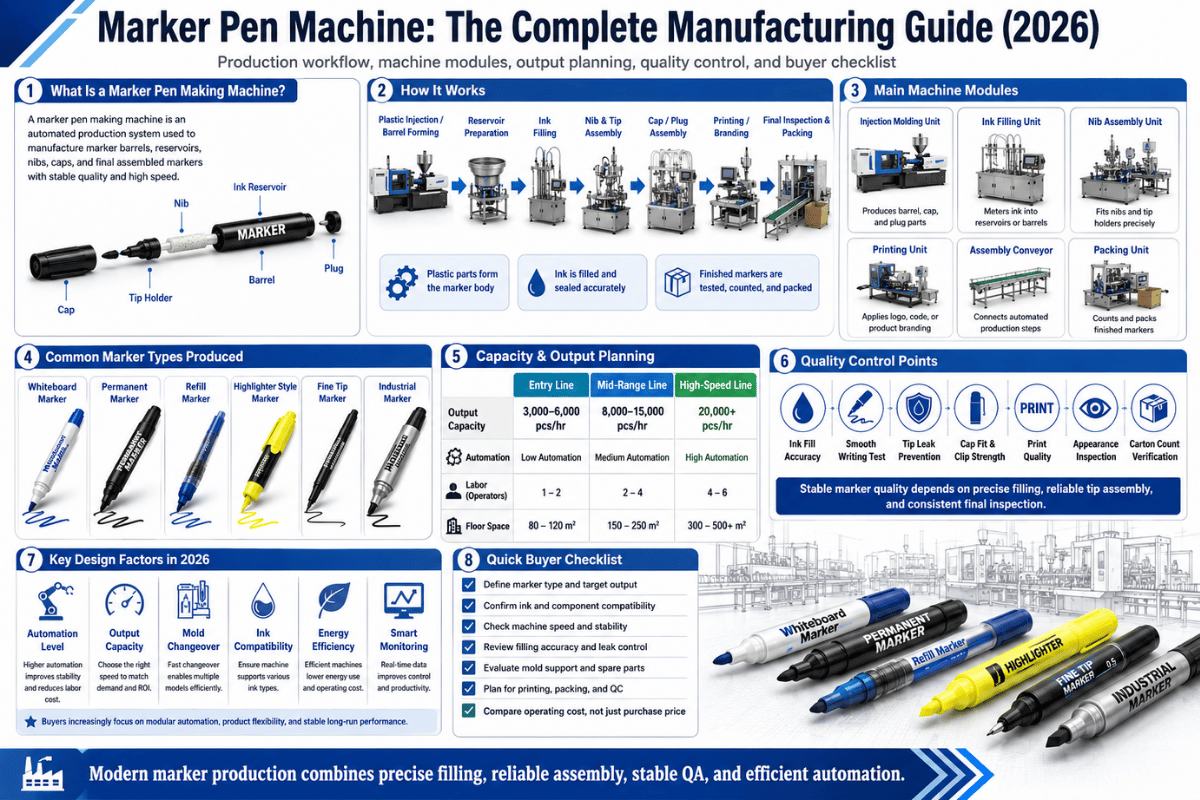
La machine de fabrication de marqueurs est l’équipement industriel qui transforme les granulés plastiques, la fibre de polyester et l’encre pigmentée en marqueurs finis présents sur les bureaux des écoles, entreprises et agences d’expédition. La classification des machines de fabrication de marqueurs comprend une famille d’équipements — presses d’injection pour corps et capuchons, presses de formage des pointes en fibre, postes de remplissage d’encre et lignes d’assemblage intégrées — qui assemblent les matières premières en marqueurs conditionnés, à raison de 30 à 120 unités par minute sur un modèle actuel. Ce livre blanc analyse les six étapes, des matières premières au produit fini, les catégories de machines que les dirigeants doivent réellement comprendre, la manière d’adapter la capacité aux réalités opérationnelles et les tendances du secteur qui modifient le calcul des dépenses d’investissement pour 2026.
Caractéristiques rapides — fabrication de marqueurs en un coup d’œil
| Étapes de production | 6 (moule du corps → pointe → réservoir → encre → assemblage → conditionnement) |
| Débit typique de la ligne | 30–120 pièces/min (selon le niveau d’automatisation) |
| Matériau du corps | Polypropylène (PP) ou ABS, moulé par injection à ~230°C |
| Matériau du réservoir | Faisceau de fibres de polyester (stockage de l’encre par capillarité) |
| Volume d’encre par marqueur | ~1,5 g (norme industrielle Britannica ; varie selon le type de marqueur) |
| Normes de sécurité applicables | OSHA 1910.212 (protecteurs de machines), ISO 13850 (arrêt d’urgence), ASTM D4236 (étiquetage de l’encre) |
| Marché mondial des marqueurs (2025) | USD 295.1M → USD 346.1M d’ici 2032 (Globe Newswire / Stratistics) |
| Marché plus large des instruments d’écriture | USD 19.20B en 2025, TCAC de 4,8 % jusqu’en 2033 (Grand View Research) |
Pourquoi la fabrication des marqueurs paraît simple, mais ne l’est pas
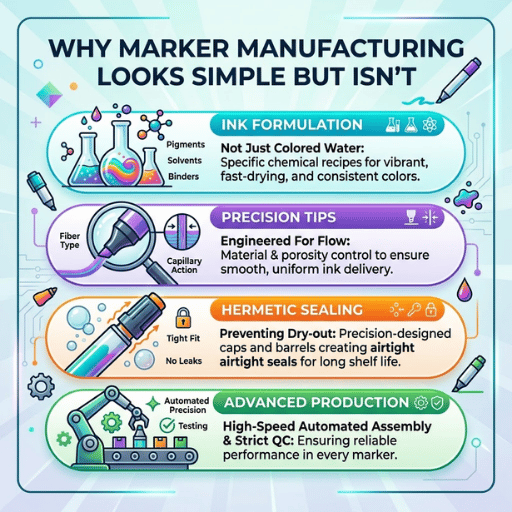 La plupart d’entre nous supposent, la première fois qu’ils utilisent un marqueur pour tableau blanc, qu’il contient un tube d’encre. En réalité, le fait qu’un marqueur soit un système capillaire — un réservoir en fibres de polyester densément enroulées, rempli d’une formulation d’encre prédéfinie, scellé à une extrémité et ouvert au niveau de la pointe — devient évident lorsque l’on comprend l’importance de réguler chacun de ces trois paramètres afin que le marqueur ne « bave, ne sèche ou ne saute » pas lors de sa deuxième utilisation. Sidney Rosenthal a breveté le stylo-feutre en 1953, après avoir découvert qu’une pointe en feutre pressée sur une surface absorbante déposait un pigment riche d’une manière impossible pour un stylo-plume ou un stylo à bille (une histoire largement documentée par des ressources du secteur telles que madehow.com).
Un peu plus de 70 ans d’application industrielle de cette idée unique.
Pour l’acheteur d’une machine de fabrication de marqueurs, le constat est simple : la vitesse affichée (30, 60 ou 100 pièces/min) est l’indicateur de débit le plus facile à comparer, mais le moins instructif. Le rendement du poste dépend de la qualité du transfert entre les six étapes successives, de l’uniformité de saturation de l’encre dans le réservoir en fibres et de la pression d’étanchéité appliquée au capuchon. Une ligne annoncée à 60 pièces/min avec un taux de mauvais alignement des capuchons de 4 % produit moins d’unités vendables par poste qu’une ligne de 40 pièces/min fonctionnant dans de bonnes conditions avec un taux de défaut de 0,5 %.
💡 Reformulation pour l’acheteur
Considérez la fabrication des marqueurs comme un problème de convoyage en six étapes, et non comme un simple problème de débit. Régler la machine sur le débit souhaité est la partie facile. Prouver qu’elle maintient l’alignement lors des six transferts est ce qui démontre que ce débit est réellement atteint une fois l’accord conclu.
Comment un marqueur est réellement fabriqué : le procédé en six étapes
 La fabrication moderne des marqueurs suit un procédé en six étapes, documenté dans des références techniques du secteur, notamment l’aperçu de Britannica sur la production de stylos-feutres et l’analyse des matériaux présentée dans l’entrée encyclopédique industrielle de madehow.com consacrée aux marqueurs. Les étapes sont réalisées en série, chacune sur un type de machine spécifique, tandis que les pièces sont transférées d’une machine à l’autre par convoyeur ou par des transporteurs à chaîne.
Étape 1 — moulage par injection du corps et du capuchon
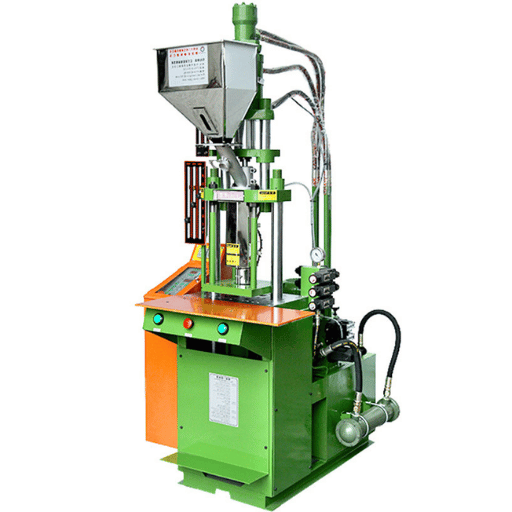
Les granulés thermoplastiques — généralement du polypropylène (PP) ou de l’ABS, choisis pour leur toucher agréable et leur bonne résistance aux chocs — sont chauffés à environ 230°C puis injectés sous haute pression dans des moules en acier usinés avec précision. Une seule machine produit des corps, capuchons et embouts de même couleur. Le temps de cycle d’injection est de 8 à 15 secondes selon le nombre d’empreintes ; les outillages multi-empreintes peuvent produire 8 à 32 pièces par injection. La sécurité au travail à cette étape est traitée dans l’eTool OSHA consacré au moulage par injection horizontal , qui impose des barrières contre les risques de serrage, de brûlure et de coincement des membres.Étape 2 — formage de la pointe en fibre
Les pointes sont formées à partir de fibres courtes de polyester mélangées à un agent mouillant, roulées et liées pour obtenir une forme poreuse, en ogive ou biseautée, puis cuites pour polymériser le liant. La structure des pores est la spécification clé : trop serrée, elle provoque un manque d’encre à la pointe ; trop lâche, elle entraîne des fuites partout. Les pointes des marqueurs permanents utilisent une nappe de fibres plus dense pour ralentir la libération de l’encre, tandis que celles des marqueurs pour tableau blanc sont volontairement plus poreuses, car l’encre effaçable à sec est moins visqueuse.Étape 3 — insertion du réservoir
Les cylindres en fibres de polyester — les réservoirs d’encre — sont insérés dans la cavité du corps. Chaque réservoir agit comme une éponge capillaire et libère l’encre vers la pointe par contact fibre à fibre. Cette étape mécanique est délicate : lors de l’insertion, un positionnement trop précoce ou décentré peut écraser la fibre, déformer le cylindre et réduire la capacité d’encre de 10 à 30 %.Étape 4 — saturation en encre (remplissage)
Environ 1,5 g d’encre sont dosés par une tête automatisée dans le réservoir (selon l’observation industrielle de Britannica). Les formulations d’encre varient davantage que celles de tout autre composant du marqueur : les encres effaçables à sec pour tableaux blancs reposent largement sur des bases alcooliques à des concentrations pouvant atteindre 90 % ou plus pour permettre un essuyage sans résidus, tandis que les marqueurs permanents utilisaient historiquement des solvants comme le xylène ou le toluène. Dans le cadre des contrôles de l’EPA sur les émissions de COV liées à la fabrication des encres et peintures , de nombreux fabricants sont passés aux carbonates d’alkylène cycliques et à d’autres solvants moins toxiques, même si les encres permanentes à base de xylène restent produites pour les applications nécessitant une grande durabilité.Étape 5 — assemblage de la pointe et du capuchon
Les opérateurs pressent la pointe en fibre dans l’extrémité ouverte du corps afin qu’elle touche le réservoir saturé. Le capuchon et l’embout arrière sont mis en place. L’étanchéité du capuchon constitue l’étape la plus critique de toute la ligne : un marqueur dont le capuchon est mal étanche sèche en quelques semaines, quelle que soit la qualité des autres étapes. La plupart des lignes automatisées vérifient la profondeur d’insertion du capuchon à l’aide d’un capteur en ligne avant le transfert vers le poste suivant.Étape 6 — impression, inspection et conditionnement
Les identifiants de marque et de couleur sont sérigraphiés ou imprimés par tampographie sur le corps, puis polymérisés aux UV ou fixés à chaud pour assurer la tenue de l’encre. Chaque marqueur passe ensuite par un poste d’inspection visuelle (par caméra sur les lignes haut de gamme ou par opérateur sur les lignes d’entrée de gamme) et est accumulé dans un système de transfert vers le conditionnement (trié par couleur et compté) pour constituer des emballages de détail ou de gros.La machine de fabrication de marqueurs MS-AM-065 de Mass regroupe les étapes 3 à 5 dans un même transfert à chaîne porteuse 2-up. Ce choix de conception permet de garder une ligne suffisamment étroite pour que les opérateurs puissent atteindre les guides et les guides pneumatiques en cas de bourrage.
Types de machines de fabrication de marqueurs et choix adapté
Les différents types de marqueurs suivent la même logique en six étapes, mais leur chimie d’encre, la densité de leur réservoir et leurs exigences d’étanchéité du capuchon nécessitent des configurations de machines sensiblement différentes. L’erreur la plus coûteuse des premiers acheteurs consiste à choisir une mauvaise configuration — souvent en essayant d’adapter une ligne pour marqueurs de tableau blanc à la production de marqueurs permanents sans revoir la conception pour tenir compte des différences de solvants et d’étanchéité.| Type de marqueur | Base de l’encre | Densité du réservoir | Étanchéité du capuchon | Débit typique de la ligne |
|---|---|---|---|---|
| Tableau blanc / effaçable à sec | Base alcoolique + polymère de démoulage | Faible (écoulement libre) | Capuchon standard à friction | 40–80 pièces/min |
| Permanent / indélébile | Solvant (xylène historiquement ; carbonates cycliques aujourd’hui) | Moyenne à élevée | Étanchéité renforcée, sans évent ou avec évent contrôlé | 30–60 pièces/min |
| Surligneur (fluorescent) | Base aqueuse + colorant fluorescent | Moyenne | Capuchon standard à friction | 50–90 pièces/min |
| Permanent rechargeable | Solvant ou hybride | Moyenne à élevée | Cartouche d’encre filetée ou encliquetable | 25–50 pièces/min (plus lent en raison de la manutention des cartouches) |
Une seule machine peut-elle produire des marqueurs pour tableau blanc, permanents et surligneurs ?
En principe oui, mais en pratique le coût des changements de format est déterminant. Les lignes flexibles à chaîne porteuse peuvent produire les trois catégories de marqueurs si le poste de pose des capuchons, l’alimentateur de réservoirs et le doseur d’encre disposent d’outillages interchangeables. Les lignes multi-références nécessitent généralement 45 à 120 minutes pour passer d’une catégorie à l’autre — ce qui reste acceptable au-delà de 20 000 unités par lot, mais n’est pas rentable en dessous de 5 000. Les lignes dédiées à une seule catégorie de marqueurs — en particulier les marqueurs permanents à encre solvantée — fonctionnent généralement plus vite et plus proprement, car le circuit d’encre peut être conçu pour un seul profil de solvant. Deux lignes dédiées offrent souvent un coût total par unité finie inférieur à celui d’une ligne polyvalente lorsque le volume annuel par référence dépasse 500 000.Anatomie d’une ligne de production de marqueurs : équipements essentiels et optionnels
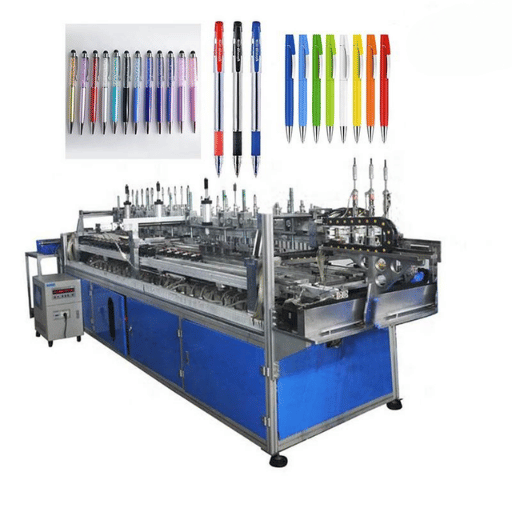
 Les usines de marqueurs ne reposent presque jamais sur une seule machine. Elles sont constituées de postes séquencés — certains pouvant être combinés, d’autres étant incompatibles sur le plan physique. Les acheteurs qui planifient une ligne doivent distinguer « l’équipement essentiel qui produit un marqueur vendable » et « l’équipement optionnel qui améliore le coût ou la qualité sans être strictement indispensable ».
✔ Machines essentielles (obligatoires)
- Machine de moulage par injection — corps, capuchons, embouts (polypropylène ou ABS, force de fermeture de 25–150 tonnes)
- Presse de formage des pointes en fibre — production de pointes en polyester à structure poreuse contrôlée
- Machine de remplissage d’encre — tête de dosage automatique délivrant ~1,5 g par réservoir (alimentation par gravité ou assistée par pression)
- Coupeuse de réservoirs — découpe du faisceau de fibres de polyester à la longueur voulue
- Machine d’assemblage de marqueurs (chaîne de transfert ou indexation rotative) – corps du marqueur, réservoir monté + remplissage de pigment + pointe montée + capuchon monté dans le même transfert (série exemple : MS-AM-065 de Mass à 40-60 unités/minute)
- Poste d’inspection en ligne – contrôle laser ou par vision de la pose du capuchon et du niveau de remplissage du réservoir
- Comptage par lot et transfert vers le conditionnement – tri par couleur, comptage pour la vente au détail
⚠ Machines optionnelles (gains d’efficacité)
- Imprimante par tampographie ou sérigraphie – décoration du corps, bandes de couleur (souvent confiée à un imprimeur externe en dessous de 20 000 unités/an)
- Four de polymérisation aux ultraviolets – la résine UV se fixe le plus rapidement (obligatoire uniquement si une encre sensible aux UV est utilisée)
- Cuve de mélange automatique de l’encre – (utilisée pour formuler des lots d’encre destinés au stock, la plupart des petites usines achètent l’encre en fûts de 55 gallons)
- Poste de conditionnement automatique – coque, blister, emballage skin-pack (une ligne manuelle reste compétitive jusqu’à ce que le débit dépasse environ 30 millions d’unités finies/an)
- Système de récupération des solvants COV – gestion des COV pour marqueurs permanents de papeterie
Manuel, semi-automatique ou entièrement automatique : choisir le bon niveau d’automatisation
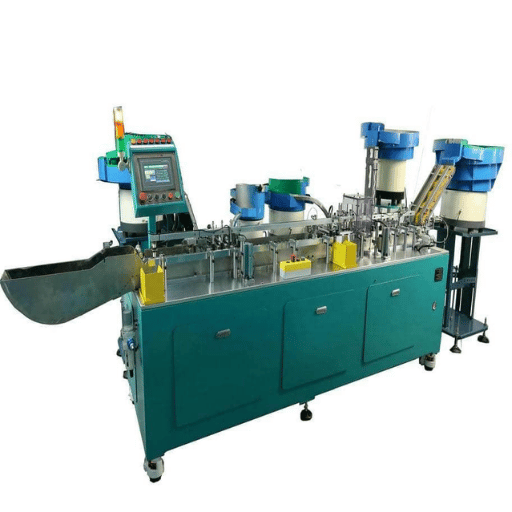 La décision d’investissement la plus importante dans cette catégorie concerne le niveau d’automatisation à acheter. Comme le montrent les listes d’équipements du secteur, une ligne entièrement automatique réduit de 70 à 80 % la main-d’œuvre par marqueur par rapport à un assemblage manuel, mais multiplie les dépenses d’investissement environ par dix et exige un volume quotidien minimal pour être pertinente. Les listes d’équipements du secteur — notamment les inventaires de machines automatisées de fabrication de marqueurs sur Alibaba et les places de marché B2B équivalentes — montrent que les débits se concentrent dans trois catégories.
Manuel / assemblage à la main
Débit : 5–10 pièces/min par opérateur
Niveau de dépenses d’investissement : USD 2k–15k (outillages de base, outils manuels)
Main-d’œuvre : 4–8 opérateurs par objectif de débit
Idéal pour : séries pilotes, références prototypes, volume annuel inférieur à 50 000 unités
Semi-automatique
Débit : 20–60 pièces/min
Niveau de dépenses d’investissement : USD 30k–120k
Main-d’œuvre : 1–3 opérateurs (chargement, élimination des défauts)
Idéal pour : usines produisant un portefeuille de références régulier de 500k-5M unités/an et démontrant un produit avant sa commercialisation
Entièrement automatique
Débit : 60–120+ pièces/min
Niveau de dépenses d’investissement : USD 150k–500k+
Main-d’œuvre : 1 opérateur de PLC + maintenance + contrôle qualité
Idéal pour : référence établie, 10M+ unités/an, contrats OEM à l’export
Assemblage manuel ou automatique des marqueurs — lequel choisir ?
Enfin, le calcul du seuil de rentabilité est encore moins sophistiqué que les plans de préparation de la ligne semi-automatique présentés ci-dessous. Il suffit de prendre le besoin de production mensuel, de le multiplier par douze et de le comparer aux quantités ci-dessus ; si la production « réaliste » de la première année est inférieure à 300K marqueurs, alors que les économies de main-d’œuvre ne s’amortissent pas dans un délai raisonnable, une ligne semi-automatique sera sous-utilisée. Si la production « réaliste » de la première année dépasse trois millions d’unités, les économies liées à l’automatisation ramènent le retour sur investissement à moins de 18 mois, même avec des dépenses d’investissement entièrement automatiques. Les volumes intermédiaires de 300k–3M par an correspondent à la plupart des premiers acheteurs du marché, et c’est aussi dans cette plage que la bonne réponse est généralement une ligne semi-automatique avec une réserve de capacité plutôt que l’installation manuelle la moins chère. Pour voir, dans une catégorie voisine, comment l’écart du seuil de rentabilité évolue lorsque les débits augmentent, consultez le guide complet classique sur la machine de fabrication de stylos à bille pour atteindre plus de 200 pièces/min sur une ligne de références standard.
Règle de décision — choisissez votre niveau d’automatisation
- Moins de 300k unités/an : solution manuelle pratique ou semi-automatique d’entrée de gamme. N’assumez pas une capacité excédentaire qui resterait inactive.
- 300k-3M unités/an : semi-automatique, avec au moins 20 % de réserve de capacité pour la croissance des références
- 3M-10M unités/an : ligne entièrement automatique pour une seule référence, ou deux lignes semi-automatiques en parallèle si le mix de références est important.
- Au-delà de 10M unités/an – production à grande vitesse, commande numérique, lignes multiples, préparation interne des lots d’encre, conditionnement automatique en fin de ligne
Calcul de capacité : convertir les pièces/min en production réelle
La vitesse nominale indiquée sur la fiche technique n’est pas celle à laquelle la ligne fonctionne réellement. Deux variables réduisent le débit nominal pour donner l’efficacité réelle du poste (en déduisant les pauses, rechargements d’encre, éliminations de bourrages et arrêts qualité) et le rendement (pourcentage de pièces inspectées qui sont vendables). Pour ce produit, un facteur de planification industrielle réaliste pour les lignes de marqueurs se situe entre 75 et 85 % d’efficacité de poste, avec un taux de rebut de 1 à 3 %. Voici les calculs correspondants pour un poste sur une ligne nominale de 50 pièces/min :.| Étape | Calcul | Résultat |
|---|---|---|
| Débit nominal | 50 pièces/min × 60 min × 8 heures | 24 000 pièces/poste |
| Appliquer l’efficacité du poste (83 %) | 24 000 × 0.83 | ~19 920 pièces/poste |
| Appliquer le rendement (98 % après inspection) | 19 920 × 0.98 | ~19 520 unités vendables/poste |
| Mensuel (un poste, 22 jours ouvrés) | 19 520 × 22 | ~429 000 unités/mois |
| Annuel (un poste, 250 jours) | 19 520 × 250 | ~4,88 millions d’unités/an |
📐 Note d’ingénierie — réalité de l’efficacité des postes
Très peu de lignes d’une nouvelle série de marqueurs atteignent plus de 80 % d’efficacité de poste au-delà des 90 premiers jours. La formation des opérateurs, les procédures d’élimination des défauts et le réglage des outillages demandent du temps pour se stabiliser. Pour les trois premiers mois du plan d’activité, fondez la production sur une efficacité de 60-65 %, et non sur le taux stabilisé recalculé de 80 %+. Omettre cette décote est l’une des raisons les plus fréquentes pour lesquelles une prévision commerciale à six mois sur une nouvelle ligne ne se réalise pas.
Comment choisir une machine de fabrication de marqueurs : la checklist d’achat en 7 questions
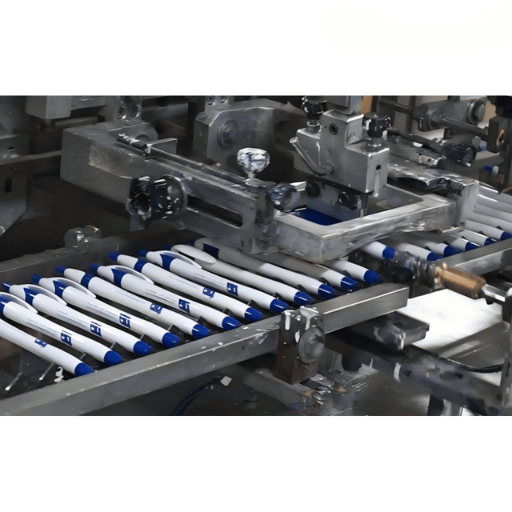 La valeur d’une offre de machine dépend entièrement des réponses que vous pouvez obtenir du fournisseur avant de verser l’acompte. Ces sept questions éliminent la plupart des pièges côté acheteur qui deviennent ensuite de graves problèmes de production. Ce sont les mêmes questions que posent les professionnels expérimentés des achats, synthétisées à partir de guides d’approvisionnement diffusés sur des sites de sourcing B2B.
- 1.
Pour quels types de marqueurs la ligne est-elle prévue ? Tableau blanc, permanent, surligneur, rechargeable — chacun possède une chimie d’encre et des exigences d’étanchéité différentes. Une machine dite « universelle » implique généralement des compromis sur au moins deux de ces aspects.
- 2.
Quel est le débit nominal en pièces/min et quelle efficacité de poste le fournisseur garantit-il par écrit ? Une ligne de 60 pièces/min sans garantie d’efficacité peut tomber à 35 en pratique.
- 3.
Comment la pose du capuchon est-elle vérifiée ? Capteur en ligne, caméra ou contrôle visuel par opérateur ? Les deux premières méthodes évitent les produits finis desséchés ; la troisième fait reposer la responsabilité sur un opérateur fatigué.
- 4.
Quelles marques de PLC et de composants pneumatiques sont utilisées ? Les PLC Mitsubishi, Siemens et Omron ainsi que les composants pneumatiques SMC et Festo sont courants ; posez la question, car la disponibilité des pièces de rechange et la familiarité des techniciens de maintenance en dépendent.
- 5.
Quelles sont les exigences de la ligne en matière de tension, d’air comprimé et d’espace au sol ? 220V contre 380V, 6 bar contre 8 bar, ainsi que l’encombrement réel et les dégagements nécessaires à la maintenance — pas seulement le contour de la machine.
- 6.
Quel est le plan FAT/SAT et quels sont les critères de réception ? La réception en usine sur le site du fournisseur avant expédition est standard ; la réception sur site après installation, avec un seuil de défaut défini lors d’un essai sur échantillons, doit être inscrite au contrat et non négociée après la livraison.
- 7.
Que couvre réellement le service après-vente ? Délai de réponse de l’ingénieur, délai d’expédition des pièces et durée de garantie — par écrit, avec les conditions précises. Une « garantie de 2 ans » sans délai de réponse défini reste une promesse vague.
⚠️ Trois erreurs d’acheteurs qui apparaissent six mois plus tard
- Acheter la machine avant d’avoir arrêté la forme et la conception finales du marqueur. Un outillage dimensionné pour un corps « standard » ne peut pas s’adapter lorsque l’équipe marketing décide ensuite qu’un corps plus net et plus épais donne une apparence plus haut de gamme.
- Négliger la capacité de conditionnement en aval. Une ligne de 60 pièces/min alimentant une ligne de conditionnement automatique de 30 pièces/min créera un goulot d’étranglement trop tard au niveau de la machine la plus lente, à moins que la ligne ne soit équilibrée de bout en bout.
- Ne pas tenir compte de la chimie de l’encre. Une ligne pour marqueurs de tableau blanc ne peut pas fonctionner avec une encre permanente en cartouche sans modifications de l’étanchéité et du réservoir : la base alcoolique du solvant passe le joint et fuit dans le réservoir.
Contrôle qualité : défauts courants et moyens de les détecter
Cinq principaux modes de défaut dominent le contrôle qualité des marqueurs, chacun apparaissant à un point d’inspection différent et ayant une cause racine différente. Savoir quel défaut attendre à quel poste peut faire la différence entre une ligne avec 1,5 % de rejets et une ligne avec 5 % de rejets — ce qui, aux volumes de marqueurs concernés, peut faire la différence entre réaliser un bénéfice et perdre de l’argent.| Mode de défaut | Cause racine | Méthode d’inspection | Taux généralement acceptable |
|---|---|---|---|
| Pointe sous-saturée | Réservoir mal aligné ou sous-rempli | Contrôle de poids en ligne ou poste d’essai d’écriture | < 0,5 % |
| Fuite du joint de bouchon | Profondeur d’insertion du bouchon hors spécifications | Capteur d’assise du bouchon ou test de dessèchement accéléré | < 0,3 % |
| Pointe désaxée | Bourrage du chargeur de pointes ou outillage usé | Contrôle visuel ou par caméra | < 0,5 % |
| Défaut de repérage d’impression | Dérive de rotation du corps à la station d’impression | Contrôle par caméra après impression | < 0,8 % |
| Fissure esthétique du corps | Usure du moule ou contamination des granulés en amont | Contrôle visuel après moulage | < 0,4 % |
“La tige en polypropylène est parfaite pour notre stylo. Elle est agréable au toucher et flexible.” — Markus Horn, ingénieur en fabrication de stylos, dans une narration documentée d’un procédé industriel (Britannica)Un défaut présent dans le stock emballé de marqueurs — un stylo qui tombe en panne entre les mains du client plutôt qu’au poste de surveillance de l’usine — constitue le mode de défaillance le plus coûteux. L’inspection en ligne sur le convoyeur de transfert détecte trois des cinq défauts ci-dessous, raison pour laquelle un capteur d’assise du bouchon et un dispositif d’essai d’écriture sont les équipements optionnels offrant le retour sur investissement le plus rapide sur une ligne de marqueurs. Les données du système qualité au niveau du fabricant d’équipements industriels — certifications, certificats d’essai des composants en acier, certificats des fournisseurs d’encre — ne remplacent pas l’inspection en ligne, mais elles réduisent le nombre de surprises.
Où va la fabrication des marqueurs en 2026 — tendances qui influencent vos calculs de dépenses d’investissement
 La fabrication de marqueurs est stable plutôt que spectaculaire. Les prévisions du secteur racontent globalement la même histoire : une croissance faible à moyenne à un chiffre dans le segment des produits courants, avec un potentiel de croissance plus rapide dans les sous-segments premium et rechargeables.
$19.20B → $27.78B
Marché des instruments d’écriture 2025 → 2033, TCAC de 4,8 % (Grand View Research)
$2.4B → $4.6B
Marqueurs artistiques et de bureau 2025 → 2035, TCAC de 6,6 % (Future Market Insights)
$295M → $346M
Segment spécifique des marqueurs 2025 → 2032 (publication sectorielle Globe Newswire)
La règle des recharges 60/40
Sur les lignes de marqueurs que Mass a mises en service et entretenues, celles dont au moins 60 % de la production prévue en SKU est destinée à des formats rechargeables récupèrent leur investissement 18-24 mois plus tôt que les lignes comparables optimisées exclusivement pour des marqueurs vierges (jetables). Les cycles de consommation des recharges durent de toute façon plus longtemps, car le temps de séjour de la cartouche sur le bureau de l’utilisateur est supérieur au temps de séjour du marqueur sur une machine. Une fois qu’un client a mis en place un système de recharge, la marge brute des cartouches dépasse celle des marqueurs complets, tandis que la rétention du chiffre d’affaires par client se multiplie. Prévoyez une capacité de recharge c-suite dans la conception de la ligne, même si la répartition initiale des SKU favorise les produits jetables.
– Observation issue des données de mise en service de Mass, installations de lignes de marqueurs
Foire aux questions
Combien coûte une machine de fabrication de marqueurs ?
Voir la réponse
Le prix des machines de fabrication de marqueurs varie selon l’étendue de la ligne de produits et le niveau d’automatisation. Les outillages manuels et les lignes de production assemblées à la main se situent généralement entre 2 000 et 15 000 dollars US. Les lignes d’assemblage semi-automatiques de marqueurs coûtent généralement entre 30 000 et 120 000 dollars US, le montant dépendant principalement de la capacité en pièces par minute et des plans d’inspection intégrée en ligne. Les équipements entièrement automatiques pour un SKU unique, dotés d’une commande par automate programmable, d’une inspection par vision et d’instructions de regroupement automatique, peuvent coûter de 150 000 dollars US à plus de 500 000 dollars US chez les équipementiers à forte production. Veuillez préciser le type de marqueur et le périmètre de conditionnement avant de demander un devis forfaitaire.
Quel est le délai entre la commande et le démarrage de la production ?
Voir la réponse
Le délai de livraison habituel pour un procédé complet de fabrication de marqueurs est de 60 à 120 jours entre la commande confirmée par le client et le test de réception en usine (FAT), puis de 30 à 60 jours pour l’expédition, l’installation sur site et la formation des opérateurs. Un jeu d’outillages sur mesure (pour une géométrie non standard du corps ou du bouchon) nécessite 4 à 8 semaines supplémentaires de fabrication. Prévoyez au moins un trimestre complet de rodage avant de considérer la ligne en mode production — après 90 jours de production, l’efficacité par poste peut atteindre 60 à 65 pour cent, contre un régime stabilisé à long terme de 80+ pour cent.
Une machine de fabrication de marqueurs prend-elle en charge tout le marqueur — corps, pointe, encre et bouchon ?
Voir la réponse
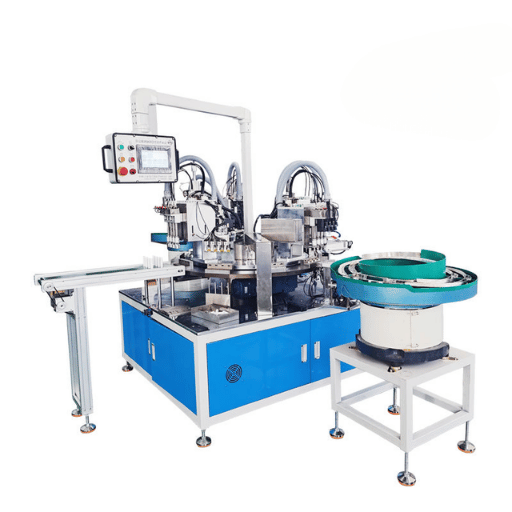
Une machine d’assemblage prend en charge l’insertion du réservoir, le remplissage d’encre, la mise en place de la pointe et l’insertion du bouchon en un seul transfert ; elle ne fabrique toutefois ni le corps, ni la pointe, ni l’encre. Ces étapes en amont sont assurées par une machine de moulage par injection plastique, une presse de formage de pointes en fibre et un mélangeur de lots d’encre (ou par un fournisseur d’encre prémélangée). Une ligne complète de production de marqueurs regroupe tous ces éléments dans un ensemble séquencé ; une machine d’assemblage uniquement suppose que les composants sont déjà approvisionnés et que seule l’étape finale d’assemblage est nécessaire.
Une seule machine peut-elle passer des SKU de marqueurs pour tableau blanc, permanents et surligneurs ?
Voir la réponse
Une ligne flexible à chaîne porteuse peut traiter plusieurs catégories de marqueurs si l’outillage du poste d’insertion des bouchons, du chargeur de réservoirs et du doseur d’encre est prêt pour un changement rapide. Le changement de format prend généralement 45 à 120 minutes par changement de catégorie. La production de catégories mixtes est économiquement pertinente pour des lots supérieurs à 20 000 unités et moins intéressante que des lignes dédiées en dessous de 5 000 unités. Pour une production à fort volume d’une seule catégorie, les lignes dédiées offrent un coût unitaire inférieur à celui des lignes flexibles.
Quelles sont les exigences électriques et utilités d’une ligne de fabrication de marqueurs ?
Voir la réponse
Les lignes d’assemblage semi-automatiques de marqueurs de milieu de gamme consomment généralement 6 à 15 kW selon le débit nominal, fonctionnent en 220V ou 380V triphasé (à préciser avant le devis) et nécessitent de l’air comprimé à 0.5 à 0,7 MPa (5 à 7 bar) pour les actionneurs pneumatiques. La surface totale au sol doit comprendre l’emprise de la machine ainsi qu’un dégagement accessible de 60 à 100 cm sur chaque côté accessible. Les lignes de production de marqueurs permanents utilisant des encres à base de solvants nécessitent également une ventilation locale par extraction conforme aux contrôles de l’EPA sur les COV.
Quels sont les défauts qualité les plus courants dans la production de marqueurs ?
Voir la réponse
Les cinq modes de défaut ayant le plus fort impact sur le coût d’exploitation sont la pointe sous-saturée (réservoir sous-rempli), la fuite du joint de bouchon (profondeur d’insertion du bouchon hors spécifications), la pointe désaxée (bourrage du chargeur), le défaut de repérage d’impression (dérive de rotation du corps à la station d’impression) et la fissure esthétique du corps (usure du moule). La fuite du joint de bouchon est le défaut le plus coûteux, car elle apparaît entre les mains du client plutôt qu’au poste d’inspection de l’usine. Les capteurs d’assise du bouchon en ligne détectent ce défaut avant que le marqueur ne quitte le transfert d’assemblage.
Comment démarrer une activité de fabrication de marqueurs à petite échelle ?
Voir la réponse
La voie présentant le moins de risques consiste à fonctionner uniquement en assemblage : approvisionner des corps pré-moulés, des pointes préformées et de l’encre prémélangée auprès de fournisseurs établis, puis exploiter une seule machine d’assemblage semi-automatique de marqueurs. Les dépenses d’investissement restent inférieures à USD 50 000 pour une configuration de 20–40 pcs/min, et l’équipe d’opérateurs compte 1 ou 2 personnes. Validez une catégorie de marqueurs (tableau blanc ou surligneur, plus simple que les permanents en raison de la manipulation de l’encre) avant d’ajouter des SKU. Sécurisez les contrats fournisseurs pour les corps, les pointes et l’encre avant la mise en service de la machine d’assemblage : un approvisionnement en composants interrompu est la raison la plus fréquente pour laquelle les nouvelles lignes n’atteignent pas leurs objectifs de première année.
Vous dimensionnez une ligne de marqueurs pour votre usine ?
La machine de fabrication de marqueurs MS-AM-065 de Mass fonctionne à 40-60 pcs/min sur une configuration à chaîne porteuse 2-up, avec automate Mitsubishi, pneumatique SMC et équipement de qualité ISO 9001. Envoyez des échantillons de marqueurs et le débit cible afin de planifier l’examen de la configuration et de l’implantation.
Demander un devis pour une ligne de marqueurs →À propos de ce guide de fabrication des marqueurs
Ce guide s’appuie sur des références publiques du secteur (Britannica, madehow.com, OSHA, EPA, Grand View Research, Future Market Insights), des listes d’équipements B2B et les réalités techniques de la mise en service de lignes de marqueurs. Les fourchettes de coûts et les facteurs d’efficacité par poste reflètent les chiffres généralement observés en 2024–2026 dans les propositions d’équipements examinées lors des travaux de Mass sur les machines de fabrication de marqueurs ; les devis précis dépendent du type de marqueur, du niveau d’automatisation et du périmètre du service après-vente. Révisé par l’équipe d’ingénierie de Mass pour vérifier l’exactitude technique des équipements et des détails du procédé de fabrication des marqueurs.
Références et sources
- Découvrez le procédé de fabrication des stylos-feutres — Encyclopaedia Britannica
- Comment sont fabriqués les marqueurs — matériaux, fabrication, histoire, matières premières — Madehow Industrial Encyclopedia
- Machines de moulage par injection horizontales — eTool pour machines plastiques — Administration américaine de la sécurité et de la santé au travail (OSHA)
- Contrôle des émissions de COV des procédés de fabrication d’encres et de peintures — Agence américaine de protection de l’environnement
- Taille du marché des instruments d’écriture et rapport sectoriel 2033 — Grand View Research
- Rapport d’analyse mondiale du marché des marqueurs artistiques et de bureau — Future Market Insights
- Rapport sectoriel sur les marqueurs 2026 — perspectives de croissance jusqu’en 2032 — Globe Newswire (Stratistics MRC)
- Perspectives du marché des marqueurs rechargeables 2026–2034 — Intelmarket Research
Articles connexes
- Machine de fabrication de stylos à bille — procédé complet et guide d’achat
- Spécifications de la machine de fabrication de marqueurs Mass MS-AM-065
- Équipement de moulage par injection des corps de stylos
- Machine de fabrication de stylos gel — remplissage d’encre de précision
- Outil d’estimation du débit de la ligne de marqueurs
- Présentation de la gamme de machines de fabrication de stylos Mass


