Entrez en contact avec Masstech

Machine de remplissage de canettes de bière
Machine de remplissage de canettes de bière — ligne de mise en canettes à contre-pression de 2 000–20 000 cph
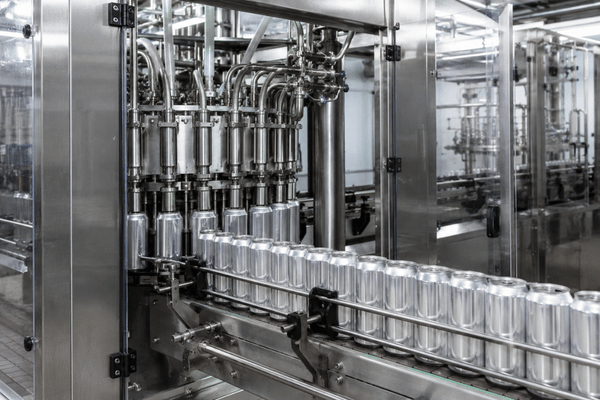
Une machine de remplissage de canettes de bière Masstech rince, remplit et sertit des canettes en aluminium, fer-blanc ou PET de 12 à 32 oz sur une seule plateforme automatique, conçue pour les brasseries artisanales, les exploitants de microbrasseries et les conditionneurs à façon du secteur des boissons, avec cinq niveaux de capacité.
Demander un devis personnalisé (réponse sous 24 h)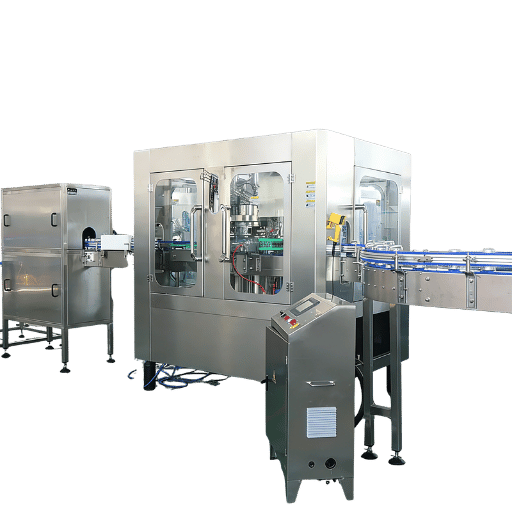
Plage de capacité
2 000 à 20 000 canettes/heure
5 niveaux
Compatibilité des contenants
Canettes en aluminium / fer-blanc / PET
Ø 50–99 mm · hauteur 70–133 mm
Méthodes de remplissage
À contre-pression (isobare)
débitmètre, pesée, niveau laser
Puissance et service
4,61–9,63 kW selon le modèle
Garantie de 2 ans · réponse d’ingénieur sous 24 h · pièces de rechange sous 5 jours
Pourquoi les producteurs de boissons passent au conditionnement à contre-pression
Les canettes en aluminium représentent désormais 78 % de la bière artisanale conditionnée aux États-Unis, contre 13 % il y a dix ans. La mise en canettes a ainsi créé une nouvelle série de problèmes de conditionnement à résoudre pour une génération d’exploitants de lignes de bouteilles, sauf qu’ils gèrent désormais des problèmes liés à l’oxygène ou à la mousse, et non plus au verre.
Si le débit de votre ligne souffre de certains des problèmes ci-dessous, la cause première est rarement « une mauvaise sertisseuse » : elle vient du fait que le remplissage et le sertissage, le cycle de purge au CO2 et la station de rinçage fonctionnent en déphasage. Les objectifs de production sont impossibles à atteindre lorsque ces trois postes suivent des cadences différentes.
1
Pertes de mousse au remplissage
Les projections dues à une surpression ou à une purge insuffisante réduisent le rendement de 3–6 %, ce qui rogne la marge sur chaque canette.
2
Dérive de l’oxygène dissous
Un taux d’OD supérieur à 0,05 ppm réduit la durée de conservation de 30 jours ou plus et provoque des réclamations pour goût altéré.
3
Délai de changement de format
Passer de 12 oz à 16 oz sur une ligne non modulaire mobilise quatre heures de travail de réglage à chaque changement.
4
Exposition au délai de livraison
Les lignes européennes importées nécessitent 90–120 jours à compter du bon de commande, ce qui bloque les lancements de nouvelles canettes.
5
Surprise liée aux pièces de rechange
Un joint obsolète, 30 jours d’attente pour un transport aérien et la ligne reste à l’arrêt tout un week-end prolongé.
Masstech conçoit l’ensemble rinçage-remplissage-sertissage comme un monobloc 3-en-1 intégré afin que le minutage de la purge au CO2, la pression de remplissage isobare et le temps de maintien de la sertisseuse soient synchronisés, au lieu d’être assemblés à partir de systèmes tiers distincts. Cinq plages de capacité, quatre méthodes de remplissage et un SLA publié pour les pièces de rechange couvrent ainsi chaque défi ci-dessus. La pasteurisation en amont est prévue, mais n’est pas livrée clé en main, car les clients artisanaux et les conditionneurs à façon installent généralement des pasteurisateurs tunnel dans le cadre d’un achat ponctuel d’équipement.
Solutions Masstech de remplissage de canettes de bière
Une même plateforme permet à un taproom artisanal de remplir 1 500 canettes par lot comme aux conditionneurs industriels de remplir à 20 000 canettes/h. Sur les cinq modèles, la géométrie des vannes de remplissage, le contrôle logiciel et les pièces de rechange sont interchangeables, ce qui permet les mises à niveau sans remplacer le chariot élévateur.
Gamme de 5 modèles — choisissez selon le niveau de CPH
Niveau artisanal
CC GF 12-1
- Capacité 2 000 cph
- Puissance 4,61 kW
- Emprise au sol 2,5 × 1,9 m
- Poids 3 200 kg
Petite production commerciale
CC GF 18-4
- Capacité 8 000 cph
- Puissance 4,61 kW
- Emprise au sol 2,8 × 2,15 m
- Poids 4 000 kg
Production commerciale intermédiaire
CC GF 24-4
- Capacité 10 000 cph
- Puissance 5,41 kW
- Emprise au sol 3,1 × 2,5 m
- Poids 4 500 kg
Industriel
CC GF 32-6
- Capacité 15 000 cph
- Puissance 6,41 kW
- Emprise au sol 3,8 × 2,8 m
- Poids 6 500 kg
Industriel à gros volume
CC GF 40
- Capacité 20 000 cph
- Puissance 9,63 kW
- Emprise au sol 4,5 × 3,3 m
- Poids 8 000 kg
Matrice de décision de dimensionnement — choisissez selon la taille de la cuve de brassage
Les discussions Reddit en ligne dans r/TheBrewery convergent vers une règle : une cuve de 7 bbl équivaut à environ 1 680 canettes de 16 oz, et une ligne remplissant moins de 12 canettes/min nécessite trois heures par cuve pour terminer un seul poste de conditionnement. Le tableau ci-dessous met en regard chaque modèle et la capacité mensuelle de production, en supposant 160 heures de production.
| Cuve de brassage | Canettes par cuve (16 oz) | Modèle recommandé | CPH | Capacité mensuelle (160 h) |
|---|---|---|---|---|
| Artisanal 3–5 bbl | 720–1 200 | CC GF 12-1 | 2 000 | 320 000 |
| Artisanal 5–7 bbl / taproom | 1 200–1 680 | CC GF 12-1 ou 18-4 | 2 000–8 000 | 320k–1.28M |
| Régional 10–15 bbl | 2 400–3 600 | CC GF 18-4 ou 24-4 | 8 000–10 000 | 1.28M–1.6M |
| Production commerciale intermédiaire 20–30 bbl | 4 800–7 200 | CC GF 24-4 ou 32-6 | 10 000–15 000 | 1.6M–2.4M |
| Industriel / conditionneur à façon 50+ bbl | 12 000+ | CC GF 32-6 ou 40 | 15 000–20 000 | 2.4M–3.2M |
Les cinq niveaux partagent une même architecture de gestion, ce qui signifie qu’une brasserie peut passer du CC GF 12-1 au 18-4 sans reformer les opérateurs ni réécrire les protocoles de lot.
Comparatif des quatre méthodes de remplissage — contre-pression, débitmètre, pesée, niveau laser
Une idée reçue courante dans la mise en canettes est que la mousse apparaît lorsque le remplissage isobare à contre-pression contrôle le débit, mais comme l’a confirmé Craft Brewing Business, le contrôle de la quantité d’oxygène commence par le cycle de pré-purge. Le déplacement du CO2 qui chasse l’oxygène de la canette avant le remplissage est donc le facteur déterminant pour obtenir un faible taux d’OD. Le choix de la bonne méthode de remplissage dépend du niveau de carbonatation, du format du produit, de la précision de remplissage et du budget, pas du marketing.
Lorsque le produit est non gazeux, le remplissage par gravité peut remplacer le remplissage isobare à moindre coût, mais uniquement si le produit n’est pas carbonaté et si le taux d’OD doit rester stable pendant la durée de conservation. Les quatre méthodes ci-dessous conviennent chacune à des cas distincts.
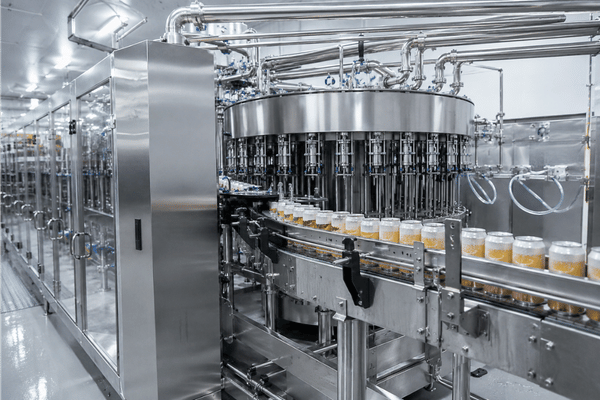
Contre-pression (isobare)
- Méthode
- À contre-pression (isobare)
- Idéal pour
- Bière, hard seltzer, kombucha, CSD
- Précision
- ±2 ml
- Contrôle de la mousse
- Excellent
- Dépenses d’investissement (CAPEX)
- Élevées
- Maintenance
- Moyenne

Débitmètre
- Méthode
- Débitmètre
- Idéal pour
- Jus, RTD, boissons pauvres en glucides
- Précision
- ±1 ml
- Contrôle de la mousse
- Bonne
- Dépenses d’investissement (CAPEX)
- Moyenne
- Maintenance
- Faibles
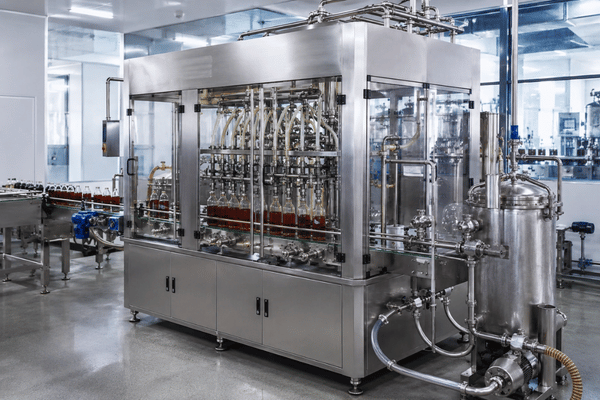
Par pesée
- Méthode
- Par pesée
- Idéal pour
- Liquides denses, sirops, RTD visqueux
- Précision
- ±0,5 g
- Contrôle de la mousse
- Limité
- Dépenses d’investissement (CAPEX)
- Moyennes à élevées
- Maintenance
- Moyenne

Niveau laser
- Méthode
- Niveau laser
- Idéal pour
- Esthétique du niveau visible, eau
- Précision
- ±3 ml
- Contrôle de la mousse
- Limité
- Dépenses d’investissement (CAPEX)
- Faibles
- Maintenance
- Faibles
Organigramme de décision
ÉTAPE 1
1 Le produit est-il carbonaté ?
Si oui → remplissage à contre-pression isobare. La pré-purge au CO2 avant le remplissage protège l’OD < 0,05 ppm, et non la pression elle-même.
ÉTAPE 2
2 Le poids de remplissage est-il plus important que le volume de remplissage ?
Sauces, sirops, RTD denses → par pesée. Les spécifications sont généralement tenues à ±0,5 g.
ÉTAPE 3
3 Le produit est-il non gazeux et clair, avec un niveau de remplissage très précis ?
Jus premium ou eau → niveau laser. CAPEX minimal, mais aucune tolérance à la carbonatation.
ÉTAPE 4
4 Solution par défaut pour les produits pauvres en glucides / jus / RTD ?
Débitmètre. Meilleur équilibre entre précision et coût d’investissement lorsque la carbonatation est modérée.
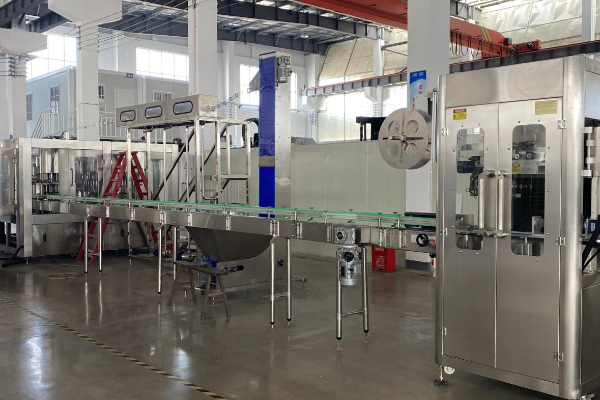
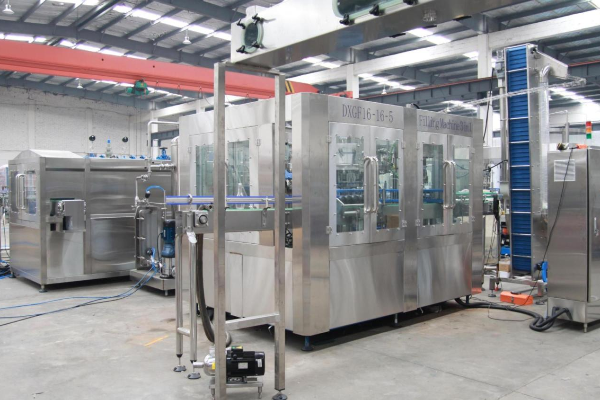
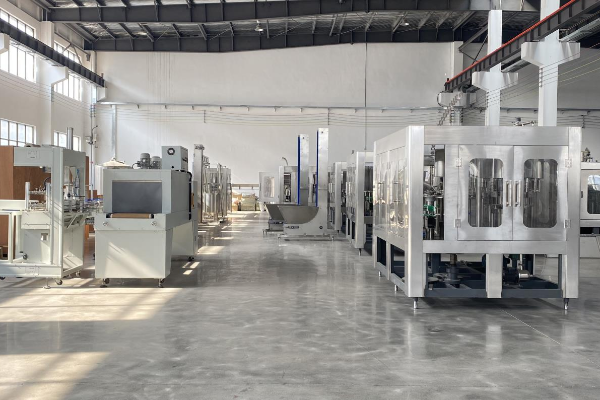
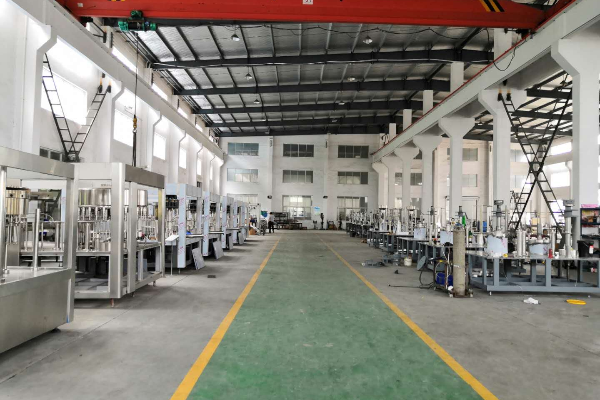
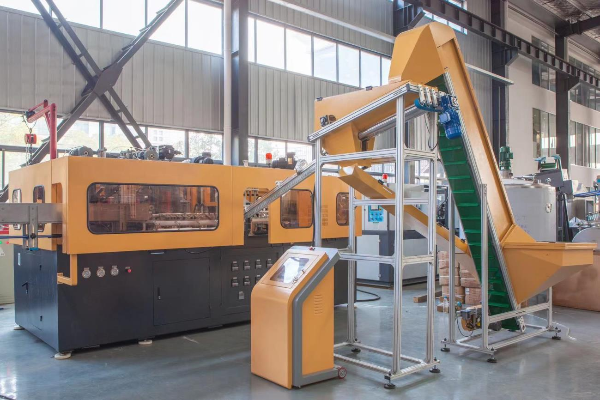
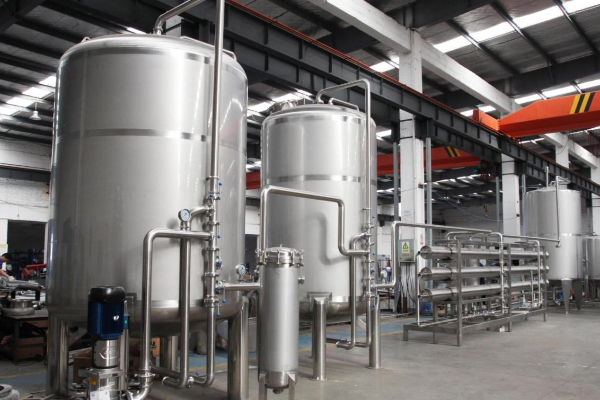
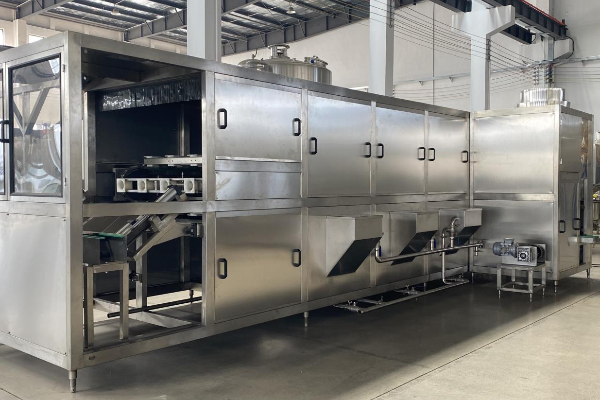
Site de fabrication des machines de remplissage de canettes de bière Masstech
Canettes en aluminium, fer-blanc et PET — cartes de compatibilité
Un même châssis peut traiter des canettes slim en aluminium de 12 oz contenant un hard seltzer, puis un crowler de 32 oz lors du changement de format suivant, mais pas avec les mêmes paramètres de séquence. Les matériaux des canettes présentent des perméabilités à l’oxygène, des couples de sertissage et des compatibilités avec les fluides de rinçage différents ; il n’existe donc pas de recette « régler et oublier ».
Aluminium
Format le plus courant
- 12 oz ✓
- 16 oz ✓
- 19,2 oz ✓
- Crowler de 32 oz ✓
Plage typique de contrôle de l’OD
<50 ppb

Fer-blanc / tôle étamée
Format traditionnel
- 12 oz ✓
- 16 oz ✓
- 19,2 oz ——
- Crowler de 32 oz ——
Plage typique de contrôle de l’OD
70–100 ppb
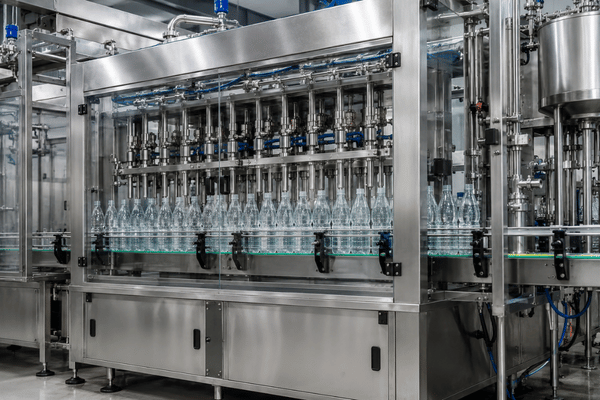
PET
Format allégé
- 12 oz ✓
- 16 oz ✓
- 19,2 oz ✓
- Crowler de 32 oz ✓
Plage typique de contrôle de l’OD
100–150 ppb (atm. only)
Pourquoi la plage de DO s’élargit avec le PET
Les parois en PET laissent migrer des traces d’oxygène vers l’intérieur pendant une longue durée de conservation ; les formats PET conviennent donc aux boissons à durée de conservation courte — boissons énergétiques, RTD, eau gazeuse — plutôt qu’aux IPA très houblonnées, particulièrement sensibles à l’oxydation. La station de rinçage Masstech accepte de l’eau aseptique pour les formats en aluminium et en fer-blanc ; les formats PET utilisent un profil isobare basse pression qui préserve la paroi lors du remplissage par gravité.
Les corps de canettes slim et les profils élancés sont également possibles tant que le diamètre est compris entre 50 et 99 mm et la hauteur entre 70 et 133 mm — ce qui couvre les formats de canettes commerciales courants en Amérique du Nord aujourd’hui.
Masstech face à XpressFill, ProBrew, Comac et King Machine — comparaison côte à côte
Vous pouvez classer chaque archétype — petit taproom artisanal, offre premium européenne, solution clé en main intermédiaire — dans l’une de trois catégories, chacune ayant ses propres plafonds de débit, délais de livraison et niveau de service après-vente.
| Critère | XpressFill | ProBrew | Comac | King Machine | Masstech |
|---|---|---|---|---|---|
| Capacité maximale | 300 cph | 18 000 cph | 12 000 cph | 30 000 cph | 20 000 cph |
| Délai habituel | <30 jours | ~90 jours | ~120 jours | 75–90 jours | 60–90 jours |
| SLA pièces de rechange (international) | Non indiqué | 14–30 jours | 21–45 jours | Non indiqué | 5 jours ouvrés |
| Garantie (pièces) | 1 an | 1 an | 1 an | 1 an | 2 ans |
| Transparence des prix | SKU unique | Opaque | Opaque | Opaque | Plages de niveaux publiées |
| Conception de l’implantation de l’usine | — | En option | En option | En option | Inclus dans la commande |
Aide-mémoire des noms inter-fournisseurs — correspondance entre Masstech CC GF, King GDF, Comac Sagitta et ProBrew ProFill
Les fabricants de machines de mise en canettes utilisent des nomenclatures différentes ; comparer deux machines sur le papier peut donc être délicat. Un aide-mémoire qui traduit les désignations de gammes des fournisseurs en classes d’équipements équivalentes, comme le fait le tableau ci-dessous, est utile lorsque la demande d’approvisionnement arrive avec cinq fournisseurs et cinq acronymes différents.
Fournisseur
Convention de dénomination
Niveau de capacité
Méthode de remplissage par défaut
Plage de formats de canettes
Masstech
CC GF (Can Carbonated, Gravity Filler)
2k–20k cph
Contre-pression isobare
12 / 16 / 19.2 / 32 oz
King Machine
GDF (Gravity Drink Filler)
2k–30k cph
Contre-pression / débitmètre
12 / 16 / 19,2 oz
Comac
Gamme Microbrew / Sagitta
3k–70k cph
Isobare (rotative)
12 / 16 / 19,2 oz
ProBrew
ProFill Can
6k–18k cph
Contre-pression-gravité véritable
12 / 16 / 19,2 oz
XpressFill
XF2200 / XF4400 / XF4500C
60–300 cph
Ouvert / contre-pression (petite capacité)
12 oz principalement
Twin Monkeys
3 têtes / Mobile / Apprentice
720–4 800 cph
Contre-pression
12 / 16 oz
Note de spécification
Les conventions de dénomination des fournisseurs diffèrent ; ce tableau traduit des équipements comparables, et non des équivalents fonctionnels exacts. Vérifiez toujours la fiche technique de chaque fournisseur avant de passer commande.
Éclairage sur l’approvisionnement
Les groupes d’achat peuvent aider à comprendre quelles formules semblent fonctionner pour différents types de clients. Le premier constat montre que l’impossibilité de fonctionner à un niveau économique — par exemple 6 000 cph sur une machine de 30 000 cph — gaspille à la fois le temps des opérateurs et le capital. Le second montre que la « contre-pression », présentée comme caractéristique par 5 des 6 fournisseurs, est en réalité le moyen d’empêcher l’oxygène de s’infiltrer.
Résultats de production des clients — trois cas chiffrés
Tout investissement dans une ligne de mise en canettes est un pari sur le retour sur investissement, et chaque propriétaire demande : combien de temps faudra-t-il pour amortir le coût d’acquisition de cette ligne ? Les études de cas du secteur indiquent une période de 20 à 36 mois pour amortir la modernisation de l’automatisation de la mise en canettes par rapport aux lignes manuelles ou mobiles.
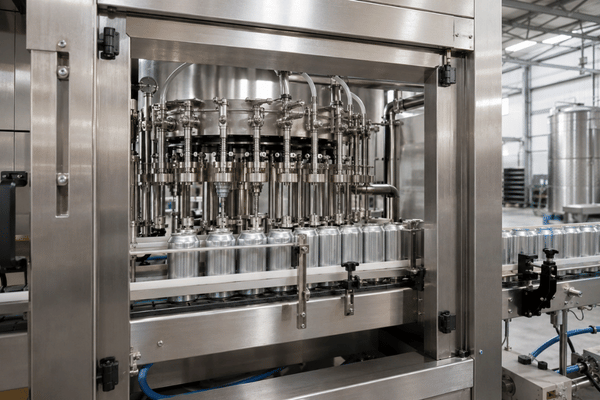
Cas A — Cidrerie régionale
Modèle
CC GF 18-4
Capacité
8 000 cph
Débit mensuel
~480 000 canettes
Opérateurs
2
Retour sur investissement indiqué
~38 mois
Cas B — Conditionneur à façon de boissons énergétiques
Modèle
CC GF 32-6
Capacité
15 000 cph
Débit mensuel
~9,6 millions de canettes
Opérateurs
4
Retour sur investissement indiqué
~24 mois
Cas C — Brasserie artisanale régionale
Modèle
CC GF 24-4
Capacité
10 000 cph
Débit mensuel
~1,2 million de canettes (saisonnier)
Opérateurs
3
Retour sur investissement indiqué
~30 mois
Parmi les trois cas, celui du conditionneur à façon de boissons énergétiques affiche la courbe d’amortissement la plus rapide, car le retour par caisse du conditionnement à façon dépasse celui de la bière artisanale vendue au détail. À l’inverse, le cas de la cidrerie se situe à l’extrémité la plus lente, car la saisonnalité laisse la ligne à l’arrêt pendant une partie de l’année, un point de planification que la matrice de dimensionnement de la section précédente est conçue pour faire ressortir tôt.
Certifications, normes de matériaux et conformité
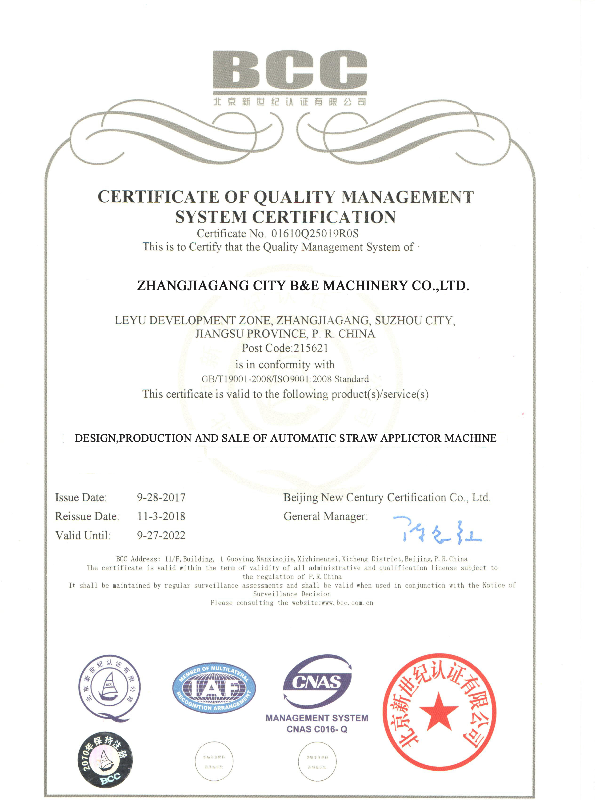
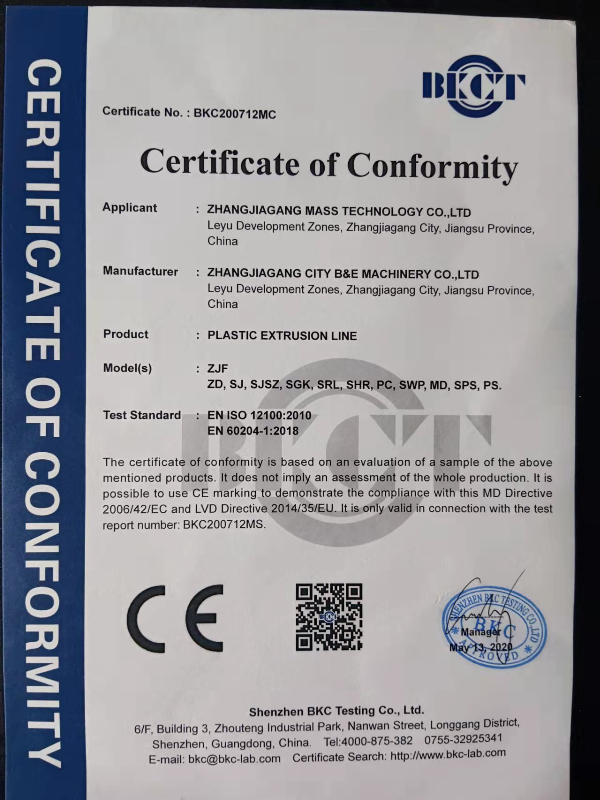
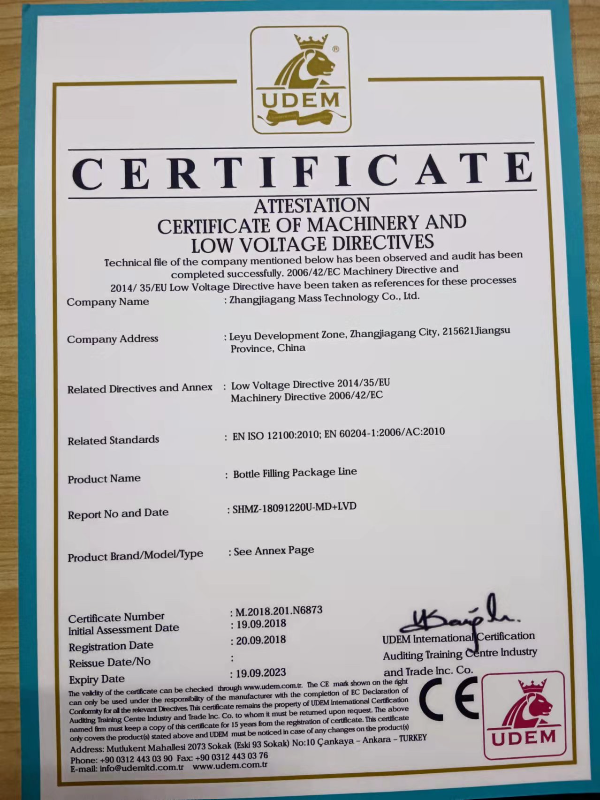
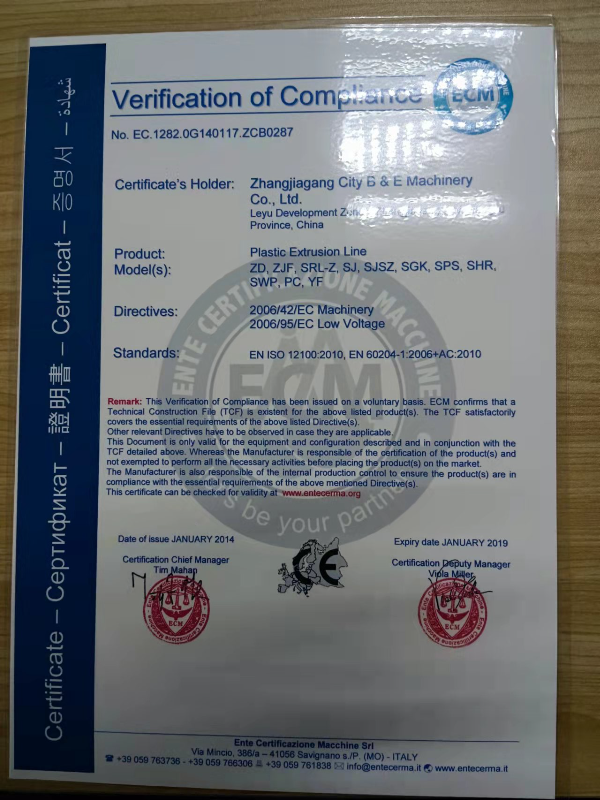
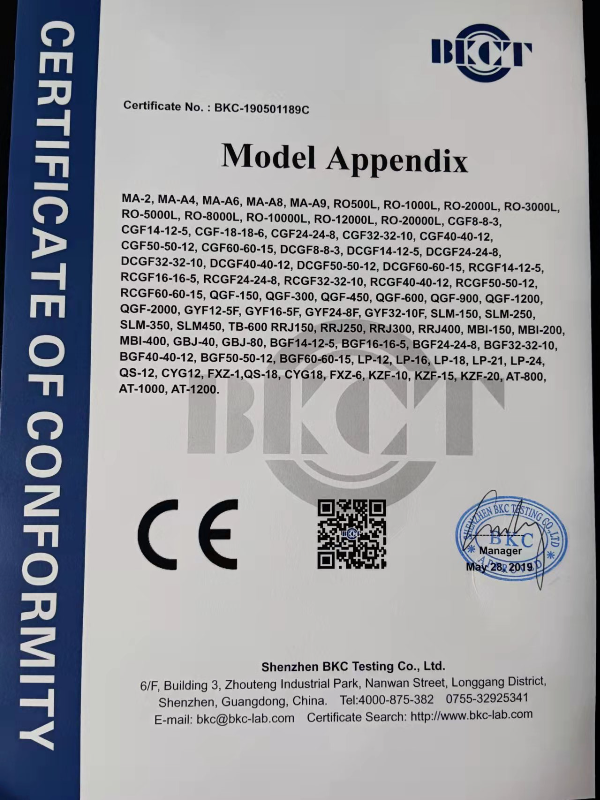
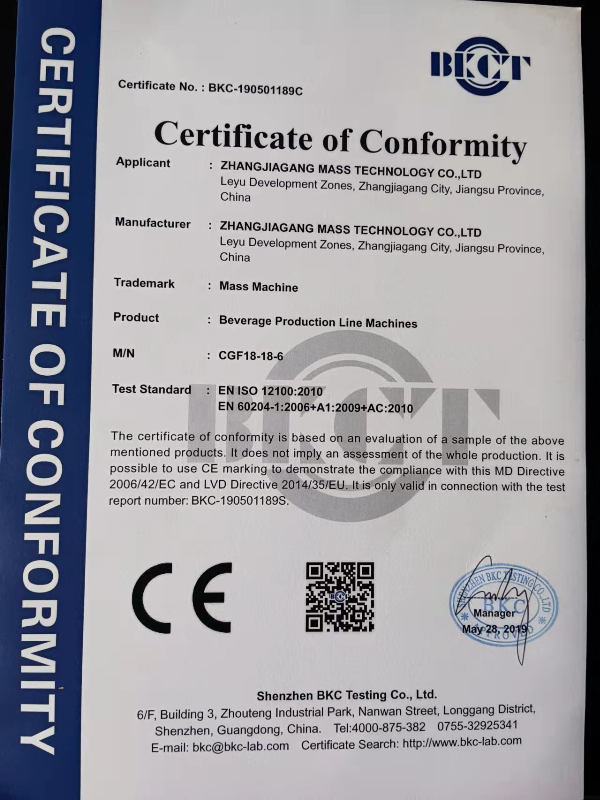
Le châssis de mise en canettes Masstech respecte les seules normes qui comptent pour les expéditions internationales de boissons : conformité au contact alimentaire des matières premières, acier inoxydable sanitaire pour le circuit produit et conformité CE pour le marché européen.
CE
Conformité européenne
ISO 9001:2015
Management de la qualité
FDA 21 CFR 175
Conformité au contact alimentaire
304 / 316L SS
Acier inoxydable sanitaire
3-A sanitaire
Normes harmonisées
GMP
Bonnes pratiques de fabrication
Guide d’approvisionnement — tarification par niveau, délai de livraison, SLA après-vente
Alors que la plupart des fournisseurs de lignes de mise en canettes dissimulent leurs prix derrière un formulaire de devis, obligeant les acheteurs à multiplier les échanges avant de pouvoir établir un budget, Masstech publie ci-dessous des fourchettes indicatives par niveau afin que les équipes achats aient des attentes réalistes dès le premier jour.
Niveau 1 — Artisanal
USD $25k – $95k
CC GF 12-1 / 18-4
2 000–8 000 cph
FOB Shanghai, hors TVA
~60 jours de délai de livraison
Niveau 2 — Production commerciale intermédiaire
USD $95k – $220k
CC GF 24-4 / 32-6
10 000–15 000 cph
FOB Shanghai, hors TVA
~75 jours de délai de livraison
Niveau 3 — Industriel
USD $220k – $400k+
CC GF 40 + modules de ligne
20 000+ cph clé en main
FOB Shanghai, hors TVA
~90 jours de délai de livraison
Quand choisir chaque niveau
Le niveau 1 est pertinent lorsque la brasserie dépense actuellement 3 000 $ US par mois en mise en canettes mobile et suit une trajectoire de croissance ; le seuil de rentabilité de la possession d’un CC GF 12-1 est généralement atteint en trois ans pour ce profil. Le niveau 2 convient aux brasseries régionales approchant un million de canettes par mois ou aux conditionneurs à façon gérant plusieurs SKU. Le niveau 3 ne s’applique qu’en cas de demande stable supérieure à 2,4 millions de canettes par mois ou lorsqu’il faut éliminer les goulots d’étranglement grâce à plusieurs postes.
SLA après-vente
Pièces de rechange
expédiées par transporteur international dans les 5 jours ouvrés suivant la confirmation de la commande, afin de maintenir une ligne à l’arrêt hors production pendant moins de quatorze jours, même pour les expéditions transcontinentales.Réponse de l’ingénieur
réponse technique sous 24 h au plus tard le premier jour ouvré suivant l’ouverture d’un ticket.Garantie
2 ans sur chaque pièce. Plus longtemps que la norme d’1 an des quatre principaux concurrents du secteur.Conception de l’implantation de l’usine
inclus gratuitement avec chaque achat de ligne. Livré au format CAO avant l’acompte, afin que l’acheteur puisse vérifier son emprise au sol avant de signer.Outils d’ingénierie et de ROI pour machine de remplissage de canettes de bière
calculateur de dimensionnement de ligne de mise en canettes
Saisissez le volume de production cible de votre brasserie pour calculer les exigences exactes de débit et l’emprise nécessaires pour votre installation de machine de remplissage de canettes de bière.
Lancer le calculateur
ROI : mise en canettes mobile ou équipement détenu
Évaluez le coût total de possession (TCO) dans le temps. Comparez les seuils de rentabilité financière entre le recours à des services mobiles et l’investissement dans votre propre équipement de machine de remplissage de canettes de bière.
Voir l’outil de ROI
Foire aux questions
Masstech publie les fourchettes en USD pour chaque niveau ci-dessus : lignes artisanales de niveau 1 de $25k à $95k, niveau 2 commercial intermédiaire de $95k à $220k, niveau 3 industriel de $220k à $400k+. Le prix final dépend du nombre de têtes de rinçage, des modules en aval et de l’étendue de l’intégration PLC.
La contre-pression contrôle la mousse pendant le remplissage, mais la maîtrise de l’OD dépend de la pré-purge au CO2 qui chasse l’air avant l’entrée de la bière dans la canette. Les deux doivent être séquencées ensemble ; la contre-pression seule, sans pré-purge correctement réglée, ne maintient pas l’OD sous 0,05 ppm.
Oui. La plateforme CC GF est conçue pour la bière gazeuse, les boissons sans alcool gazeuses, les boissons énergétiques, l’eau gazeuse, le kombucha et la plupart des RTD. Le passage d’un produit à l’autre entre deux lots nécessite un cycle CIP ; le changement de format dure généralement 45 à 90 minutes selon les résidus et le profil aromatique du produit suivant.
Le modèle d’entrée de gamme Masstech est le CC GF 12-1 à 2 000 canettes par heure ; il convient bien aux brasseries de 3 à 7 bbl qui conditionnent par lots. Une cuve de 5 bbl produit environ 1 200 canettes de seize onces, que le CC GF 12-1 conditionne en 36 minutes.
Les cinq modèles Masstech acceptent des diamètres de canettes de 50 à 99 mm et des hauteurs de 70 à 133 mm, couvrant les formats crowler de 12 oz, 16 oz, 19,2 oz et 32 oz en aluminium, fer-blanc et PET. Le changement de format prend environ 60 minutes sur le 12-1 et jusqu’à 2 heures sur le 40.
Le remplissage par débitmètre suit le volume passant par le capteur inductif ; le remplissage au poids suit la masse mesurée par une cellule de charge à chaque poste de remplissage. Le débitmètre est moins coûteux et plus rapide, mais il est sensible aux variations de viscosité du produit. Le remplissage au poids offre une précision plus serrée pour les produits denses ou sirupeux, mais il coûte davantage en stock de cellules de charge et en étalonnage. La pasteurisation en aval ne modifie aucun de ces choix — la méthode de remplissage est sélectionnée selon la carbonatation et la viscosité, tandis que l’étape de pasteurisation dépend de la durée de conservation et du risque microbien.
Masstech s’engage à expédier les pièces par transporteur international dans les 5 jours ouvrés suivant la confirmation de la commande. La plupart des pièces arrivent en Amérique du Nord ou en Europe sous 7 à 10 jours, de porte à porte ; les ensembles de servomoteur ou de sertisseuse plus volumineux suivent au prochain créneau de fret disponible.
La couverture s’étend à toutes les pièces d’origine expédiées avec la ligne : vannes de remplissage, tête de sertisseuse de canettes, station de rinçage, automate de commande PLC et IHM. Les pièces d’usure — joints, garnitures d’étanchéité et consommables — suivent les calendriers de remplacement habituels et ne sont pas couvertes.


