Póngase en contacto con Masstech
¿Cómo se fabrican las botellas de agua? Desde el moldeo por estirado-soplado de preformas PET hasta metal, vidrio y líneas de embotellado de alta velocidad

Contenidos
mostrar
Resumen rápido de ingeniería, cómo se fabrican las botellas de agua (TL;DR):
- Botellas de agua desechables de plástico PET: Las fábricas secan los gránulos de resina de tereftalato de polietileno (PET) de grado alimenticio de 165°C a 175°C durante 4 a 6 horas. Este paso reduce la humedad por debajo de 50 ppm. Luego, las prensas multicavidad moldean por inyección la resina fundida de 270°C a 285°C en preformas con forma de tubo de ensayo. Las máquinas de moldeo por estirado-soplado de dos etapas recalientan esas preformas de 95°C a 115°C. Una varilla de estirado y aire comprimido de 25 a 40 bar expanden cada botella en 1.8 a 2.5 segundos.
- Botellas de agua reutilizables de metal y vidrio: Las botellas aisladas de acero inoxidable 304 o 316 utilizan embutición profunda, hidroconformado y cobrizado en la pared interna. Un horno de soldadura fuerte sin cola de 520°C a 980°C y un vacío de 10-3 Pa sella luego la capa intermedia. Las botellas de aluminio utilizan extrusión por impacto en frío con un revestimiento de grado alimenticio. Las botellas de vidrio se conforman a 1,500°C en una máquina de prensado y soplado y posteriormente reciben tratamiento térmico a 550°C.
- Integración de la línea de embotellado y costo unitario: Soplar preformas en planta reduce el volumen de transporte de botellas vacías en una proporción de 7:1. Las especificaciones de la preforma fijan del 85% al 90% del costo de material del envase antes del soplado (según FillerScope), mientras que los módulos integrados de ósmosis inversa (RO) de 0.5 a 50 T/H alimentan monobloques 3 en 1 de 2,000 a 36,000 BPH (según MassTech).
¿Cómo se fabrican las botellas de agua paso a paso? (Descripción general de PET, metal y vidrio)
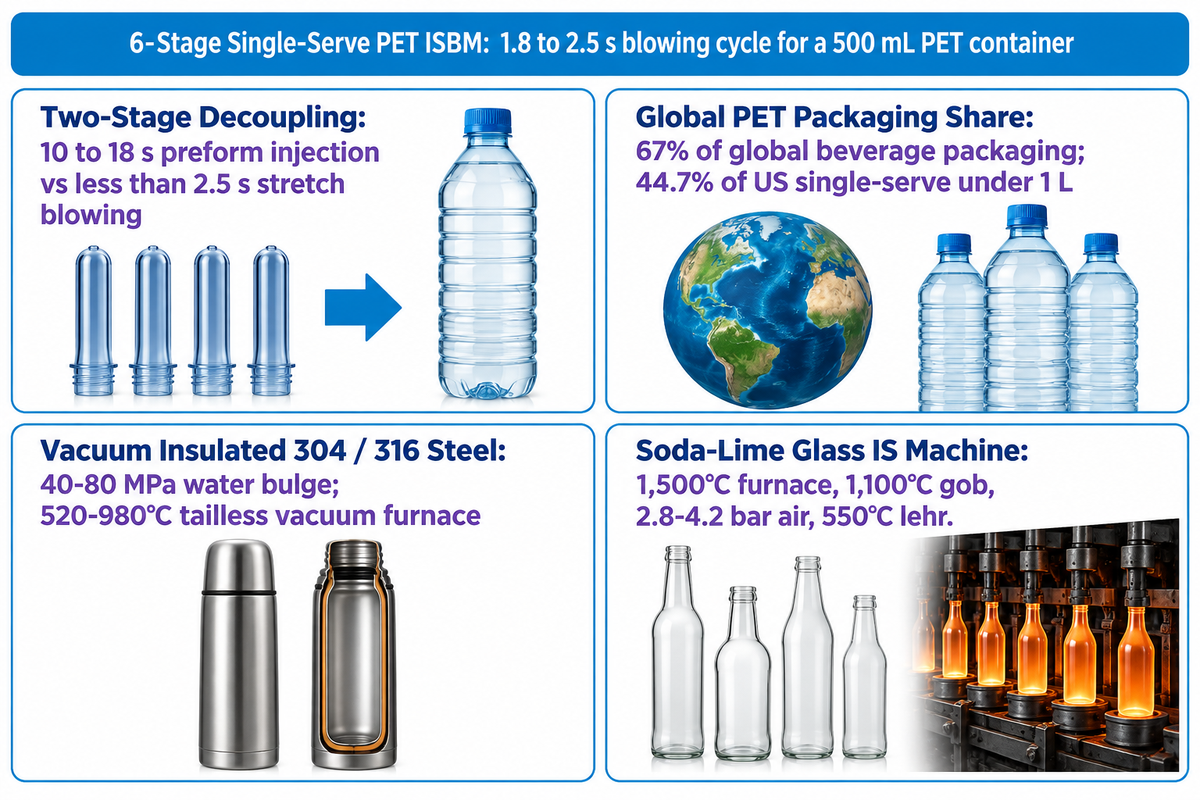
La fabricación de botellas de agua comienza con un proceso de 6 etapas que toma de 1.8 a 2.5 segundos para soplar un envase PET de 500 mL mediante una máquina de moldeo por inyección-estirado-soplado (ISBM) de dos etapas (según referencias de FillerScope e ISBT). Este proceso también implica el estiramiento termoneumático de polímeros, así como el conformado de vidrio y metal. Las plantas que fabrican botellas de agua en distintos tipos de botellas de agua dependen de transiciones térmicas específicas para fijar la resistencia de la pared.
Cuando las empresas emergentes de bebidas recorren nuestra planta de ensamblaje en MassTech, los compradores suelen asumir que una sola máquina convierte los gránulos de plástico crudo en envases de agua llenos en un solo paso. En la producción real, las plantas de alta velocidad donde se fabrican botellas de plástico dividen el moldeo por inyección de preformas y el moldeo por estirado-soplado en dos etapas. Moldear por inyección una preforma gruesa toma de 10 a 18 segundos por ciclo. Soplar la preforma hasta convertirla en una botella terminada toma menos de 2.5 segundos. Desacoplar el proceso de producción evita cuellos de botella en una línea de llenado de 24,000 botellas por hora.
Para comparar con exactitud la física de fábrica entre envases desechables y reutilizables, desarrollamos a continuación La matriz de conformado de botellas de 4 materiales. Según un estudio revisado por pares de Purdue University y Amcor sobre envases de bebidas en PET, el PET representa el 67% de los envases de bebidas a nivel mundial. También representa el 44.7% de los envases plásticos individuales de menos de 1 litro en Estados Unidos. Las líneas de hidratación a granel moldean polietileno de alta densidad (HDPE) en un botellón rígido de un galón de agua. Las líneas de dispensadores de oficina utilizan en cambio unidades dispensadoras de policarbonato (PC) o Tritan. Las plantas conforman envases reutilizables a partir de aluminio, vidrio recocido y acero inoxidable.
| Tipo de botella y grado de material | Materia prima principal de alimentación | Proceso principal de conformado | Temperatura clave de procesamiento | Presión de conformado / Vacío | Tiempo de ciclo típico | Peso unitario (500–750 mL) |
|---|---|---|---|---|---|---|
| Botella de agua PET individual (Código de resina #1) | Gránulos de PET virgen o rPET (IV 0.72–0.76 dL/g, según FillerScope) | Moldeo por inyección-estirado-soplado de dos etapas (ISBM) | Fusión a 270–285°C; recalentamiento IR a 95–115°C | Presoplado a 6–12 bar; soplado final a 25–40 bar | 1.8–2.5 s (soplado) | 9.5–12.5 g (agua sin gas) |
| Botella PET para agua con gas (Código de resina #1) | Gránulos de copolímero PET de alta IV (IV 0.80–0.84 dL/g) | ISBM de dos etapas con molde de base petaloide | Fusión a 275–285°C; recalentamiento IR a 98–115°C | Presoplado a 8–14 bar; soplado final a 35–40 bar | 2.0–2.8 s (soplado) | 18.5–24.0 g |
| Botellón de agua de 1 galón (Código de resina HDPE #2) | Gránulos de polietileno de alta densidad (0.95–0.96 g/cm³) | Moldeo por extrusión-soplado continuo (EBM) | Extrusión de párison a 175–205°C | Inflado neumático de párison a 5–8 bar | 6.0–10.0 s por molde | 55.0–68.0 g (botellón de 3.78 L) |
| Garrafón dispensador de 5 galones (PC #7 / PET #1) | Resina de policarbonato o PET libre de BPA de pared gruesa | Estirado-soplado pesado de una o dos etapas | 280–310°C (PC) o 275°C (PET) | Presoplado a 12–15 bar; soplado alto a 30–38 bar | 25.0–45.0 s por botella | 680–750 g (18.9 L) |
| Botella deportiva reutilizable (PP #5 / Tritan #7) | Gránulos de polipropileno o copoliéster Tritan | Moldeo por inyección-estirado-soplado de una etapa | 210–240°C (PP); 260–280°C (Tritan) | Aire de soplado de estación única a 10–25 bar | 12.0–20.0 s de ciclo total | 85.0–145.0 g |
| Termo aislado al vacío (Acero AISI 304 / 316) | Bobina de acero inoxidable 18/8 (304) o 316 (0.4–0.6 mm) | Embutición profunda, hidroconformado, soldadura láser y soldadura al vacío | Horno al vacío sin cola a 520–980°C | Hidroconformado con agua a 40–80 MPa; vacío de 10-3 Pa | Lote de horno de 4–6 h | 240–360 g |
| Botella metálica de pared simple (Acero AISI 304) | Discos circulares de lámina de acero inoxidable 304 | Embutición en prensa punzonadora progresiva de 5 a 7 etapas | Conformado en frío + recocido brillante a 1,040°C | Fuerza de prensa mecánica de 100–250 toneladas | 8.0–15.0 s por prensado | 130–180 g |
| Botella de aluminio de una pieza (Aleación AA 1070) | Pastillas cilíndricas de aluminio puro AA 1070 | Extrusión por impacto en frío + recalcado rotativo de cuello | Punzonado en frío; curado de revestimiento interno a 200–230°C | Fuerza de ariete de impacto de 300–600 toneladas | 0.6–1.2 s por golpe | 65.0–110.0 g |
| Botella de vidrio sódico-cálcico (Vidrio flint estándar) | Mezcla de arena de sílice, ceniza de sosa, piedra caliza y calcín | Prensado y soplado en máquina IS + túnel de recocido | Horno a 1,500°C; gota a 1,100°C; túnel de recocido a 550°C | Soplado con aire comprimido a 2.8–4.2 bar | 4.0–7.0 s por sección | 280–420 g |
| Botella de vidrio de borosilicato (Vidrio resistente al choque térmico) | Arena de sílice + trióxido de boro (lote resistente al choque térmico B2O3) | Conformado rotativo por llama de tubo o prensado y soplado | Fusión a 1,600–1,650°C; túnel de recocido a 580°C | Conformado por aire a 2.5–3.5 bar | 6.0–12.0 s por unidad | 220–330 g |
Existen seis etapas secuenciales de fábrica en la producción de todas las líneas de bebidas individuales. Estas etapas incluyen el secado deshumidificador de la resina, el moldeo y enfriamiento multicavidad de preformas, el recalentamiento en horno infrarrojo, el soplado biaxial con varilla de estirado y el enjuague, llenado y tapado.
Etapa 1 de las botellas de agua de plástico: Secado de resina PET y moldeo por inyección de preformas
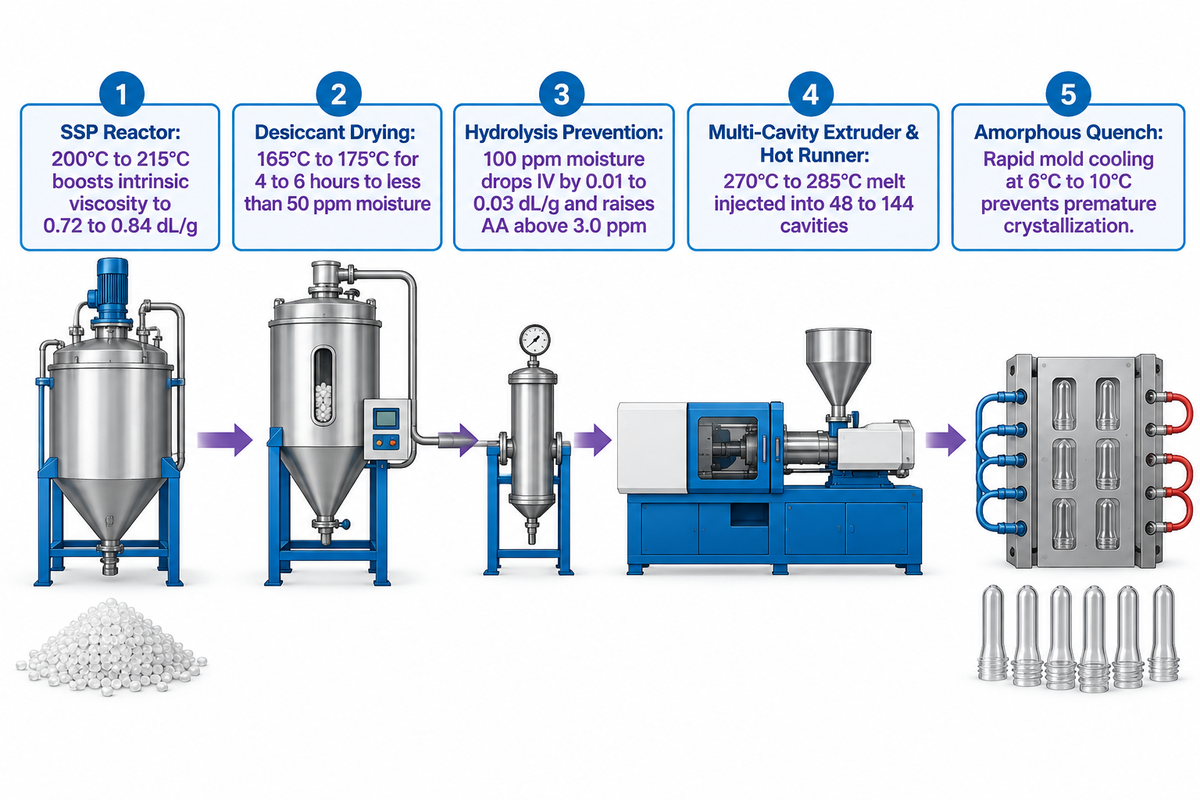
Los gránulos de resina PET de grado botella deben secarse de 165°C a 175°C durante 4 a 6 horas hasta un nivel de humedad inferior a 50 ppm, según la norma ASTM D4603 y la guía de especificaciones de preformas PET de FillerScope. Luego, las prensas multicavidad moldean por inyección la resina seca de 270°C a 285°C en preformas amorfas. No utilizar este paso de secado desecante permite que el agua rompa los enlaces éster dentro del husillo extrusor y reduzca la resistencia de la botella.
En pruebas de puesta en marcha en planta, fundir resina PET con apenas 100 ppm de humedad reduce la viscosidad intrínseca (IV) entre 0.01 y 0.03 dL/g. La degradación hidrolítica también provoca que el acetaldehído residual (AA) aumente por encima de 3.0 ppm. Un nivel alto de acetaldehído aporta un olor afrutado a plástico y mal sabor al agua potable sin gas. Las fábricas utilizan tolvas de tamiz molecular de circuito cerrado con un punto de rocío de -40°C para eliminar la humedad. Los operadores mantienen la humedad entre 30 y 40 ppm en la garganta del extrusor.
“El PET es hidrofílico y, por lo tanto, atraerá moléculas de agua. Reprocesar PET húmedo a altas temperaturas provocará hidrólisis y romperá la cadena polimérica.”
Una vez secos, los gránulos de plástico ingresan a un cilindro extrusor plastificador calentado de 270°C a 285°C. Una prensa servohidráulica funde e inyecta luego el material a través de un sistema equilibrado de canal caliente con compuerta de válvula hacia 48, 72, 96 o 144 cavidades de molde enfriadas por agua. El enfriamiento rápido de 6°C a 10°C templa la pared de la preforma en un estado amorfo y transparente. Antes del soplado, los cristales no pueden crecer. Para conocer detalles sobre el equilibrado de cavidades de canal caliente, consulte nuestra guía de moldeo por inyección de preformas PET multicavidad y diseño de acabado de cuello.
Error común #1: Mezclar cierres 28mm PCO 1881 y PCO 1810. Una tapa 28mm PCO 1881 nunca sellará en un cuello de preforma PCO 1810 antiguo. Ambos acabados miden 28 mm en las roscas exteriores. Sin embargo, el paso de rosca y la altura de la superficie de sellado difieren entre 0.5 y 1.0 mm, lo que provoca atascos en la tapadora y fugas durante el transporte.
¿De qué está hecha una botella de PET?
La botella de PET se produce a partir de tereftalato de polietileno, un polímero de poliéster termoplástico sintetizado mediante la reacción de ácido tereftálico purificado (PTA) con monoetilenglicol (MEG). El grado específico de plástico utilizado en las preformas para bebidas contiene un bajo porcentaje de modificador comonómero de ácido isoftálico (IPA), según FillerScope. Ese modificador ralentiza la cristalización durante el enfriamiento de la preforma y el soplado por recalentamiento. Tras la policondensación en fundido, los gránulos amorfos ingresan a un reactor de polimerización en estado sólido (SSP) de 200°C a 215°C. El proceso SSP eleva la viscosidad intrínseca de 0.72 a 0.84 dL/g y elimina el acetaldehído volátil para que la materia prima utilizada para fabricar la botella cumpla las normas de inocuidad alimentaria.
¿Qué material se utiliza en una botella de agua?
El material principal utilizado en una botella de agua desechable individual es el tereftalato de polietileno de grado alimenticio (PET, código de resina #1). Los botellones de varios litros, las botellas reutilizables y sus tapas utilizan materiales plásticos adaptados a la rigidez y la resistencia térmica. Los ingenieros de materiales distinguen los grados para bebidas aprobados por la FDA de los polímeros no alimentarios al evaluar diferentes tipos de plástico. Las plantas que procesan plásticos como acrilonitrilo butadieno y estireno de grado de impacto se denominan plantas de moldeo de electrodomésticos. Las carcasas ópticas y los anillos de desgaste mecánico dependen de láminas de acrílico colado y nailon, respectivamente. Al igual que los recipientes de almacenamiento moldeados por soplado no alimentarios, los tambores domésticos utilizados para almacenar detergente líquido y champú cosmético no superan las pruebas de migración para agua potable. La resina virgen o descontaminada es imprescindible en los recipientes utilizados para almacenar agua purificada y alimentos o bebidas comerciales.
| Resina / Componente | Química del polímero | Viscosidad intrínseca / Densidad | Envase de agua objetivo | Notas clave de procesamiento e inocuidad alimentaria |
|---|---|---|---|---|
| PET para agua sin gas | Tereftalato de polietileno (#1) | IV 0.72–0.76 dL/g; 1.38 g/cm³ | Botellas pequeñas de 330 mL hasta agua de 1.5 L | Preforma de 9.5–12.5 g (500 mL); el cuello 26/22 pesa 2.0–2.8 g frente a 3.5–4.5 g del 28mm PCO 1881. |
| PET para agua con gas | Copolímero PET de alta IV (#1) | IV 0.80–0.84 dL/g; 1.38 g/cm³ | Agua carbonatada y refrescos | Soporta 4–6 bar de presión de dióxido de carbono y previene el agrietamiento por tensión. |
| rPET de grado alimenticio | PET reciclado posconsumo (#1) | Escama con IV 0.60–0.72 dL/g (SSP hasta 0.76) | Botellas de agua de rPET para contacto con alimentos (según la Directiva UE 2019/904) | Descontaminado mediante lavado cáustico, extrusión al vacío y SSP según FDA LNO / EFSA. |
| HDPE para lácteos y botellones | Polietileno de alta densidad (#2) | Densidad 0.95–0.96 g/cm³ | Botellón de agua de 1 galón y envases a granel | Barrera translúcida contra la humedad; moldeado mediante extrusión-soplado continuo. |
| Cierre de PP / HDPE | Polipropileno (#5) o HDPE (#2) | Densidad 0.90–0.95 g/cm³ | Tapas adheridas 26/22 y PCO 1881 | Moldeadas por compresión o inyección con bandas de seguridad con evidencia de manipulación. |
| Tritan / PC reutilizable | Copoliéster / Policarbonato (#7) | Tg 95–145°C; alta tenacidad al impacto | Garrafón dispensador de 5 galones y botellas deportivas | Resina duradera para reutilización durante varios años; el Tritan elimina las preocupaciones por bisfenol-A (bpa) a altas temperaturas. |
Etapa 2 de las botellas de agua de plástico: Recalentamiento infrarrojo y moldeo por estirado-soplado (ISBM)
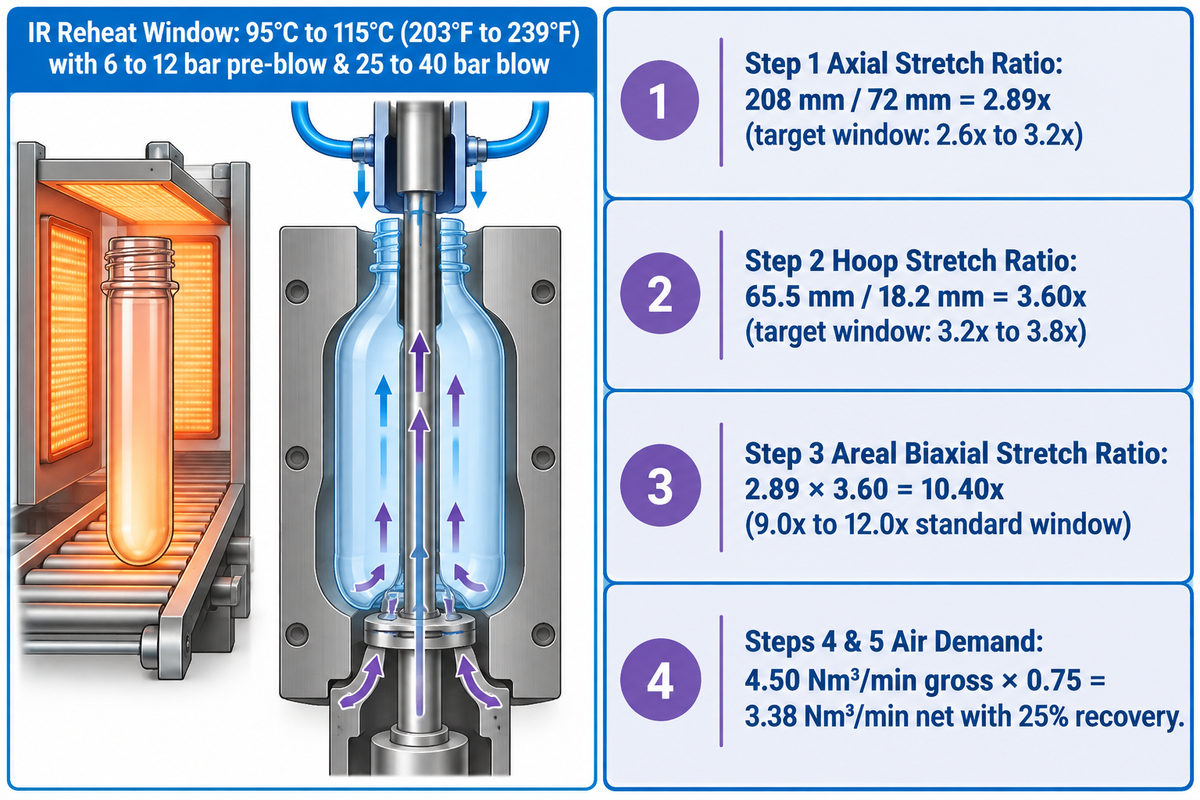
Las máquinas de moldeo por estirado-soplado de dos etapas recalientan las preformas de PET enfriadas a una ventana de 95°C a 115°C (203°F a 239°F), según la Patente de USPTO US7820257B2. Aplican de 6 a 12 bar de aire de presoplado con una varilla de estirado, seguidos de 25 a 40 bar (360 a 580 psi) de aire de soplado final para alcanzar una relación de estiramiento superficial de 10.4x. Piense en una preforma de PET fría como hebras de espagueti enredadas. Tirar de las hebras frías las rompe, y fundirlas las convierte en sopa. Calentarlas justo por encima de su transición vítrea de 67°C a 81°C permite estirar un tejido firme y transparente.
Dentro de la máquina de moldeo por soplado, los mandriles de anillo de cuello hacen girar cada preforma frente a 6 a 10 filas de lámparas de cuarzo de infrarrojo cercano. Un escudo reflector enfriado por agua mantiene el cuello roscado por debajo de 55°C para que las roscas de la tapa nunca se deformen. Llamamos a este estrecho perfil de acondicionamiento La ventana térmica ISBM de 2 etapas. Según los datos de resolución de problemas del proceso ISBM, las diferencias de temperatura superiores a 5°C entre la piel exterior y la pared interior de la preforma provocan una expansión desigual. La retroalimentación por pirómetro infrarrojo de circuito cerrado mejora la uniformidad de la pared entre un 15% y un 20% y reduce el tiempo de corrección de deriva en un 40%.
A continuación, brazos de pinza transfieren la preforma calentada hacia un molde de carcasa de aluminio 7075-T6. Una varilla de acero servoaccionada desciende de 1.2 a 1.8 m/s para estirar la preforma verticalmente hasta el punto de inyección de la base. Simultáneamente, el aire de presoplado a baja presión (6 a 12 bar) infla una burbuja. Ese colchón de aire evita que el polímero caliente toque prematuramente la pared fría del molde de 8°C a 12°C. Milisegundos después, el aire de alta presión de 25 a 40 bar fuerza al PET hacia las nervaduras finas y los valles de la base. Explore nuestra guía de ingeniería sobre el proceso de moldeo por estirado-soplado de PET para ver diagramas de sincronización de válvulas.
Cálculo práctico: La regla de relación de estiramiento biaxial de 10.5x y la demanda de aire a 35 bar
Datos de entrada asumidos: Soplamos una botella de agua sin gas de 500 mL (0.50 L) a 12,000 botellas por hora (200 botellas/min) a partir de una preforma de PET PCO 1881 de 12.5 g. La longitud del cuerpo calentado de la preforma debajo del anillo de soporte del cuello es de 72 mm, y el diámetro a media pared es de 18.2 mm. La longitud final del cuerpo de la botella debajo del cuello es de 208 mm, y el diámetro exterior de la botella es de 65.5 mm. La presión operativa de soplado alto es de 35 bar manométricos (36 bar absolutos). El factor de espacio muerto del molde es 1.25, y la máquina utiliza un bloque de válvulas con recuperación de aire del 25%.
- Relación de estiramiento axial (SRaxial): Divida la longitud del cuerpo calentado de la botella entre la longitud del cuerpo calentado de la preforma: 208 mm / 72 mm = 2.89x (ventana objetivo: 2.6x a 3.2x).
- Relación de estiramiento circunferencial (SRhoop): Divida el diámetro final de la botella entre el diámetro a media pared de la preforma: 65.5 mm / 18.2 mm = 3.60x (ventana objetivo: 3.2x a 3.8x).
- Relación de estiramiento biaxial superficial (SRareal): Multiplique la relación axial por la relación circunferencial: 2.89 × 3.60 = 10.40x (coincidiendo con la ventana estándar de PET de 9.0x a 12.0x y la geometría de USPTO US7820257B2).
- Consumo bruto de aire libre a 35 bar: Multiplique el volumen de la botella (0.50 L), el factor de espacio muerto (1.25), la relación de presión absoluta (36) y la velocidad (200 botellas/min): 0.50 × 1.25 × 36 × 200 = 4,500 L/min = 4.50 Nm³/min.
- Demanda neta del compresor con recuperación de aire del 25%: Multiplique la demanda bruta de aire por (1 – 0.25): 4.50 × 0.75 = 3.38 Nm³/min de aire comprimido libre de aceite ISO 8573-1 Clase 0.
Nota de alcance y aplicación: El resultado dimensiona el compresor elevador de alta presión para moldes cilíndricos estándar de 500 mL a nivel del mar. No incluye la reducción de capacidad por altitud por encima de 1,000 metros, el aire de actuadores a 7 bar ni el aire de retorno para llenado en caliente con fijación térmica.
Cómo se fabrican las botellas de agua reutilizables de metal, acero inoxidable aislado al vacío y vidrio
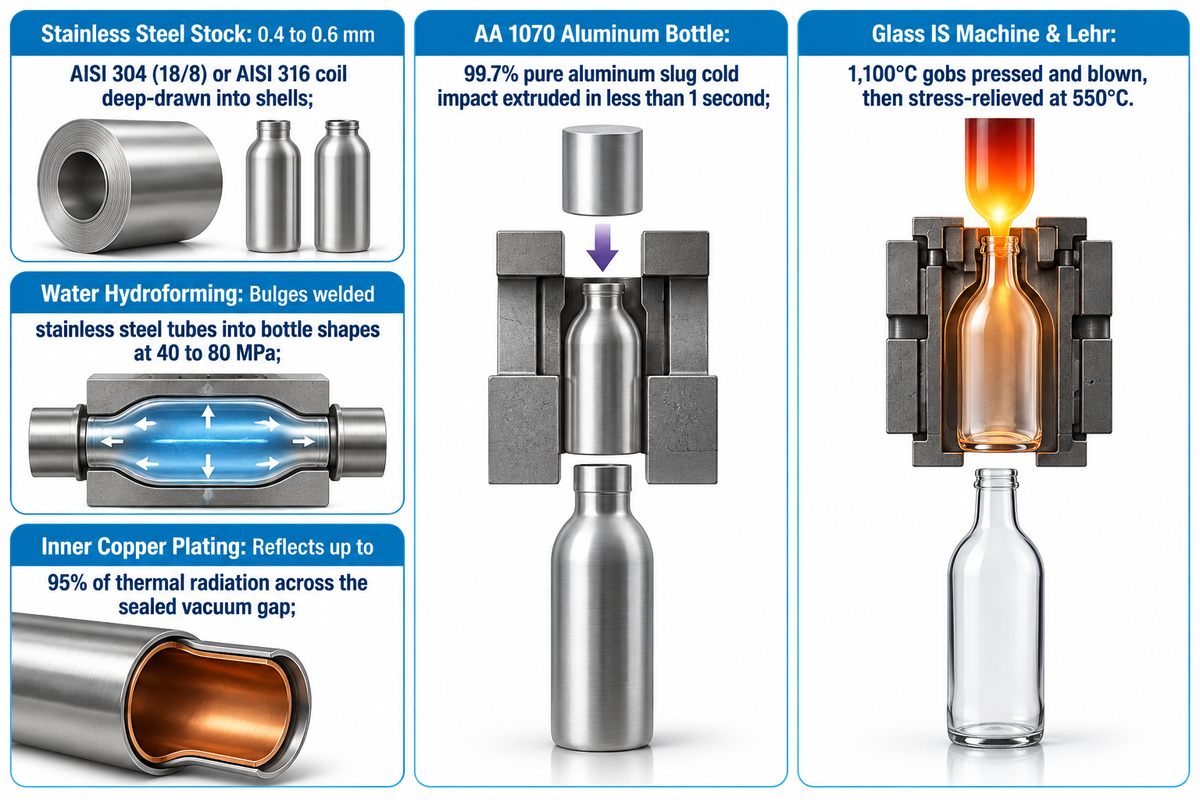
Las botellas de agua aisladas de acero inoxidable requieren un vacío de 10 -3 a 10 -4 Pa sellado de 520°C a 980°C durante 4 a 6 horas dentro de un horno de soldadura fuerte sin cola, según las normas GB/T 29606 y EN 12546-1. Las botellas de aluminio, por otro lado, se conforman mediante extrusión por impacto en frío de un solo golpe. Las botellas de vidrio, por su parte, funden la mezcla de sílice a 1,500°C. Las fábricas de envases reutilizables utilizan prensas de estampado metálico, soldadoras láser y hornos térmicos en lugar de extrusoras de polímeros. A diferencia del moldeo por inyección-estirado-soplado (ISBM) para botellas PET, las líneas de envases de metal y vidrio dependen del conformado mecánico y del recocido en horno.
Para fabricar una botella aislada de acero inoxidable de doble pared, primero se desenrollan láminas de acero AISI 304 (18/8) o AISI 316 de grado alimenticio, que tienen de 0.4 a 0.6 mm de espesor. Las prensas hidráulicas de embutición profunda troquelan luego discos circulares para formar copas cilíndricas. El hidroconformado con agua a alta presión, por otro lado, expande tubos de acero soldados para dar forma a las botellas a entre 40 y 80 MPa. El revestimiento interior de la botella, sin embargo, recibe un cobrizado electrolítico. Ese cobre, microscópicamente delgado, actúa como un espejo para reflejar hasta el 95% de la radiación térmica a través del espacio de vacío.
Los operadores insertan el recipiente interior dentro de la carcasa exterior y sueldan la costura del borde en el cuello. Luego colocan una perla de soldadura fuerte sobre el orificio inferior del pasador de evacuación y cargan cientos de termos en un horno al vacío sin cola. La cámara bombea hasta alcanzar una presión de 10-3 Pa y se calienta a una temperatura de 520°C a 980°C para fundir el tapón de soldadura y crear el vacío. Perder el vacío por encima de 1 Pa o no recubrir las paredes con cobre provoca condensación en las paredes del termo. Esta condensación resulta muy problemática en las pruebas térmicas, ya que reduce la retención de frío de 24 horas a menos de 6 horas.
| Dimensión de fabricación | Acero inoxidable aislado al vacío (304 / 316) | Botella de aluminio de una pieza (Aleación pura 1070) | Botellas de vidrio sódico-cálcico y de borosilicato |
|---|---|---|---|
| Materia prima base | Bobina de acero 18/8 (304) o 316 de 0.4–0.6 mm | Disco de pastilla de aluminio puro AA 1070 | Mezcla de arena de sílice, ceniza de sosa, piedra caliza y calcín reciclado |
| Método principal de conformado | Embutición profunda multietapa o hidroconformado con agua + soldadura láser de costura | Extrusión por impacto en frío (ariete de 300–600 toneladas) + recalcado rotativo de cuello | Alimentador de gota de horno a 1,500–1,650°C + prensado y soplado en máquina IS |
| Tratamiento térmico / de vacío | Soldadura fuerte al vacío sin cola a 520–980°C durante 4–6 h hasta 10-3–10-4 Pa | Lavado libre de tricloroetileno + horno de curado de revestimiento a 200–230°C | Túnel de recocido a 550–580°C durante 30–60 min para aliviar la tensión interna |
| Barrera / Recubrimiento interno | Acero inoxidable pasivado desnudo electropulido (sin revestimiento orgánico) | Revestimiento obligatorio por pulverización de epoxi BPA-NI o poliamida-imida de grado alimenticio | Superficie de vidrio desnudo inerte (óxido de estaño en extremo caliente + capa lubricante de polietileno en extremo frío) |
| Verificación de control de calidad en fábrica | Termografía por aire caliente (cero puntos calientes exteriores) y prueba de fugas con helio | Prueba de conductividad eléctrica del esmalte (verificación de poros <5 mA) | Verificación de tensión residual con polariscopio, espesor de pared y prueba de choque térmico |
Las botellas de agua de aluminio de una sola pieza comienzan como pastillas con forma de moneda de aluminio 1070 puro al 99.7%. Un ariete de alta velocidad empuja una pastilla de metal frío hacia arriba contra un punzón en menos de 1 segundo. El aluminio desnudo entra en contacto con bebidas ácidas y libera corrosión, por lo que cada botella recibe un revestimiento interno de epoxi sin BPA intencional (BPA-NI) o poliamida curado de 200°C a 230°C. Las botellas de vidrio dejan caer gotas de vidrio fundido a 1,100°C en una máquina de Sección Individual (IS), donde utilizan un émbolo para prensar el vidrio y soplan aire para eliminar el aire atrapado y la humedad. Cada envase de vidrio atraviesa luego un túnel de recocido a 550°C para que la tensión interna no fragmente la pared.
Dentro de la planta embotelladora: Purificación de agua, transportadores neumáticos y líneas 3 en 1 de enjuague, llenado y tapado
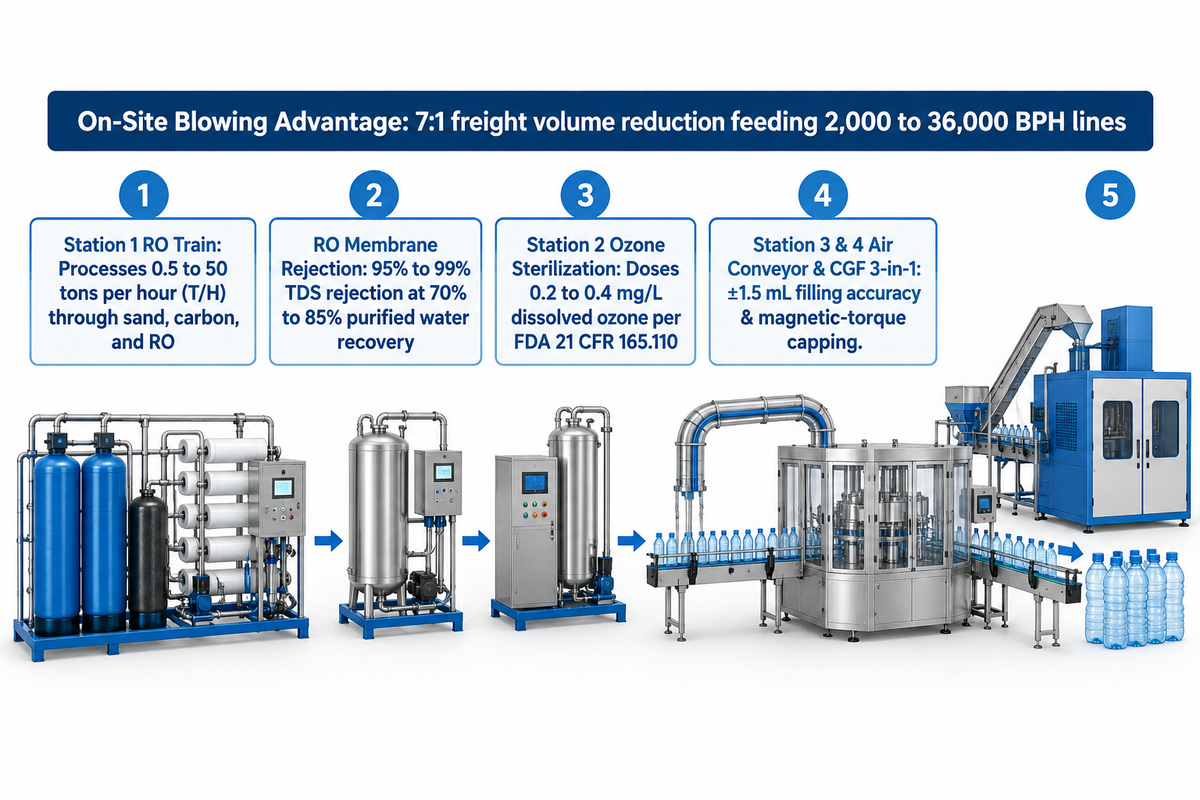
Las plantas de bebidas logran una reducción de 7:1 en el volumen de flete al enviar preformas compactas y soplarlas en planta hacia un monobloque CGF 3 en 1 de 2,000 a 36,000 BPH, según datos de ingeniería de MassTech. El mismo remolque transporta menos de 100,000 botellas vacías presopladas. Soplar botellas pocos minutos antes del llenado resulta más económico que enviar cargas de remolque de envases vacíos para soplarlos en la línea de llenado. También ayuda a mantener la integridad del interior de las botellas.
Mientras la máquina de moldeo por soplado expande las preformas, el agua cruda de origen pasa por un tren de purificación multietapa. Los sistemas industriales de tratamiento de agua por ósmosis inversa de MassTech procesan de 0.5 a 50 toneladas por hora (T/H) de agua a través de filtros de arena de cuarzo, lechos de carbón activado y membranas de RO enrolladas en espiral. Esas membranas logran entre un 95% y un 99% de rechazo de sólidos disueltos totales (TDS) con una recuperación de agua del 70% al 85%. Antes del llenado, un generador de ozono dosifica de 0.2 a 0.4 mg/L de ozono disuelto según las normas de agua embotellada 21 CFR 165.110 de la FDA de Estados Unidos. El ozono esteriliza tanto el líquido como el interior de la tapa sin dejar residuos químicos.
Las botellas de PET sopladas siguen los anillos de cuello a lo largo de transportadores neumáticos con filtración HEPA y se cargan en máquinas monobloque CGF 3 en 1 para su enjuague, llenado y tapado. Suspender un envase por el anillo de cuello permite a los operadores cambiar entre una gama de productos (desde botellas pequeñas de 330 mL hasta botellas de 1.5 L) sin ajustar los rieles guía. Dentro de la cabina ISO Clase 7, pinzas rotativas invierten las botellas para el enjuague con agua ozonizada. Las válvulas por gravedad o de caudalímetro llenan con una precisión de ±1.5 mL, y los cabezales de par magnético aplican las tapas antes del empaque posterior en paquetes estándar de 24 y 40 botellas de agua por caja y configuraciones de paletizado. Antes del empaque final en cantidades estándar de cajas de 24 y 40 botellas de agua y configuraciones de palet, las botellas se empacan en cajas de cartón y los palets se almacenan en una bodega.
| Estación de la línea de embotellado | Función principal de ingeniería | Especificación operativa | Estándar de higiene y contacto con alimentos |
|---|---|---|---|
| 1. Módulo multietapa de RO + ozono | Arena de sílice, carbón activado, filtro de precisión, RO y torre de mezcla de ozono | Capacidad de 0.5–50 T/H; rechazo de TDS del 95–99%; 0.2–0.4 mg/L de ozono | Tubería sanitaria AISI 304 / 316L; cumplimiento con FDA 21 CFR 165.110 |
| 2. Sopladora por estirado de PET de dos etapas | Acondicionamiento infrarrojo de preformas + estirado-soplado biaxial con varilla y aire | 2,000–36,000 BPH; horno a 95–115°C; aire libre de aceite a 25–40 bar | Aire libre de aceite ISO 8573-1 Clase 0; agua enfriada de molde en circuito cerrado |
| 3. Transportador neumático por anillo de cuello | Transporte por colchón de aire de alta velocidad desde la sopladora hasta la estrella de la llenadora | Admite anillos de cuello 26/22 y 28mm PCO 1881 a 1–3 m/s | Ducto de aire de acero inoxidable 304 con filtración de aire de admisión G4/F8 |
| 4. Monobloque CGF 3 en 1 | Enjuague rotativo sincronizado de botellas, llenado y tapado a rosca | Desde 18-18-6 hasta 72-72-18 válvulas; par magnético de 0.8–2.2 Nm | Piezas en contacto con el líquido en AISI 316L; campana HEPA laminar ISO Clase 7 |
| 5. Etiquetado y empaque en cajas | Etiqueta OPP alimentada por bobina con adhesivo termofusible o funda termorretráctil de PVC/PETG + enfardadora de película | Codificación láser de lote + túnel termorretráctil de PE (165–185°C) o encajadora de cartón | Sensores ópticos de rechazo por altura de tapa, nivel de llenado y presencia de etiqueta |
Moldeo por soplado de una etapa frente a dos etapas y selección de equipos lineales frente a rotativos
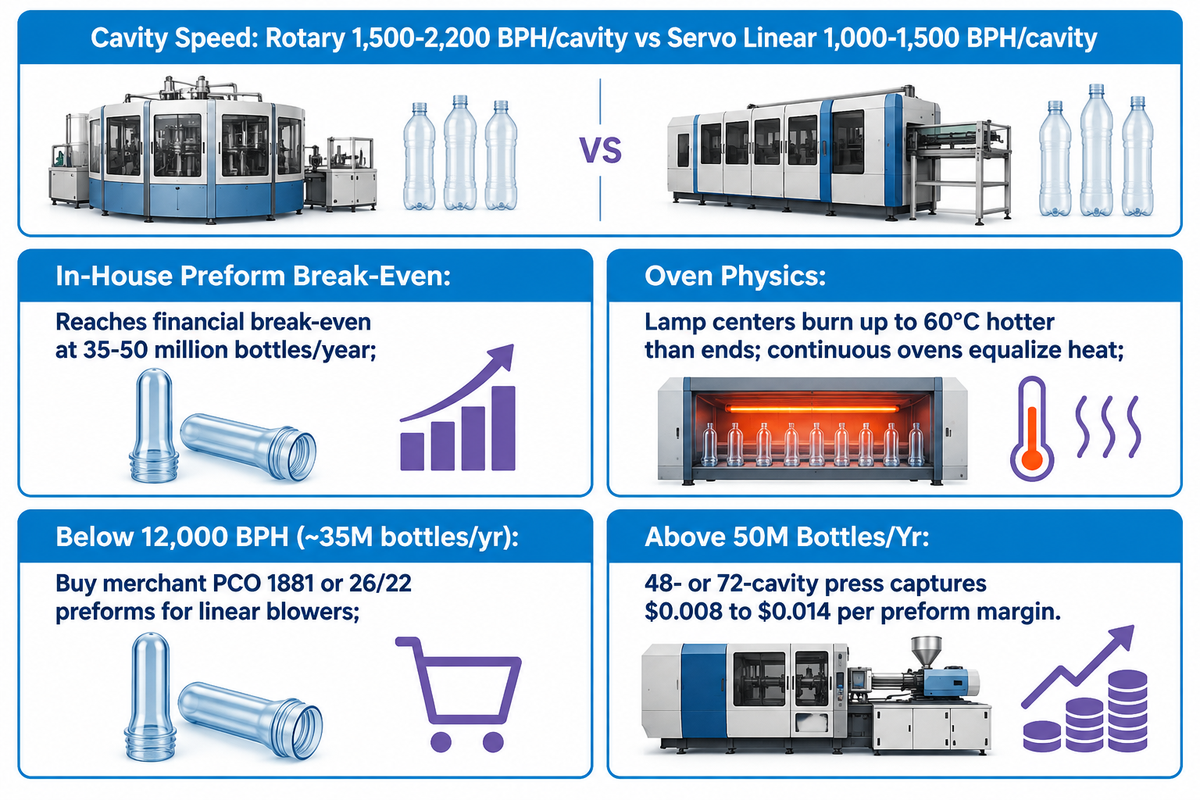
Las máquinas rotativas de moldeo por estirado-soplado pueden producir entre 1,500-2,200 BPH por cavidad en comparación con las 1,000-1,500 BPH por cavidad de las sopladoras lineales servoaccionadas, según la guía de ingeniería rotativa frente a lineal de SpecialChem. El moldeo por inyección de preformas en planta puede alcanzar el punto de equilibrio financiero con entre 35-50 millones de botellas al año, según las auditorías de dimensionamiento de línea de MassTech. Utilizar la arquitectura de soplado incorrecta puede dejar sin suministro al monobloque de llenado o inmovilizar un capital de seis cifras en prensas de inyección inactivas.
Según el análisis de especialistas en SpecialChem y los debates técnicos sobre herramentales de ingeniería, las máquinas rotativas de moldeo por soplado cuestan aproximadamente el doble que las máquinas lineales con el mismo número de cavidades. Los hornos lineales indexados tradicionales calientan las preformas en grupos estacionarios de 2 a 8. Debido a que el centro de las lámparas infrarrojas arde hasta 60°C más caliente que los extremos, las cavidades exteriores de un horno indexado reciben menos calor y soplan paredes desiguales. Los hornos lineales de movimiento continuo resuelven esto desplazando cada preforma frente a cada lámpara a velocidad constante. Seleccionar el transporte lineal con el cuello hacia arriba para cuellos de menos de 33 mm también elimina el inversor de preformas de 4 cilindros que causa la mayoría de los atascos mecánicos.
Nos referimos a esta compensación de capacidad como El punto de cruce de 12,000 BPH entre soplar y comprar preformas. Por debajo de aproximadamente 12,000 BPH (o aproximadamente 35 millones de botellas al año en un solo turno), comprar preformas comerciales PCO 1881 o 26/22 resulta más económico. Las plantas de moldeo por soplado las soplan en máquinas sopladoras de botellas PET lineales y rotativas totalmente automáticas. Por encima de aproximadamente 50 millones de botellas al año, una prensa de preformas de 48 o 72 cavidades captura un margen de transformador de $0.008 a $0.014 por preforma.
| Escenario de planta y velocidad de línea | Arquitectura de maquinaria recomendada | Estrategia de suministro de preformas | Producción por cavidad | Tiempo de cambio de molde | CAPEX típico de sopladora / prensa | Compensación principal de ingeniería |
|---|---|---|---|---|---|---|
| Empresa emergente / Marca local (1,000–2,500 BPH) | Sopladora de dos etapas semiautomática de 2 cavidades o lineal servo básica | Comprar 100% preformas comerciales | 800–1,200 BPH/cav | 25–40 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | Menor costo de entrada; mayor mano de obra por cada 1,000 botellas |
| Línea regional de agua (4,000–6,000 BPH) | Sopladora de dos etapas lineal servo de 4 cavidades con horno continuo | Comprar preformas comerciales PCO 1881 / 26/22 | 1,200–1,500 BPH/cav | 30–45 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | Cambios rápidos de SKU entre 330 mL, 500 mL y 1.5 L |
| Línea multi-SKU de velocidad media (8,000–12,000 BPH) | Sopladora de dos etapas lineal servo de alta velocidad de 6 a 8 cavidades | Comprar preformas (o maquilar con transformador local) | 1,300–1,600 BPH/cav | 45–60 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | La mitad del CAPEX de una sopladora rotativa a 12,000 BPH |
| Línea dedicada de alta velocidad (16,000–24,000 BPH) | Sopladora por estirado de dos etapas rotativa de 10 a 14 cavidades | Prensa de preformas en planta de 48/72 cavidades (>45M botellas/año) | 1,800–2,200 BPH/cav | 90–150 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | Uniformidad de pared superior en preformas ultraligeras de menos de 9.5 g |
| Megacomplejo de embotellado (30,000–48,000+ BPH) | Combibloque rotativo de soplado-llenado-tapado de 16 a 24 cavidades | Nave dedicada de preformas en planta de 96/144 cavidades | 2,000–2,400 BPH/cav | 120–180 minutos | Requiere cotización personalizada | Elimina los transportadores neumáticos y las enjuagadoras de botellas vacías |
| Línea a granel de 3 a 5 galones (150–1,200 BPH) | Sopladora por estirado lineal de preformas pesadas de 1 o 2 cavidades | Comprar preformas pesadas de PET de 320–750 g | 90–450 BPH/cav | 45–75 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | Zonas extendidas de estabilización infrarroja para paredes gruesas de 4.5–8.0 mm |
| Frasco cosmético / de boca ancha (1,500–4,000 BPH) | Máquina de moldeo por inyección-estirado-soplado (ISBM) de una etapa | De gránulo de resina directo a botella en 1 carrusel rotativo | 250–600 BPH/cav | 180–240 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | Superficie impecable sin marcas; el ciclo lento de inyección limita las BPH |
| Botella de jugo / té de llenado en caliente (6,000–18,000 BPH) | Sopladora lineal o rotativa con fijación térmica (moldes calentados por aceite a 110–140°C) | Preformas pesadas de PET de alta IV (0.78–0.84 dL/g) | 900–1,600 BPH/cav | 60–120 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | La orientación cristalina por fijación térmica resiste el llenado en caliente a 85–92°C |
| Botellón de agua HDPE de 1 galón (1,200–3,600 BPH) | Sopladora por extrusión continua de lanzadera o rueda (EBM) | Párison por extrusión directa de gránulos de HDPE (sin preforma) | 300–600 BPH/cav | 60–90 minutos | Requiere cotización personalizada (varía según cavidades y nivel servo) | Forma un asa pellizcada integral; desbarbado automático de rebabas |
Control de calidad, pruebas de laboratorio y defectos comunes en la fabricación de botellas
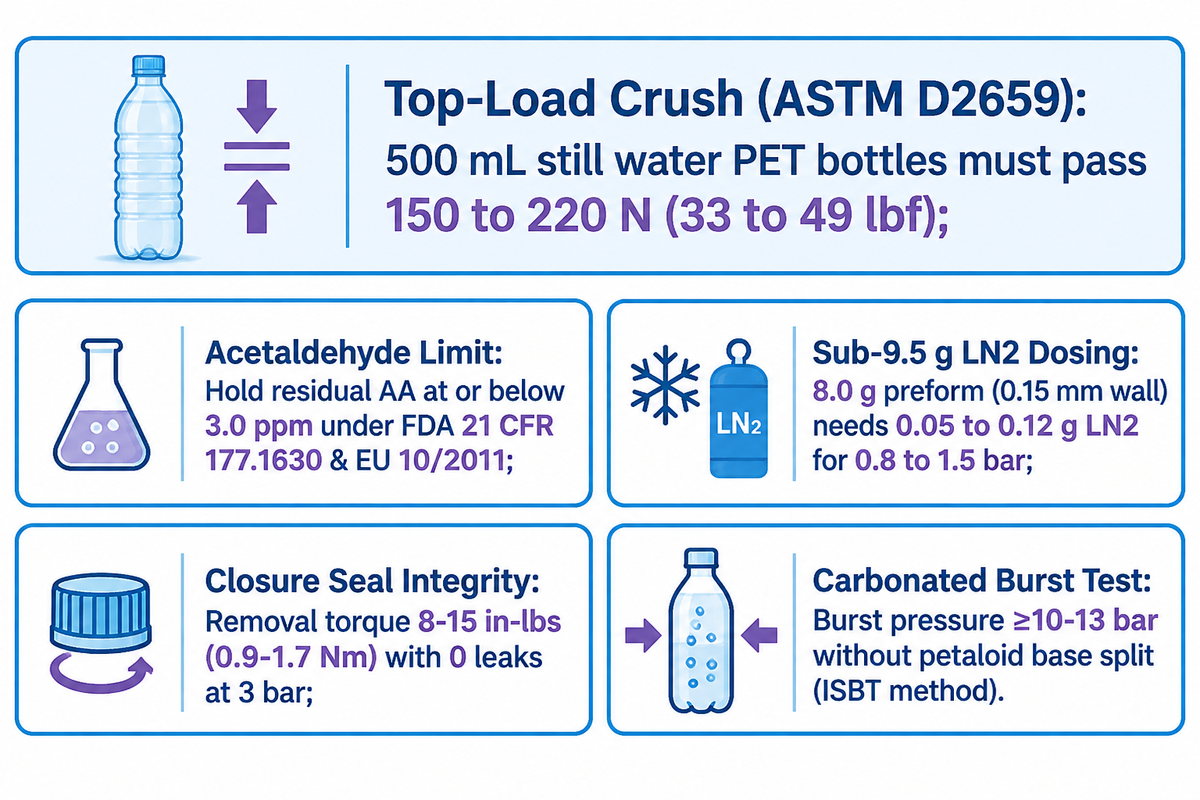
Las botellas comerciales de PET para agua sin gas de 500 mL deben superar una resistencia al aplastamiento por carga vertical superior de 150 a 220 N (33 a 49 lbf) según la norma ASTM D2659. También deben mantener el acetaldehído residual en 3.0 ppm o menos bajo las normas de contacto con alimentos 21 CFR 177.1630 de la FDA de Estados Unidos y el Reglamento (UE) 10/2011. Sin inspección por visión en línea ni pruebas destructivas de laboratorio, una leve deriva en las lámparas infrarrojas o la condensación en el molde se convierten en el colapso de palets durante el apilamiento estival en bodega.
Error común #2: Aligeramiento por debajo de 9.5 g sin dosificación de nitrógeno líquido. Reducir una preforma de agua sin gas de 500 mL de 12.0 g a 8.0 g disminuye el espesor mínimo de pared a 0.15 mm. Los operadores deben dosificar de 0.05 a 0.12 g de nitrógeno líquido (LN2) antes del tapado para crear de 0.8 a 1.5 bar de presión interna. De lo contrario, las botellas ultraligeras sufren hundimiento de paneles por vacío y aplastamiento de las cajas de la capa inferior.
Los artículos de resolución de problemas de Plastics Technology señalan que la mayoría de los defectos estructurales y visuales en las botellas de PET moldeadas por estirado-soplado se atribuyen al calentamiento de la preforma y/o a los tiempos de presoplado. La siguiente tabla presenta los 10 defectos de producción más comunes, sus causas físicas y los límites de aceptación establecidos por el laboratorio.
| Defecto / Parámetro de control de calidad | Síntoma visual o físico | Causa raíz en el moldeo o soplado | Ajuste correctivo de la máquina | Estándar de aceptación de laboratorio ASTM / ISBT |
|---|---|---|---|---|
| 1. Perlado (blanqueamiento por tensión) | Anillos blancos lechosos en la pared interior de la botella | Preforma soplada demasiado fría (<90°C) causando microvacíos durante el estiramiento | Aumentar la potencia de la zona de lámparas IR o retrasar el inicio de la presión de presoplado (según ISBM Machine) | Cero perlado visible; perfil de pared uniforme (según ISBM Machine) |
| 2. Opacidad por cristalización térmica | Zonas turbias y quebradizas en la superficie exterior de la botella | Preforma sobrecalentada (>118°C) en el horno IR o flujo de aire de enfriamiento insuficiente | Reducir el porcentaje de lámparas IR y aumentar la velocidad del ventilador extractor del horno | Claridad óptica verificada mediante inspección de transmisión de luz (según FillerScope) |
| 3. Punto de inyección descentrado en la base | El hoyuelo del punto de inyección se desplaza fuera del eje central de la base | Varilla de estirado desalineada, punta de varilla desgastada o temperatura circunferencial desigual en la preforma | Recentrar la varilla de estirado hacia la copa base del molde y verificar la rotación del mandril | Excentricidad del punto de inyección ≤1.5 mm respecto al centro geométrico de la base |
| 4. Hombro delgado / Base pesada | El hombro superior colapsa fácilmente mientras la base se siente gruesa | Presión de presoplado demasiado baja o retrasada; material arrastrado hacia la base por la varilla | Adelantar la sincronización de la válvula de presoplado en 15–30 ms y aumentar el calor de la Zona 1–2 | Distribución de peso por sección dentro de ±0.4 g de la especificación objetivo |
| 5. Fondo inestable (abombamiento de la base) | La botella se balancea sobre el transportador plano tras la expulsión | Punto central de la base insuficientemente enfriado o escape de soplado alto abierto prematuramente | Bajar el agua de enfriamiento del molde base a 8–10°C y extender la retención de soplado alto 0.1 s | Holgura de la base ≥1.5 mm; perpendicularidad ≤1.8 mm |
| 6. Hundimiento de paneles por vacío posllenado | Las paredes laterales se hunden hacia adentro entre 24–72 horas después del tapado | Llenado de agua tibia enfriado en botella sellada, o permeación de oxígeno en el espacio de cabeza | Añadir dosificación de 0.05–0.12 g de nitrógeno líquido o profundizar las nervaduras circunferenciales | Aplastamiento por carga superior ≥150–220 N según ASTM D2659 |
| 7. Mal sabor por acetaldehído (AA) | Olor dulce y afrutado detectable en el agua potable sin gas | PET secado por encima de 50 ppm de humedad o fusión en el cilindro superior a 285°C | Verificar el punto de rocío de -40°C del secador, reducir las RPM del husillo y bajar el calor de la boquilla | AA en el espacio de cabeza de la preforma ≤3.0 ppm (según FillerScope e ISBT) |
| 8. Fuga / Barrido en la rosca de la tapa | El agua se filtra por el sello de cierre durante la prueba de caída o compresión | Cuello sobrecalentado (>55°C) en el horno IR o incompatibilidad entre tapa 1881/1810 | Aumentar el flujo de agua enfriada del escudo de cuello y calibrar el par de la tapadora | Par de apertura de 8–15 in-lbs (0.9–1.7 Nm); 0 fugas a 3 bar |
| 9. Marcas de condensación del molde | Hoyuelos de gotas de agua estampados en el exterior de la botella | La temperatura del molde enfriado (8–10°C) está por debajo del punto de rocío ambiental de la fábrica | Cerrar la prensa de soplado con cortina de aire seco deshumidificado o subir el agua 2°C | 100% de aprobación en inspección superficial en línea con cámara de alta velocidad |
| 10. Falla por estallido en bebidas carbonatadas | El pie petaloide se agrieta bajo la presión interna de CO2 | Baja IV de la resina (<0.80 dL/g) o valle de la base amorfo con estiramiento insuficiente | Cambiar a resina CSD de 0.80–0.84 dL/g y calibrar el amortiguador de la varilla de estirado | Presión de estallido ≥10–13 bar sin fisura en la base (método ISBT) |
¿Cuánto cuesta fabricar una botella de agua e instalar una línea de embotellado?
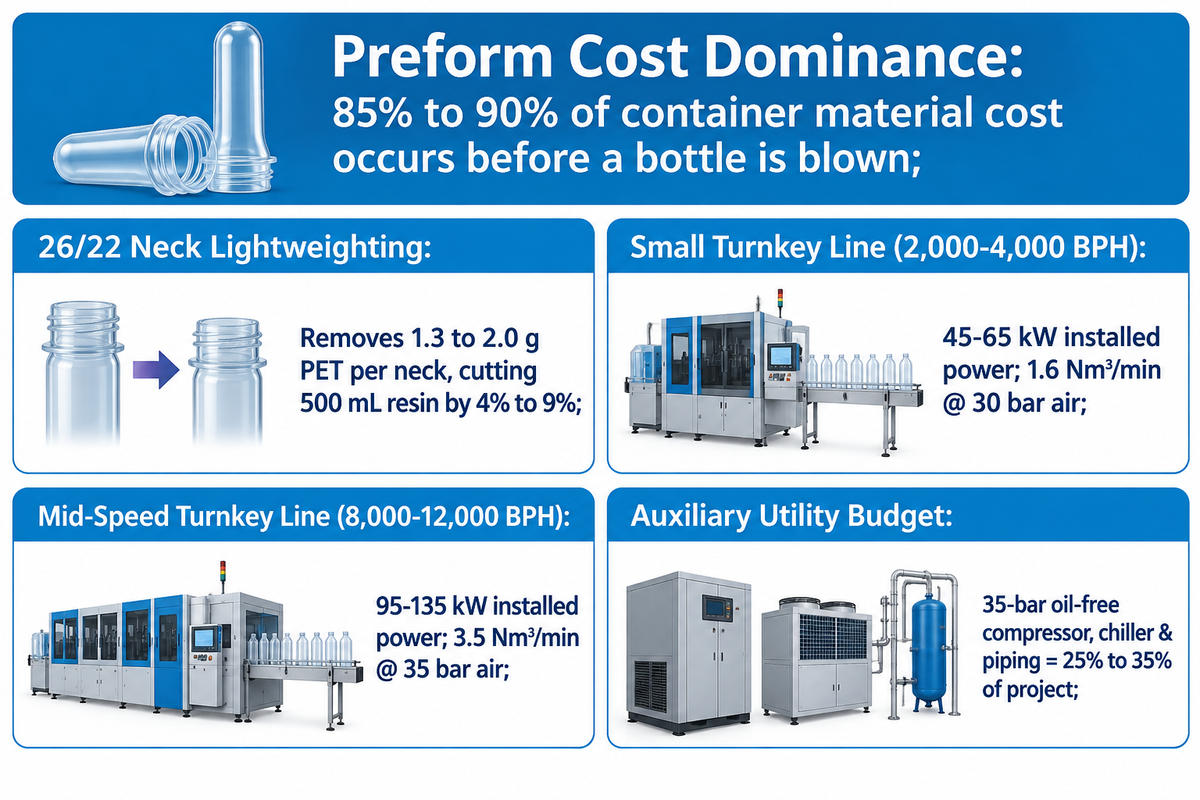
Como se menciona en la guía de especificaciones de preformas PET de FillerScope, entre el 85% y el 90% del costo del envase se define antes de soplar una sola botella. Las líneas de embotellado de agua llave en mano completas de 2,000 a 36,000 BPH que integran módulos de ósmosis inversa de 0.5 a 50 T/H requieren una cotización personalizada, según las especificaciones de ingeniería de MassTech. Lo mismo se aplica a las líneas multietapa de botellas aisladas de acero inoxidable 304.
El peso de la resina cruda domina la economía de las botellas de plástico. Según la guía de especificaciones de preformas PET de FillerScope, la especificación de la preforma fija del 85% al 90% del costo de material del envase antes del soplado. Cambiar de un acabado de 28 mm a un cuello ligero de 26 mm elimina de 1.3 a 2.0 g de PET por cuello, reduciendo la resina entre un 4% y un 9% en una botella de 500 mL (según FillerScope). Según el informe de 2025 de NAPCOR vía Packaging Dive, reducir las preformas de botellas individuales de 21 g a 18.5 g ahorró el equivalente a 800 millones de botellas de plástico virgen en 2025.
| Componente de costo | Especificación técnica | Línea de bajo volumen (2,000–4,000 BPH) | Línea de alta velocidad (12,000–24,000 BPH) | Proporción del costo unitario |
|---|---|---|---|---|
| 1. Preforma PET | 9.5–12.5 g de PET virgen o mezcla con 25% de rPET | Requiere cotización personalizada (índice de preformas comerciales) | Requiere cotización personalizada (índice de resina en planta + SSP) | 85%–90% del costo de material del envase (según FillerScope) |
| 2. Cierre de HDPE / PP | Tapa 26/22 o 28mm PCO 1881 de 1.1–1.85 g | Requiere cotización personalizada (según peso de tapa de 1.1–1.85 g) | Requiere cotización personalizada (automatización con enfardadora servo) | Incluido en la proporción de empaque ajeno a la preforma (según FillerScope) |
| 3. Etiqueta de botella | Envolvente BOPP de 35–45 micras o funda de PVC/PETG | Requiere cotización personalizada (BOPP frente a funda termorretráctil) | Requiere cotización personalizada (volumen de OPP alimentado por bobina) | Incluido en la proporción de empaque ajeno a la preforma (según FillerScope) |
| 4. Agua de RO y energía de soplado | 0.5 L de agua de RO/ozonizada + kWh de horno IR y aire a 35 bar | Requiere cotización personalizada (tarifa local de kWh y agua) | Requiere cotización personalizada (con VFD y recuperación de aire) | Costo operativo de servicios (varía según la tarifa local de kWh) |
| 5. Película de empaque secundario y mano de obra | Película termorretráctil de PE (50–70 micras) + operadores de línea | Requiere cotización personalizada (calibre de película PE y salario por turno) | Requiere cotización personalizada (automatización con enfardadora servo) | Proporción de empaque secundario y mano de obra |
| Costo unitario total ex fábrica | Agua embotellada terminada de 500 mL | Requiere cotización personalizada (BOM de resina + servicios) | Requiere cotización personalizada (BOM en planta de alta velocidad) | 100% |
¿Qué fabricantes suministran líneas completas de soplado, enjuague, llenado y tapado de botellas de agua PET?
Existen dos niveles en el mercado de equipos para las líneas completas de soplado y llenado de botellas de agua PET. El primer nivel incluye a los integradores de alta velocidad de Europa y Japón, tales como Sidel, Krones, KHS, SIPA y Nissei ASB. El segundo nivel incluye a los fabricantes especializados en sistemas llave en mano CGF 3 en 1 de Zhangjiagang Mass Technology Co., Ltd. (MassTech) en China. Los combibloques rotativos europeos atienden a megaplantas que operan de 36,000 a 80,000+ BPH. Los ingenieros de MassTech integraron líneas de 2,000 a 36,000 BPH con tratamiento de agua por RO de 0.5 a 50 T/H, sopladoras servo, transportadores neumáticos y monobloques CGF con presupuestos competitivos directos de fábrica (cotización personalizada según velocidad de línea), según MassTech.
| Nivel de capacidad de la planta | Alcance principal de la maquinaria | Potencia eléctrica y servicio de aire a 35 bar | Presupuesto típico de equipos (FOB) | Fabricantes representativos |
|---|---|---|---|---|
| Línea llave en mano pequeña (2,000–4,000 BPH) | Módulo RO de 2–4T/H + sopladora lineal de 2–4 cav + llenadora CGF 14-12-5 + etiquetadora + enfardadora PE | 45–65 kW instalados; 1.6 Nm³/min @ 30 bar | Requiere cotización personalizada (configurada según válvulas de RO y llenadora, según MassTech) | MassTech (masstechx.com) |
| Línea llave en mano de velocidad media (8,000–12,000 BPH) | Módulo RO de 10T/H + sopladora lineal servo de 6–8 cav + llenadora CGF 24-24-8 / 32-32-10 + etiquetadora OPP | 95–135 kW instalados; 3.5 Nm³/min @ 35 bar | Requiere cotización personalizada (configurada según cavidades de sopladora, según MassTech) | MassTech, SIPA, KHS |
| Línea llave en mano de alta velocidad (18,000–36,000 BPH) | Doble RO de 20–30T/H + sopladora rotativa + llenadora CGF 50-50-15 / 72-72-18 + enfardadora servo | 180–280 kW instalados; 7.5–12 Nm³/min @ 35 bar | Requiere cotización personalizada (configurada según válvulas rotativas y etapa de RO, según MassTech) | MassTech, Sidel, Krones, KHS |
Al presupuestar una planta nueva, omitir el compresor de aire libre de aceite de 35 bar, el enfriador de agua y la tubería del transformador subestimaría los gastos totales del proyecto entre un 25% y un 35%. Utilice la siguiente lista de verificación de adquisiciones al solicitar cotizaciones formales a las empresas fabricantes de maquinaria.
Lista de verificación de especificaciones RFQ del comprador para una línea de embotellado de agua llave en mano
- Volúmenes objetivo y planos de la botella: Especifique los volúmenes exactos de la botella (330 ml, 500 ml, 1.5 L), el diámetro, la altura y el peso en gramos de la preforma (9.5 g a 24 g).
- Estándar de acabado del cuello: Confirme si las preformas y las tapas utilizan cierres 28mm PCO 1881, de cuello corto 26/22 o adheridos según la norma europea EN 17665.
- Velocidad nominal de línea (BPH): Indique la producción deseada en botellas por hora para el tamaño de referencia de 500 mL y las horas de turno planificadas por día.
- Informe de análisis del agua cruda: Proporcione los TDS y la dureza del agua cruda para dimensionar las membranas de RO de una o dos etapas.
- Estándares de contacto con líquidos y servicios: Especifique las superficies de contacto de acero inoxidable AISI 304 frente a AISI 316L, el voltaje/frecuencia de la fábrica (p. ej., 380V/50Hz o 480V/60Hz) y la inclusión de recuperación de aire a 35 bar.
Qué está cambiando en la fabricación de botellas de agua (Perspectivas de la industria 2025–2026)
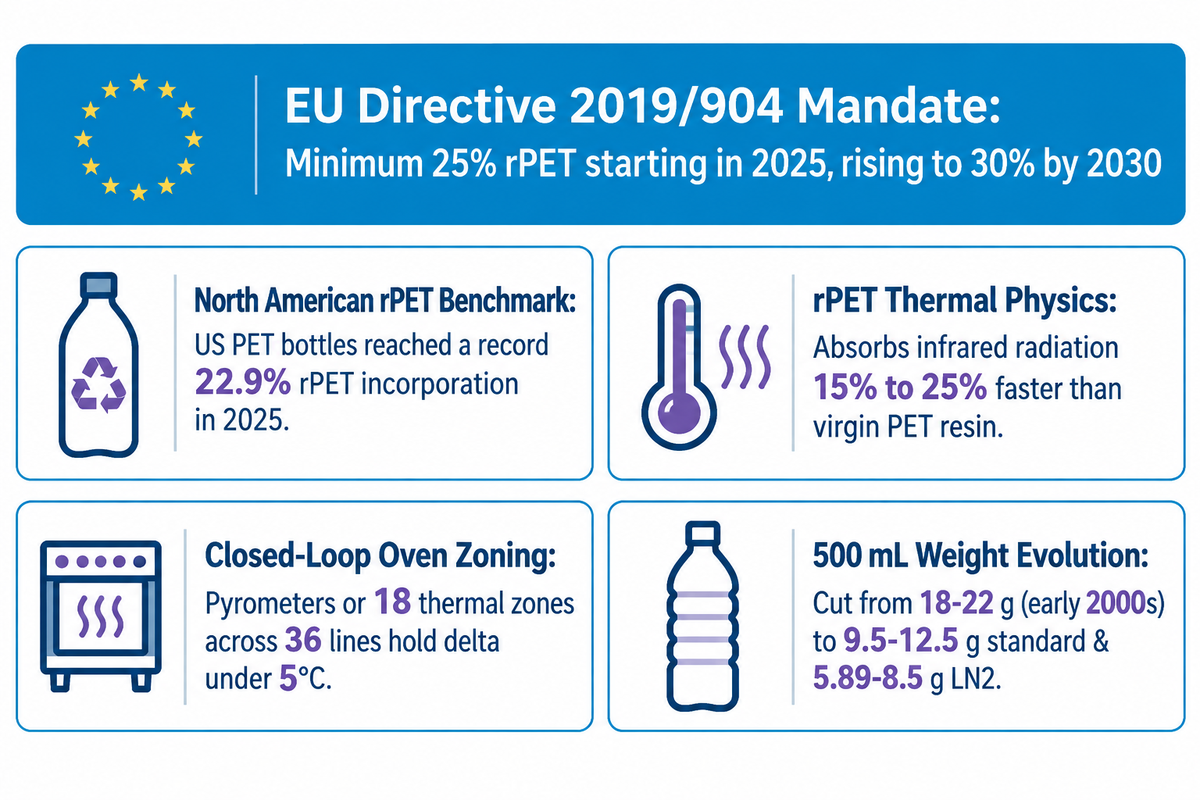
A partir de 2025 se exige un contenido mínimo del 25% de PET reciclado (rPET) en toda la Unión Europea (que aumentará al 30% para 2030) en virtud de la Directiva de plásticos de un solo uso de la UE (UE) 2019/904 y la Decisión (UE) 2026/1425. Mientras tanto, las botellas de PET en Estados Unidos alcanzaron una incorporación récord del 22.9% de rPET en 2025, según el Informe de reciclaje de PET 2025 de NAPCOR. Estas reformas y el impulso hacia una mayor sostenibilidad influirán en cómo los fabricantes de equipos originales especifican los cabezales de tapado y las líneas de clasificación.
Procesar preformas con un 25% a un 100% de rPET posconsumo en sopladoras antiguas de lazo abierto provoca opacidad frecuente y deriva en el espesor de la pared. Debido a que el rPET contiene colorantes residuales microscópicos y aditivos de recalentamiento, absorbe la radiación infrarroja entre un 15% y un 25% más rápido que el PET virgen. Las sopladoras modernas contrarrestan esto con pirómetros infrarrojos de circuito cerrado o con el sistema de horno láser de diodos EvoBLOW de Sidel, que cuenta con 18 zonas térmicas en 36 líneas comerciales. Esos controles mantienen la diferencia de temperatura entre el interior y el exterior de la preforma por debajo de 5°C. Al mismo tiempo, el informe de 2025 de NAPCOR advirtió que el aligeramiento extremo crea una contrapartida en el reciclaje. Las botellas ultraligeras se aplastan fácilmente en los transportadores de las instalaciones de recuperación municipal (MRF), haciendo que los chorros ópticos de aire soplen por error las botellas ligeras de PET hacia el flujo de papel.
¿Cuándo se volvieron populares las botellas de agua de plástico y cómo han cambiado sus pesos?
Las botellas de agua de plástico se popularizaron comercialmente después de que Nathaniel Wyeth patentara la botella para bebidas de PET con orientación biaxial en 1973, reemplazando a los pesados envases de vidrio hacia finales de la década de 1980. Durante las últimas dos décadas, el rediseño de preformas por elementos finitos y los acabados de cuello corto han reducido el peso de una botella de agua sin gas de 500 mL en casi un 50%. A principios de la década de 2000, las botellas de PET de 500 mL pesaban entre 18 y 22 gramos. Para 2025, las preformas comerciales estándar pesan de 9.5 a 12.5 gramos, y los diseños ultraligeros dosificados con nitrógeno alcanzan de 5.89 a 8.5 gramos. Las principales empresas de bebidas redujeron la pared de las botellas individuales de 21 gramos a 18.5 gramos, eliminando el equivalente a 800 millones de botellas de plástico virgen en 2025.
| Impulsor de la industria 2025–2026 | Referencia cuantitativa verificada | Actualización requerida en sopladora y línea de llenado |
|---|---|---|
| Mandato de rPET según UE 2019/904 y Decisión 2026/1425 | El 70% de la basura marina en la UE corresponde a plásticos de un solo uso y artes de pesca entre 10 artículos objetivo, según la Directiva (UE) 2019/904 | Instalar retroalimentación por pirómetro IR de circuito cerrado o zonificación por horno láser para manejar la absorción más rápida de calor del rPET |
| Crecimiento del rPET en América del Norte (NAPCOR 2025) | El contenido de rPET en botellas de EE. UU. subió del 20.7% (2024) al 22.9% (2025), mientras que la tasa de reciclaje en EE. UU. fue del 29% frente al 30.2% en 2024, según NAPCOR / Packaging Dive | Actualizar los secadores desecantes y el monitoreo de IV para preformas mezcladas con rPET de 0.60–0.76 dL/g |
| Cierres adheridos obligatorios (EN 17665) | Las tapas deben permanecer unidas a los envases ≤3.0 L en los mercados de la UE (bandas adheridas 26/22 y PCO 1881) | Adaptar los canales de bajada de tapas del monobloque CGF, las estrellas de posicionamiento y los cabezales de par magnético para bandas articuladas |
| Aligeramiento por debajo de 9.5g + dosificación de LN2 | Preformas de agua sin gas de 500 mL reducidas a 7.5–9.5 g (límite ultraligero de 5.89 g) + 0.05–0.12 g de LN2 | Montar un microdosificador de nitrógeno líquido aislado al vacío entre la estrella de llenado y la tapadora |
Preguntas frecuentes
¿Cómo se fabrica el plástico antes de convertirse en una preforma para botella de agua?
El plástico de tereftalato de polietileno (PET) de grado botella se produce mediante un proceso de polimerización química de dos etapas a partir de hidrocarburos refinados de petróleo crudo y gas natural. Esos gránulos ingresan luego a un reactor de polimerización en estado sólido (SSP) de 200°C a 215°C para elevar la viscosidad intrínseca a 0.72–0.84 dL/g y eliminar el acetaldehído residual antes del moldeo de la preforma.
¿Por qué las botellas de agua de plástico se moldean primero como preformas en lugar de soplarse directamente?
Moldear primero preformas gruesas con forma de tubo de ensayo mediante moldeo por inyección permite a las fábricas conformar el acabado roscado del cuello (28mm PCO 1881 o 26/22) con tolerancias de sellado de ±0.05 mm mientras el cuerpo se mantiene amorfo. Recalentar la preforma de 95°C a 115°C junto con el estiramiento axial y radial orienta las cadenas poliméricas en una estructura reticulada similar a una malla. Esto reduce el volumen de flete en un factor de 7:1 y mejora las propiedades de barrera a los gases y la transparencia.
¿Las botellas de agua se fabrican y se llenan en la misma fábrica?
Por lo general, el moldeo y el soplado/llenado de botellas se realizan en instalaciones separadas. Los transformadores especializados de plásticos operan prensas de inyección de 72 a 144 cavidades las 24 horas del día para moldear millones de preformas compactas y enviarlas a granel en octabines. La planta embotelladora de bebidas cuenta con una instalación de soplado/llenado de botellas en planta donde se expanden las preformas. Transportadores neumáticos cerrados trasladan las botellas hacia un monobloque 3 en 1 que realiza el enjuague, el llenado y el tapado.
¿Cómo se calculan las relaciones de estiramiento y el consumo de aire comprimido de alta presión para una sopladora de PET?
Para determinar el estiramiento biaxial superficial real, multiplique la relación de estiramiento circunferencial por la relación de estiramiento axial (9.0x a 12.0x para PET estándar). El estiramiento axial equivale a la relación entre la longitud final del cuerpo de la botella y la longitud del cuerpo calentado de la preforma (2.6x a 3.2x). El estiramiento circunferencial equivale a la relación entre el diámetro exterior de la botella y el diámetro a media pared de la preforma (3.2x a 3.8x). Para dimensionar el compresor de aire de 30 a 40 bar, multiplique el volumen total del molde por el factor de espacio muerto (1.25), la relación de presión absoluta y la velocidad de soplado en botellas por minuto. Los variadores de frecuencia en los compresores de aire también reducen la variación del espesor de pared de la botella hasta en un 20%, según datos de ingeniería de ISBM Machine.
¿Qué temperatura se utiliza para moldear por soplado las botellas de agua PET?
Las preformas de PET se moldean por inyección de 270°C a 285°C (518°F a 545°F) y se enfrían a temperatura ambiente. Las máquinas de moldeo por soplado las recalientan luego en un horno infrarrojo de 95°C a 115°C (203°F a 239°F) justo antes del estiramiento.
¿Se puede utilizar 100% PET reciclado (rPET) para fabricar nuevas botellas de agua?
Sí, las botellas de PET posconsumo que superan el lavado cáustico en caliente, la clasificación óptica de escamas, la descontaminación por extrusión al vacío y la policondensación en estado sólido (SSP) bajo las aprobaciones de contacto con alimentos de la FDA de Estados Unidos o la EFSA europea pueden moldearse en preformas 100% rPET. Debido a que el rPET absorbe el calor infrarrojo entre un 15% y un 25% más rápido que la resina virgen, las sopladoras utilizan pirómetros de circuito cerrado para evitar la opacidad térmica y el desprendimiento de microplásticos.
Referencias y fuentes
- Benyathiar, P.; Kumar, P.; Carpenter, G.; Brace, J.; Mishra, D. K. (Purdue University y Amcor Rigid Packaging). Reciclaje botella a botella de tereftalato de polietileno (PET) para la industria de bebidas: una revisión. NIH PubMed Central (PMC9231234). https://pmc.ncbi.nlm.nih.gov/articles/PMC9231234/
- Directiva sobre plásticos de un solo uso (UE) 2019/904 y Decisión de Ejecución de la Comisión (UE) 2026/1425 sobre el contenido de plástico reciclado en botellas para bebidas publicada por la Dirección General de Medio Ambiente de la Comisión Europea. https://environment.ec.europa.eu/topics/plastics/single-use-plastics_en
- Oficina de Patentes y Marcas de Estados Unidos (USPTO). Patente US7820257B2: Preformas para preparar envases ligeros de copolímero PET moldeados por estirado-soplado y métodos para fabricarlos y utilizarlos (The Coca-Cola Company y Plastic Technologies, Inc.). https://patents.google.com/patent/US7820257B2/en
- Referencia de ingeniería de envasado de FillerScope. Guía de especificaciones de preformas PET: viscosidad intrínseca, límites de humedad de secado y estándares de acabado de cuello (PCO 1881 frente a 26/22). https://www.fillerscope.com/pet-preform-specification-guide/
- Packaging Dive / Asociación Nacional para los Recursos de Envases de PET (NAPCOR). Informe de reciclaje de PET 2025 de NAPCOR: el contenido de rPET en botellas de EE. UU. alcanza el 22.9% en medio de los cambios hacia el aligeramiento. https://www.packagingdive.com/news/napcor-pet-recycling-rate-2025-drop-recycled-content-bottle-thermoforms/874370/
- Guía de ingeniería de plásticos de SpecialChem (OTT Consulting). Máquinas rotativas o lineales de moldeo por estirado-soplado: selección de equipos y física de calentamiento en horno. https://www.specialchem.com/plastics/guide/rotary-or-linear-that-is-the-question
- Recursos de ingeniería de ISBM Machine. Cómo solucionar problemas frecuentes en el proceso de moldeo por estirado-soplado (perlado, opacidad y calentamiento en circuito cerrado). https://isbmmachine.net/resources/how-to-fix-frequent-issues-in-the-stretch-blow-molding-process/
- Portal Federal de Ciencia de EE. UU. (Science.gov). FDA de EE. UU. 21 CFR 177.1630 (Polímeros de ftalato de polietileno) y 21 CFR 165.110 (Normas de calidad del agua embotellada). https://www.science.gov/topicpages/p/polytrimethylene+terephthalate+ptt.html
POR QUÉ ESCRIBIMOS ESTO
MassTechX publica guías prácticas de ingeniería para productores de bebidas, propietarios de plantas, equipos de adquisiciones y compradores de líneas de envasado que necesitan comparar equipos de llenado, soplado, etiquetado, tratamiento de agua y equipos de final de línea con menos conjeturas. Nuestro objetivo es explicar las limitaciones reales de producción detrás de la capacidad, el tipo de líquido, el formato del contenedor, los requisitos de higiene, los repuestos y el servicio posventa antes de que un comprador se comprometa con una línea de embotellado.
SOBRE NUESTRO NEGOCIO
Mass Technology es un fabricante de máquinas llenadoras de bebidas con sede en Zhangjiagang en Jiangsu, China. Diseñamos y fabricamos soluciones completas de líneas de embotellado para agua, bebidas carbonatadas, jugos, cerveza, vino, latas, soplado de botellas, etiquetado de botellas, tratamiento de agua y sistemas de embalaje relacionados. Nuestra gama de equipos publicados cubre entre 2000 y 36 000 líneas de producción de BPH, con experiencia en implementación en más de 60 países.
NUESTROS SERVICIOS
Apoyamos a los compradores a través del diseño de diseño de la planta, selección de equipos, fabricación, pruebas de aceptación de fábrica, coordinación de envío, instalación en el sitio, capacitación del operador y servicio posventa a largo plazo. Los proyectos MassTechX están respaldados por una garantía de 2 años, una respuesta de ingeniero las 24 horas y un compromiso de envío internacional de repuestos de 5 días hábiles.
MATRIZ DE DATOS // PERFIL DEL FABRICANTE
NOMBREEquipo de Ingeniería de Tecnología de Masas
ROLFabricante de líneas de llenado de bebidas
MARCAMassTechX / Tecnología de masas
EMPRESAZhangjiagang Mass Technology Co., Ltd.
UBICACIÓNZhangjiagang, Jiangsu, China
RANGO DE CAPACIDAD2.000-36.000 BPH
GAMA DE PRODUCTOSRelleno de agua, Relleno de CSD, Relleno de jugo, Relleno de cerveza, Relleno de vino, Relleno de latas, Soplado de botellas, Etiquetado de botellas, Tratamiento de agua
ALCANCE GLOBALMás de 60 países
GARANTÍA2 años
SERVICIO SLARespuesta del ingeniero las 24 horas / Despacho de repuestos los 5 días laborables
SITIO WEBmasstechx.com
Entradas relacionadas
Tendencia ahora