Entrez en contact avec Masstech

Guide de processus, qualité et acceptation · Mise à jour septembre 2026
Le remplissage de canettes de soude est un chemin de contrôle pratique reliant l'état du produit, le remplissage à contre-pression, le diagnostic de mousse, les preuves à double couture et l'acceptation FAT-to-SAT.
Bref: Il comprend plus que le moment où le liquide entre dans une canette. Il s'agit d'un processus de contrôle d'emballage connecté : confirmer la canette et terminer, livrer la boisson dans un état validé, gérer la pression tout au long du cycle de remplissage, placer la fin, former la double couture et libérer les canettes par rapport à des preuves définies. Lorsque de la mousse, un faible remplissage ou des fuites apparaissent, diagnostiquez le motif avant de modifier un réglage.
Le remplissage de canettes de soda semble simple dans la vidéo à grande vitesse : les canettes arrivent, le liquide est distribué, les extrémités tombent et sont insérées, et les canettes remplies sont retirées La réalité de la production est beaucoup plus difficile Une canette peut être dimensionnellement correcte mais associée à une mauvaise extrémité ou base de revêtement Le moussage peut commencer parce que la boisson entrante a changé même pendant que le remplissage reste stable Même une couture d'apparence bien rangée peut nécessiter une évaluation interne Une ligne peut atteindre son taux mécanique et produire moins de canettes acceptées que le projet ne l'avait prévu.
Cet article a une orientation différente de celle de la page de Mass Technology pour équipement et configuration de remplissage de canettes de soda. La page des solutions traite des différents modèles et configurations de machines, de leurs capacités nominales, des comparaisons commerciales, de la citation de projet et de l'intention RFQ Ce guide traite du processus, des preuves de qualité, de la logique de dépannage et des limites d'acceptation La séparation de ces problèmes aidera les acheteurs et les opérateurs à localiser la page concernée sans avoir à répondre à la même requête commerciale avec deux URL différentes.
Portée: les instruments décrits ci-dessous sont des cadres de position éditoriale et ne doivent pas être considérés comme des manuels de machines, des recettes de processus universelles, des avis juridiques ou des substituts à la spécification approuvée de la boîte/extrémité. Le propriétaire de la boisson, les fournisseurs de canettes et finaux, la documentation de l'équipement, les méthodes validées, le personnel qualifié et les exigences du marché cible contrôlent les véritables décisions de production et de sortie.
1 · Définir
Limite du processus et compatibilité des packages
Limite du processus et compatibilité des packages
35 · Stabiliser
État du produit, cycle de remplissage et preuve de mousse
État du produit, cycle de remplissage et preuve de mousse
68 · Prouve
Couture, hygiène, sécurité et diagnostic
Couture, hygiène, sécurité et diagnostic
910 · Accepter
Sortie vendable et dossier FAT/SAT
Sortie vendable et dossier FAT/SAT
1. Voir Le remplissage de canettes de soda comme un seul chemin de contrôle connecté
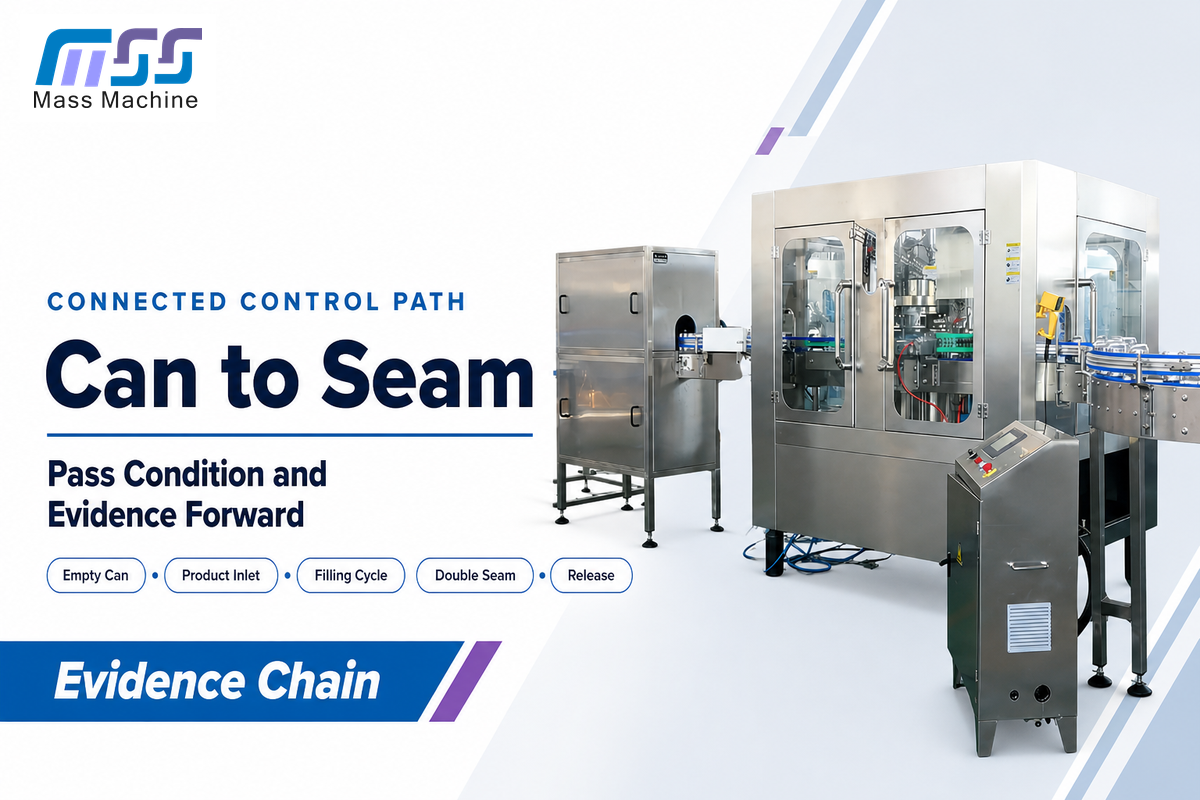
Réponse directe : la limite opérationnelle va d'une canette vide approuvée et d'une boisson conditionnée à un emballage rempli, cousu et inspecté à un point de rejet nommé Chaque étape s'appuie sur l'état de l'étape précédente et fournit des preuves pour l'étape suivante.
Une carte de ligne efficace commence avant le remplissage Les boîtes ont un format de corps, un état de col et de bride, un niveau de propreté et un historique de manipulation La boisson arrive avec la température, le gaz dissous, la composition et la pression du gaz, et l'historique de transfert Le remplisseur fonctionne un cycle défini La fin est ensuite présentée, assise et cousue avant inspection, codage, emballage secondaire et libération.
Actif éditorial : Can-to-Seam Control Spine
Utilisez cette colonne vertébrale pour identifier où un état est créé, où il devient évident et quel enregistrement doit franchir la frontière.
| Scène | Question de contrôle | Preuve transmise | Fausse conclusion typique |
|---|---|---|---|
| Fourniture de canettes vides | Le format de l'organisme approuvé est-il intact et traçable ? | Fournisseur, code, lot, condition et statut de hold | “C'est le même diamètre, donc c'est compatible.” |
| Entrée produit | La boisson se trouve-t-elle à l'intérieur de sa fenêtre d'exploitation approuvée ? | Température, gaz/pression, lot et historique de temps | “Le réglage du remplissage a provoqué chaque événement de mousse.” |
| Cycle de remplissage | La séquence de valves a-t-elle atteint ses états prévus ? | Tête/station, alarmes, timing et résultat mesuré | “Bas niveau visible signifie toujours remplissage court.” |
| End placement | La bonne fin a-t-elle été présentée sans dommage ? | Code final, lot, présence/orientation et rejets | “Le sertisseur peut corriger un défaut de présentation.” |
| Double couture | Les deux opérations ont-elles constitué la clôture spécifiée ? | Tête, échantillon, preuves visuelles, dimensionnelles et internes | “Aucune fuite immédiate signifie que la couture est prouvée.” |
| Limite de libération | Qu’est-ce qui compte comme une canette acceptée et vendable ? | Bon compte, rebuts, arrêts, tests et disposition | “La vitesse de la plaque signalétique est égale à la bonne sortie délivrée.” |
La colonne vertébrale modifie l'approche de dépannage Si plusieurs têtes commencent à dériver après que la boisson s'est réchauffée, commencez par regarder l'état commun du produit Si une tête présente un symptôme et que les têtes adjacentes sont stables, les preuves indiquent une voie locale Si la fermeture échoue seulement sur un lot d'extrémité, le produit de remplissage peut ne pas être le premier endroit pour chercher le problème La carte soutient le fait de ne pas attribuer une cause profonde à un symptôme qui est visible.
2. Compatibilité des canettes de congélation, des extrémités et des boissons avant la configuration de la gamme
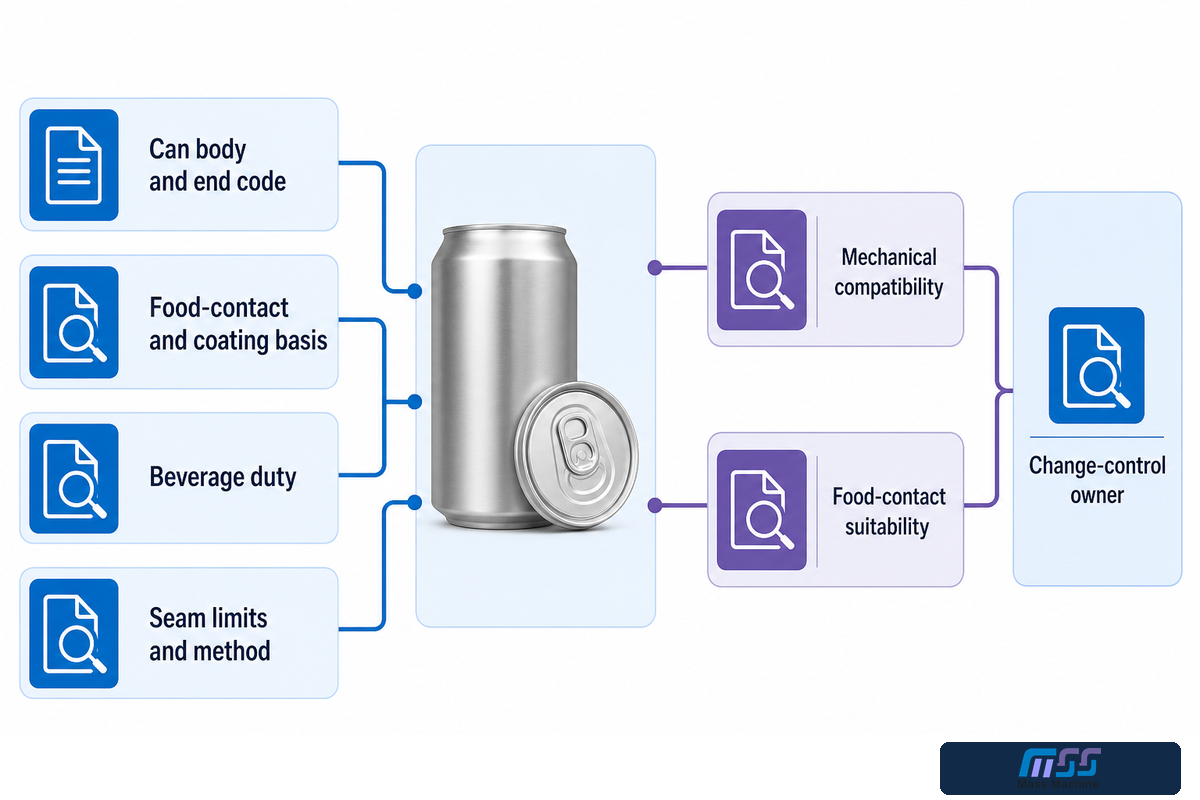
Réponse directe : “l”“standard can” n'est pas une spécification de libération utilisable. Geler le corps de la boîte et les codes finaux, les dessins, la base du matériau et du revêtement, les caractéristiques du produit, le traitement prévu, les limites du fournisseur, les méthodes approuvées, les tâches d'échantillonnage et les propriétaires de contrôle des modifications avant d'approuver les pièces de modification ou les paramètres de couture.
La compatibilité mécanique et l'aptitude au contact alimentaire sont des questions distinctes Le corps et l'extrémité peuvent s'adapter à la ligne, mais l'ajustement dimensionnel à lui seul n'établit pas qu'un revêtement interne ou un autre composant de contact alimentaire est autorisé pour la boisson et les conditions d'utilisation prévues La FDA explique qu'une autorisation de contact alimentaire peut dépendre de l'identité de la substance, du fabricant ou du fournisseur, des spécifications et des conditions d'utilisation. Les autres marchés cibles nécessitent leur propre examen.
Note terminologique : les résultats de recherche peuvent appeler l'emballage une canette en aluminium, une canette de boisson en aluminium ou une canette de boisson gazeuse ; peut appeler l'extrémité un couvercle ; décrire l'eau gazeuse comme base de boisson ; et utiliser l'automatisation pour les contrôles mécanisés Ce guide utilisera les termes canette, fin, boisson et système de contrôle car ces termes aideront à clarifier le dossier de production.
| Champ contrôlé | Source de vérité | Interface affectée | Déclencheur de changement |
|---|---|---|---|
| Peut corps et code de fin | Spécification approuvée du fournisseur | Manipulation, placement des extrémités, mandrin et rouleaux | Nouveau fournisseur, révision, usine ou format |
| Base de contact alimentaire/revêtement | Autorisation applicable et déclaration du fournisseur | Conditions de boisson, de stockage et de transformation | Formule, revêtement, changement de fournisseur ou de marché |
| Droit de boisson | Spécification approuvée du produit et du processus | Préparation du produit, remplissage et emballage | Changement de recette, de carbonatation ou de traitement |
| Limites et méthode de couture | Documentation du fournisseur de can/end plus seamer | Première et deuxième opération, inspection | Tout changement de combinaison corps/fin/outil |
Cette première limite anti-cannibalisation précise ce qui doit être défini pour un procédé de mise en conserve de soude et projet de ligne de mise en conserve de boissons, 4, y compris la charge de la boîte de contre-pression, et non quel modèle de technologie de masse sélectionner. Il peut y avoir des parties similaires d'un système pour a ligne de production de boissons gazeuses et une machine de remplissage de canettes de bière, mais le comportement de conception, les objectifs de contrôle de l'oxygène, les spécifications de l'emballage et un plan de libération validé peuvent différer Une fois la fonction définie et la question devenue Machine de remplissage de canettes de soude, machine de remplissage de canettes de soude à vendre ou machine de remplissage de canettes de soude à vendre, passez à la page de solution commerciale au lieu d'élargir cet article dans un deuxième catalogue.
3. Conditionnez la boisson avant qu'elle n'atteigne la charge
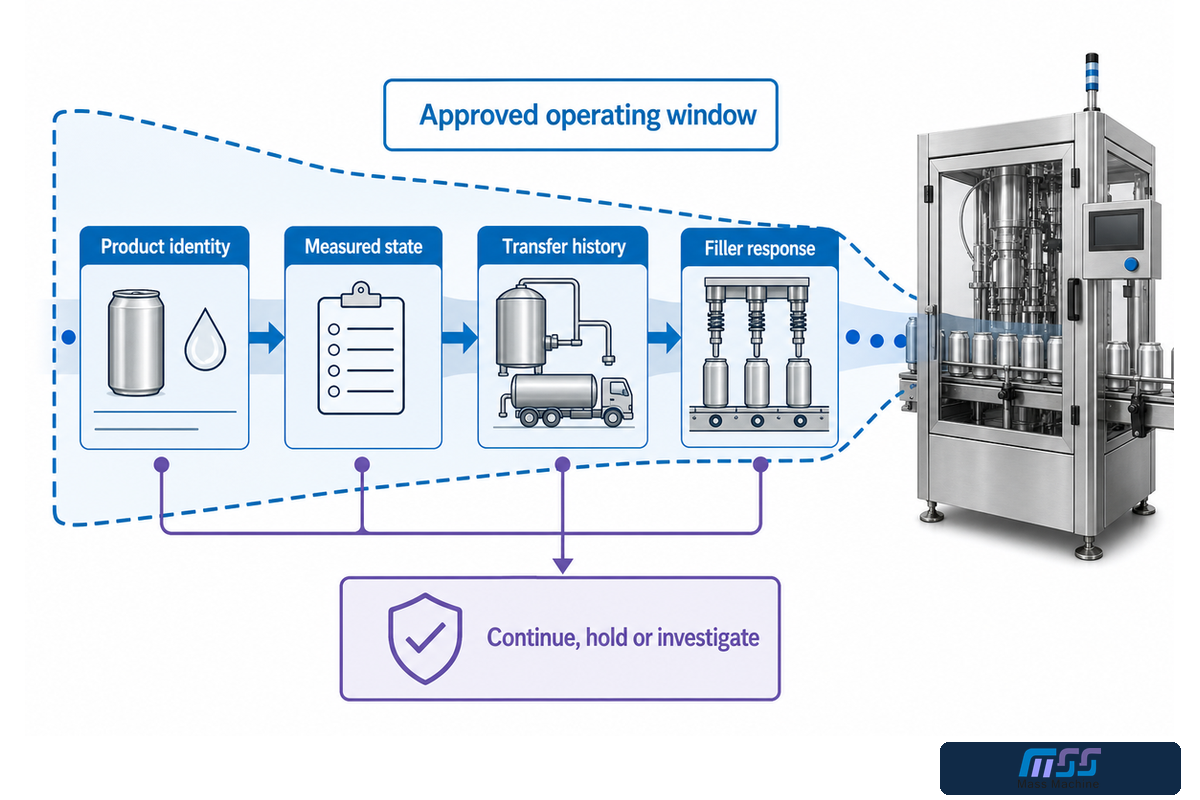
Réponse directe: la charge obtient un état physique du produit plutôt qu'un simple nom de recette Le changement de pression au niveau d'une vanne peut être affecté par la température, le dioxyde de carbone dissous, la pression d'alimentation, le comportement du réservoir, l'agitation de transfert, la composition du produit et le temps passé dans le système.
Le comportement de la mousse n'est pas contrôlé par un bouton Les recherches évaluées par des pairs sur le comportement des bulles et de la mousse traitent du rôle de la carbonatation, de la température, de la composition, des interfaces et des méthodes de mesure dans ce qui est observé La température inférieure du produit aide à retenir le gaz dissous Cependant, “colder est toujours un meilleur” n'est pas une instruction d'exploitation prudente Il y a des limites fixées par la qualité du produit, la conception de l'équipement, l'assainissement et la fenêtre de boisson validée.
Actif éditorial : Corridor de stabilité du produit froid
Définissez un couloir approuvé, plutôt que de copier une valeur de température ou de pression d'une autre boisson.
- Enregistrez l'identité du produit : lot, révision de la recette et emballage prévu.
- Enregistrer l'état mesuré : méthode approuvée liée à la température, à la carbonatation ou à la pression et point de prélèvement.
- Enregistrez l'historique des transferts : état du réservoir, événements de pompe ou de transfert, temps de séjour et interruptions.
- Réponse du remplissage : Signature de la mousse, mesure de remplissage, identité de la valve/tête et délai d'apparition.
- Disposition: continuer, tenir, enquêter, reconditionner ou escalader selon le plan du site.
14-Signal Diagnostic Instantané
Données illustratives uniquement : Les chiffres fournis sont des exemples du niveau de détail assorti dans le temps qu'un dossier de diagnostic peut potentiellement capturer Ils ne doivent pas être considérés comme des points de consigne, des limites ou des critères d'acceptation Remplacez-les par les valeurs décrites dans la recette approuvée, l'instrumentation, les spécifications des colis et le plan d'essai.
| Type de signal | Échantillon d'événement illustratif | Échantillon stable illustratif | Pourquoi le disque apparié compte |
|---|---|---|---|
| Température d'entrée du produit | 3,2 °C | 3,0°C | Sépare un décalage d'entrée partagé d'un motif de tête local. |
| Température du produit du bol | 3,4 °C | 3,1 °C | Indique si l'état du produit a changé au cours du transfert. |
| Pression d'entrée du produit | 2,6 barres | 2,7 bars | Lier le comportement d'approvisionnement à l'événement de remplissage. |
| Pression du gaz de cuve | 2,2 barres | 2,3 barres | Préserve l'état côté gaz plutôt qu'un réglage seul. |
| Temps d'égalisation | 0,8 seconde | 0,7 seconde | Fournit un contexte de cycle pour les symptômes liés à la pression. |
| Temps de flux de produit | 2,4 secondes | 2,3 secondes | Permet à l'équipe de comparer le temps commandé avec le résultat mesuré. |
| Temps d'aération ou de snift | 0,5 seconde | 0,4 seconde | Relie le début de la mousse à l’étape de libération. |
| Déviation de remplissage-mesure | +0.9% | +0.3% | Conserve les preuves quantitatives séparées de la hauteur visible. |
| Largeur de couture de première opération | 2,1 mm | 2,0 mm | Lie la lecture à l'opération et à l'échantillon. |
| Épaisseur de la couture finie | 1,2 mm | 1,2 mm | Montre pourquoi une dimension à elle seule n’est pas un verdict de couture. |
| Temps écoulé depuis l'arrêt du convoyeur | 18 minutes | 25 minutes | Teste si l'historique stop-and-restart suit l'événement. |
| Fenêtre d'échantillonnage | 30 minutes | 30 minutes | Conserve les comparaisons sur la même limite d'observation. |
| Temps de maintien de l'échantillon | 5 minutes | 5 minutes | Empêche un temps de règlement inégal de fausser la comparaison. |
| Intervalle d'observation | 10 minutes | 10 minutes | Maintient la fréquence des tendances cohérente tout au long de la course. |
L'analyse des tendances de ces champs ensemble est recommandée La preuve consiste en une valeur observée de la température jumelée à un emplacement d'un échantillon Une valeur observée de la pression jumelée à l'ID du produit ou à l'état de l'instrument peut également être précieuse L'enregistrement de la valeur fournit des preuves sur l'état de l'entrée et des têtes et du colis individuels pendant l'opération.
4. Comprendre le cycle de remplissage contre-pression
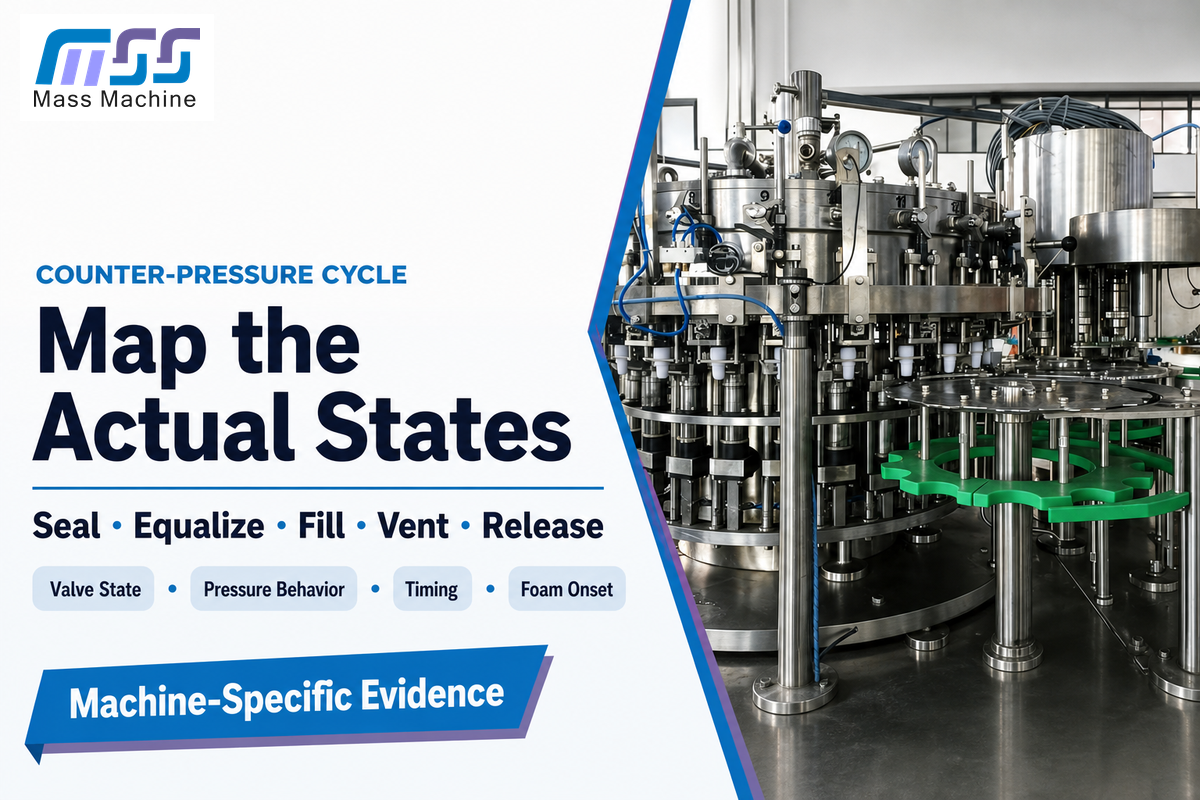
Réponse directe: Un cycle de contre-pression typique établit une étanchéité entre la boîte et le chemin de remplissage, peut purger le récipient, égaliser la pression du gaz, admet le produit, contrôle la ventilation ou le changement de vitesse, puis libère la boîte remplie pour la mise en place de la séquence exacte, la disposition des vannes et la commande du mécanisme est spécifique à chaque machine.
La contre-pression permet d'atténuer le choc qui conduit à une rupture excessive de gaz La contre-pression n'élimine pas la mousse La purge, la pression inégalisée, le débit perturbé du produit, un chemin de ventilation restreint, une dépressurisation rapide, une entrée instable ou d'autres facteurs peuvent entraîner un symptôme ultérieur La mousse observée à la fin du cycle peut avoir commencé en amont ou plusieurs états de valve plus tôt.
Cartographiez chaque étape pour aligner les preuves sur ce que la machine réelle peut faire Cela peut inclure un retour d'état, un comportement de pression, un timing, un historique d'alarme, un numéro de tête, un résultat de produit ou une observation sûre comme documenté dans la procédure d'équipement Ne spécule pas sur une étape qui manque en extrapolant à partir d'une autre conception de remplissage Le KHS et Sidel illustrent tous deux que le remplissage est un processus spécifique à l'application pour différents types de boissons et d'emballages Ainsi, une séquence Web générale ne peut pas remplacer le manuel de la machine.
| Étape typique | État prévu | Preuves à examiner | Ne présumez pas |
|---|---|---|---|
| Scellé et purge facultative | Interface can-to-valve et chemin de gaz définis | Position de la boîte, état du joint, état de la vanne | Chaque machine purge de la même manière |
| Égalisation | Différence de pression gérée avant écoulement | État de la machine, comportement de la pression, timing | Un temps plus long est toujours mieux |
| Flux produit | Entrée contrôlée avec alimentation d'entrée stable | Résultat de la tête, état d'entrée, alarmes liées au débit | Un résultat de remplissage identifie une cause |
| Ventilation/libération | Transition contrôlée avant transfert | Début de la mousse, moment et état du produit | La contre-pression élimine les éclats de gaz |
5. Mousse de contrôle, quantité de remplissage et espace libre ensemble
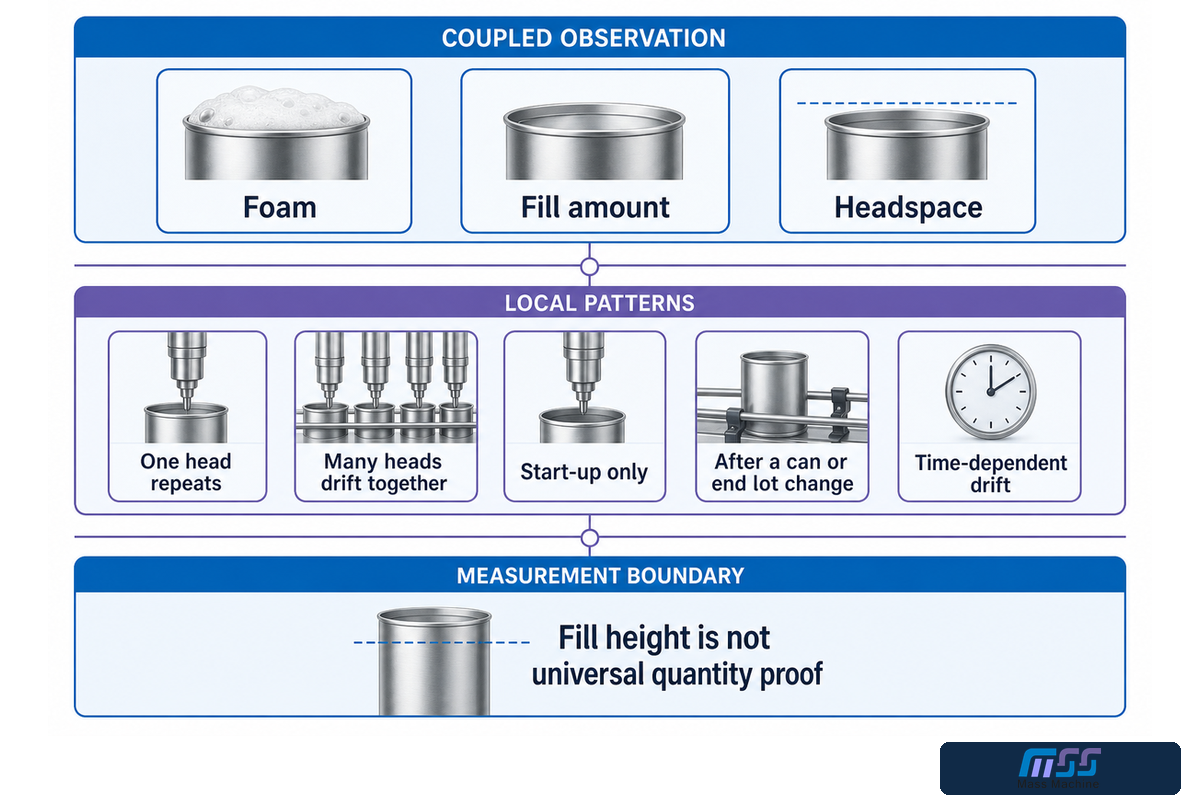
Réponse directe: la mousse, la quantité de remplissage et l'espace libre sont des observations couplées État du produit, comportement de la valve, peut conditionner, accélérer, rester avant la mise en place finale et la méthode de mesure peut affecter le résultat visible Enregistrez le motif avant de sélectionner une intervention.
Un niveau de liquide visible faible peut être la quantité réelle, l'effondrement de la mousse, la température du produit, la géométrie du paquet ou le moment de mesure La hauteur de remplissage à elle seule n'est pas une preuve universelle de la quantité La méthode approuvée peut reposer sur la masse, le volume, le niveau ou un proxy d'inspection automatisé, mais chaque méthode a besoin d'un échantillonnage défini, d'un contrôle et d'une interprétation des instruments.
Actif éditorial : empreinte digitale de diagnostic de valve et de tête
| Motif observé | Preuves à recueillir | Première question sûre | Ne pas conclure encore |
|---|---|---|---|
| Une tête se répète | ID de tête, comparaison de tête adjacente, état de la vanne et résultat de l'échantillon | Le signal est-il vraiment local et répétable ? | La boisson est globalement fausse |
| De nombreuses têtes dérivent ensemble | État d'entrée du produit, événements de réservoir/transfert et tendance temporelle | Quelle condition partagée a changé ? | Chaque vanne a besoin d'un réglage |
| Démarrage uniquement | Échauffement, produit retenu, séquence de première canette et temps de stabilisation | Quelle limite de démarrage n'était pas encore stable ? | Les paramètres d'état stable sont erronés |
| Après un changement de lot de can/end | Codes du lot, état, dimensions et preuves de couture | La saisie du package a-t-elle changé ? | Le remplisseur a créé le défaut de fermeture |
| Dérive dépendante du temps | Indicateurs de température, de pression, d'arrêts, d'état de nettoyage et d'usure | Quelle condition suit le début ? | Un ajustement récent l'a provoqué |
Limite juridico-métrologie: un objectif de processus n'est pas la même chose que la conformité des produits emballés. Aux États-Unis, le Les directives du NIST sur les marchandises emballées distinguent l'exigence de moyenne de lot des pénuries de colis individuels et de la variation maximale autorisée applicable. Plusieurs relevés acceptables de la hauteur de remplissage n'établissent pas les deux D'autres juridictions peuvent utiliser des règles d'échantillonnage et d'application différentes.
6. Cousez immédiatement, puis prouvez la double couture
Réponse directe : l'extrémité est placée sur la boîte remplie et les outils de première et deuxième opérations forment une double couture imbriquée. Les versions doivent utiliser les méthodes et limites d'inspection spécifiées pour la combinaison réelle boîte/extrémité et non une dimension copiée d'Internet.
Selon Crown, la fermeture est deux opérations de formage dépendantes La première opération développe l'emboîtement ; la seconde comprime et complète la couture Cette séquence d'opérations définit plusieurs interfaces : bride de carrosserie, boucle d'extrémité, composé, mandrin, rouleaux, comportement lifter/base-plate, présentation d'extrémité et manipulation de canettes remplies Un problème à une interface peut être une ride, une fausse couture, un affaissement, une couture pointue, une fuite ou une mesure interne qui est en dehors de la limite approuvée.
Actif éditorial : ensemble de preuves à double couture
Chaque cas doit être lié au code de la boîte, au code final, à la tête de sertisseur, au temps d'échantillonnage, à la méthode, à la limite applicable du fournisseur et à la disposition.
- Examen visuel externe pour les signaux de formation et de dommage visibles.
- Mesures externes fabriqué avec l'instrument et la méthode approuvés.
- Preuve de section ou de démontage lorsque la spécification nécessite une évaluation interne.
- Les preuves de fuite ou d’intégrité des colis doivent être utilisées dans les limites de leurs capacités spécifiées et non comme substitut à toutes les autres évaluations.
- Traçabilité et réponse couvrant la tête, l'échantillon, le lot, la portée de maintien, la correction et le redémarrage vérifié.
La référence à double couture d'Ardagh sépare l'examen visuel, les mesures externes, la section de couture et les évaluations de démontage Le matériel de formation de Ferrum couvre l'interprétation de première et de deuxième opération et les mesures manuelles ou automatisées Les deux sources expliquent quelles catégories de preuves sont nécessaires La documentation approuvée sur les boîtes/extrémités et les couturières fournit toujours les limites et la fréquence réelles pour le colis.
Un test d'étanchéité rapide peut être utile, mais les“itn'a pas fui” n'est pas un dégagement complet de la couture Ce test peut ne pas trouver tous les problèmes qui peuvent exister au sein de la structure interne du colis, peut avoir un seuil de détection limité, et peut ne pas représenter les conditions qui peuvent survenir lors de la distribution.
7. Gardez l’hygiène et la sécurité contrôlées par le changement
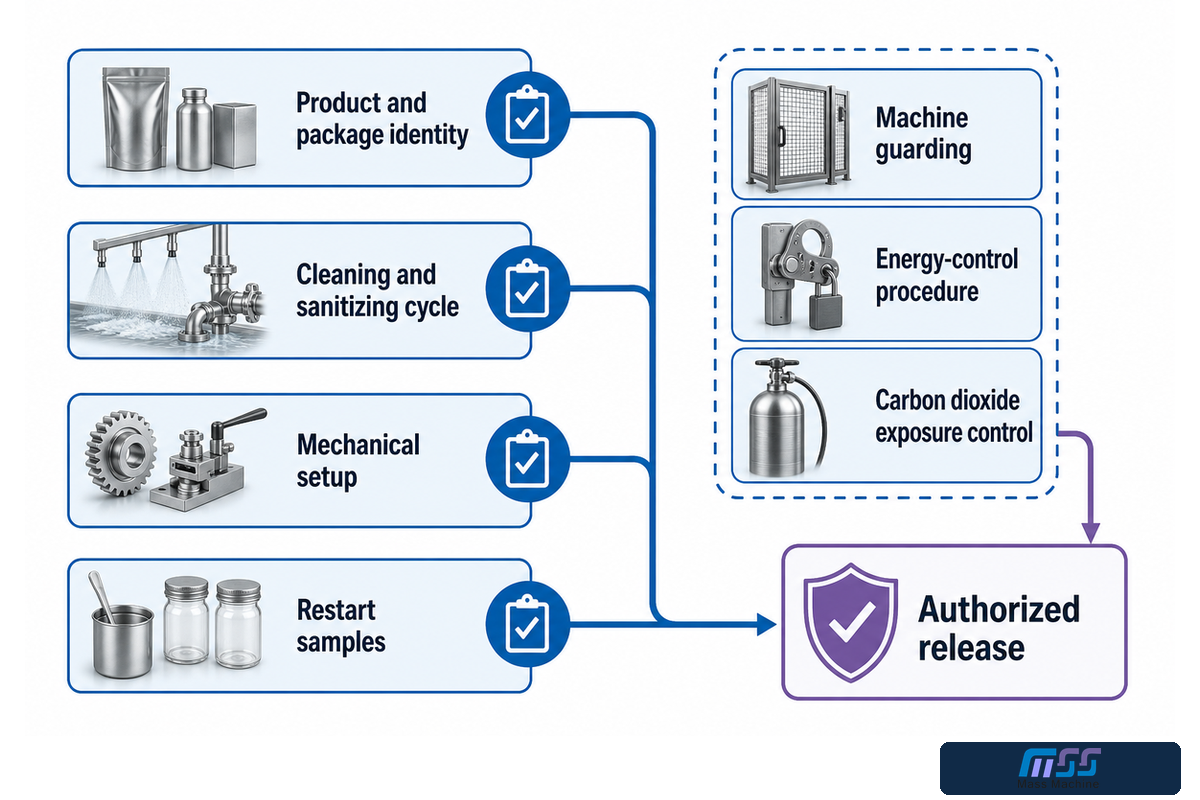
Réponse directe: le nettoyage élimine les salissures et l'assainissement est une étape contrôlée qui se produit séparément. Cela comprendrait les surfaces de contact avec le produit, les vannes, les réservoirs, les chemins de transfert, les jambes mortes, le drainage, l'utilisation de produits chimiques, les exigences de rinçage ou de vérification, les contrôles et le redémarrage de la boisson et de l'équipement réels.
Pour les opérations alimentaires américaines, 21 CFR 117.40 traite de la conception nettoyable et de l'entretien sanitaire, tandis que 21 Le CFR 117.80 exige des opérations de remplissage et d'emballage pour protéger les aliments contre les risques de contamination applicables. Un cycle de nettoyage terminé n'est pas automatiquement une version vérifiée L'enregistrement doit montrer quel cycle a été effectué, ce qui a été vérifié et comment les écarts ont été contrôlés et qui a relâché la ligne.
Limite de sécurité des machines : le nettoyage, le déverrouillage, la configuration et l'inspection peuvent amener une personne dans des zones activement dangereuses de pièces rotatives, pinçantes, sous pression ou soudainement sous tension. Les exigences générales de l'OSHA en matière de protection des machines et d'énergie dangereuse établissent des tâches distinctes. Ce guide n'autorise jamais le contournement d'un verrouillage ni le remplacement de la procédure de contrôle énergétique du site.
Limite de sécurité CO2 : le dioxyde de carbone est un intrant de processus et un danger professionnel L'OSHA a documenté une asphyxie potentielle lors du transfert et de l'accumulation de CO2 La réponse aux fuites, la ventilation, la surveillance, l'évaluation des espaces confinés, l'évaluation de l'exposition et les procédures d'urgence font partie du programme de sécurité des installations Une lecture de carbonatation stable ne garantit pas une atmosphère sûre.
| Enregistrement de changement | Question minimale | Libérer des preuves |
|---|---|---|
| Identité du produit et du colis | Qu'est-ce qui a changé par rapport à la course précédente ? | Confirmation du droit et du lot/code approuvés |
| Cycle nettoyage/assainissement | Quelles procédure et paramètres validés s'appliquent ? | Dossier de cycle, contrôles et écarts |
| Configuration mécanique | Les pièces et les paramètres de changement autorisés ont-ils été vérifiés en toute sécurité ? | Signalisation de configuration et restauration de la sécurité |
| Redémarrer les échantillons | Quels contrôles de remplissage, de couture et de colis permettent la libération ? | Échantillons traçables et décision du propriétaire |
8. Diagnostiquer par station, tête et heure avant ajustement
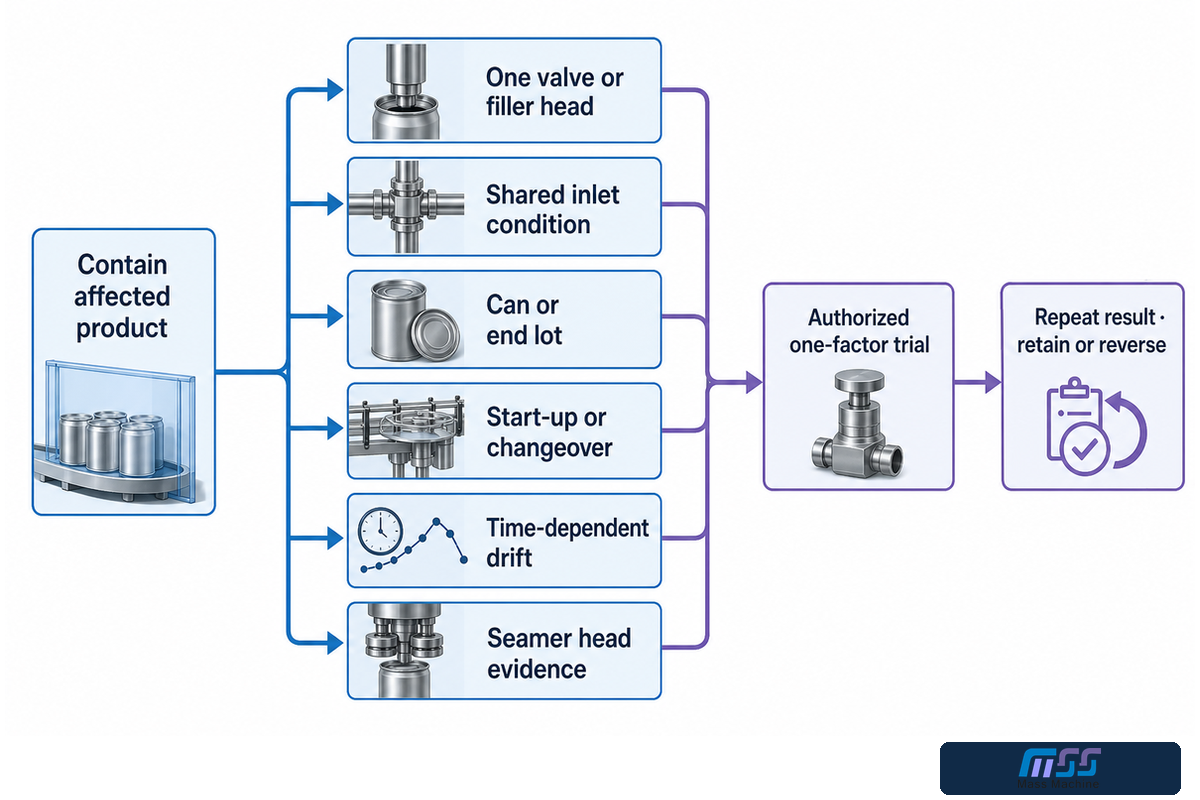
Réponse directe: contenir le produit affecté, puis classer la signature Demandez si le symptôme est limité à une tête de valve ou de sertisseur, une voie, un lot de canette/fin, le démarrage, la période après le changement, une dérive dépendante du temps ou l'ensemble du système Ce modèle détermine quoi vérifier ensuite.
Considérez une plainte intermittente à faible remplissage Si la même tête de remplissage répète l'événement, regardez cette tête et ses voisines, tandis que le même état du produit est maintenu constant Si toutes les têtes se déplacent ensemble après un événement de réservoir ou de transfert, regardez l'entrée commune Si la mesure de remplissage est stable, mais que la fuite de couture apparaît sur une tête de couture, gardez les résultats de remplissage et les preuves de fermeture séparés Une réparation effectuée à la mauvaise limite peut améliorer l'échantillon suivant par hasard tout en laissant le mécanisme intact.
Règle d'essai sûre à un facteur : définir la portée contenue, l'autorisation, le facteur, le signal attendu, la mesure, la condition d'arrêt et le retour en arrière avant le changement Une meilleure solution n'est pas la preuve de cause racine La répétabilité à travers la tête, le temps ou l'état attendu est une preuve plus solide.
Enregistrer l'historique de l'intervention Une ligne qui a reçu plusieurs ajustements non suivis n'a plus de ligne de base propre Capturez l'état antérieur, la personne et la raison du changement, la limite affectée, le résultat et la décision de la conserver ou de l'inverser C'est ce qui transforme le dépannage du trial-and-error en une enquête traçable.
9. Mesurez les canettes vendables durables, pas seulement la vitesse de la plaque signalétique
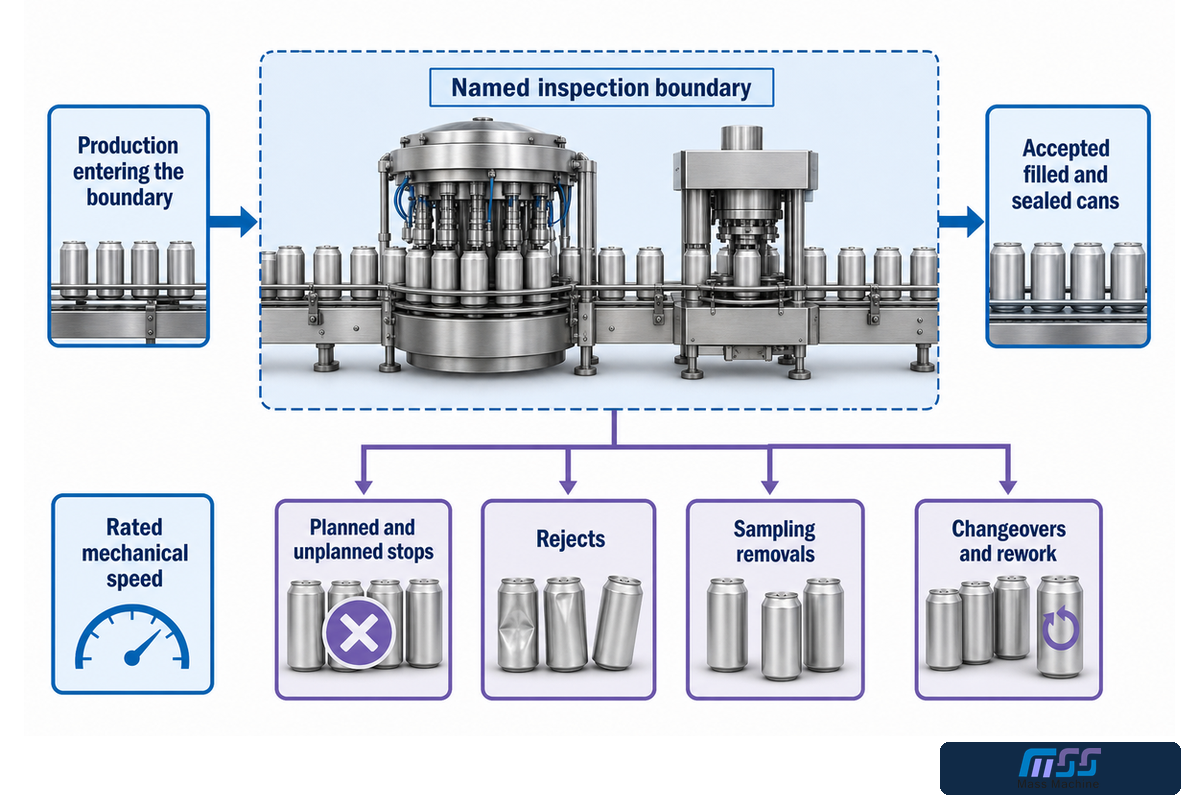
Réponse directe: les résultats utiles sont des canettes acceptées, remplies et scellées à une limite d'inspection nommée sur une course convenue. Signaler séparément les arrêts, les rejets, les prélèvements d'échantillonnage, les changements et les retouches prévus et imprévus ; un taux de plaque signalétique plus rapide en canettes par minute n'est pas utile si le chargement ou la réponse du capteur réduit la sortie acceptée.
La vitesse mécanique nominale est utile pour le contexte de l'équipement, mais elle ne peut pas décrire la ligne installée par elle-même Dépalettisation, manipulation de canettes vides, remplissage, alimentation finale, sertisseur, convoyeurs, codage, inspection, accumulation et emballage secondaire interagissent Si une butée aval affame ou bloque de manière répétée le remplisseur-coureur, le taux de bon-can obtenu peut différer du taux de machine isolé.
Avant d'entreprendre un essai, établissez le numérateur et le dénominateur Par exemple, en disant que les canettes acceptées par les autorités après une inspection nommée du remplissage et des coutures dans le“ de la fenêtre d'essai stable est préférable à dire ”production.“ Indiquez également si les échantillons d'essai, les canettes de démarrage, les arrêts prévus et les pénuries de matériaux sont inclus. Des estimations de l'historique des arrêts peuvent être utilisées pour fournir certaines informations sur l'accumulation. Cependant, un essai de production ou un modèle de ligne plus approprié peut encore être nécessaire.
À l'usine, la définition de “good-can” doit également être conforme à la réglementation pertinente sur les marchandises emballées Dans le commerce américain, un lot peut encore échouer à son exigence moyenne ou à son exigence individuelle de colis, même si l'indicateur de processus interne de la ligne semble être stable pendant l'essai Assurez-vous de conserver l'évaluation juridico-métrologique et ne l'enterrez pas dans un numéro d'efficacité global.
10. Transformez FAT et SAT en un dossier d'acceptation
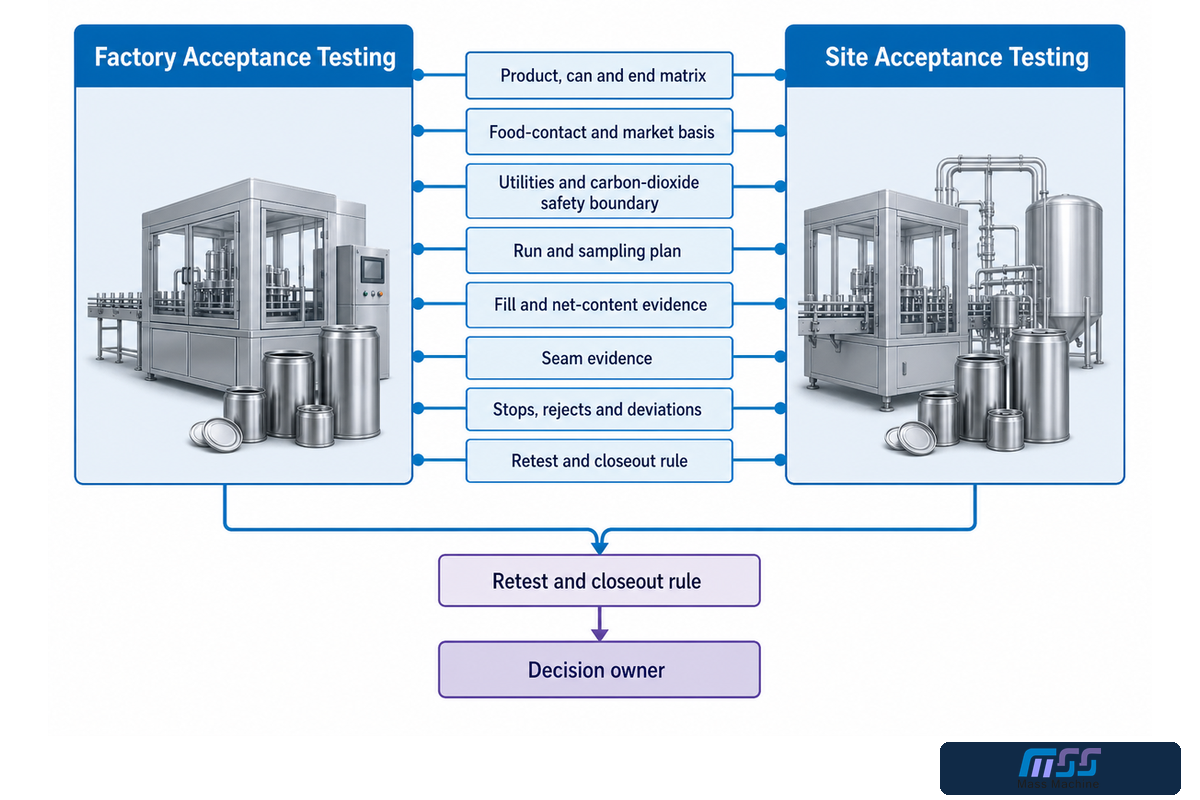
Réponse directe : Les essais d'acceptation en usine et les essais d'acceptation sur site doivent reposer sur un droit gelé et des preuves comparables Les preuves doivent être enregistrées pour l'usine et le site installé, respectivement Bon peut, échantillon valide et réalisation des essais ne doivent pas être définies le jour de l'essai.
Actif éditorial : dossier d'acceptation de canettes vendables
| Champ gelé | Dossier FAT | Record SAT | Propriétaire de la décision |
|---|---|---|---|
| Produit, boîte et matrice de fin | Matériaux testés et substitutions | Matériaux et lots installés sur le site | Acheteur/produit/propriétaire du paquet |
| Contact alimentaire et base du marché | Documents disponibles pour le package de test | Documents applicables au forfait de vente | Propriétaire de conformité |
| Limite de sécurité des services publics et du CO2 | Conditions et contrôles d'usine | Approvisionnement du site, ventilation, surveillance et procédures | Ingénierie de site/EHS |
| Plan de course et d'échantillonnage | Durée, fenêtre stable et carte d'échantillon | Même droit plus conditions spécifiques au site | Équipe d'essai conjointe |
| Remplissez et net-content evidence | Méthode de processus approuvée et résultats | Méthode et résultats applicables des marchandises emballées | Propriétaire qualité/légal-métrologie |
| Preuve de couture | Traçabilité tête/échantillon et contrôles approuvés | Couturier installé et lots de canettes/fin réels | Spécialiste qualité/couture |
| Arrêts, rejets et déviations | Cause, durée, décompte et disposition | Mêmes champs avec interfaces de site visibles | Approbateurs nommés |
| Règle de contre-essai et de clôture | Déclencheur d'invalidation, contre-test contenu et disposition des preuves | Déclencheur de retest spécifique au site, échantillons conservés et enregistrement final de la version | Équipe d'essai conjointe |
Retest devrait également être gelé État qui déviation invalide la course, qui permet un retest contenu et qui accepte les preuves Les échantillons et les enregistrements bruts conservés aideront à résoudre les différends Sans ceux-ci, FAT et SAT seront des démonstrations au lieu de tests d'acceptation.
Prêt à définir le devoir d'équipement ?
Utilisez le guide pour congeler le produit, l'emballage et les preuves d'acceptation Examinez la gamme de canettes de soude disponible dans le contexte de ce droit, y compris le produit, l'emballage, les services publics, la limite d'acceptation, le plan d'échantillonnage, la fenêtre d'exécution prévue et les personnes autorisées à accepter ou à rejeter les preuves.
11. Questions fréquemment posées
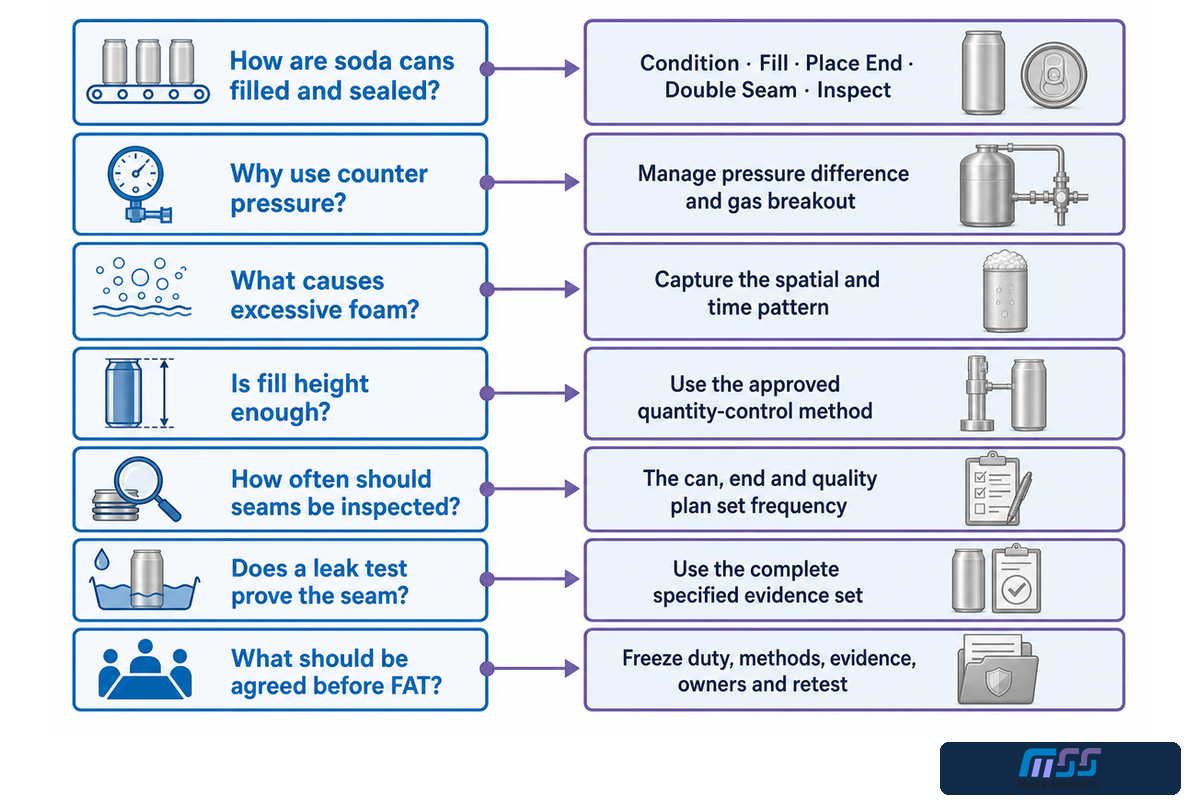
Comment les fabricants remplissent-ils et scellent-ils une canette de soda ?
Ils conditionnent et fournissent la boisson gazeuse, présentent une canette vide approuvée, utilisent un cycle de remplissage géré par pression, placent l'extrémité correcte et forment une double couture en deux opérations La canette finie est ensuite vérifiée par rapport à des preuves définies de remplissage, de couture, d'emballage et de libération. Le point important est que chaque étape passe une condition contrôlée à la suivante : l'état de la boisson affecte le remplissage, la canette remplie doit atteindre le placement final sans retard ou perturbation incontrôlée, et la couture doit être évaluée par rapport à la spécification approuvée de la canette et de l'extrémité. Une canette d'apparence propre est donc une observation et non l'enregistrement complet de la libération.
Pourquoi le remplissage à contre-pression est-il utilisé pour la soude ?
Il gère la différence de pression entre le système de produit et la boîte afin que la boisson puisse entrer avec une rupture de gaz moins incontrôlée. Il réduit une cause importante de moussage mais n'élimine pas les problèmes de température, de transfert, de comportement des vannes, de ventilation, de synchronisation ou de manipulation de l'emballage. La séquence de pression réelle doit provenir de la documentation validée sur les boissons et la machine, et non d'un réglage générique copié à partir d'une autre ligne.
Qu'est-ce qui cause une mousse excessive lors du remplissage de la boîte ?
Les causes possibles incluent un état de boisson hors fenêtre, un approvisionnement instable, une nucléation ou une agitation, un chemin de valve, un comportement d'étanchéité/égalisation, un moment de ventilation ou de libération et une manipulation avant la couture. Le modèle spatial et temporel doit être capturé avant de modifier un réglage. Un événement à plusieurs têtes suggère un chemin d'investigation différent d'un événement à une seule tête reproductible, même lorsque la mousse visible se ressemble.
La hauteur de remplissage est-elle suffisante pour prouver la bonne quantité ?
N° La hauteur de remplissage peut être utile dans le cadre d'une méthode qualifiée, mais la température, l'effondrement de la mousse, la géométrie du récipient et le moment affectent ce que l'on voit Utiliser la méthode approuvée de contrôle de la quantité.
À quelle fréquence une double couture doit-elle être inspectée ?
La spécification applicable de la boîte/extrémité, la documentation du sertisseur, l'évaluation des risques et le plan de qualité doivent définir la fréquence Ne copiez pas un intervalle d'un guide générique sans confirmer qu'il s'applique au colis et au processus.
Un test d'étanchéité prouve-t-il que la double couture est bonne ?
Il prouve uniquement ce que le test défini peut détecter dans ses conditions indiquées Un rejet complet peut également nécessiter un examen visuel, des dimensions externes, des sections de couture ou des preuves de démontage, selon la boîte/fin approuvée et le plan qualité.
Que faut-il convenir avant une ligne de mise en conserve de soude FAT ?
Convenez de la matrice du produit et de l'emballage, des matériaux de test, de la base du contact alimentaire, des utilitaires, de la fenêtre d'exploitation, de la durée de l'exécution, de la limite du test stable, de l'échantillonnage, des méthodes, des limites, de la comptabilité d'arrêt/rejet, des preuves de couture, des échantillons retenus, des écarts, des propriétaires et des retests. règles.
Contrôlez le package avant de sélectionner la configuration
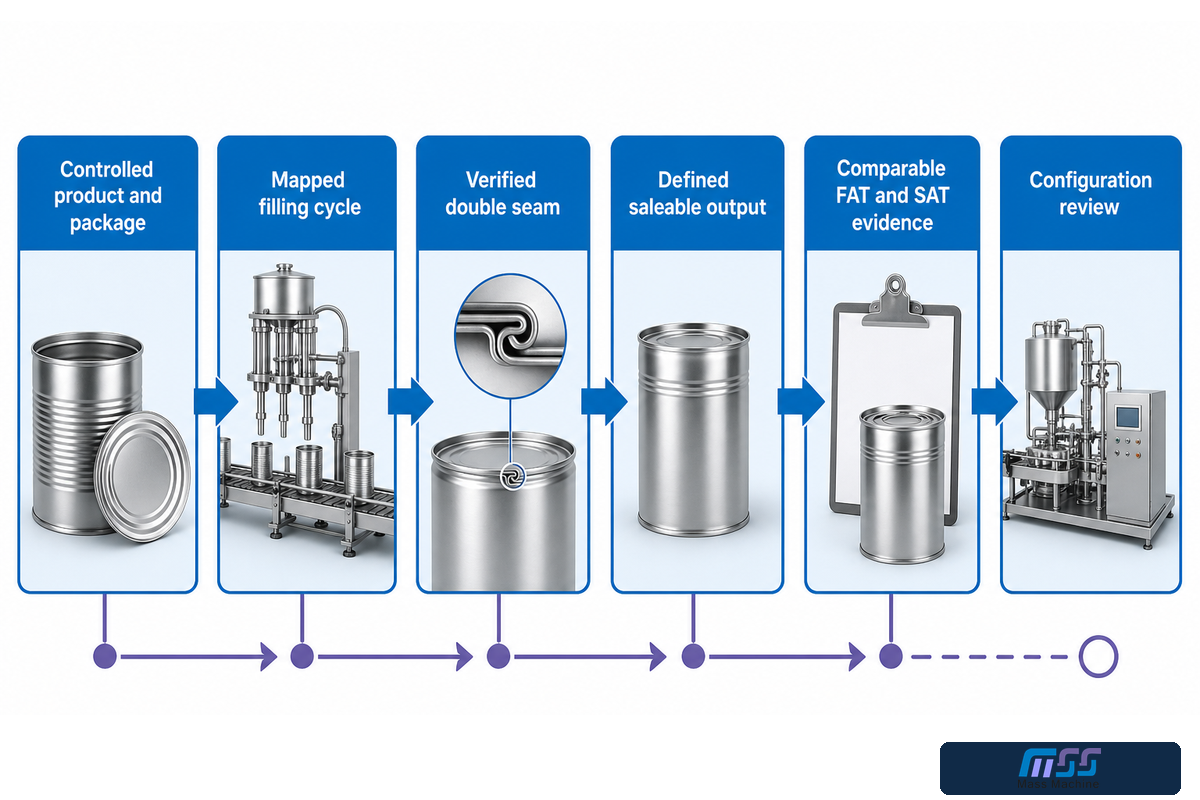
Un projet de remplissage fiable de canettes de soda commence par un produit et un emballage contrôlés, et non par une vitesse de tête d'affiche Connectez le chemin de cannette à couture Valider l'état de la boisson Cartographier le cycle réel de la valve Diagnostiquer les modèles avant d'expliquer les désajustements apparents Prouver la double couture et définir la sortie vendable à une limite nommée Puis faire de même pour FAT et SAT.
Pour les problèmes de configuration, de capacité et de devis de la machine, veuillez contacter Mass Technology solution de remplissage de canette de soda commerciale. Pour les antécédents de l'entreprise, la portée de fabrication et les coordonnées, voir À propos de Mass Technology.
Références et sources
- FDA américaine, Détermination du statut réglementaire des composants d'un matériau en contact avec les aliments
- eCFR, 21 CFR 117.40 Équipements et Ustensiles
- eCFR, 21 CFR 117.80 Processus et contrôles
- Pour clarifier les questions réglementaires concernant les marchandises emballées, se référer à FAQ sur le contenu net des marchandises emballées du NIST.
- Pour clarifier les questions réglementaires concernant les machines, reportez-vous à OSHA, 1910.212 Exigences générales pour toutes les machines.
- OSHA, 1910.147 Contrôle des énergies dangereuses
- OSHA, Bulletin des risques potentiels d'asphyxie au dioxyde de carbone
- Examen évalué par des pairs, Bulles, Formation de mousse et stabilité dans les boissons gazeuses
- Couronne, essentiels de couture
- Emballage métallique Ardagh, doubles coutures et paramètres de performance critiques
- Ferrum, Programme de formation Can-Seaming