Entrez en contact avec Masstech

Mis à jour en juillet 2026
Une machine de remplissage de vin est l’élément d’une ligne d’embouteillage qui transfère une quantité définie de vin dans chaque bouteille préparée, dans des conditions reproductibles. La fiabilité du vin conditionné dépend aussi de ce qui se passe avant, autour et après la remplisseuse : préparation du vin, hygiène, maîtrise de l’oxygène, bouchages, convoyeurs, inspection et décision de libération documentée.
Réponse directe
Une machine de remplissage de vin assure des remplissages reproductibles, mais la qualité des bouteilles se maîtrise à l’échelle de toute la ligne. Mesurez l’état du vin, le statut sanitaire, la prise d’oxygène, le résultat du remplissage, l’intégrité du bouchage et la manutention en aval, puis libérez la production selon les limites propres à l’usine.
Profil d’exploitation rapide
| Mission principale | Fournir un volume ou un niveau de vin reproductible sans perdre la maîtrise de l’oxygène, de l’hygiène ou de la manutention des bouteilles. |
|---|---|
| Périmètre du procédé | Transfert du vin en vrac jusqu’à l’inspection des bouteilles remplies et fermées. |
| Outils du guide | 9 points de contrôle de l’oxygène, 6 zones d’écoulement et 12 contrôles de libération des bouteilles ; ce sont des feuilles de travail d’usine, pas des normes d’acceptation universelles. |
| Base de réception | Procédure d’usine validée, spécification du vin, limites du fournisseur d’emballages et manuels de l’équipement. |
Points clés avant la première bouteille
- La vitesse indiquée sur la plaque signalétique de la remplisseuse n’est pas le débit stable de la ligne.
- L’oxygène total de l’emballage combine l’oxygène dissous dans le vin et celui présent dans l’espace de tête de la bouteille.
- La propreté visuelle ne prouve pas encore la libération sanitaire.
- La hauteur de remplissage seule ne permet pas de libérer une bouteille ; le bouchage, le code, l’emballage et les données sur le vin comptent également.
Comment fonctionne une machine de remplissage de vin dans le procédé d’embouteillage
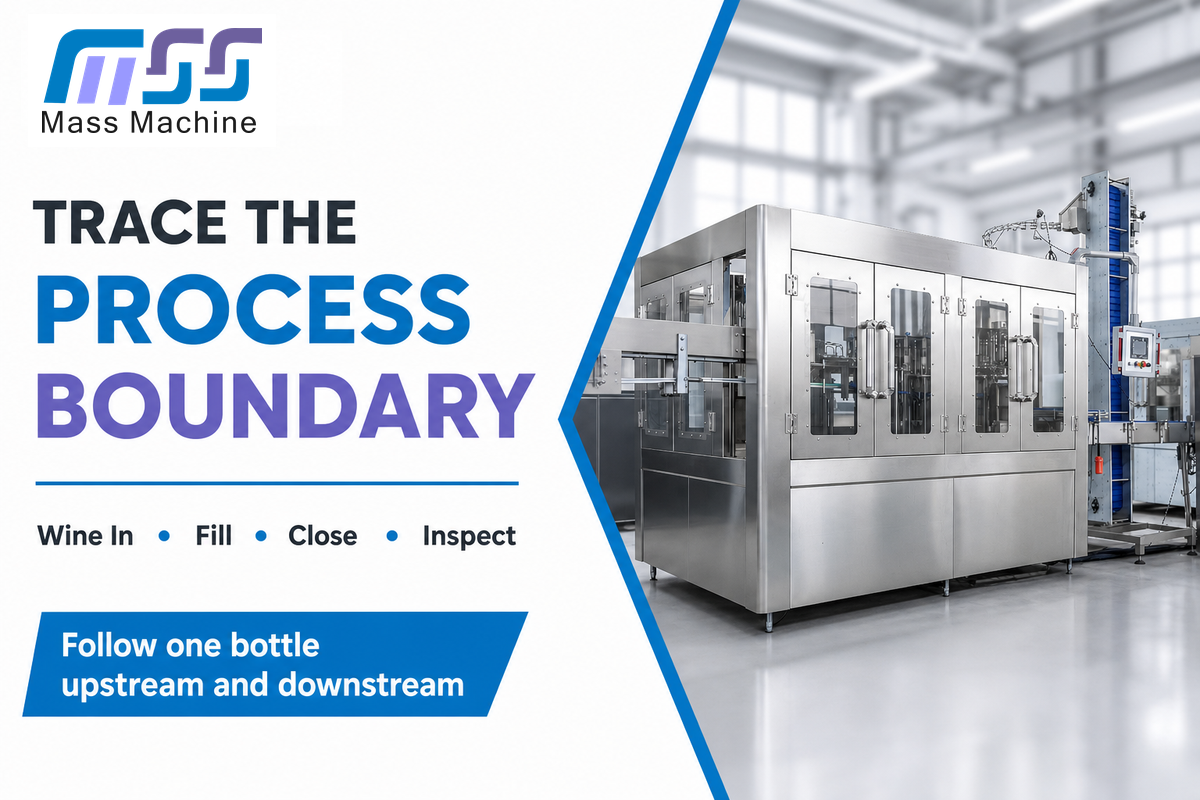
Chaque remplisseuse de bouteilles de vin reçoit un produit conditionné et des bouteilles vides, dose le vin via un réservoir et une vanne de remplissage, puis transfère les contenants remplis vers le traitement de l’espace de tête et le bouchage. La régularité du transfert et du remplissage relève de sa maîtrise ; un vin entrant instable, des bouteilles endommagées, une mauvaise hygiène ou une ligne aval incompatible n’en relèvent pas.
Les remplisseuses gravitaires utilisent une hauteur manométrique, une remplisseuse à niveau contrôle une hauteur de liquide de référence, les remplisseuses sous vide amènent le produit à un niveau contrôlé, les systèmes volumétriques dosent une quantité et les remplisseuses sous pression gèrent le produit sous pression. Ces mécanismes définissent le périmètre de la machine, mais ne remplacent pas une cartographie du procédé. Dans le procédé d’embouteillage du vin, une cartographie utile suit le vin en vrac, la pompe de transfert, la filtration finale lorsqu’elle est spécifiée, le réservoir, la buse de remplissage, la bouteille, l’espace de tête, le bouchage, l’inspection, l’étiquetage et la mise en caisse.
Contrôle d’exploitation : placez-vous à la remplisseuse et suivez une bouteille en amont et en aval. Si un opérateur ne peut pas identifier le responsable de la libération du vin entrant, des bouteilles vides et des bouteilles fermées, la machine est traitée comme une île. Pour approfondir la physique de la pression, les principes du remplissage à contre-pression et par gravité fournissent un contexte, mais les réglages du vin proviennent toujours de l’équipement choisi et de la procédure produit.
Préparer le vin et les bouteilles avant le premier remplissage
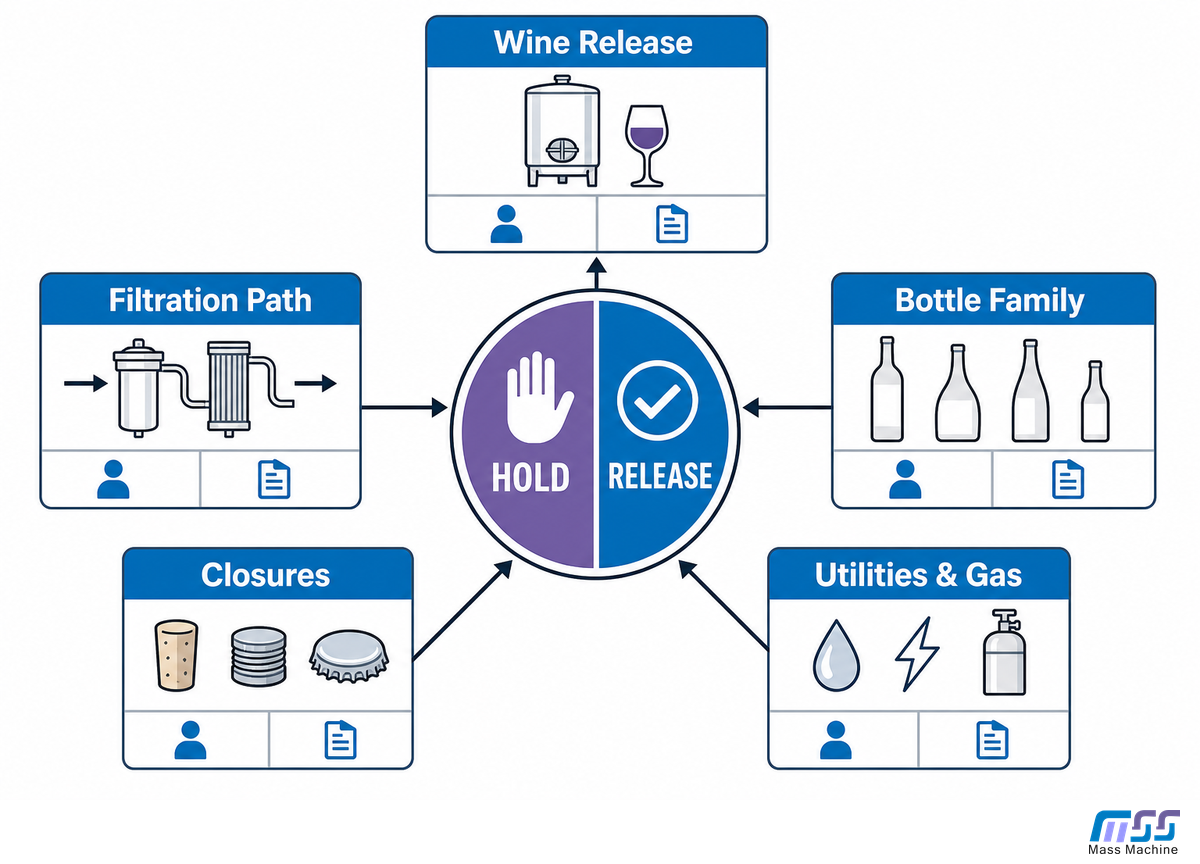
La préparation avant production signifie que le vin, la bouteille, le circuit de transfert, les bouchons et les utilités ont chacun passé un contrôle documenté avant le démarrage. Les preuves doivent désigner un responsable et une action de mise en attente. Aucun voyant machine au vert ne compense un vin instable, non filtré conformément au plan ou hors de sa condition d’embouteillage approuvée.
Les recommandations d’embouteillage de University of Minnesota relient la chimie et la stabilité finales du vin, l’intégrité de la filtration, la compatibilité de l’emballage, la main-d’œuvre et l’identification du lot. Cette séquence déplace la décision de libération en amont : une remplisseuse de bouteilles doit recevoir un produit préparé et un emballage compatible, et ne pas devenir le lieu où surgissent les questions non résolues de vinification ou d’approvisionnement.
| Contrôle | Preuve | Responsable | Condition de mise en attente |
|---|---|---|---|
| Libération du vin | Enregistrement approuvé de la chimie, de la stabilité et de l’analyse sensorielle | Vinification ou qualité | Tout résultat hors spécification du vin |
| Circuit de filtration | Identité du filtre, réglage et enregistrement d’intégrité lorsque requis | Chai ou qualité | Élément incorrect, test échoué ou changement non enregistré |
| Famille de bouteilles | Format de bouteille, plan fournisseur et échantillon physique approuvé | Conditionnement ou qualité | Col, finition ou dommage de la bouteille hors limites approuvées |
| Bouchons et articles secs | Lot correct, condition de stockage et enregistrement du problème de ligne | Conditionnement | Matière non approuvée ou endommagée |
| Utilités et gaz | Contrôle de la pression, du débit, de la qualité et des raccordements disponibles | Ingénierie | L’alimentation ne peut pas rester en dehors de l’exigence de l’équipement |
Préparez la ligne avant le jour d’embouteillage, désignez un responsable qualité dédié et conservez les enregistrements d’hygiène, de filtration et de gaz.
— Conseils paraphrasés de Melissa Hackett, consultante en exploitation de chais, lors d’une conférence d’expert InnoVint
Les contrôles de la veille doivent être volontairement sans surprise. Avant de partir, l’équipe confirme la cuve de vin libérée, le plan de bouteille, le lot de bouchons, le circuit de filtration, l’alimentation en gaz inerte, les données de codage et les effectifs. Le matin de la production, les opérateurs vérifient qu’aucun de ces éléments n’a changé. Cela détecte les défaillances discrètes — bouteille de remplacement, réserve de gaz vide ou code non approuvé — avant que la mise en service en conditions humides ne les transforme en caisses mélangées ou en vin bloqué.
Utiliser la boucle de maîtrise de la prise d’oxygène en 9 points
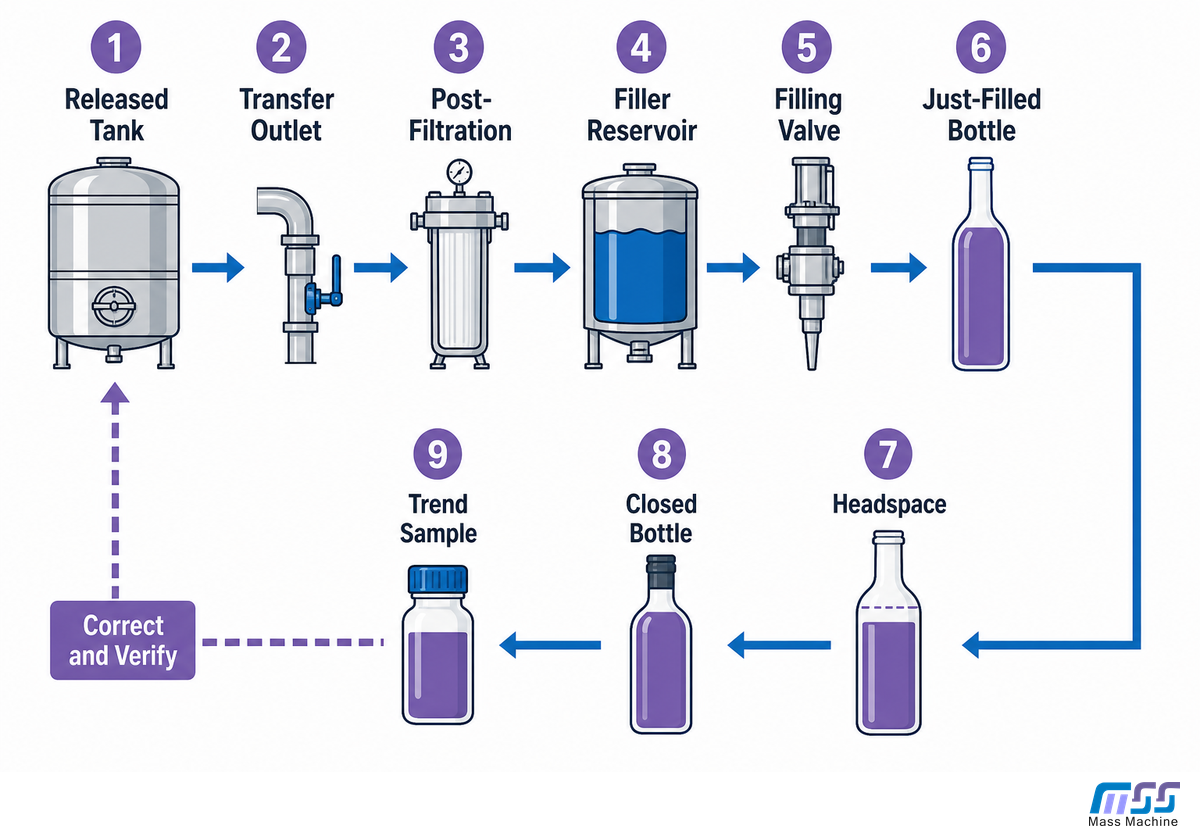
La boucle de maîtrise de la prise d’oxygène en 9 points suit l’exposition à l’oxygène depuis la cuve libérée jusqu’à la bouteille fermée. Son objectif est diagnostique : comparer les mesures adjacentes, localiser l’étape où l’oxygène augmente, corriger cette étape et vérifier le résultat. Le seul type de remplisseuse ou réglage d’azote ne peut pas prouver un faible niveau d’oxygène dans l’emballage.
AWRI définit l’oxygène total de l’emballage comme l’oxygène dissous dans le vin plus celui de l’espace de tête de la bouteille. Ses recommandations de conditionnement indiquent moins de 1,5 mg/L comme bonne pratique, 1,5–2,5 mg/L comme acceptable, des valeurs supérieures à 3 mg/L nécessitant une amélioration et des valeurs supérieures à 4 mg/L étant mauvaises dans ce contexte. Considérez-les comme des plages de référence, et non comme un remplacement de la spécification produit du chai. Pour protéger concrètement votre vin contre l’oxydation, localisez l’étape de prise d’oxygène et vérifiez la correction.
| Point | Éléments à relever | Ce qu’une hausse suggère | Action suivante |
|---|---|---|---|
| 1. Cuve libérée | Oxygène dissous de référence | Condition déjà élevée en amont | Mettre en attente ou suivre le plan de maîtrise du vin |
| 2. Sortie de transfert | Oxygène dissous après la pompe et les flexibles | Entrée d’air ou mauvaise préparation de ligne | Contrôler les raccords, l’amorçage et la pratique de transfert |
| 3. Après filtration | Oxygène dissous à travers le train de filtration | Problème de corps, de mise à l’air ou de raccordement | Inspecter le réglage de filtration approuvé |
| 4. Réservoir de la remplisseuse | État du produit dans la cuve ou le réservoir | Exposition de surface ou perte de maîtrise du gaz | Contrôler le niveau, le couvercle et la procédure gaz |
| 5. Vanne de remplissage | Profil de vanne, turbulence et fuites | Mauvaise étanchéité ou transfert instable | Arrêter et inspecter conformément au manuel de la machine |
| 6. Bouteille tout juste remplie | Oxygène dissous et résultat du remplissage | Prise d’oxygène pendant le remplissage | Tester un seul réglage sûr à la fois |
| 7. Espace de tête | Oxygène de l’espace de tête et volume de garde | Purge insuffisante, mousse ou variation de synchronisation | Vérifier la séquence de purge et le moment du bouchage |
| 8. Bouteille fermée | Résultat calculé ou mesuré de l’emballage | Charge combinée d’oxygène dissous et d’espace de tête | Isoler selon le plan de libération |
| 9. Échantillon de tendance | Résultat selon l’heure, la vanne et l’arrêt | Dérive ou exposition liée à l’arrêt | Trouver la condition répétitive, puis contrôler à nouveau |
AWRI indique que plus de 60 % de l’oxygène d’une bouteille peut se trouver dans l’espace de tête et qu’un traitement sous vide ou au gaz inerte en déplace généralement environ 60–80 %, et non la totalité. C’est pourquoi un faible résultat d’oxygène dissous à l’entrée de la remplisseuse ne clôt pas l’enquête.
Des résultats contre-intuitifs peuvent apparaître lorsqu’une équipe ralentit la ligne pour « laisser plus de temps à l’azote ». Dans l’étude Agroscope citée, le sens dépendait de la séquence, de la pression, du rythme de travail, du profil de la bouteille et de l’état de la buse. Dans une configuration, un travail plus lent gaspillait l’azote ; dans une autre, un débit supérieur réduisait l’oxygène total de l’emballage. Mesurez le résultat sur la bouteille fermée au débit réel au lieu de supposer que ralentir est plus sûr.
Vérifier l’hygiène avant la libération de la production
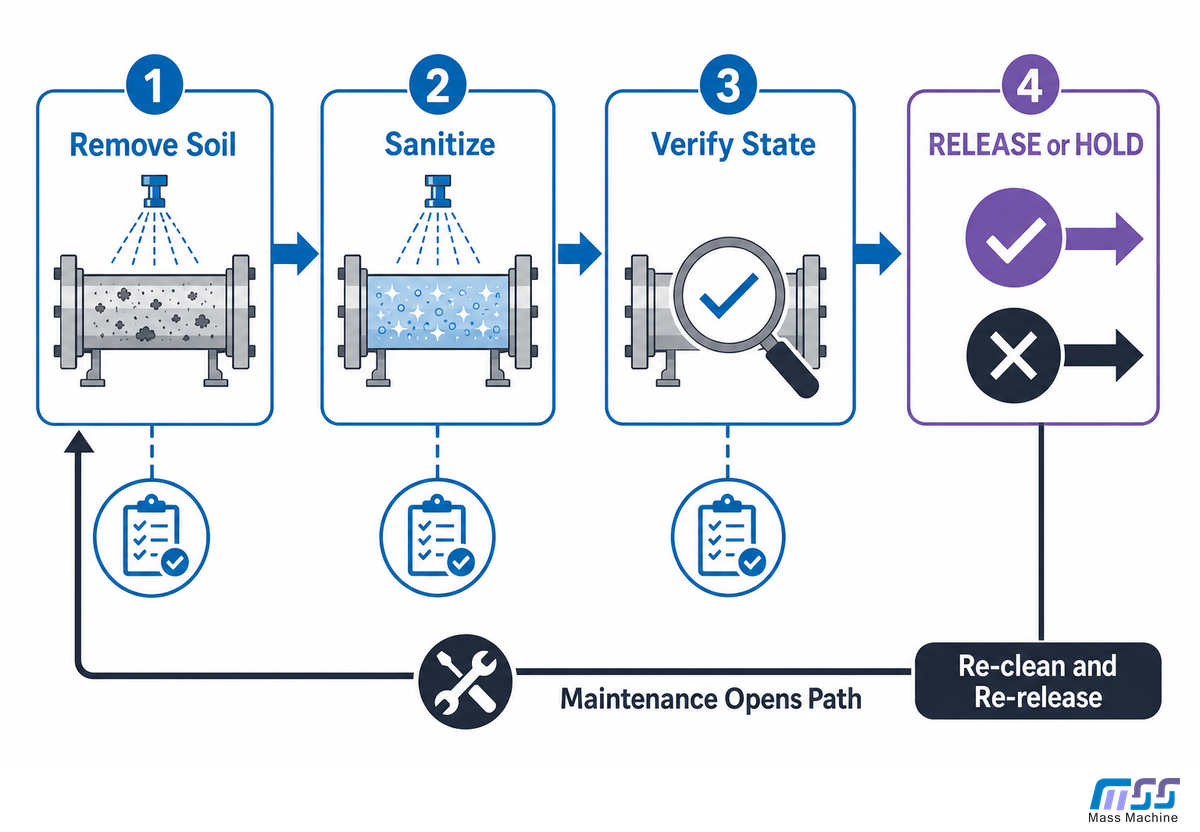
Une libération sanitaire prouve que l’équipement en contact avec le produit a été nettoyé, désinfecté, contrôlé et officiellement libéré selon une procédure validée. L’inspection visuelle peut détecter des souillures ou des dommages, mais elle ne confirme ni la concentration chimique, ni les conditions de contact, ni l’état microbiologique. Une maintenance après libération peut aussi rouvrir le périmètre de maîtrise et nécessiter une nouvelle décision sanitaire.
- Éliminer les souillures. Enregistrer l’agent de nettoyage, la concentration, les conditions de circulation et le résultat visuel exigés par la procédure validée.
- Appliquer l’étape de désinfection. Enregistrer l’agent ou la condition thermique, le temps de contact et le périmètre en contact avec le produit.
- Vérifier l’état. Utiliser les preuves choisies par l’usine, qui peuvent comprendre une inspection, un test ATP, des écouvillons ou des contrôles microbiologiques sur membrane.
- Libérer ou mettre en attente. Nommer la personne autorisée à libérer le circuit et définir ce qui se passe après un test échoué ou une ouverture pour maintenance.
AWRI donne des exemples thermiques tels que 80°C pendant au moins 30 min et de la vapeur ou du condensat au-dessus de 80°C pendant plus de 20 min. Ces chiffres appartiennent au contexte des recommandations citées. Les équipes de l’usine doivent suivre leur procédure validée ainsi que les instructions relatives aux produits chimiques et à l’équipement ; elles ne doivent pas copier une température d’exemple dans une autre ligne.
Mode de défaillance courant
La maintenance remplace un joint après la libération de la ligne, la production redémarre et l’enregistrement sanitaire affiche toujours l’approbation précédente. Cette réparation a modifié le périmètre en contact avec le produit. Nettoyez ou désinfectez à nouveau selon la procédure de l’usine, documentez l’intervention et délivrez une nouvelle libération avant le retour du vin.
La qualité de l’eau de rinçage et de l’eau de service fait également partie du plan sanitaire. Si l’état de l’eau d’alimentation ou la capacité de traitement est incertain, définissez cette exigence avec le système de traitement de l’eau de l’usine au lieu de considérer l’eau comme une utilité illimitée et non mesurée.
Cartographier la ligne complète, les interfaces et les utilités
Une ligne d’embouteillage de vin est stable uniquement lorsque chaque zone reçoit la bonne entrée et peut transmettre sa sortie sans affamer, bloquer ou endommager les bouteilles. La cartographie de dix interfaces révèle des exigences qu’une spécification limitée à la remplisseuse ne voit pas : eau, gaz, bouchons, synchronisation du transfert, données de codage, état des étiquettes, accumulation et gestion des rejets.
| Catégorie d’interface | Entrée / sortie | Signal de défaillance | Vérification | Limites / Ne convient pas à |
|---|---|---|---|---|
| Alimentation en bouteilles | Bouteille vide approuvée vers l’orienteur ou le convoyeur | Éraflures, bourrages, finition incorrecte | Plan, échantillon et essai sur ligne | Impossible d’accepter une géométrie de bouteille non déclarée |
| Eau de rinçage / de service | Qualité et débit d’eau spécifiés | Faible débit, résidus ou risque d’hygiène | Enregistrement de l’utilité et contrôle au point d’utilisation | Ne prouve pas l’hygiène en contact avec le produit |
| Transfert du vin | Vin libéré vers le réservoir de la remplisseuse | Entrée d’air ou niveau instable | Tendance de l’oxygène dissous, raccords et état de la pompe | Aucune correction pour un vin non libéré |
| Gaz inerte | Gaz approuvé à la pression et au débit requis | Oxygène élevé dans l’espace de tête ou alimentation vide | Contrôle de l’alimentation et mesure sur l’emballage | Le seul débit de gaz ne prouve pas le TPO |
| Remplisseuse | Bouteille et vin conditionné vers bouteille remplie | Dérive du niveau, mousse ou profil de vanne | Échantillons de première bouteille et échantillons chronométrés | Impossible de libérer la qualité du bouchage ou de l’étiquette |
| Bouchage | Bouteille remplie et bouchon approuvé | Fuite, biais, mauvaise compression ou couple de serrage | Méthode du fournisseur et plan d’échantillonnage | Un réglage unique ne convient pas à tous les bouchons |
| Transfert par convoyeur | Bouteille fermée entre les machines | Affamement, blocage ou contact avec le verre | Observation de l’accumulation et des arrêts | Le simple alignement des vitesses ne détecte pas les micro-arrêts |
| Codage | Données de lot/date approuvées vers marquage lisible | Code incorrect, absent ou flou | Vide de ligne et contrôle de lecture par scan | La vision ne peut pas approuver les données sources |
| Étiquetage | Bouteille sèche et stable avec étiquette correcte | Étiquette de travers, bulle ou étiquette incorrecte | Échantillon approuvé et contrôle périodique | Les bouteilles humides ou instables nécessitent une correction en amont |
| Mise en caisse / rejet | Bouteilles libérées vers la bonne caisse ; rejets isolés | Lot mélangé, rejet recirculé ou caisse endommagée | Rapprochement et test des rejets | Chaque signal de rejet nécessite un circuit physique de traitement |
Le rapport de Stone Hill Winery publié par Packaging Digest offre une étude de cas utile d’une usine de niveau inférieur : il suit l’accumulation, le remplissage, le capsulage et la manutention en aval, et consigne les causes d’arrêt au lieu de juger la remplisseuse sur sa seule vitesse nominale. Pour l’interface d’étiquetage, utilisez spécifiquement un guide de machine d’étiquetage de bouteilles afin de définir l’état des bouteilles et les exigences de transfert sans intégrer le choix de l’étiquette à la décision concernant la remplisseuse.
Équilibrer le débit stable avec la cartographie d’écoulement stable en 6 zones
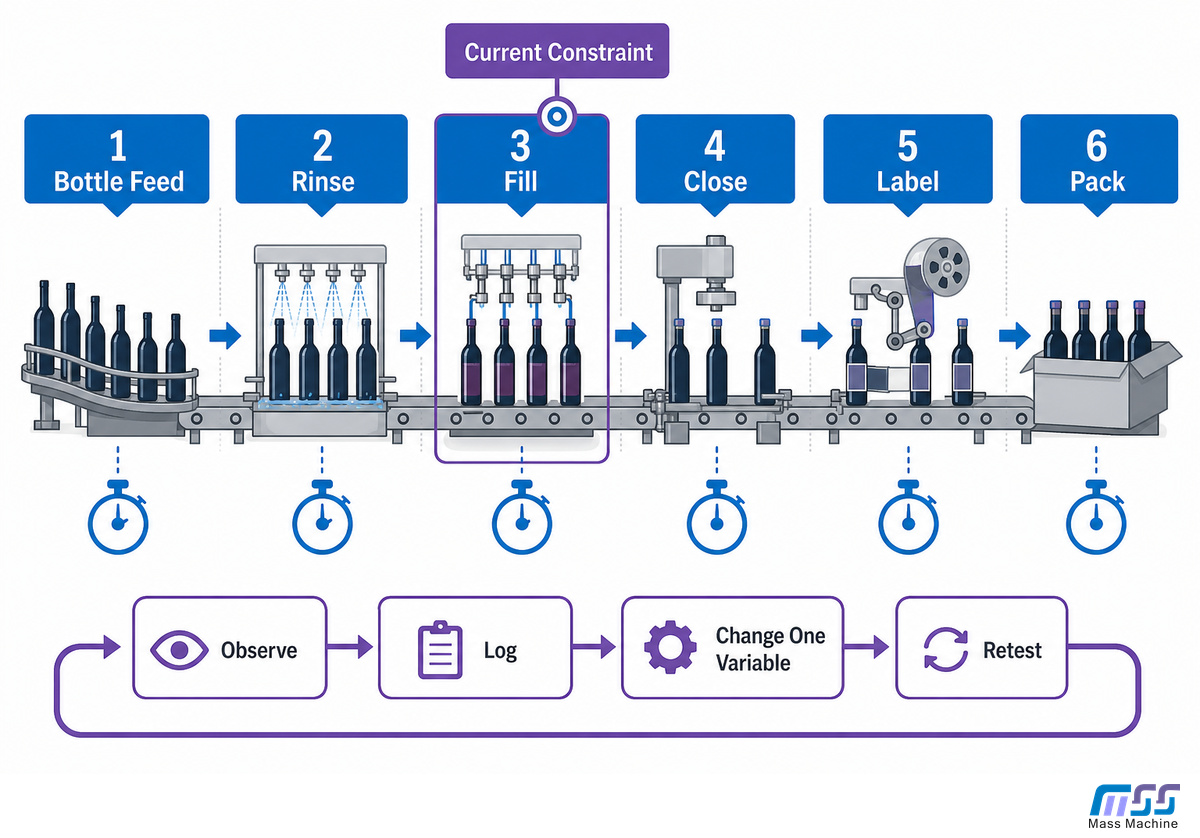
La cartographie d’écoulement stable en 6 zones compare les débits observés et reproductibles dans les zones connectées de la ligne. Le plus petit débit stable fixe la première contrainte d’exploitation, tandis que les enregistrements d’arrêts montrent si l’affamement, le blocage ou un goulot d’étranglement mobile est en cause. La cartographie doit être répétée après un changement de format ou une modification durable du fonctionnement.
La hiérarchie des indicateurs clés de performance de NIST encourage à regarder sous le chiffre de production final. Un total de ligne indique que la production n’a pas atteint le plan ; les débits par zone, la durée des arrêts et l’état des en-cours aident à expliquer pourquoi. Ici, l’arithmétique est un exemple détaillé et non une norme de performance de l’industrie du vin.
| Zone | Débit reproductible | Condition observée | Décision |
|---|---|---|---|
| Alimentation en bouteilles | 46 bouteilles/min | Brèves coupures après rechargement | Surveiller l’affamement au rinceur |
| Rinçage | 44 bouteilles/min | Reproductible | Aucune première contrainte |
| Remplissage | 43 bouteilles/min | Niveau stable | Ne pas augmenter encore le débit |
| Fermeture | 40 bouteilles/min | Pauses brèves récurrentes | Première contrainte à étudier |
| Étiquette | 45 bouteilles/min | Affamée par la zone de bouchage | Ne pas régler l’étiqueteuse en premier |
| Mise en caisse | 44 bouteilles/min | Capacité disponible | Confirmer le comportement de l’accumulation |
Dans cet exemple, le premier plafond stable est de 40 bouteilles/min, soit 2 400 bouteilles/h, avant toute marge définie par l’usine pour les pauses, les changements de format ou la variabilité. Si l’équipe choisit temporairement environ 90 % de ce débit observé pendant le diagnostic, la cible d’essai est de 36 bouteilles/min, soit 2 160 bouteilles/h. Ce facteur d’environ 90 % est une hypothèse d’exemple, et non une réduction universelle recommandée.
Les études de fabrication citées expliquent pourquoi le résultat doit rester provisoire : le comportement du goulot d’étranglement interagit avec la variabilité, le temps de traitement et les en-cours, et la contrainte peut se déplacer lorsque les conditions changent. Recommencez la cartographie après un changement de bouteille, de débit ou de profil d’arrêt au lieu de considérer le premier instantané comme définitif.
Imaginez une remplisseuse dont le débit nominal dépasse la production du jour, tandis que la zone de bouchage s’arrête toutes les quelques minutes. Augmenter la vitesse de la remplisseuse crée davantage d’accumulation, puis davantage de blocages, sans ajouter de caisses. Un échantillon de zone de 45 min montre la station de bouchage à 40 bouteilles/min et la remplisseuse à 43 bouteilles/min. Pendant le diagnostic, l’usine peut enregistrer le même code d’arrêt toutes les 5 min afin que le débit, l’accumulation et l’arrêt restent comparables. Effectuez le test utile à l’interface de bouchage ; modifier les vannes de la remplisseuse effacerait les preuves et introduirait une deuxième variable.
Maîtriser le démarrage, le changement de format et l’approbation de la première bouteille
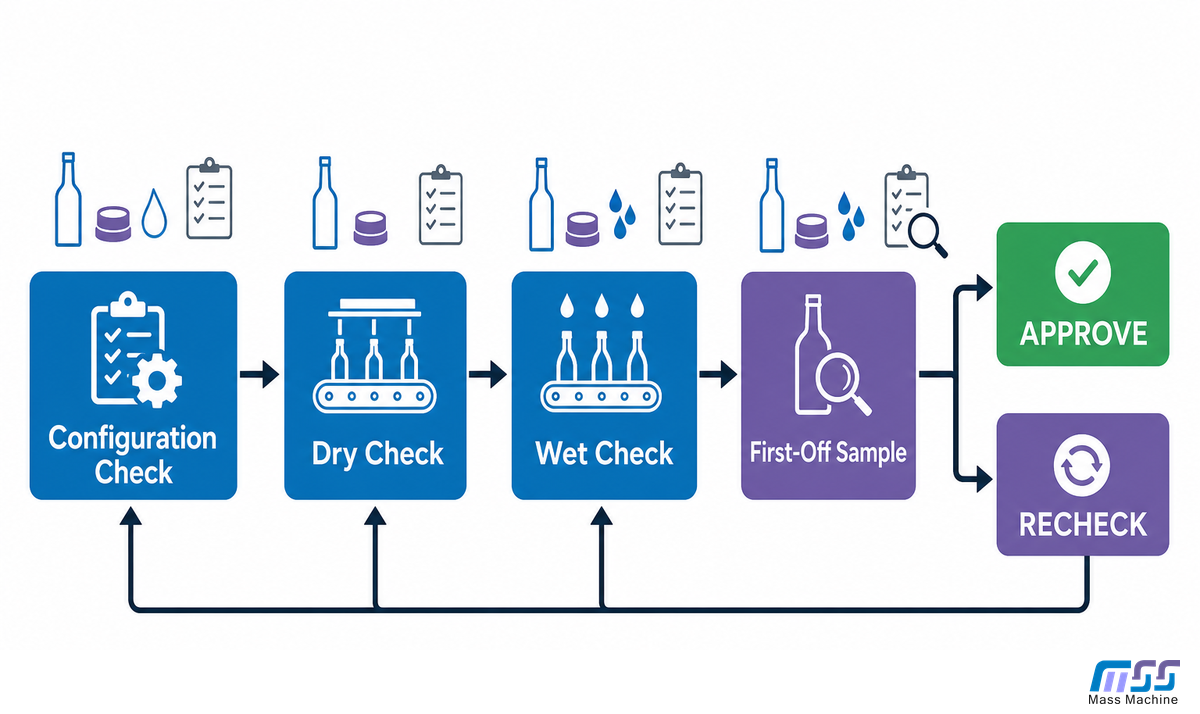
Un démarrage maîtrisé garantit que lorsque la bouteille atteint la remplisseuse, le vide de ligne, les contrôles à sec, les contrôles en conditions humides et un échantillon défini de première bouteille sont déjà terminés. Cette séquence protège la traçabilité : les opérateurs savent quelle bouteille, quel bouchon, quel code et quels réglages ont été approuvés, ainsi que quel événement impose une nouvelle décision sur la première bouteille.
- Évacuer le vin, les bouteilles, les bouchons, les étiquettes et le code précédents de la zone de ligne contrôlée.
- Confirmer les protecteurs, les interverrouillages et les utilités selon le manuel de l’équipement ; ne pas contourner une condition de sécurité pour un essai de production.
- Charger la famille de bouteilles et de bouchons approuvée, puis vérifier les pièces de changement de format et les réglages enregistrés.
- Introduire le vin libéré selon la procédure approuvée de transfert et de maîtrise de l’oxygène.
- Réaliser un échantillon de première bouteille défini par l’usine à un débit contrôlé.
- Comparer les preuves de remplissage, d’oxygène, de bouchage, de codage, d’étiquetage et d’emballage au plan de libération.
- Enregistrer les réglages libérés, l’heure, les lots de matières et l’approbateur avant d’augmenter le débit.
Pour les applications avec bouchon de liège naturel, le manuel du Natural Cork Council fournit des exemples propres à la source pour les contrôles de pression et de température de la bouteille à 30 min et 60 min après le bouchage. Utilisez la méthode du fournisseur de bouchons et le plan d’échantillonnage approuvé par le chai ; ces durées ne doivent pas être appliquées aux capsules à vis ni à d’autres familles de bouchons.
Fiche d’approbation de la première bouteille
Enregistrer les identifiants de la bouteille et du bouchon, le lot de vin, l’état du filtre, la libération sanitaire, le statut des utilités, le code actif, les résultats qualité mesurés, la révision des réglages, l’heure d’approbation et l’événement qui imposera une nouvelle approbation.
Appliquer la matrice de libération des bouteilles en 12 points
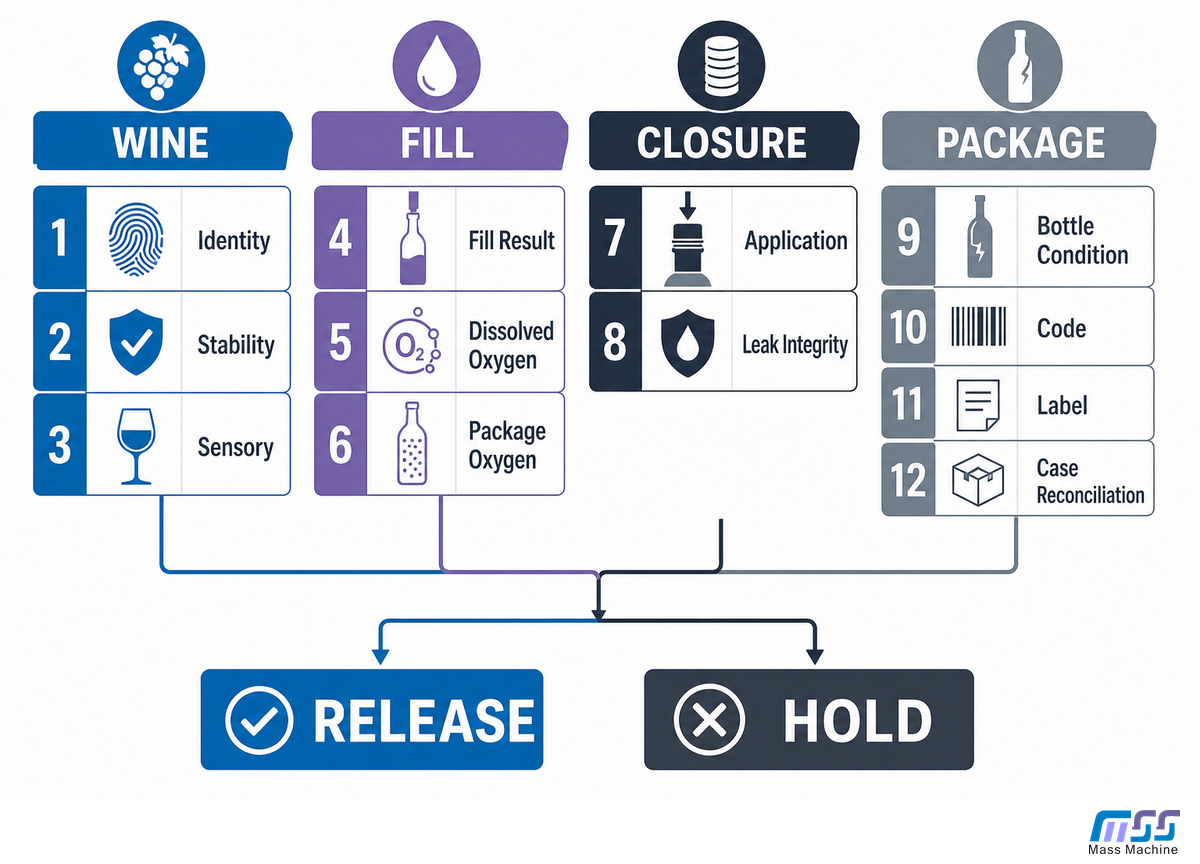
La matrice de libération des bouteilles en 12 points réunit les preuves de remplissage, d’oxygène, de bouchage, de codage, d’emballage et de vin en une seule décision d’orientation. Les résultats peuvent déclencher la libération, un réglage suivi d’un nouveau contrôle, l’isolement ou un arrêt de production. Chaque limite reste liée à une spécification produit, une procédure validée ou une instruction fournisseur.
| Contrôle | Preuve | Référence | Orientation si hors limites | Limites / Ne convient pas à |
|---|---|---|---|---|
| 1. Identité du vin | Correspondance du lot et de la cuve | Ordre de production | Mettre en attente et rapprocher | Des étiquettes correspondantes ne prouvent pas l’identité du vin |
| 2. Volume ou niveau de remplissage | Résultat d’échantillon étalonné | Plan produit et exigences légales | Régler et contrôler à nouveau ; isoler depuis le dernier contrôle conforme | Le niveau varie selon la géométrie et la température de la bouteille |
| 3. Volume de garde | Mesure de l’espace de tête | Plan de bouteille et de bouchage | Régler et contrôler à nouveau | Aucune valeur unique ne convient à tous les plans de bouteille |
| 4. Oxygène dissous | Mesure étalonnée | Plan d’oxygène du vin | Mettre en attente ou isoler selon le plan | N’inclut pas l’oxygène de l’espace de tête |
| 5. Oxygène de l’espace de tête | Mesure de l’emballage | Plan d’oxygène du vin | Contrôler la purge et la synchronisation du bouchage | Le seul réglage du gaz ne constitue pas une preuve |
| 6. Oxygène total de l’emballage | Calcul de l’oxygène dissous plus espace de tête ou résultat instrumenté | Spécification produit | Isoler et étudier la boucle | La méthode et les unités doivent être cohérentes |
| 7. Application du bouchon | Résultat visuel et mesuré du bouchage | Méthode du fournisseur de bouchons | Arrêter, isoler et corriger | La méthode varie selon le liège, la capsule à vis ou un autre bouchon |
| 8. Intégrité d’étanchéité | Contrôle approuvé de fuite ou de pression | Plan d’emballage | Mettre en attente l’intervalle concerné | Des surfaces extérieures sèches ne constituent pas des tests de fuite validés |
| 9. État de la bouteille | Inspection du verre, de la finition et de la contamination | Spécification de la bouteille | Rejeter et inspecter le lot | La vision possède des limites déclarées en matière de défauts et d’éclairage |
| 10. Code | Marquage correct, présent et lisible | Enregistrement de codage approuvé | Arrêter et isoler depuis le dernier contrôle conforme | La lisibilité ne prouve pas les données sources |
| 11. Étiquette et présentation | Étiquette, positionnement et aspect de la bouteille corrects | Standard d’emballage approuvé | Isoler et corriger | Une approbation esthétique ne peut pas libérer la chimie du produit |
| 12. Caisse et rapprochement | Quantité, lot et équilibre des rejets corrects | Enregistrement de mise en caisse | Mettre en attente les caisses mélangées ou non rapprochées | Le comptage des caisses ne remplace pas les contrôles des bouteilles |
Le guide HACCP de l’OIV soutient un schéma de flux propre au chai, l’analyse des dangers, les limites, la surveillance, les actions correctives, la vérification et les enregistrements. Il identifie des risques d’embouteillage qui dépassent la hauteur de remplissage, notamment les résidus de nettoyage, les corps étrangers, le verre, le surremplissage ou la pression, les sulfites et les allergènes. Utilisez la matrice ci-dessus comme organisateur d’exploitation ; le plan de maîtrise des dangers du chai reste l’autorité.
Lorsqu’un site applique ISO 22000:2018, intégrez ces enregistrements à son système de management de la sécurité des aliments. La norme ne fournit ni réglages de machine ni limites d’acceptation propres au vin.
Erreur courante
Un opérateur corrige une dérive du niveau de remplissage et libère la bouteille suivante sans définir l’intervalle concerné. Même si l’échantillon corrigé est conforme, les bouteilles produites depuis le dernier contrôle satisfaisant doivent encore faire l’objet d’une décision. L’heure, le compteur ou l’identifiant de caisse doit relier la défaillance à une quantité isolée.
Dépanner selon le symptôme, les preuves et des tests à variable unique
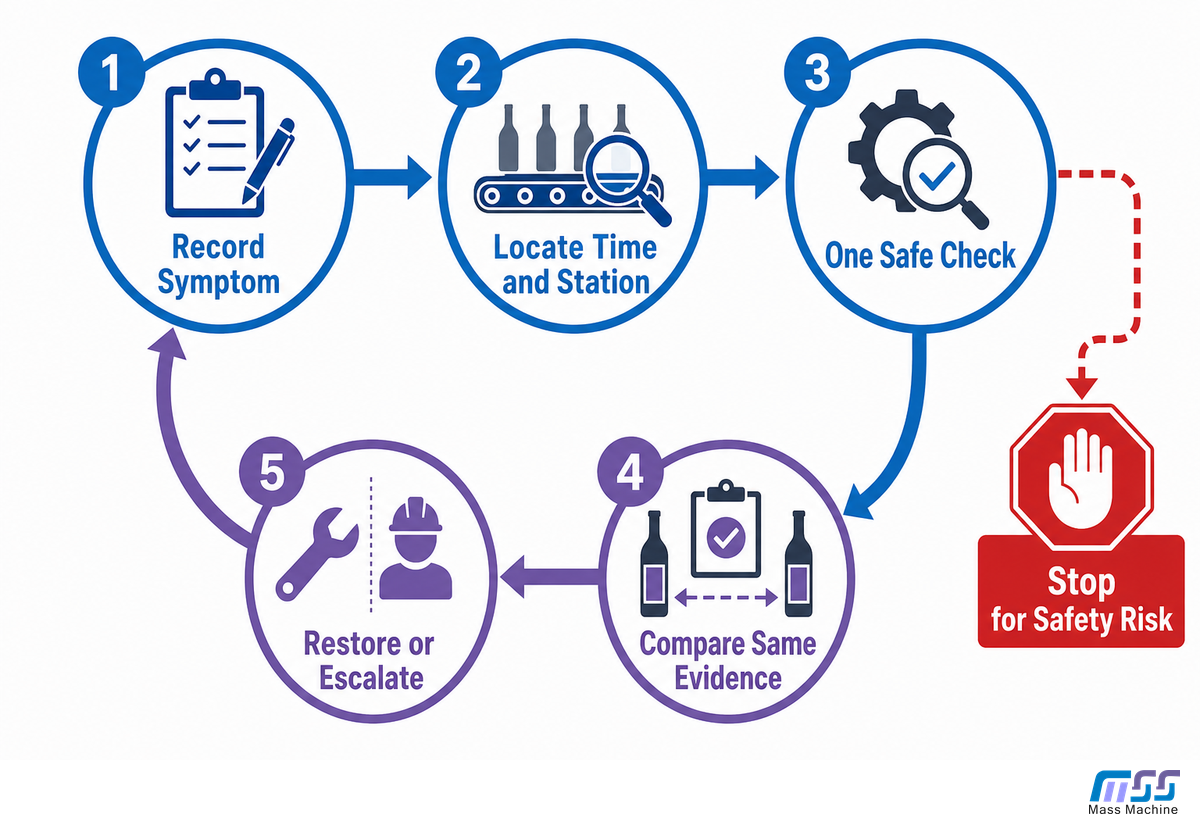
Un dépannage efficace de la remplisseuse commence par un symptôme reproductible, l’heure et la vanne ou le poste concernés, ainsi que le dernier résultat conforme connu. Modifiez une seule variable sûre, observez les mêmes éléments et rétablissez la condition approuvée ou procédez à une escalade. Plusieurs réglages simultanés détruisent la comparaison nécessaire pour isoler une cause.
Arrêtez le travail en cas de verre brisé, de pièces mobiles exposées, de pression dangereuse, d’exposition à des produits chimiques ou de toute condition couverte par une procédure de consignation ou le manuel de l’équipement. Pour les sites aux États-Unis, OSHA 29 CFR 1910.147 traite de la maîtrise des énergies dangereuses pendant les interventions, tandis que OSHA 29 CFR 1910.212 traite de la protection des machines. La législation du site et les procédures de sécurité prévalent. Utilisez les contrôles ci-dessous comme repères d’observation et de tests maîtrisés, jamais comme instructions pour contourner les protecteurs ou réparer une machine sous tension.
| Symptôme | Éléments à consigner | Famille de causes probables | Un contrôle sûr | Escalade | Limites / Ne convient pas à |
|---|---|---|---|---|---|
| Le niveau de remplissage dérive partout | Heure, température, niveau de la cuve | Produit ou alimentation commune | Confirmer l’état approuvé de la cuve | Qualité et maintenance | Ne réglez pas toutes les vannes |
| Une vanne remplit trop peu | Numéro de vanne et échantillons répétés | Buse, joint ou vanne locale | Comparer ce poste aux postes voisins | Maintenance selon le manuel | Aucun démontage sous tension |
| La mousse monte pendant le remplissage | Température du vin, pression, profil d’écoulement | État du produit ou alimentation turbulente | Vérifier l’état entrant par rapport à la libération | Œnologie et ingénierie | Ne supposez pas que la cadence est l’unique cause |
| L’oxygène de l’espace de tête augmente | DO, résultat dans l’espace de tête, état du gaz | Purge, synchronisation, mousse ou retard de fermeture | Répéter un essai mesuré sur un emballage | Responsable qualité et procédé | La pression du gaz seule ne permet pas de conclure |
| La bouteille se casse | Emplacement, lot de bouteilles, point de contact | Défaut du contenant ou contact mécanique | Arrêter et isoler la zone de casse | Sécurité, qualité, maintenance | Aucun essai de production avec du verre exposé |
| La fermeture fuit | Tête de remplissage, durée, fermeture et lots de bouteilles | Application, finition ou matériau | Vérifier la méthode de fermeture approuvée | Fournisseur d’emballages et maintenance | Les contrôles visuels peuvent ne pas détecter une défaillance du joint |
| Le convoyeur se bloque à répétition | Durée de l’arrêt et point d’accumulation | Contrainte en aval ou réglage des guides | Observer une zone à la cadence sûre actuelle | Ingénieur de ligne | Une vitesse de remplisseuse plus élevée augmente la pression |
| La position de l’étiquette dérive | Surface de la bouteille, espacement et contact avec les guides | Transfert de la bouteille ou poste d’étiquetage | Confirmer une présentation de bouteille sèche et stable | Responsable de l’étiquetage | Ne modifiez pas d’abord les réglages de remplissage |
| Le code devient illisible | Message, surface et échantillon imprimé | Problème de données, d’impression ou de surface de bouteille | Vérifier le message approuvé et une impression | Responsable qualité et codage | La lisibilité ne prouve pas que le lot est correct |
| Le débit baisse sans arrêt prolongé unique | Nombre de micro-arrêts par zone | Interruptions courtes réparties | Répéter l’observation des 6 zones | Production et ingénierie | Le total du poste seul ne permet pas de localiser la cause |
Discipline diagnostique : consignez le réglage initial avant toute modification autorisée, notez l’excès de vin sur l’extérieur de la bouteille comme un symptôme et non comme la preuve d’un surremplissage, identifiez l’intervalle de bouteilles concerné et rétablissez la valeur approuvée si l’essai n’améliore pas la même mesure. Tout essai qui réduit un symptôme tout en aggravant les éléments liés à l’oxygène, à la fermeture ou à la sécurité ne constitue pas une correction réussie.
Transformer les exigences d’exploitation en cahier des charges fournisseur
Un cahier des charges fournisseur doit décrire le produit de la cave, les contenants, les fermetures, le débit stable, les utilités, les contrôles qualité, les changements de format et le test de réception avant de nommer un modèle de machine. Ces éléments permettent au fournisseur de définir les périmètres de la ligne et les obligations d’essai sans transformer un guide d’exploitation en comparatif de produits ou en page de prix.
Une fois le cahier des charges opérationnel terminé, utilisez la page commerciale solution de remplissage du vin pour les configurations, les plages de capacité et le passage à la demande de devis. Séparer cette décision protège le rôle informatif du guide et offre aux achats un point de départ plus clair.
Checklist RFQ — copiez ces éléments dans votre demande de devis :
| Paramètre | Plage recommandée | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| État du vin | Famille de vins définie par le projet et température cible en °C | Modifie l’écoulement, la mousse et les conditions de l’emballage | Spécification de vin approuvée et essai en présence des parties |
| Familles de bouteilles | Un plan et un échantillon mesuré pour chaque format ; dimensions en mm | Définit la manutention, le remplissage et les pièces de changement de format | Revue du plan et essai avec échantillon |
| Familles de fermetures | Spécification fournisseur avec unités de couple de serrage, de compression ou de pression selon le cas | Définit l’application et les contrôles d’intégrité | Méthode du fournisseur de fermetures et essai sur la ligne |
| Débit stable | Bouteilles requises/h et durée prévue du poste en h | Sépare le besoin d’exploitation de la cadence nominale | Essai de réception chronométré avec journal des arrêts |
| Réception qualité | Limites de l’usine pour le DO/TPO en mg/L, le remplissage en mL ou mm, la fermeture, le code et l’emballage | Transforme l’objectif qualité en preuves vérifiables | Méthodes étalonnées et protocole signé |
| Utilités | Tension, fréquence, pression d’air, débit d’eau et pression du gaz inerte avec unités | Évite une incompatibilité d’interface lors de l’installation | Relevé des utilités et calendrier de raccordement |
| Changement de format et assistance | Changement de format cible en min, langues de formation et délais de réponse en h | Définit les périmètres d’exploitation et de service | Changement de format observé et périmètre de service écrit |
Zhangjiagang Mass Technology Co., Ltd. indique que son périmètre de projet peut couvrir l’implantation de l’usine, la fabrication des équipements, l’installation de la ligne de production, la formation des opérateurs sur site et le service après-vente. Inscrivez chaque élément demandé dans la matrice des responsabilités, puis envoyez vos exigences de ligne avec les plans des bouteilles et le plan de réception.
Quand NE PAS acheter une remplisseuse autonome
Les remplisseuses autonomes sont un mauvais premier achat lorsque le projet n’a pas résolu l’alimentation des bouteilles, l’application des fermetures, les utilités, la mesure de l’oxygène, le codage, l’accumulation, la gestion des rejets ou la capacité stable en aval. Le cas de ligne de Stone Hill montre que le comportement de la production dépend du système connecté, tandis que les recommandations de University of Minnesota placent la préparation du vin et du conditionnement avant le remplissage. Acheter une remplisseuse plus rapide ne peut pas réparer un poste de fermeture sous-dimensionné ni une alimentation en eau non vérifiée.
Un périmètre limité à la remplisseuse peut toutefois convenir lorsque les interfaces existantes de la ligne sont mesurées, compatibles et incluses dans un plan de réception observé. Si ces faits sont inconnus, demandez d’abord une étude de ligne ou une matrice intégrée des responsabilités. Demandez si chaque périmètre a un responsable, une exigence mesurable et un test, au lieu de supposer qu’une automatisation accrue est toujours préférable.
Foire aux questions
Qu’est-ce qu’une remplisseuse de vin ?
Une remplisseuse de vin introduit le vin dans des bouteilles préparées selon une méthode contrôlée par niveau, volume, vide, gravité ou pression, tandis que les équipements connectés gèrent la manutention des bouteilles, les fermetures, l’oxygène, l’étiquetage et la libération de l’emballage.
Une remplisseuse de vin est la partie d’une ligne d’embouteillage qui introduit le vin dans des bouteilles préparées selon une méthode contrôlée par niveau, volume, vide, gravité ou pression. Chaque système fonctionne avec la manutention des bouteilles, une cuve produit, des vannes de remplissage et des convoyeurs. La fermeture, l’étiquetage, la gestion de l’oxygène et la libération finale de l’emballage restent des contrôles distincts mais connectés.
Quelle machine conserve la fraîcheur du vin ?
Aucune machine unique ne conserve la fraîcheur du vin. La durée de conservation de l’emballage dépend du vin libéré, d’un transfert hygiénique, d’une prise d’oxygène mesurée, de contenants et de fermetures compatibles, d’un remplissage contrôlé, de l’intégrité de la fermeture et d’un stockage approprié.
Aucune machine unique ne conserve la fraîcheur du vin. La durée de conservation de l’emballage dépend du vin libéré, d’un transfert hygiénique, d’une prise d’oxygène faible et mesurée, de bouteilles et de fermetures compatibles, d’un remplissage correct, de l’intégrité de la fermeture et du stockage. Les performances de la remplisseuse contribuent à une alimentation répétable ; la cave doit maîtriser tout le parcours de la cuve au carton et vérifier la bouteille fermée dans des conditions de stockage contrôlées.
Quel est le prix d’une machine de remplissage de bouteilles ?
Un devis défendable pour une machine de remplissage de bouteilles nécessite les familles de vins, de bouteilles et de fermetures, le débit stable, les utilités, les essais qualité, le périmètre des changements de format et les limites de la ligne afin que chaque fournisseur chiffre la même exigence de réception.
Pour être défendables, les devis doivent préciser les familles de vins, de bouteilles et de fermetures, le nombre requis de bouteilles stables par heure, les utilités, les essais qualité, le périmètre des changements de format et les limites de la ligne. Un prix établi sans ces éléments peut omettre les pièces de changement de format, les systèmes de gaz, les convoyeurs, l’inspection ou la mise en service. Établissez d’abord le cahier des charges opérationnel, puis comparez les offres selon le même test de réception documenté.
Pourquoi la prise d’oxygène est-elle importante pendant le remplissage du vin ?
L’oxygène ajouté pendant le transfert, le remplissage et la fermeture contribue à l’oxygène total de l’emballage et peut affecter l’évolution prévue du vin ; les équipes doivent donc mesurer l’oxygène dissous et celui de l’espace de tête autour du procédé d’embouteillage réel.
L’oxygène ajouté pendant le transfert, le remplissage et la fermeture contribue à l’oxygène total de l’emballage et peut affecter l’évolution prévue du vin. Mesurer à la fois l’oxygène dissous et celui de l’espace de tête montre où la prise d’oxygène se produit et si une modification du procédé a amélioré l’emballage fermé.
Comment vérifier la propreté d’une ligne de remplissage de vin ?
La propreté d’une ligne de remplissage de vin se vérifie en séparant le nettoyage de la désinfection, en documentant les conditions approuvées, en examinant les preuves choisies par l’usine, telles que l’inspection ou l’ATP, et en désignant une personne chargée de libérer ou de bloquer la production.
La vérification commence par la séparation du nettoyage et de la désinfection. Consignez le périmètre en contact avec le produit, l’agent de nettoyage, la concentration, la condition de circulation ou de contact, la durée et le résultat visible selon la procédure validée. Appliquez l’étape de désinfection approuvée et consignez sa concentration ou sa condition thermique ainsi que la durée de contact. Utilisez ensuite les preuves de vérification choisies par l’usine, qui peuvent inclure une inspection visuelle, l’ATP, des écouvillons ou des tests microbiologiques sur membrane. Nommez la personne autorisée à libérer le circuit et l’action à entreprendre en cas de résultat non conforme. Si la maintenance ouvre ou remplace une pièce en contact avec le produit après la libération, réévaluez le périmètre concerné et répétez le nettoyage ou la désinfection selon les exigences de la procédure. Les étiquettes des produits chimiques, les manuels de l’équipement et la validation de l’usine définissent les valeurs réelles ; une checklist générique ne suffit pas.
Quelles sont les causes de niveaux de remplissage irréguliers ?
Des niveaux de remplissage irréguliers peuvent provenir d’une variation des bouteilles, de la température du vin, du comportement de la cuve, de la mousse, de l’alimentation du produit ou d’une défaillance locale de vanne ; consignez donc si la dérive concerne toutes les vannes ou un seul poste récurrent.
Des niveaux irréguliers peuvent provenir d’une variation du volume des bouteilles, de la température du vin, d’un état instable de la cuve, de la mousse, du comportement de l’air ou du vide, de l’alimentation du produit, de joints usés, d’une buse obstruée ou d’une vanne défaillante. Déterminez d’abord si toutes les vannes dérivent ou si un seul poste reproduit le défaut. Consignez le lot de bouteilles, l’heure et le poste, puis effectuez un contrôle sûr autorisé par le manuel de l’équipement.
Apportez les éléments du procédé à la discussion sur la machine
Les plans des bouteilles, le débit stable, les limites qualité et les données des utilités rendent une discussion technique plus utile qu’une simple demande de modèle.
Discutez de vos exigences d’embouteillageNote de revue du fabricant
Ce guide a été préparé pour Mass Technology et vérifié à partir des informations fournies par l’entreprise. Des sources techniques indépendantes étayent les recommandations d’exploitation ; les déclarations de service de l’entreprise ci-dessous restent des informations de première partie.
Mass Technology indique une couverture de garantie des pièces de machine pendant 2 ans, un engagement de réponse d’un ingénieur sous 24 h et la livraison par coursier international des pièces de rechange sous 5 jours, en jours ouvrés et non en jours calendaires. Confirmez les conditions propres au projet dans le contrat signé. Les réglages de la machine, les conditions chimiques et les limites de réception doivent provenir de la procédure validée de l’usine, de la spécification du produit et des manuels applicables.
Références et sources
- Techniques pratiques de préparation pour l’embouteillage du vin — University of Minnesota
- Prise d’oxygène pendant le conditionnement : comprendre l’oxygène total de l’emballage — Australian Wine Research Institute
- Inertage et oxygène lors de l’embouteillage du vin — OENO One / recherche Agroscope
- Assainissement des lignes d’embouteillage — Australian Wine Research Institute
- Cas de la ligne d’embouteillage de Stone Hill Winery — Packaging Digest
- Structure hiérarchique des indicateurs de production — National Institute of Standards and Technology
- Étude des goulots d’étranglement et de la variabilité — Applied Sciences
- Étude de détection dynamique des goulots d’étranglement — Procedia CIRP / ScienceDirect
- Manuel d’embouteillage — Natural Cork Council
- Guide des dangers et des points critiques pour la maîtrise dans l’industrie du vin — International Organisation of Vine and Wine