Entrez en contact avec Masstech

Certifiée CE + ISO 9001
Moulage par injection de stylos
Machine de moulage par injection de stylos — précision servo pour la production de corps de stylos
Machines de moulage par injection à servomoteur de 140T à 800T conçues pour les corps de stylos à paroi mince, les corps de stylos à bille, les capuchons de feutres et les tubes de stylos gel. Économies d’énergie démontrées de 30-50 % par rapport aux machines d’injection hydrauliques. Assistance avec une garantie de 2 ans et une réponse d’ingénieur sous 24 heures par Masstech.
Réserver une consultation gratuite en usine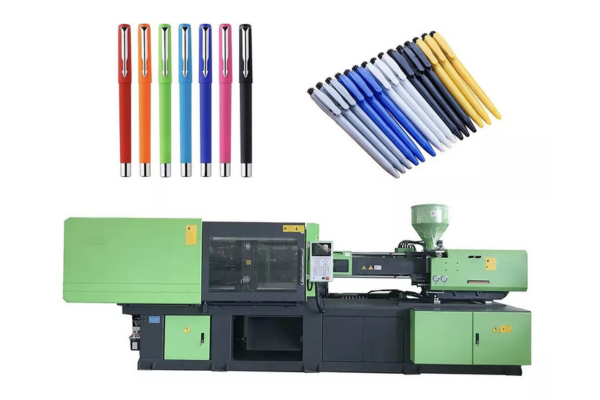
Résumé de la solution — la machine d’injection Masstech pour stylos en un coup d’œil
140–800T
Plage de force de fermeture
30–50 %
Économies d’énergie du servo par rapport à l’hydraulique
8–48
Options d’empreintes par pièce de stylo
2 ans
Garantie + SLA d’ingénieur sous 24 h
CE + ISO
Certifications vérifiables
PP / PS / ABS / PC
Matériaux adaptés aux stylos
Difficultés de production des corps de stylos et solutions d’une machine d’injection spécialisée
Le choix d’une machine de moulage par injection de stylos paraît simple sur le papier : choisir un tonnage, ajouter une vis et lancer la ligne. En pratique, les conditions sont beaucoup plus exigeantes : les corps de stylos à paroi mince mettent en échec toutes les machines d’injection polyvalentes conçues pour un usage général, ce qui entraîne des pertes irrécupérables. Trois caractéristiques distinguent une activité rentable de production de pièces de stylos d’une activité en déclin.
Difficulté 1 — dérive de l’épaisseur de paroi
Symptôme
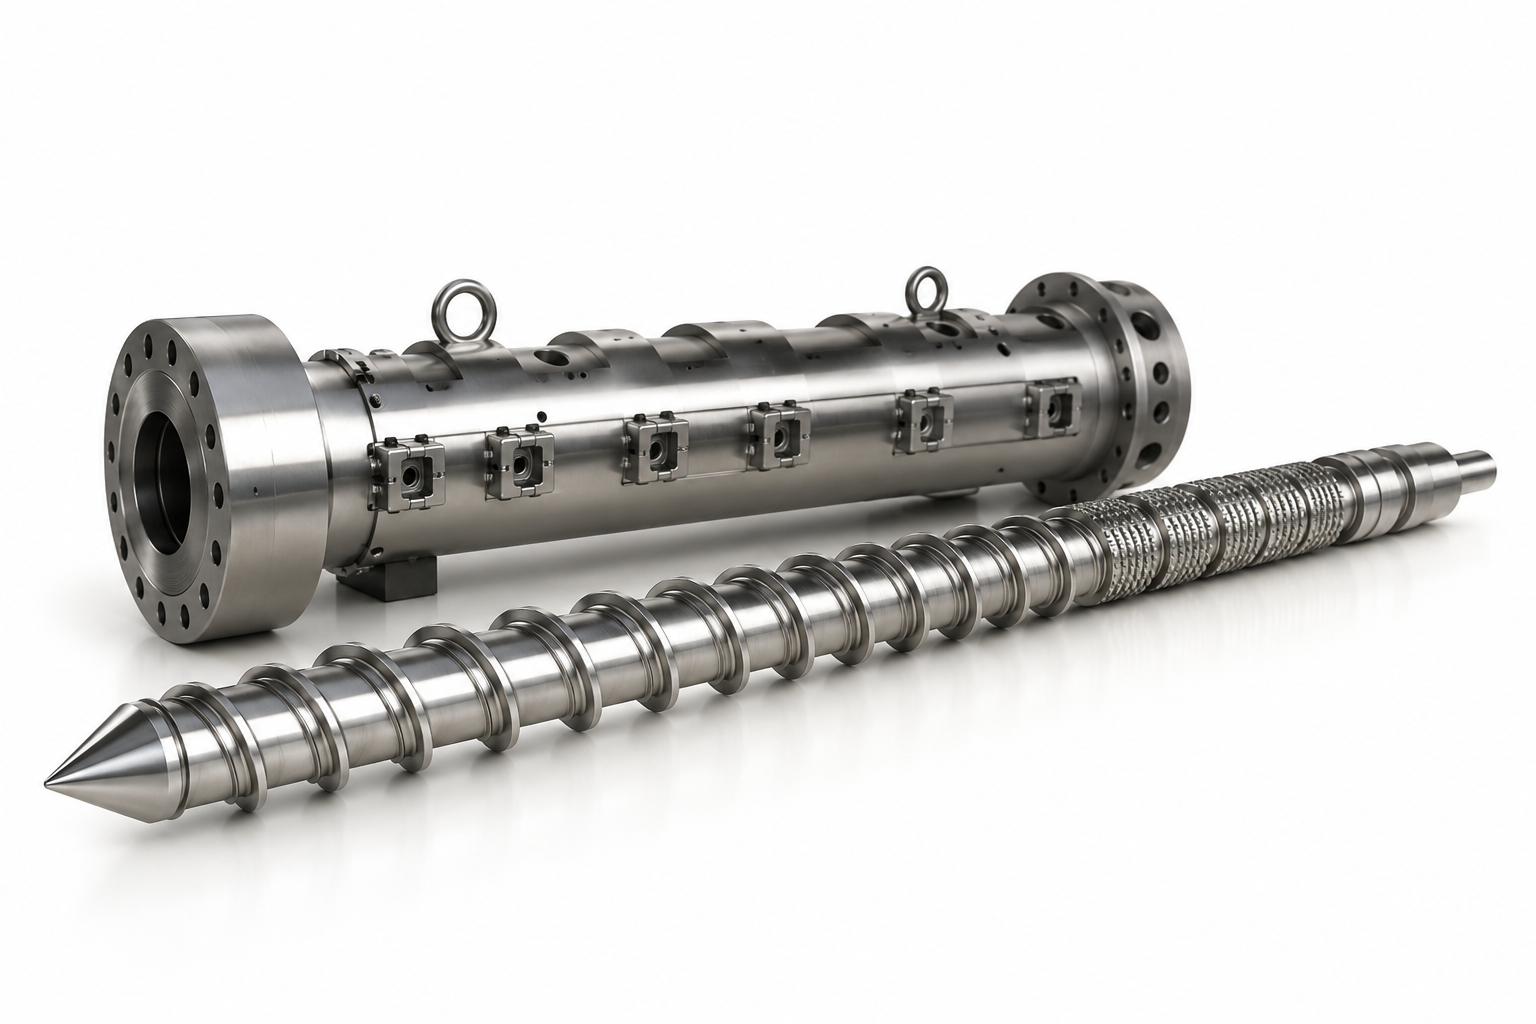
Les vis polyvalentes produisent une plastification irrégulière avec un faible MFR, ce qui entraîne une variation de paroi de 0,05-0,15 mm entre les empreintes.
Solution
Vis L/D 22:1 avec zone de mélange réglée pour les résines PS/ABS adaptées aux stylos : variation de paroi inférieure à 0,05 mm sur un moule de corps à 8 empreintes.
Difficulté 2 — arrêts de cycle
Symptôme
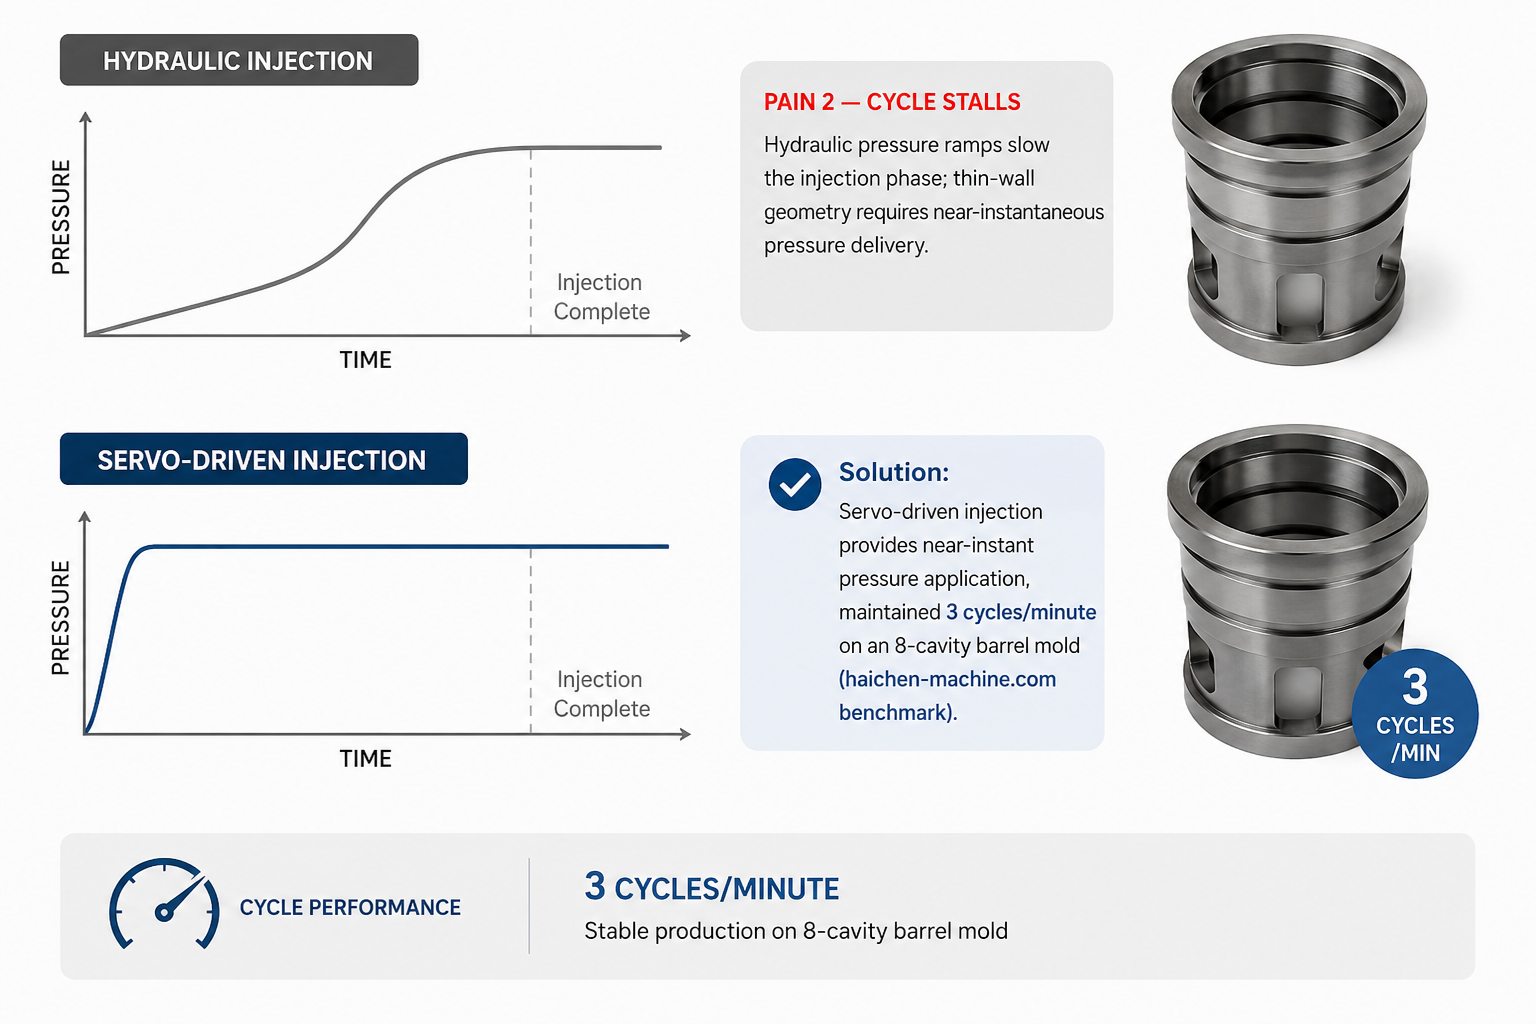
Les rampes de pression hydrauliques ralentissent la phase d’injection ; la géométrie à paroi mince exige une montée en pression quasi instantanée.
Solution
L’injection entraînée par servomoteur applique la pression presque instantanément et maintient 3 cycles/minute sur un moule de corps à 8 empreintes (référence haichen-machine.com).
Difficulté 3 — temps d’arrêt lors du changement de matériau
Symptôme
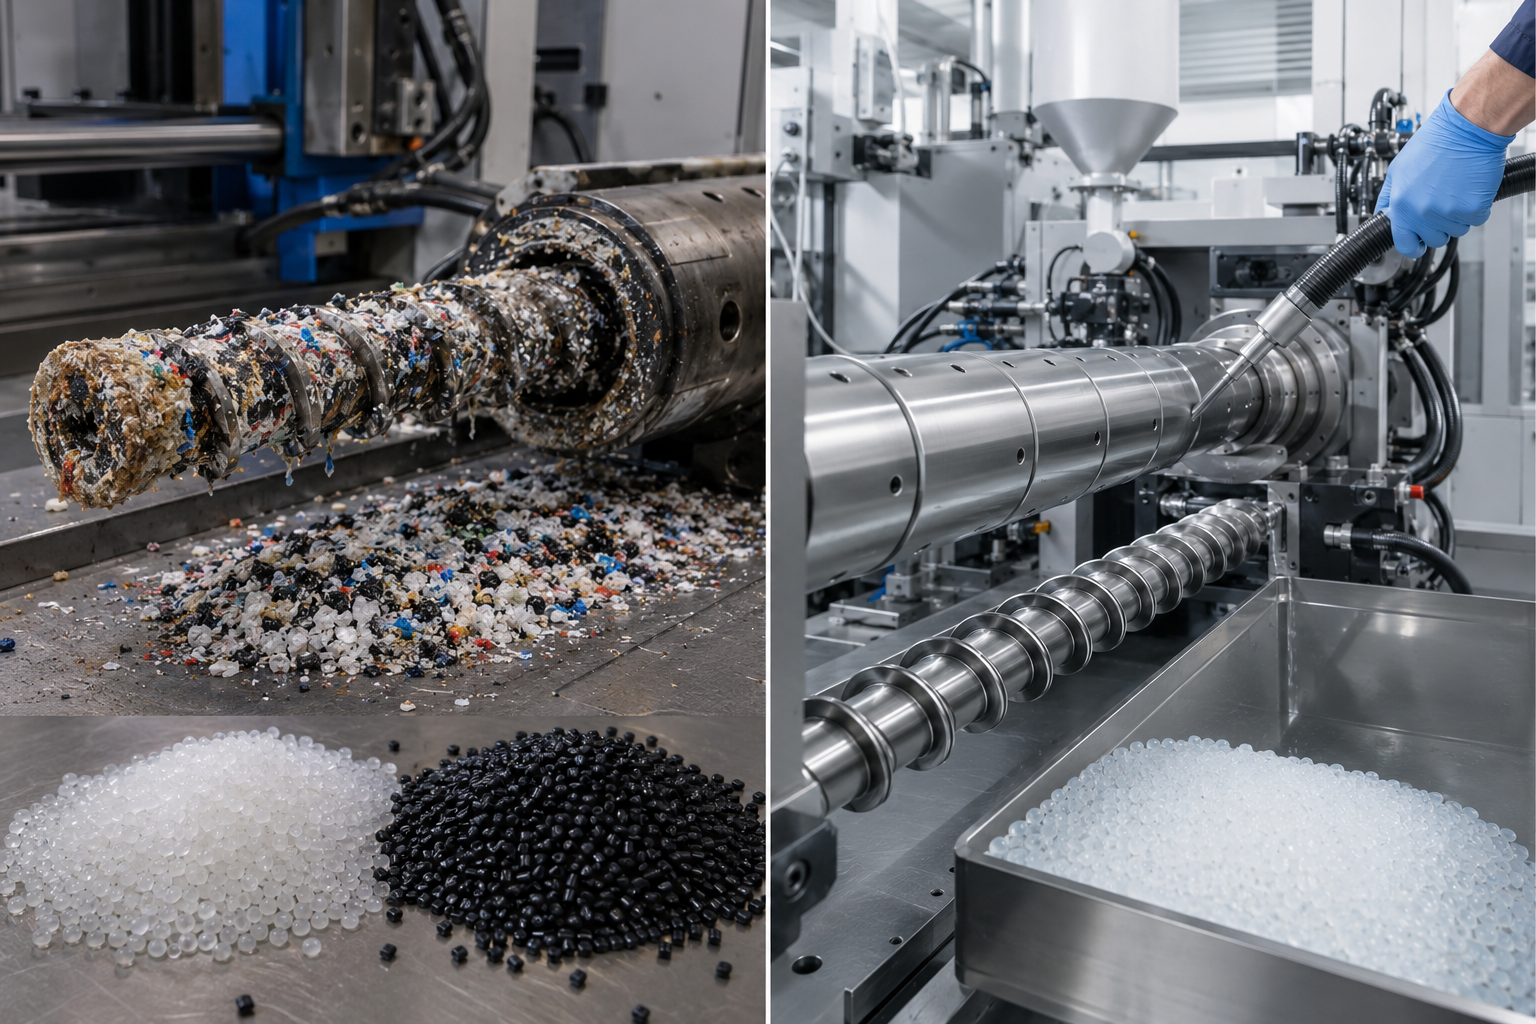
Les vis de mélange optimisées pour une seule famille de résines se contaminent lors du passage du PS à l’ABS ou au PP.
Solution
Un fourreau nitruré et une routine de nettoyage ont réduit le temps de purge de 90 minutes à moins de 25 minutes entre les qualités de stylos.
La fabrication de stylos à l’échelle mondiale atteint désormais environ 26 milliards d’unités par an, dont 14 milliards produites en Chine (47 % de la production mondiale). Gérer chaque seconde de cycle et chaque milligramme d’épaisseur de paroi fait la différence entre bénéfice et perte. Réduire le temps de cycle d’à peine 1 seconde sur un outillage à 8 empreintes permet d’obtenir 480 stylos supplémentaires par poste — suffisamment pour amortir la mise à niveau du servo en quelques mois.
Calculer votre ROI de production« Nous avons testé sept géométries de vis avant de standardiser une vis de mélange L/D 22:1 pour le PS et l’ABS adaptés aux stylos. Les corps de stylos ne se remplissent pas au niveau du point d’injection lorsque la température de fusion varie de seulement 8C entre les empreintes ; cette fluctuation explique la première perte de rendement du premier poste. »
Gamme de machines d’injection Masstech pour stylos — cartographie des tonnages de 140T à 800T
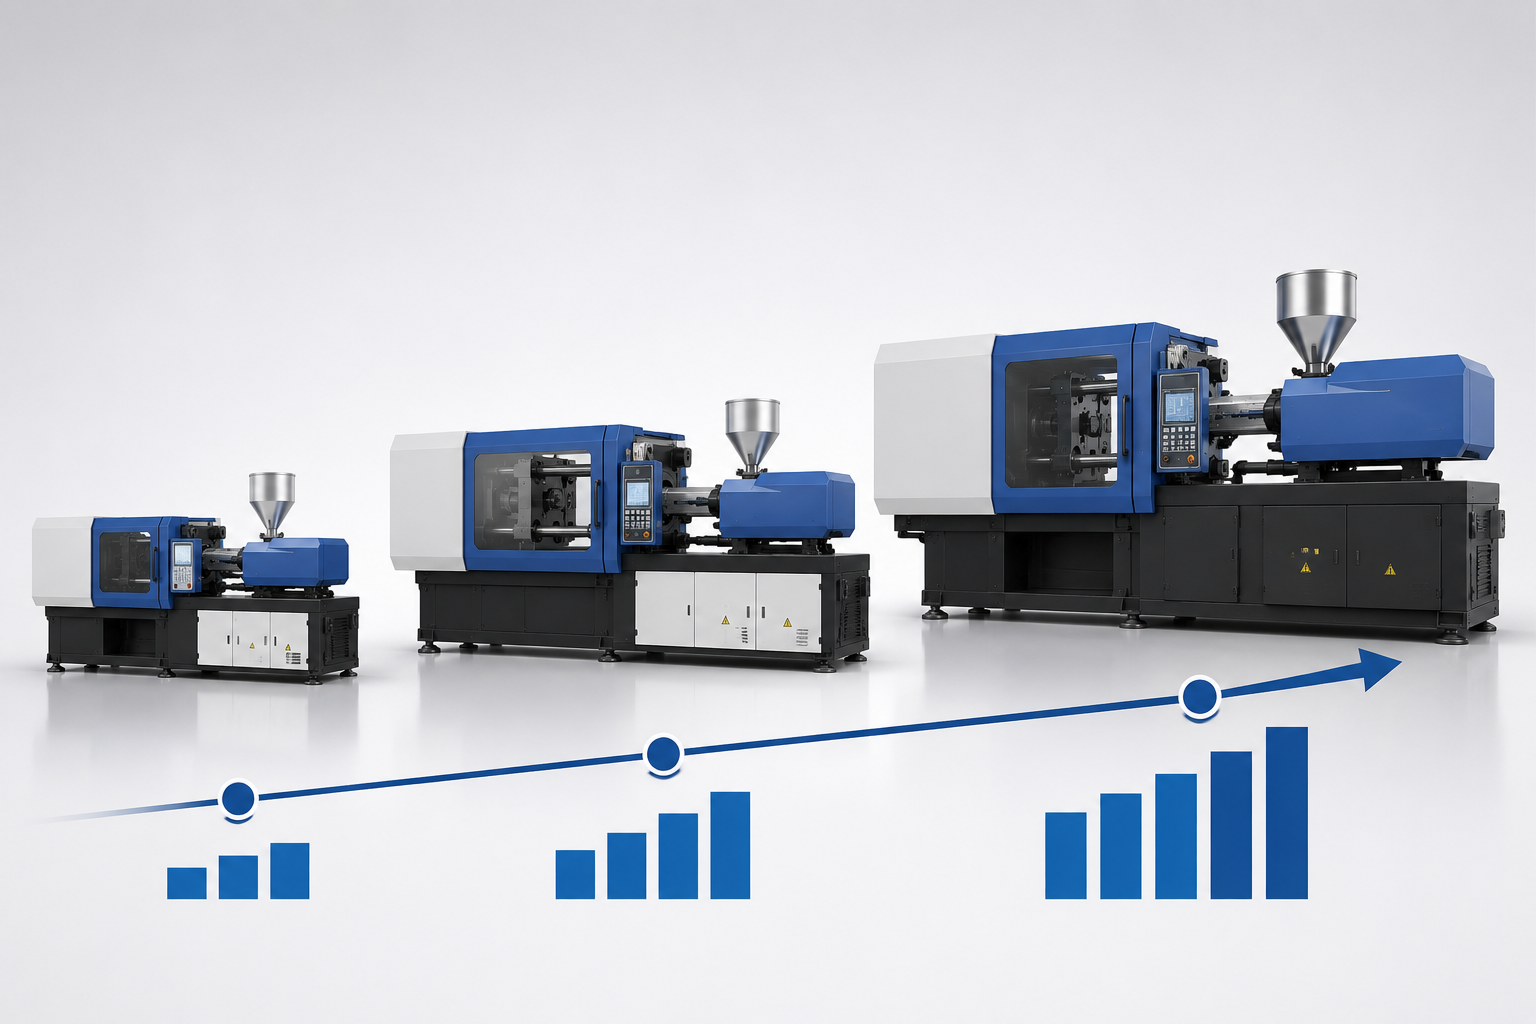
Le tonnage optimal pour la fabrication de stylos dépend de trois paramètres : le nombre d’empreintes, la forme de la pièce et le poids injecté. La gamme Masstech couvre de 140T à 800T, car aucun tonnage unique ne peut servir efficacement toutes les usines de stylos. Les petits corps et capuchons de stylos fonctionnent efficacement à 140-180T ; les stylos fantaisie à paroi épaisse ou les moules de capuchons à 32 empreintes exigent 240-400T ; la fabrication complète de corps de stylos avec corps multi-empreintes et moules de capuchons intégrés se situe dans la plage 400-800T.
Niveau
Tonnage
Pièce de stylo typique
Poids injecté (PS)
Plage d’empreintes
Débit annuel adapté
Entrée de gamme
140–180T
Corps de stylo, logement de pointe de stylo
120–250 g
4–8 empreintes
20–60 M unités
Intermédiaire
200–300T
Capuchon de stylo, corps de stylo à bille, corps de feutre
250–500 g
8–24 empreintes
60–150 M unités
Lourd
400–800T
Corps de stylo multi-empreintes, stylo fantaisie, ensemble capuchon-corps
500–1 200 g
24–48 empreintes
150–400 M unités
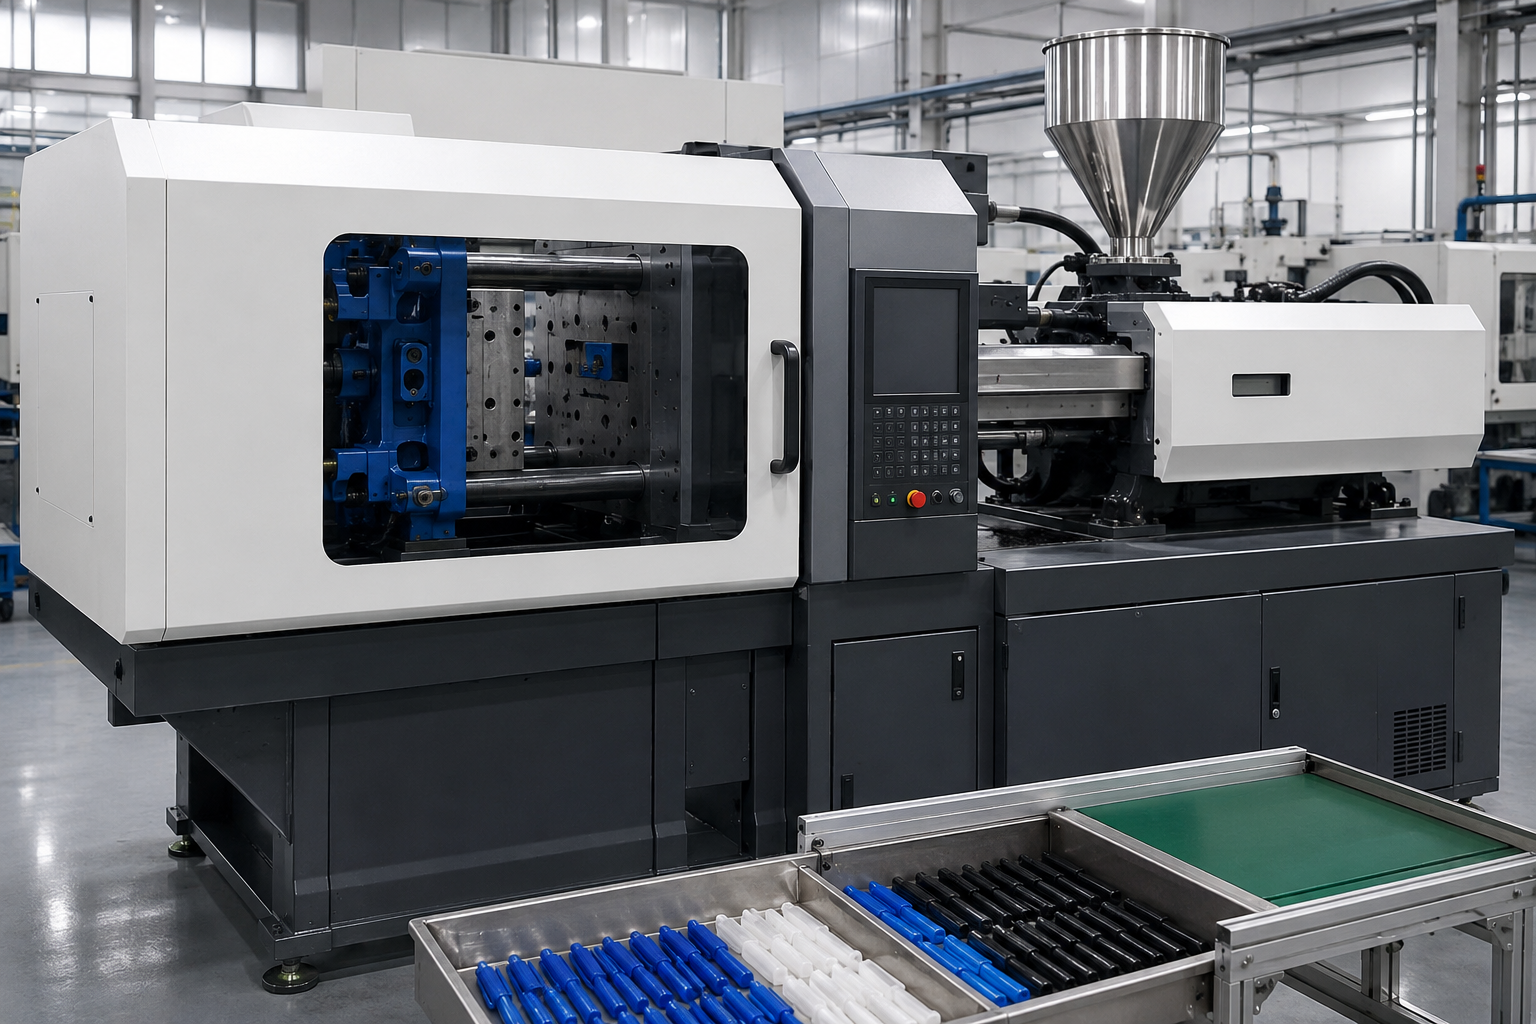
Masstech 160T (modèle robuste d’entrée de gamme)
Force de fermeture : 1 600 kN
Diamètre de vis : options 40 / 45 / 50 mm
Rapport L/D : 22:1 (zone de mélange réglée pour les stylos)
Idéale pour : usines de corps et capuchons de stylos à 8 empreintes
Économies d’énergie : 30–50 % par rapport à la référence hydraulique
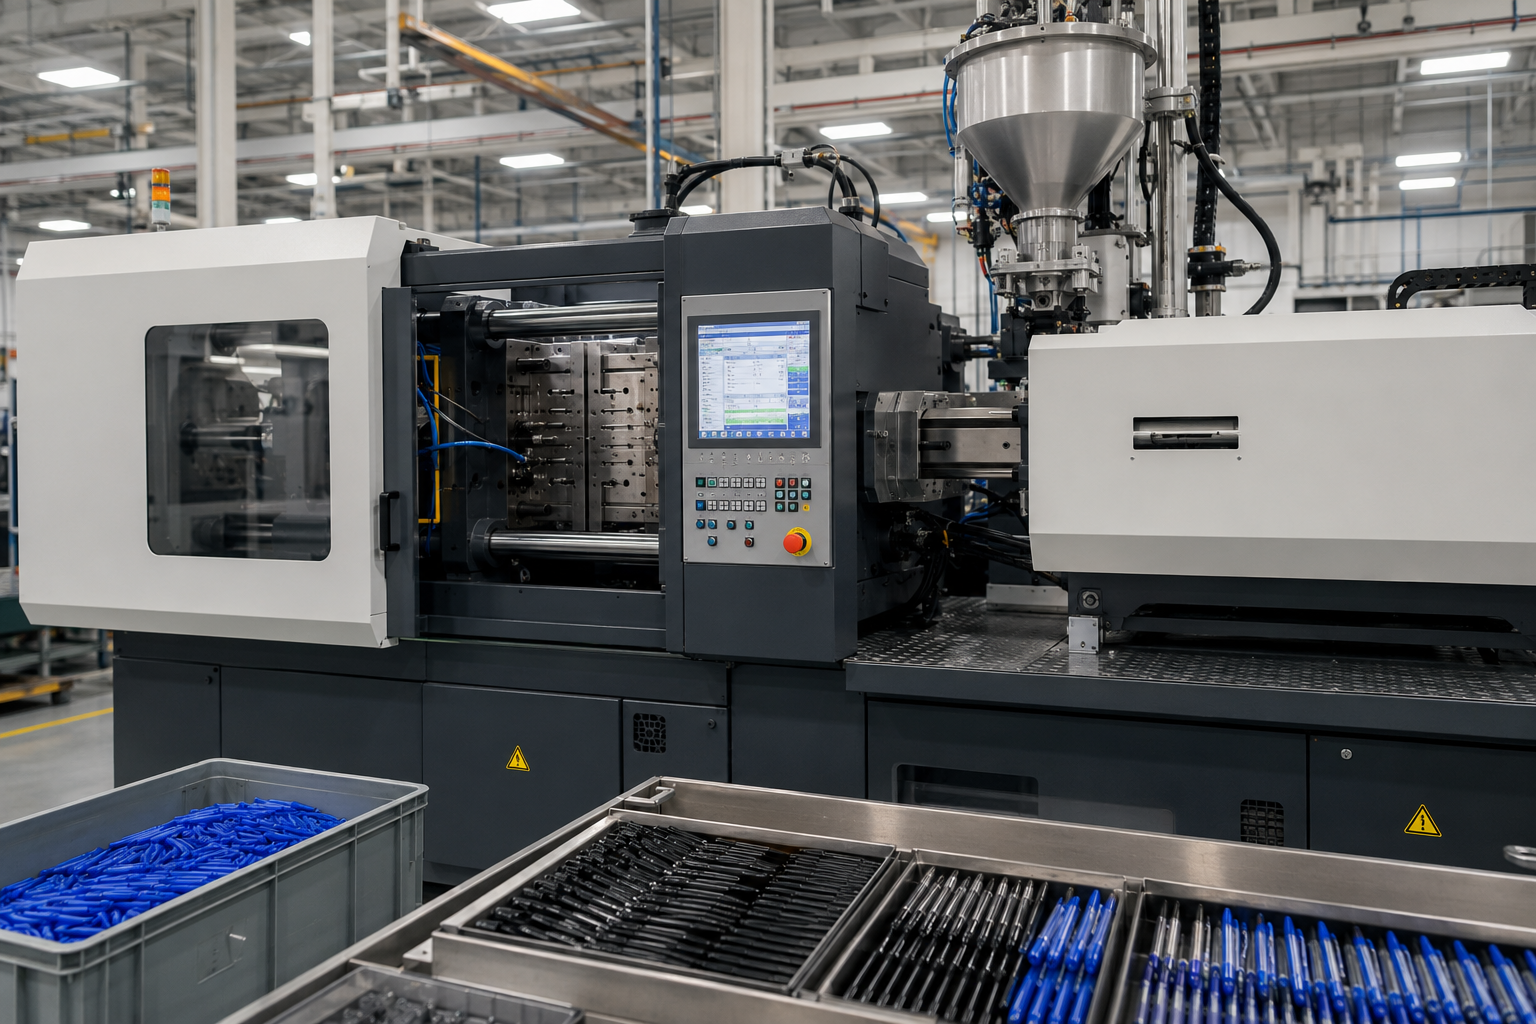
Masstech 240T / 280T (gamme intermédiaire)
Poids injecté (PS) : jusqu’à 470 g
Flexibilité des empreintes : moules de 16 à 32 empreintes
Recommandée pour les fabricants de stylos à bille et de stylos gel produisant 80 M unités/an
Équipement standard : servo en boucle fermée + PLC + stockage de 100 recettes
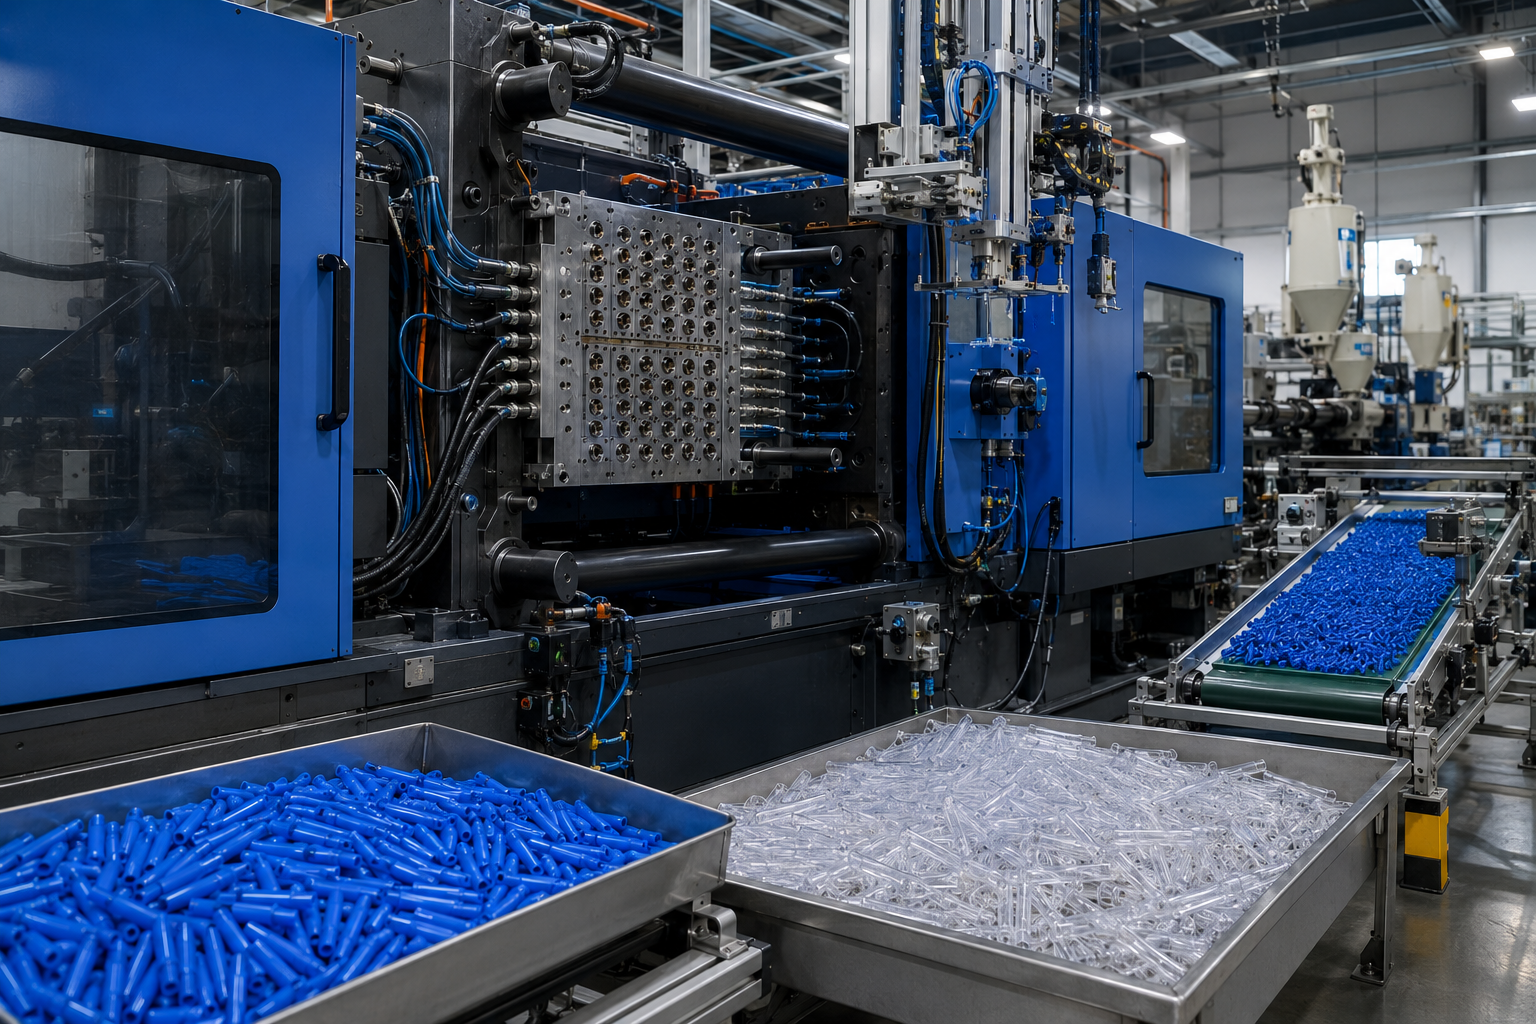
Masstech 400T+ (gamme lourde)
Capacité multi-empreintes de 48 empreintes pour les moules combinant capuchon et corps
Référence de cycle : 168 pièces/minute sur un outillage à 48 empreintes
Configurée pour un fonctionnement 24/7 avec interfaces de maintenance prédictive
Adaptée aux usines produisant plus de 150 M unités par an
Matrice de décision empreintes-cycle — adapter le tonnage à la pièce de stylo
Le débit dépend davantage du nombre d’empreintes que du tonnage. Une machine 160T à 8 empreintes dépasse une machine 240T à 4 empreintes à chaque poste de l’année. C’est l’adéquation entre la disposition des empreintes et la capacité de fermeture qui compte, et non les dépenses d’investissement excessives ou la sous-utilisation de la capacité du moule.
Cette matrice résume les données réelles de temps de cycle disponibles lors d’essais en usine de stylos : composant spécifique, nombre d’empreintes recommandé, temps de cycle obtenu et débit annuel correspondant. Vous ne trouverez pas cette matrice parmi les trois premières pages de résultats Google pour « machine de moulage par injection de stylos ».
Pièce de stylo
Tonnage recommandé
Options d’empreintes
Temps de cycle
Pièces / minute
Débit annuel à 6k h
Corps de stylo (PS, paroi de 0,7 mm)
140–200T
4 / 8 / 16
18–22 sec
22 (8 empreintes) – 44 (16 empreintes)
8 M – 16 M unités
Capuchon de stylo (PP, encliquetable)
140–200T
8 / 16 / 32
14–18 sec
30 (8 empreintes) – 110 (32 empreintes)
11 M – 40 M unités
Logement de pointe de stylo (PC, précision)
140–180T
8 / 16
16–20 sec
28 (8 empreintes) – 56 (16 empreintes)
10 M – 20 M unités
Corps de stylo à bille (ABS)
200–280T
8 / 16 / 24
20–26 sec
20 (8 empreintes) – 60 (24 empreintes)
7 M – 22 M unités
Poussoir intérieur de stylo (PP)
160–240T
16 / 32 / 48
12–16 sec
70 (16 empreintes) – 168 (48 empreintes)
25 M – 60 M unités
Corps de feutre (PE)
180–240T
8 / 16
22–28 sec
20 (8 empreintes) – 40 (16 empreintes)
7 M – 14 M unités
Spécifications et architecture servo
La machine d’injection Masstech 160T pour stylos sert de référence pour la gamme d’entrée ; les machines de tonnage supérieur reprennent simplement la même architecture. Voici la fiche technique complète que demandent de nombreux responsables des achats dans un RFQ, notamment les données L/D et de contre-pression que les concurrents négligent habituellement.
Spécification
Remarques
Force de fermeture
1 600 kN (160T)
Structure à genouillère à compression verticale
Diamètre de vis (3 options)
40 / 45 / 50 mm
Choisir selon le poids injecté et l’épaisseur de paroi de la pièce
Rapport L/D
22:1
Standard industriel du conditionnement 18:1–24:1 ; 22:1 optimise la plastification du PS/ABS pour les résines adaptées aux stylos
Volume d’injection théorique
276 / 350 / 432 cm³
Selon la taille de vis
Volume d’injection (PS)
251 / 318 / 393 g
Poids injecté réel à L/D 22:1
Vitesse d’injection maximale
111 mm/s
Critique pour le remplissage des corps de stylos à paroi mince
Pression d’injection
137–215 MPa
Réglable selon la résine et l’épaisseur de paroi
Plage de contre-pression
5–15 % de la pression d’injection
Réglable pour la dispersion de la couleur et l’uniformité de la matière fondue
Vitesse maximale de vis
210 r/min
Régime plus élevé à contre-pression réduite pour accélérer le cycle
Course de la genouillère
490 mm
Flexibilité d’ouverture du moule
Distance entre tirants
465 × 418 mm
Encombrement du bâti de moule
Hauteur maximale du moule
520 × 470 mm
Accepte les moules empilés jusqu’à la limite
Course d’éjection
150 mm
Suffisante pour l’éjection de corps de stylos de 50–80 mm
Force d’éjection avant / arrière
45 / 30 kN
Éjection des capuchons de stylos sans marque esthétique
Puissance moteur (servo)
18,5 kW
Consommation du servo uniquement pendant le cycle d’injection
Puissance des colliers chauffants
9,95 kW
4 zones de température + buse
Capacité du réservoir d’huile
230 L
Configuration de pompe servo
Dimensions (L×l×H)
5,5 × 1,5 × 1,9 m
Encombrement dimensionné pour une ligne type d’usine de stylos
Poids de la machine
5,6 t
Charge admissible des fondations selon le sol de l’atelier
Plastiques adaptés aux stylos — guide de sélection des matériaux
La conception de la pièce du stylo détermine le choix de la résine, qui influence à son tour la conception de la vis et le profil de chauffe. Le tableau ci-dessous résume les principales différences entre les cinq plastiques utilisés aujourd’hui dans la majorité de la fabrication mondiale de stylos.
Matériau
MFR typique
Pièces de stylos
Retrait
Avantages
Inconvénients
PP (polypropylène)
10–25 g/10min
Corps de stylos, tubes d’encre, capuchons de stylos
1,5–2,5 %
Faible coût, bonne résistance chimique, faible gauchissement
Transparence et rigidité inférieures à celles du PS
PS (polystyrène)
10–35 g/10min
Corps de stylos transparents, logements transparents
0,4–0,7 %
Forte transparence, stabilité dimensionnelle, moulage facile
Cassant, résistance aux chocs plus faible
ABS
15–40 g/10min
Corps de stylos à bille, habillages de stylos haut de gamme
0,4–0,7 %
Robuste, apte à la peinture, bonne finition de surface
Coût plus élevé, nécessite un séchage avant moulage
PC (polycarbonate)
3–25 g/10min
Logements de pointes de stylos haut de gamme, mécanismes de capuchons de précision
0,5–0,8 %
Très grande précision, résistance aux chocs, transparent
Prix élevé, nécessite une température de fusion élevée
PP/PS recyclé
Variable
Stylos de gamme écologique, stylos promotionnels
1,0–2,5 %
Réduction de 30–50 % du coût des matériaux, valorisable sur le marché ESG
La variabilité du MFR exige un contrôle plus strict de la contre-pression
Aide-mémoire matériau → configuration de machine
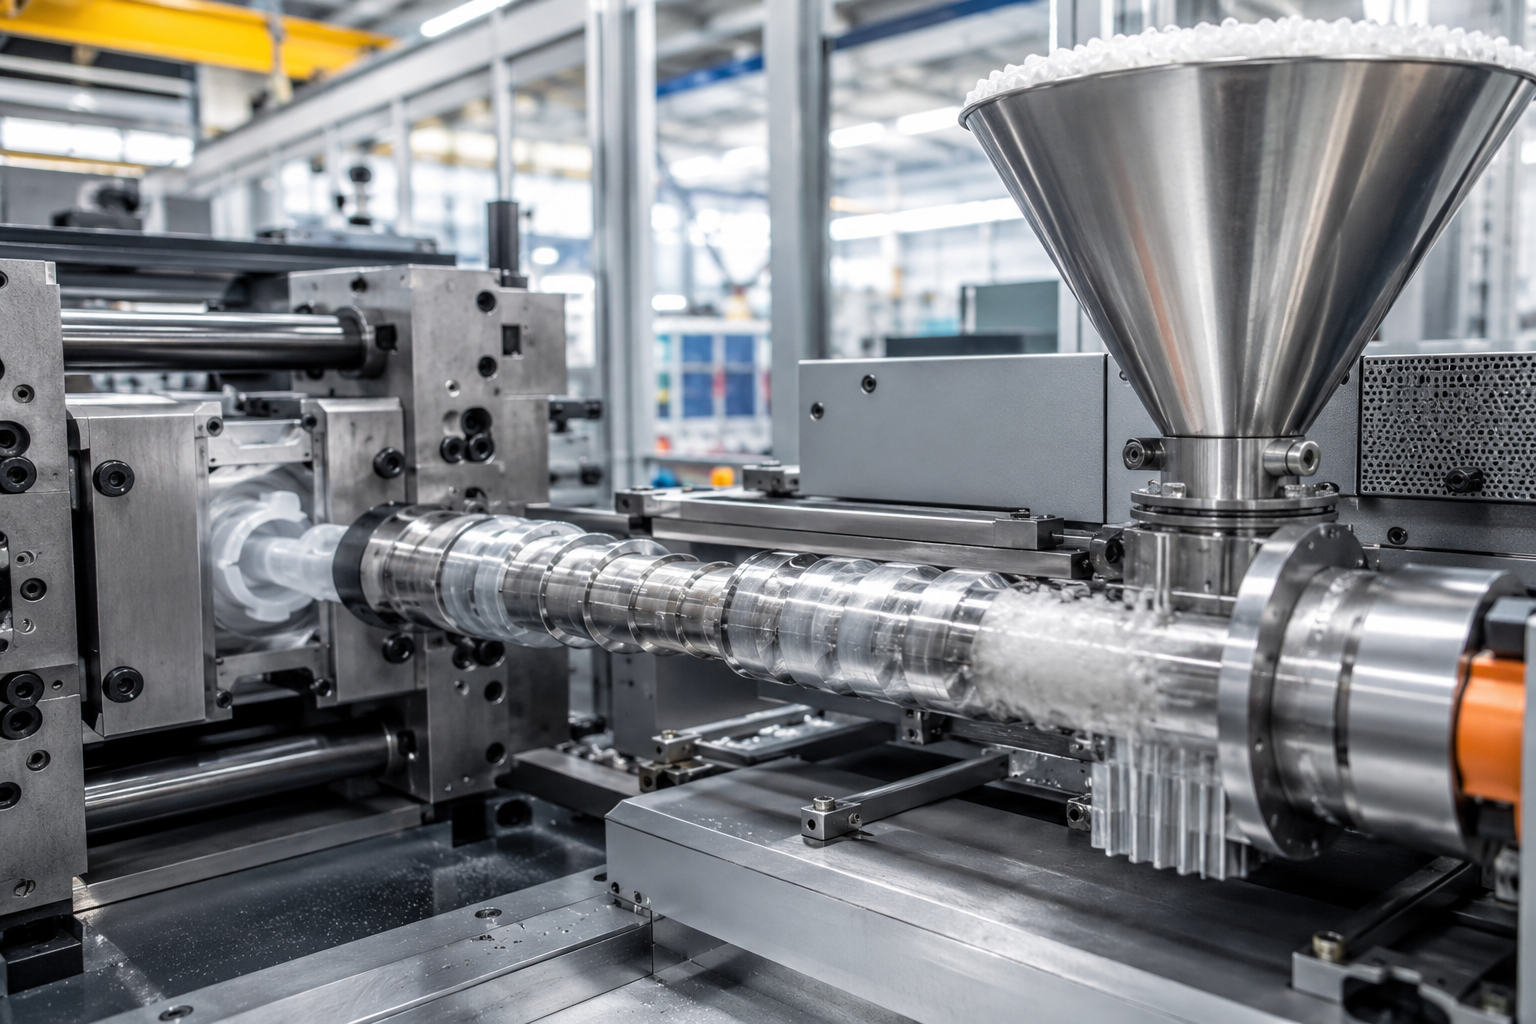
Pour les lignes de polypropylène dépolymérisé : vis L/D 22:1 standard, contre-pression faible (5-8 %), régime plus élevé (jusqu’à 4 000 rpm)
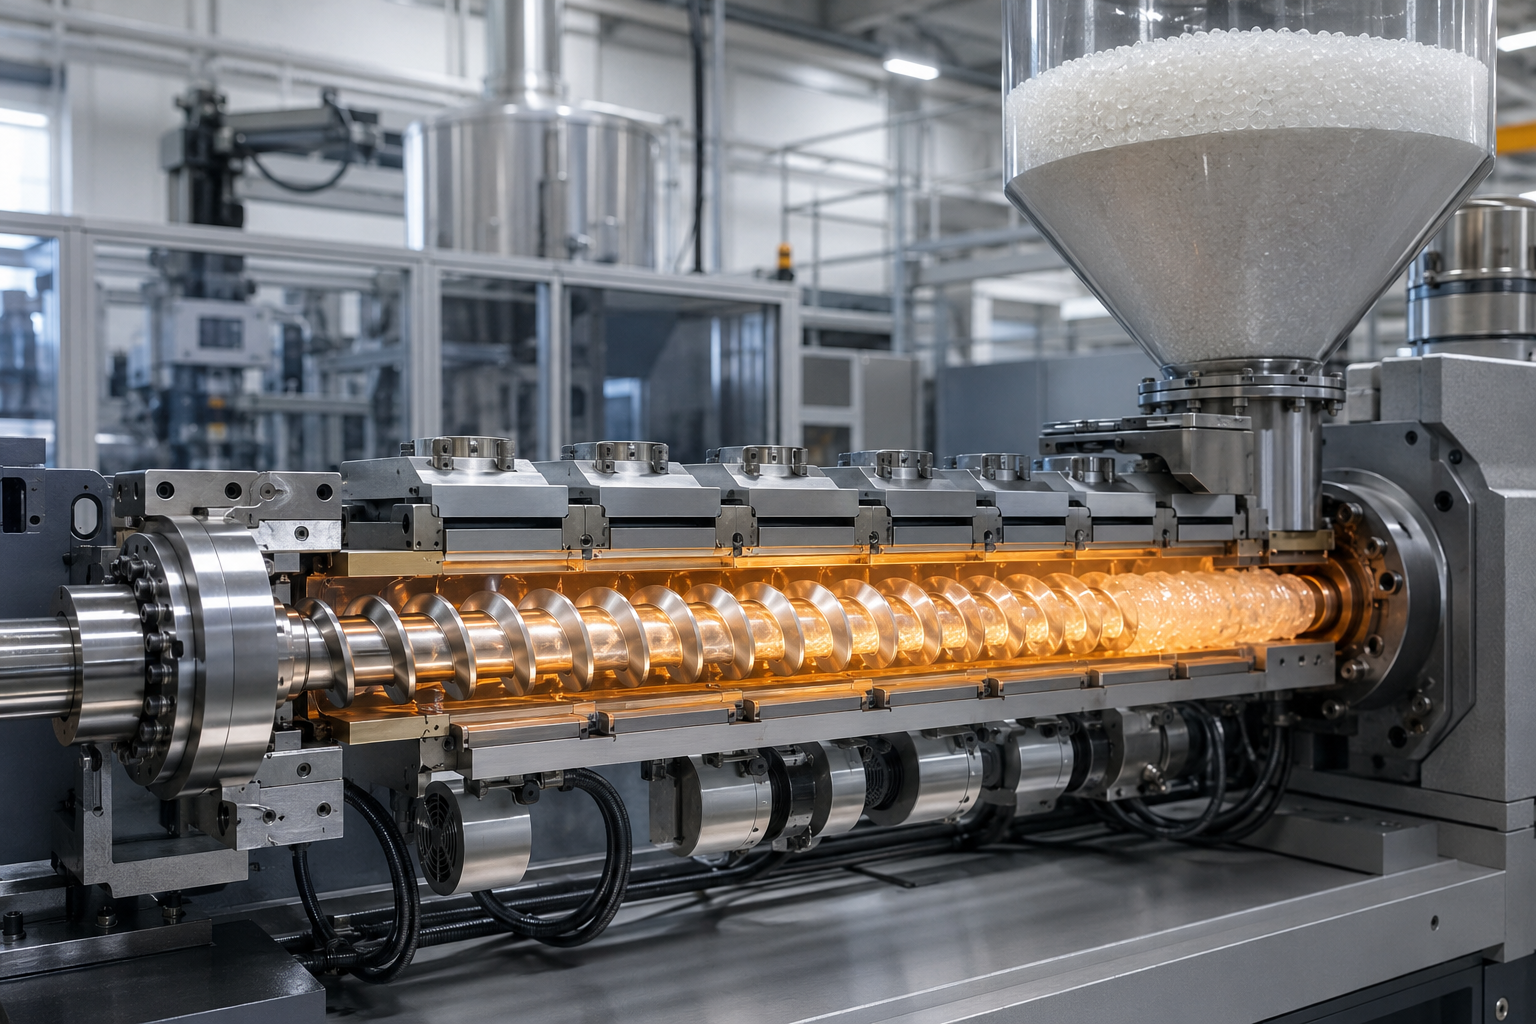
Les lignes utilisant le PS emploient une vis de mélange L/D 22:1 dans la zone de contre-pression intermédiaire (8-12 %) à une température de fusion comprise entre 240-260C
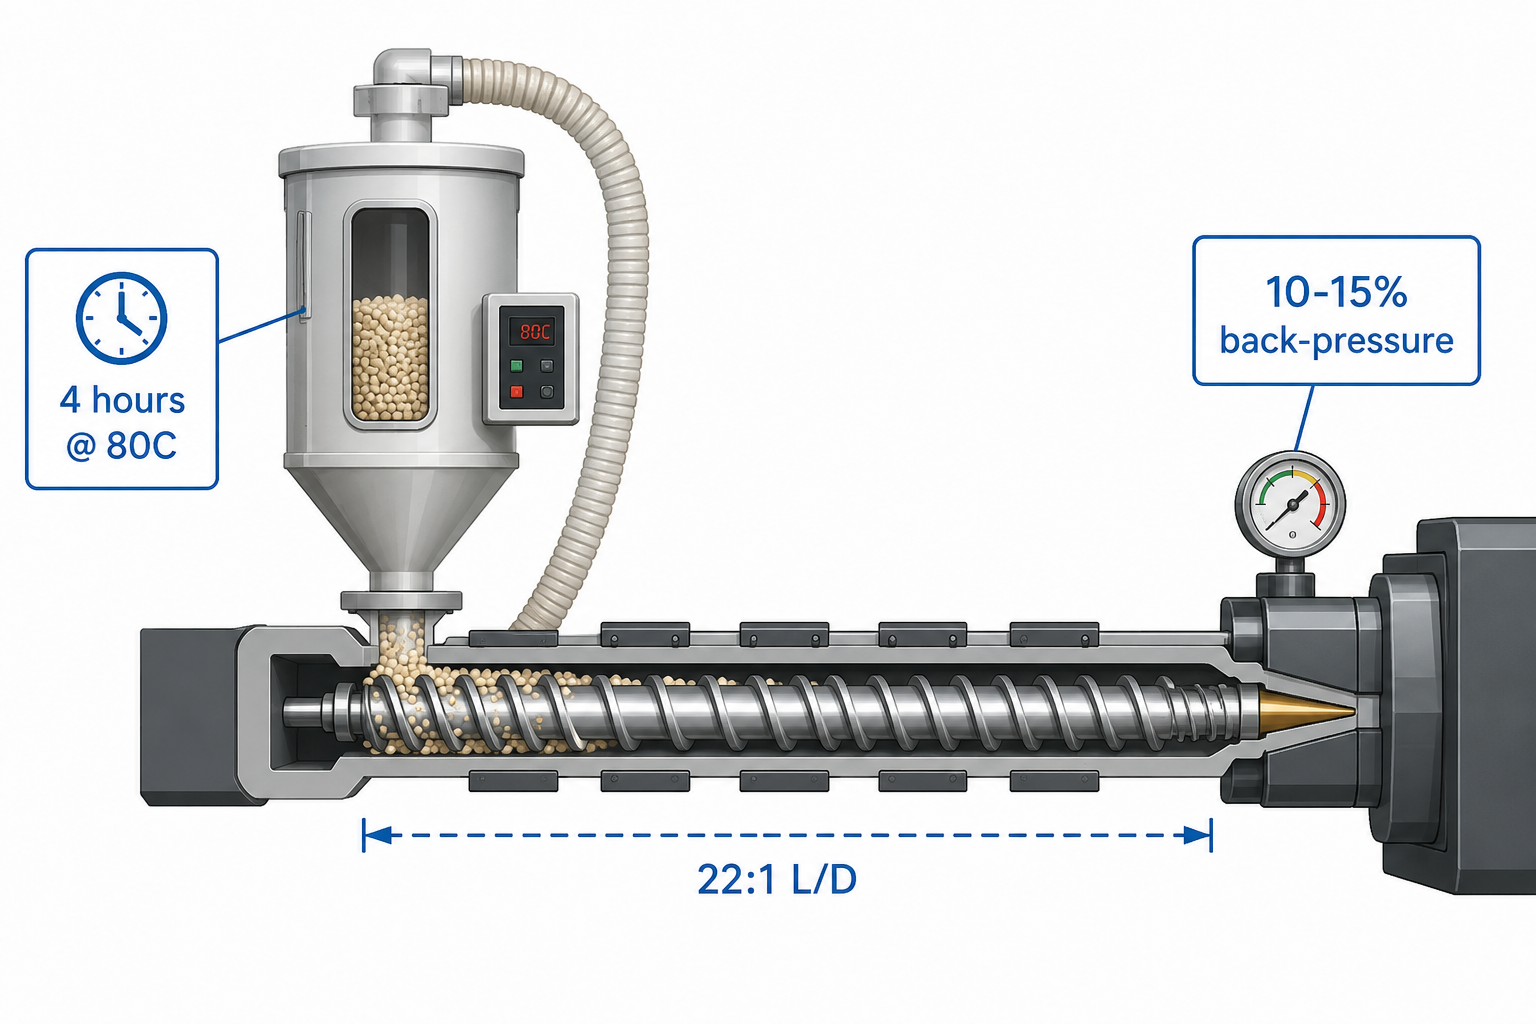
L’alimentation d’ABS dans le flux de matière peut nécessiter une trémie de séchage (4 heures @ 80C), un L/D 22:1 et une contre-pression de 10-15 %
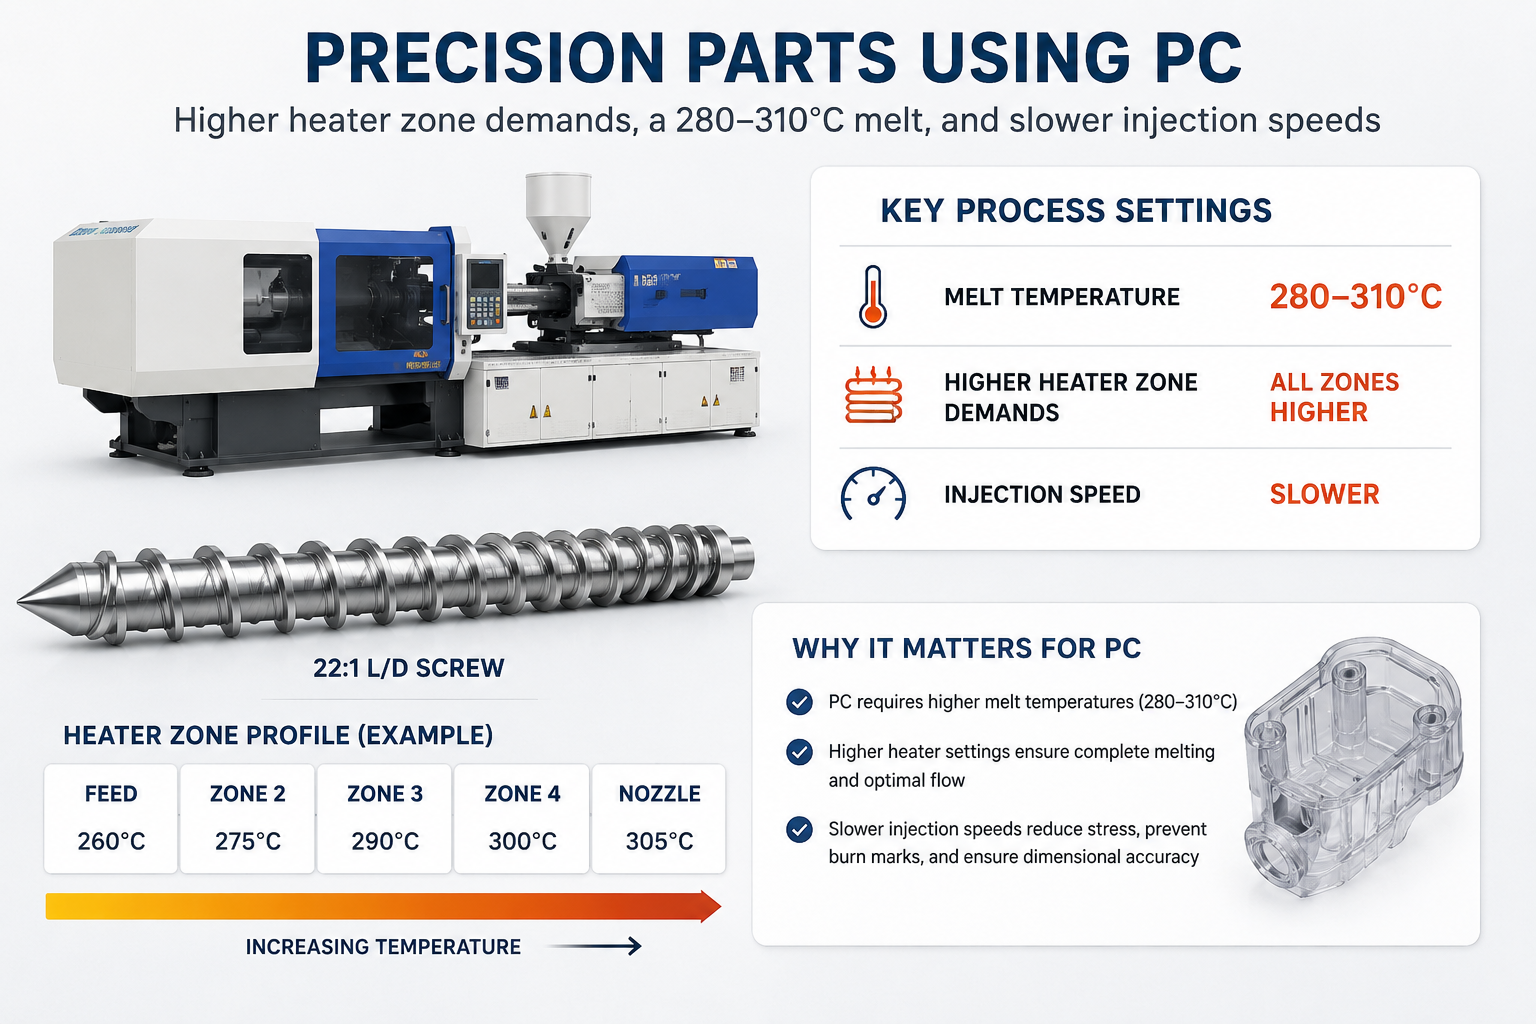
Pour les pièces de précision en PC, prévoyez des exigences plus élevées pour les zones chauffantes, une fusion à 280-310C et des vitesses d’injection plus lentes
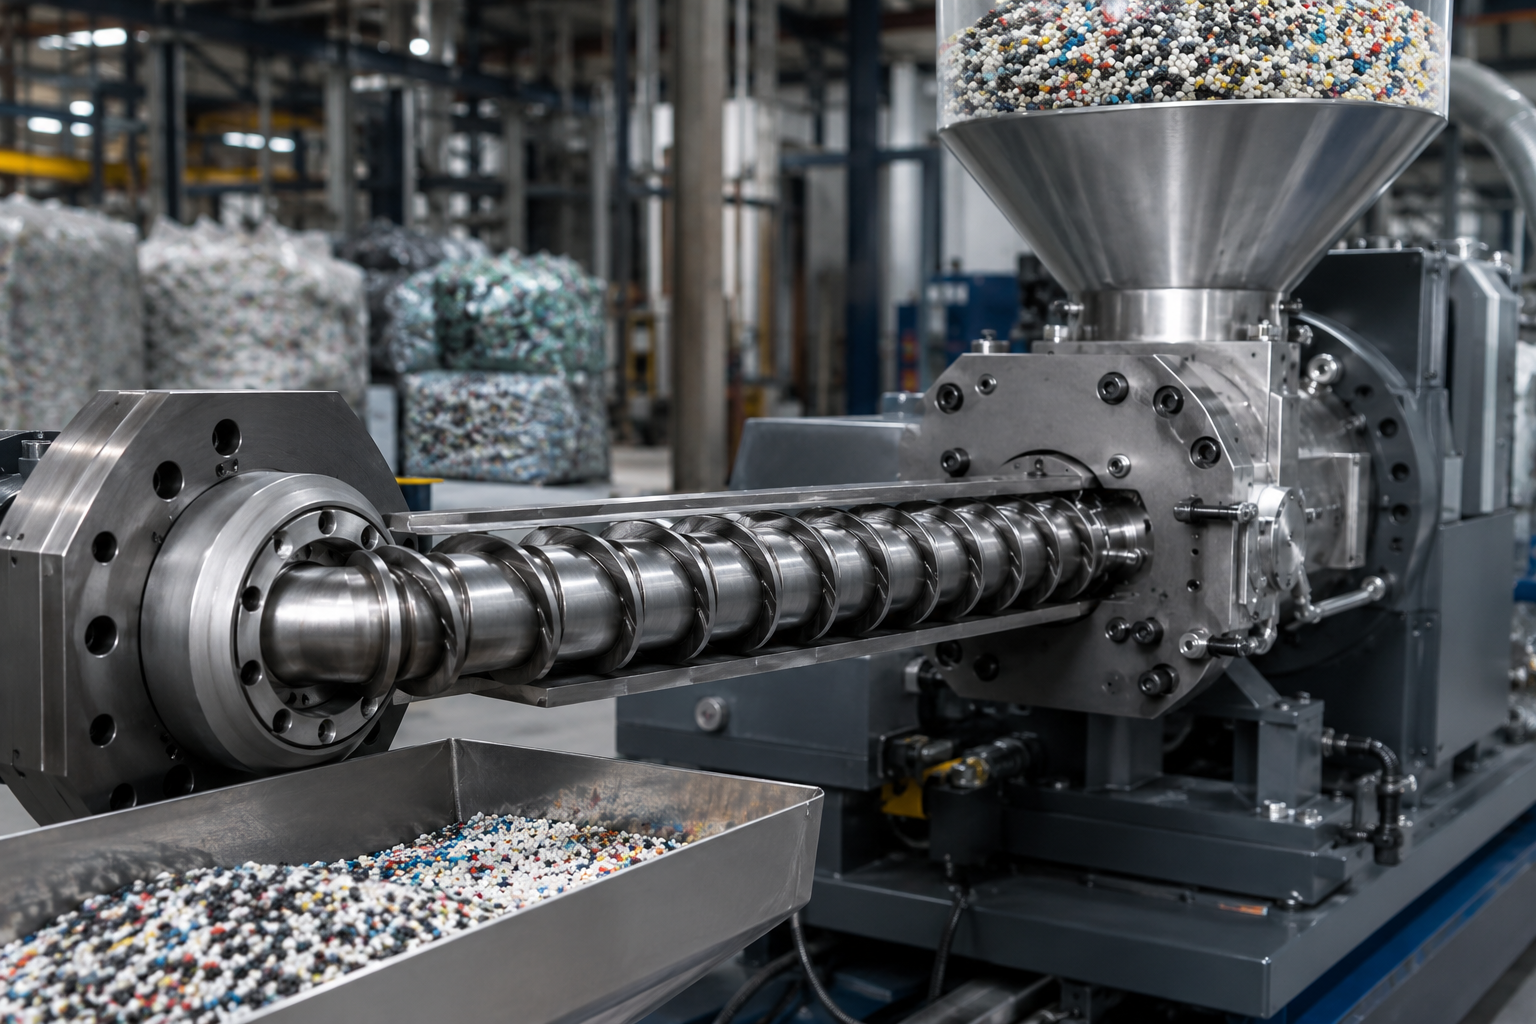
Les lignes de résine recyclée nécessitent une vis et un fourreau hautement résistants à l’usure (surface nitrurée) pour gérer la variabilité du MFR
À volume de départ équivalent, les matières premières représentent 60–70 % des dépenses d’exploitation d’une usine de stylos ; votre choix actuel — fonction des machines que vous achetez — influencera donc votre ROI dans 2 ou 3 ans davantage que le tonnage.
Discuter de la compatibilité des matériauxMachine d’injection servo ou hydraulique ou tout électrique — comparaison pour la production de stylos
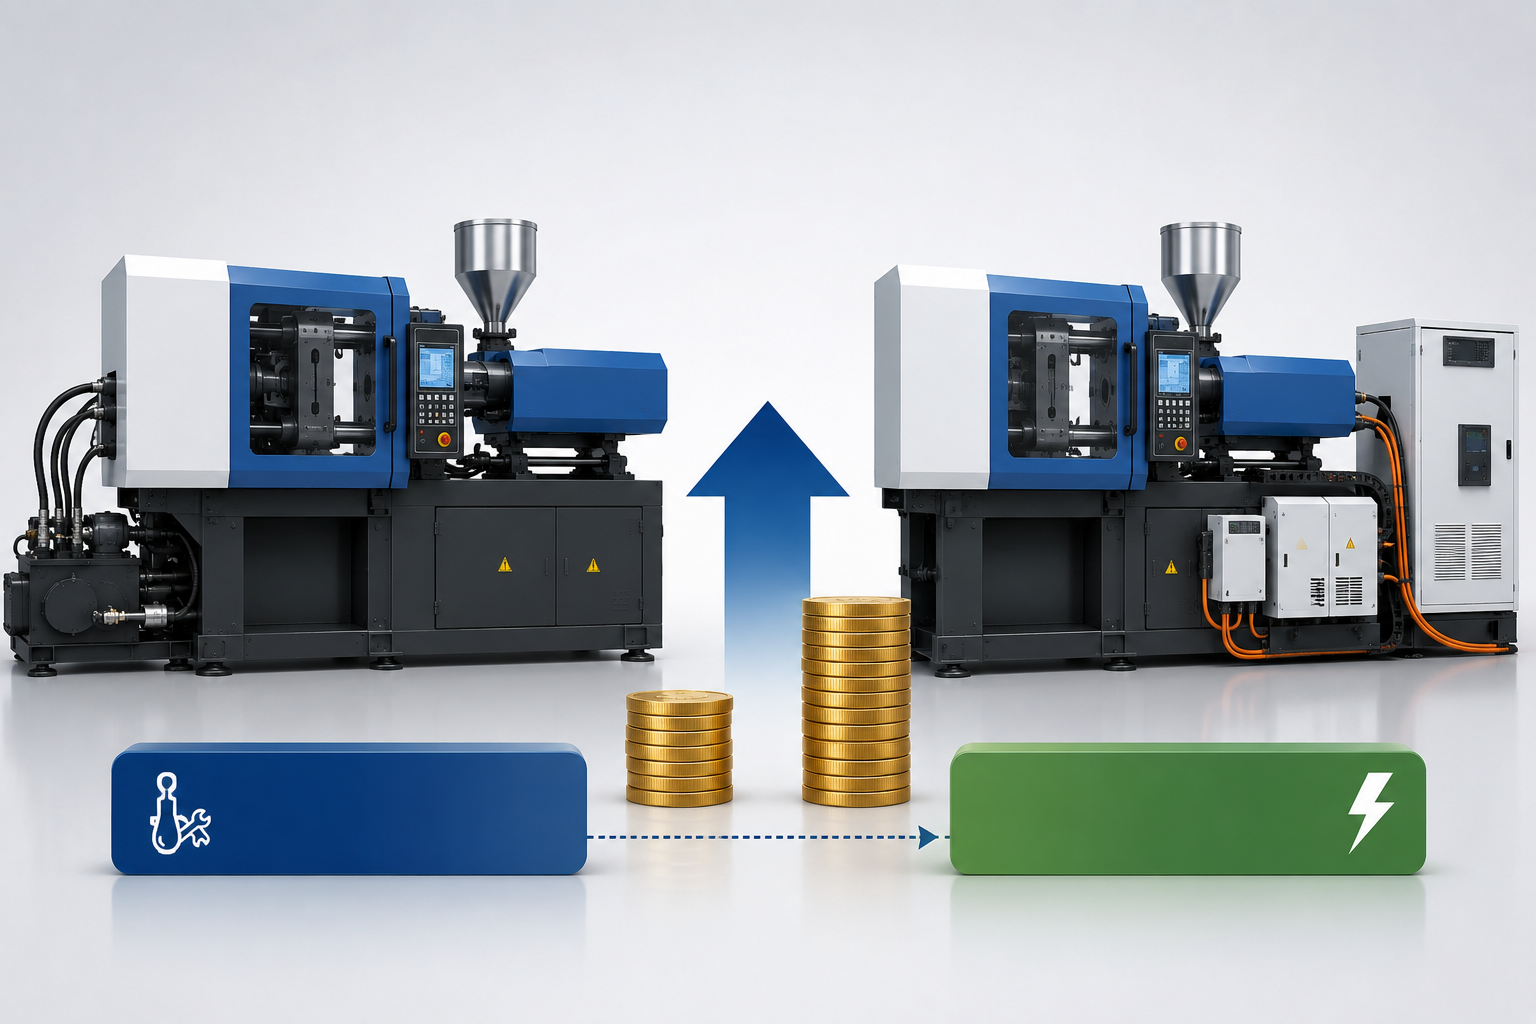
Jusqu’à présent, seules trois architectures d’entraînement se sont largement diffusées sur le marché des stylos : hydraulique traditionnelle, servo-hydraulique et tout électrique. Chacune possède ses propres facteurs économiques et ses avantages spécifiques. La servo-hydraulique (construction standard de Masstech) est la meilleure option pour la plupart des usines de stylos de taille intermédiaire, produisant quelques milliers à quelques millions d’unités. Mais pas pour toutes. Les dépenses d’investissement initiales, le coût de l’énergie et les volumes annuels sont les facteurs de décision.
Dimension
Hydraulique
Construction standard
Servo-hydraulique (Masstech)
Tout électrique
Dépenses d’investissement (160T équivalent)
Les plus faibles
+15–25 % par rapport à l’hydraulique
+45–70 % par rapport à l’hydraulique
Consommation d’énergie (par rapport à l’hydraulique)
1,0× (référence)
0,5–0,7× (économies de 30–50 %)
0,3–0,5× (économies de 50–70 %)
Précision du cycle
±2,0 %
±0,8 %
±0,3 %
Compatible avec une salle blanche
Non
Possible
Oui (zéro huile hydraulique)
Maintenance
Vidanges d’huile fréquentes
Réduite (le servo fonctionne uniquement à la demande)
Minimale
Volume de stylos adapté
≤50 M unités/an
50–300 M unités/an
≥150 M unités/an, stylos médicaux/de précision
Période d’amortissement
n/a (référence)
12–24 mois aux volumes habituels
30–60 mois
Facteurs de prix et coût total de possession
Aucun des trois principaux concurrents de l’IMM pour stylos dont les prix en USD ont été publiés sur notre site entre 2000 et 2024 ne se classe pour le terme « pen IMM ». Nous ne l’avons pas fait, car la plupart des devis réels seront ajustés aux caractéristiques de la configuration, que je ne pourrais pas représenter fidèlement avec un simple chiffre. Ce que nous publions — et ce dont 99 % des services achats ont besoin pour établir leur budget —, ce sont les prix globaux et le calcul du TCO associés à une décision d’achat projetée sur 5 ans.
Facteurs de prix des dépenses d’investissement (qui déterminent le devis initial)
Niveau de tonnage
140-180T (entrée), 200-300T (intermédiaire), 400T+ (lourd) – les dépenses d’investissement évoluent linéairement avec la force de fermeture
Choix de la technologie d’entraînement
référence servo-hydraulique ; la conversion tout électrique ajoute 30-50 % à la référence
Compatibilité moule-empreintes
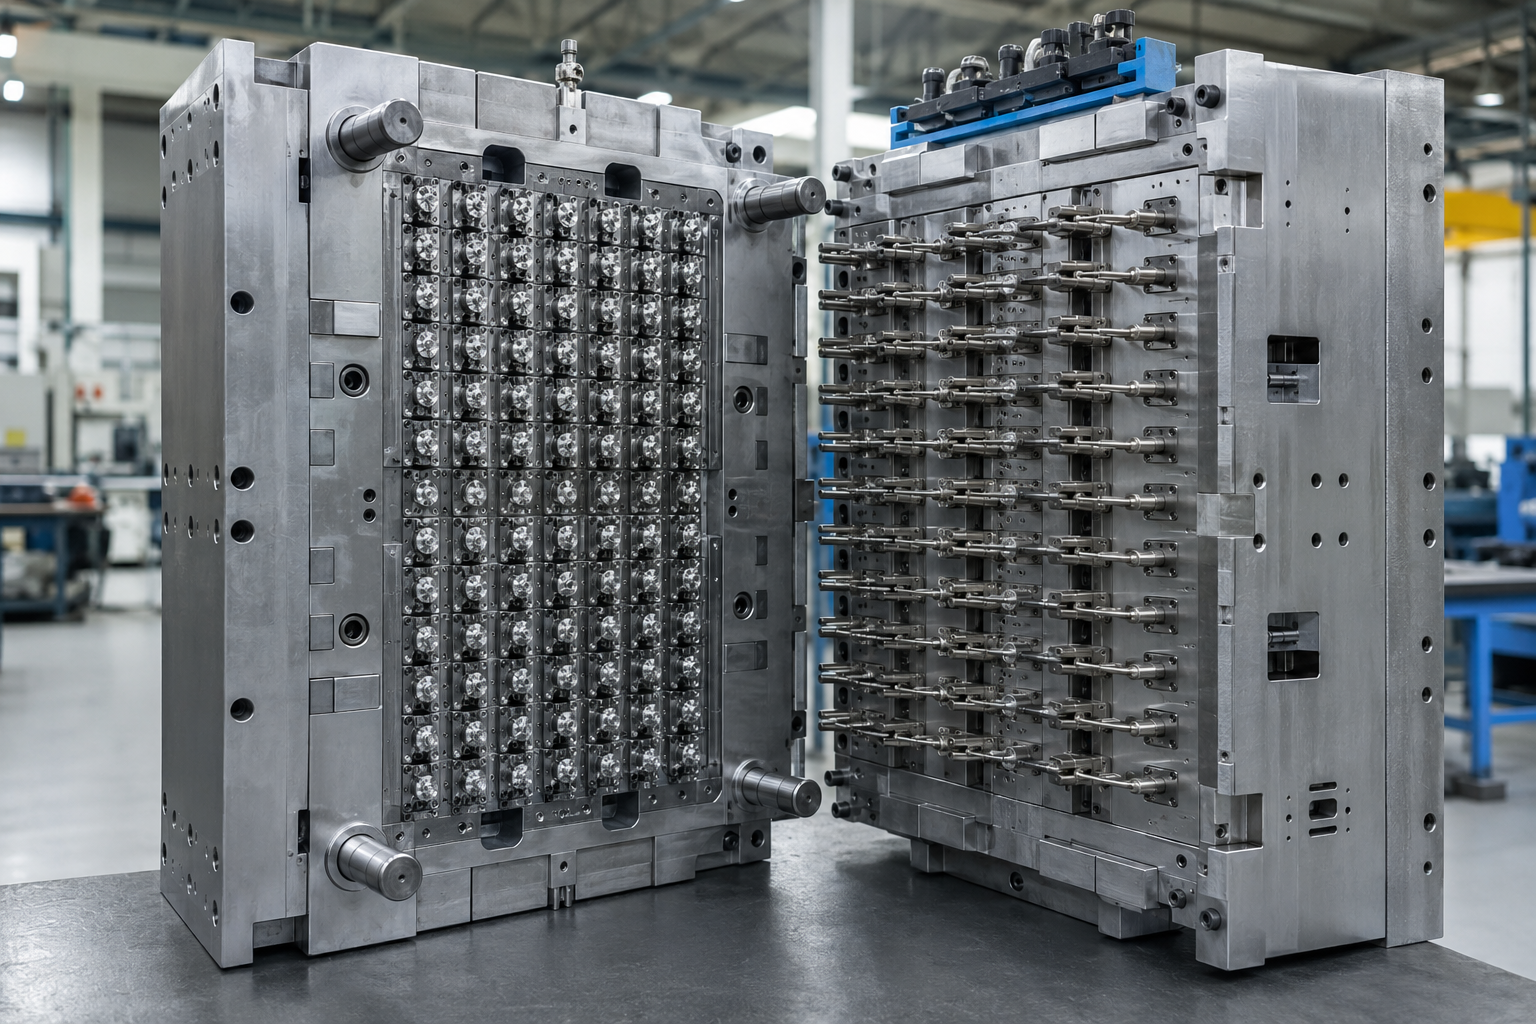
Une configuration de 32 empreintes ou plus ajoute des systèmes d’éjection et des bâtis de moule de plus grandes dimensions
PLC + stockage des recettes inclus
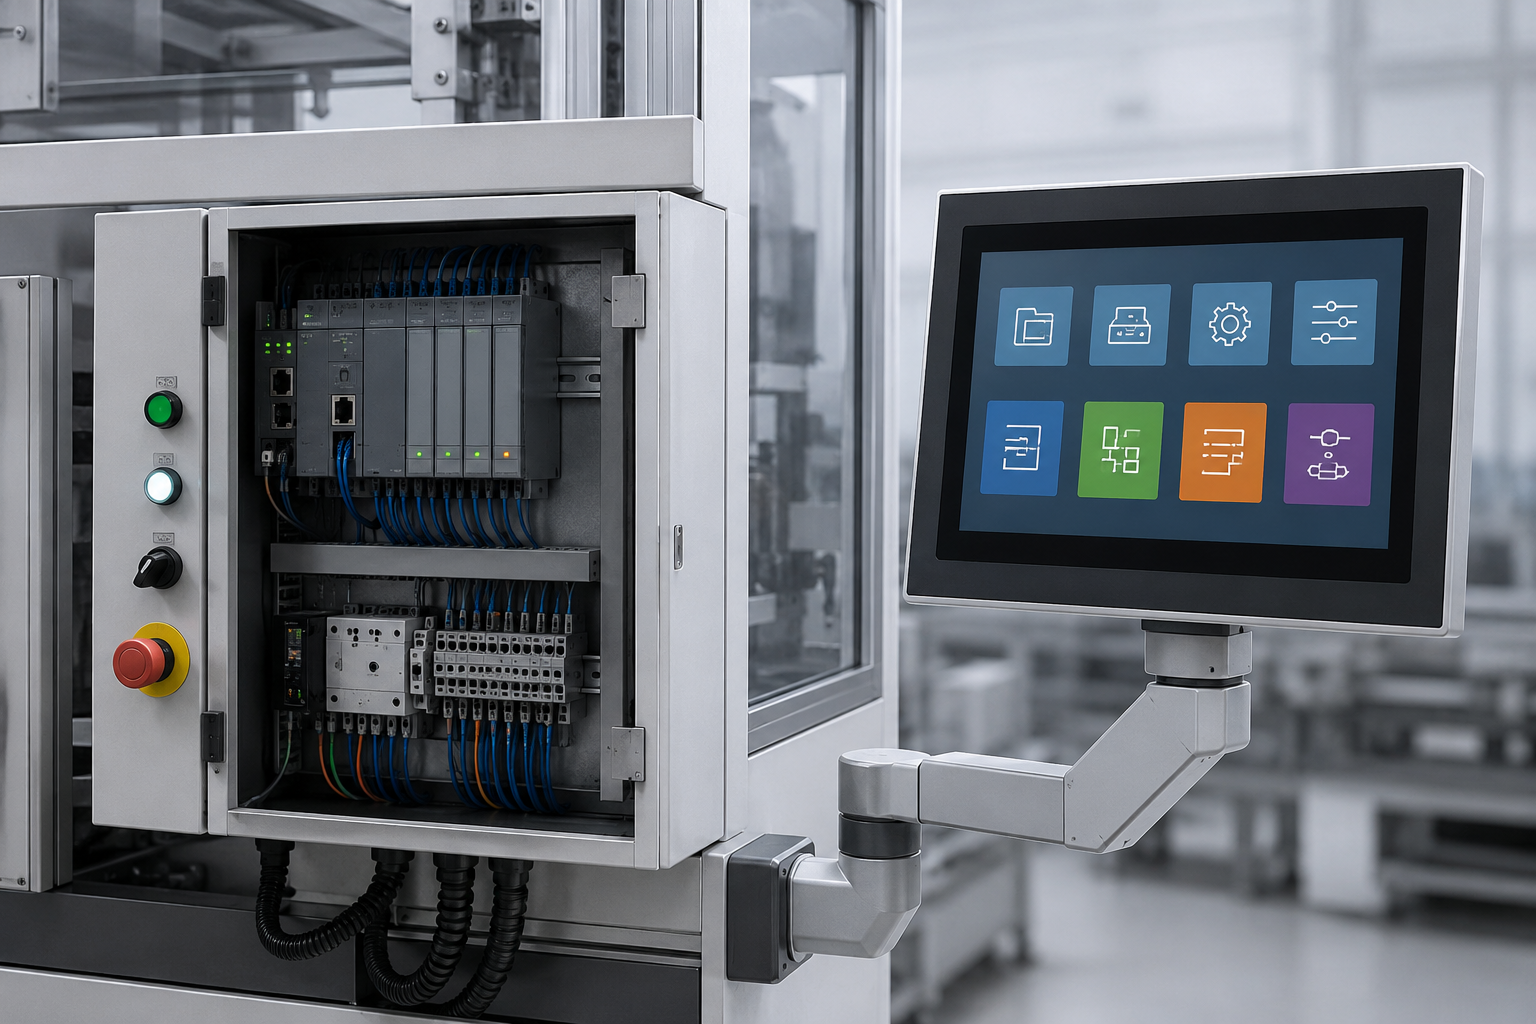
Interface homme-machine multilingue en option, avec ligne de prix supplémentaire
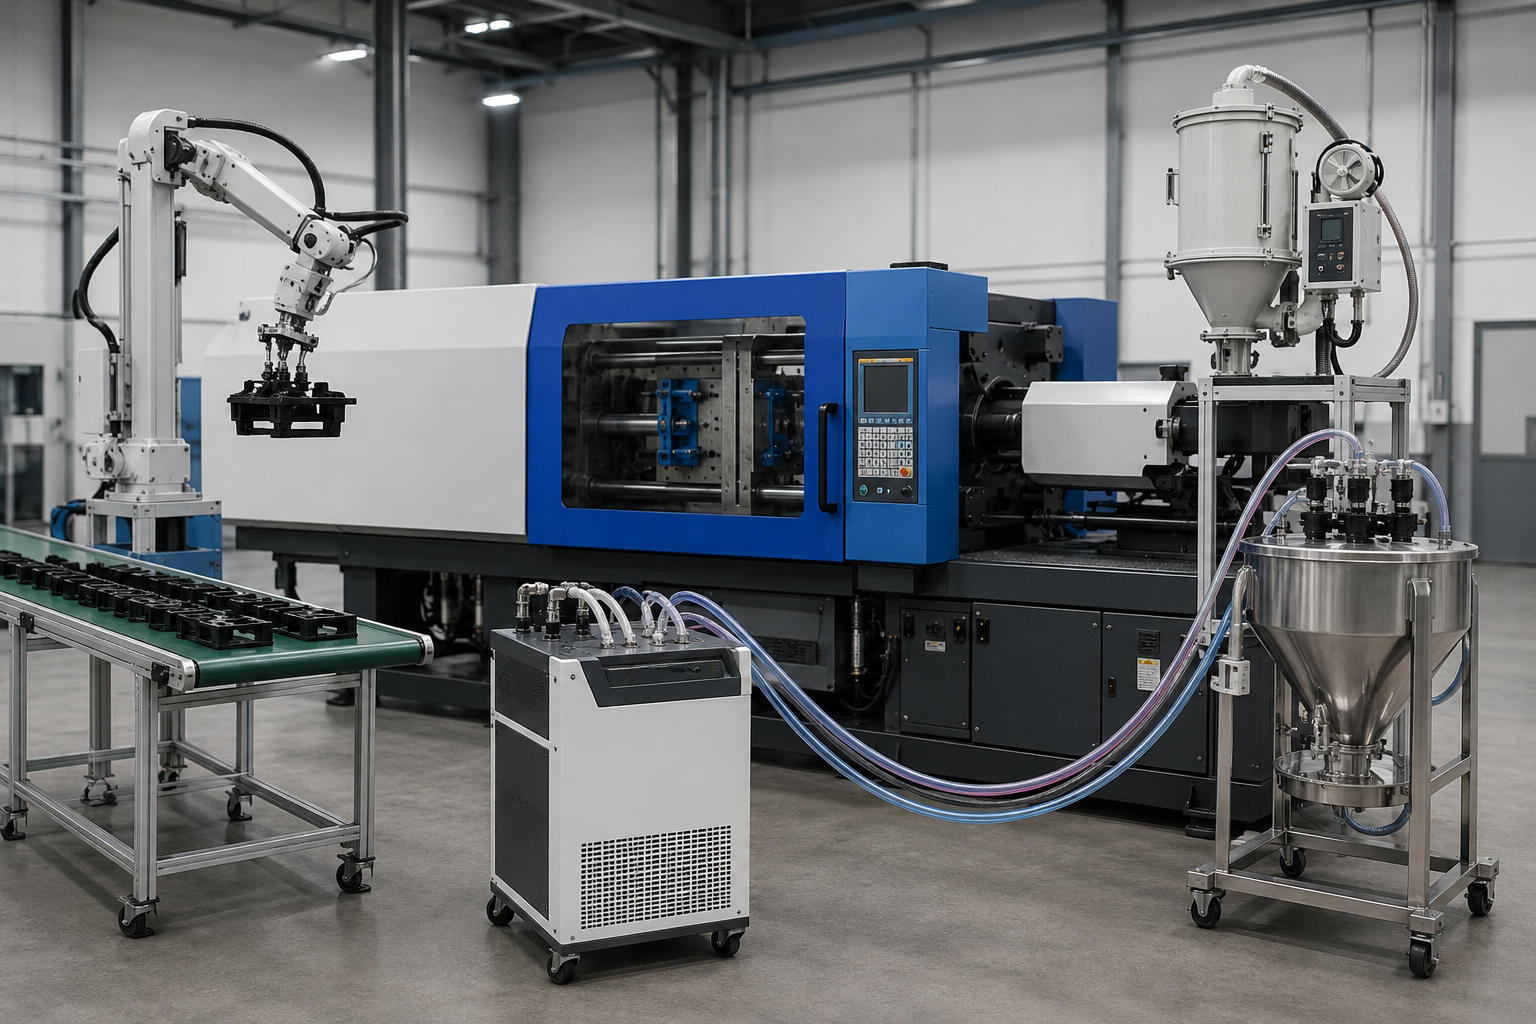
Équipements auxiliaires
(les trémies de séchage, unités de mélange de couleurs et robots de prélèvement de pièces) ajoutent chacune une ligne de prix supplémentaire au-dessus de la référence
Niveau argent — cadre TCO
Coût total de possession
(horizon de 5 ans, configuration servo 160T)
Les données du secteur (Plastics Technology, ENGEL, 2024-2025) indiquent la ventilation suivante du TCO pour une IMM à servo de 160T pour stylos, capable de fonctionner 6 000 heures/an. Les chiffres précis varieront selon les tarifs d’électricité du site, la durée et les schémas des postes, ainsi que les matériaux choisis ; contactez-nous pour obtenir un devis adapté à votre application.
La consommation électrique des modèles servo se situe entre 30-50 % de la référence hydraulique, car le servomoteur ne consomme de l’énergie que pendant le procédé d’injection
Les heures d’arrêt diminuent de 25-40 % sur 5 ans grâce à une fréquence réduite des vidanges d’huile hydraulique
Pièces de rechange : Masstech tient en stock les composants critiques des machines d’injection pour stylos et s’engage à expédier les pièces à l’international sous 5 jours
Le temps opérateur diminue selon le temps gagné par le PLC et le stockage des recettes pour passer d’un stylo à l’autre par rapport aux anciennes commandes
Le délai typique avant ROI avec des volumes de stylos supérieurs à la moyenne du secteur (60 M unités/an) est de 12-24 mois
Résultats clients — performances de production d’usines de stylos
Nous identifions trois schémas de déploiement courants à partir des installations de machines d’injection Masstech pour stylos en Asie du Sud-Est, en Afrique et en Amérique latine, représentés par les résultats de mise en service 2024-2025 d’usines de stylos dépassant 60M et jusqu’à plus de 200 M unités par an.
Cas A
Usine de stylos de gamme intermédiaire, Asie du Sud-Est
2 machines d’injection Masstech 240T testées avec des moules OEM de capuchons de stylos à 16+ empreintes et des moules de corps à 8+ empreintes. Objectif de production : 90 M unités/an, avec des stylos gel, à bille, etc.
Temps de cycle pour 16+ capuchons de stylos : 16 sec ; pour 8+ corps de stylos : 19 sec
Réduction d’énergie par rapport à l’ancienne ligne hydraulique : 38 %
Amortissement indiqué (prime servo) : 16 mois
Cas B
Spécialiste des stylos promotionnels, Afrique
1 Masstech 160T avec moule personnalisé de corps de stylos à 8+ empreintes et outillage OEM intégré pour le marquage ; fonctionnement avec résines mixtes (corps PP, corps ABS).
Débit quotidien : 100 K stylos en un seul poste
Temps minimal de changement entre résines : 22 min (l’ancienne machine nécessitait 90 min)
Changement de moule : 35 minutes grâce au rappel de recette du PLC
Cas C
Exportateur à fort volume, Amérique latine
4 machines d’injection Masstech 400T avec blocs de moules haute performance à 32+ pièces ; objectif de production : 3 postes, 220+ M unités
Pièces/minute sur outillage à 32 empreintes avec tiges de poussée : 168
Objectif de production 2024 dépassé de 9 % : 240 M unités.
Délai de réponse aux appels de service sous garantie : 18 heures en moyenne.
Aide-mémoire de dénomination multi-fournisseurs — équivalences de modèles de machines d’injection pour stylos
Les codes de modèles de machines d’injection pour stylos sont propres à chaque fabricant : HCK (Haichen), GT3-LS (Lanson), MA (Mass Filling), ou parfois une série Masstech codée selon le tonnage. Lorsqu’un acheteur chinois compare les devis d’une demi-douzaine de fournisseurs chinois, il peut lui falloir plusieurs heures pour déterminer quels modèles sont équivalents. Nous avons compilé cette référence multi-fournisseurs, car aucun fabricant n’en publie. Les conventions de nommage diffèrent selon les fournisseurs ; il est donc toujours préférable de vérifier les spécifications auprès du fournisseur avant l’achat.
Niveau de tonnage
Haichen
Lanson (série GT3)
Mass Filling
Référence standard
Masstech
110–160T (entrée)
HCK 110 / 150 / 160
(en dessous de la gamme GT3)
MA-110 / MA-150
Masstech 140T / 160T
170–230T (intermédiaire)
HCK 200 / 210 / 230
GT3-LS170W / 200W / 230W
MA-180 / MA-210
Masstech 180T / 200T / 240T
240–310T (intermédiaire-lourd)
HCK 230 / 310
GT3-LS280W
MA-260 / MA-300
Masstech 280T / 300T
400T+ (lourd)
(non spécifique aux stylos)
(au-delà de la gamme GT3)
(non spécifique aux stylos)
Masstech 400T / 500T / 800T
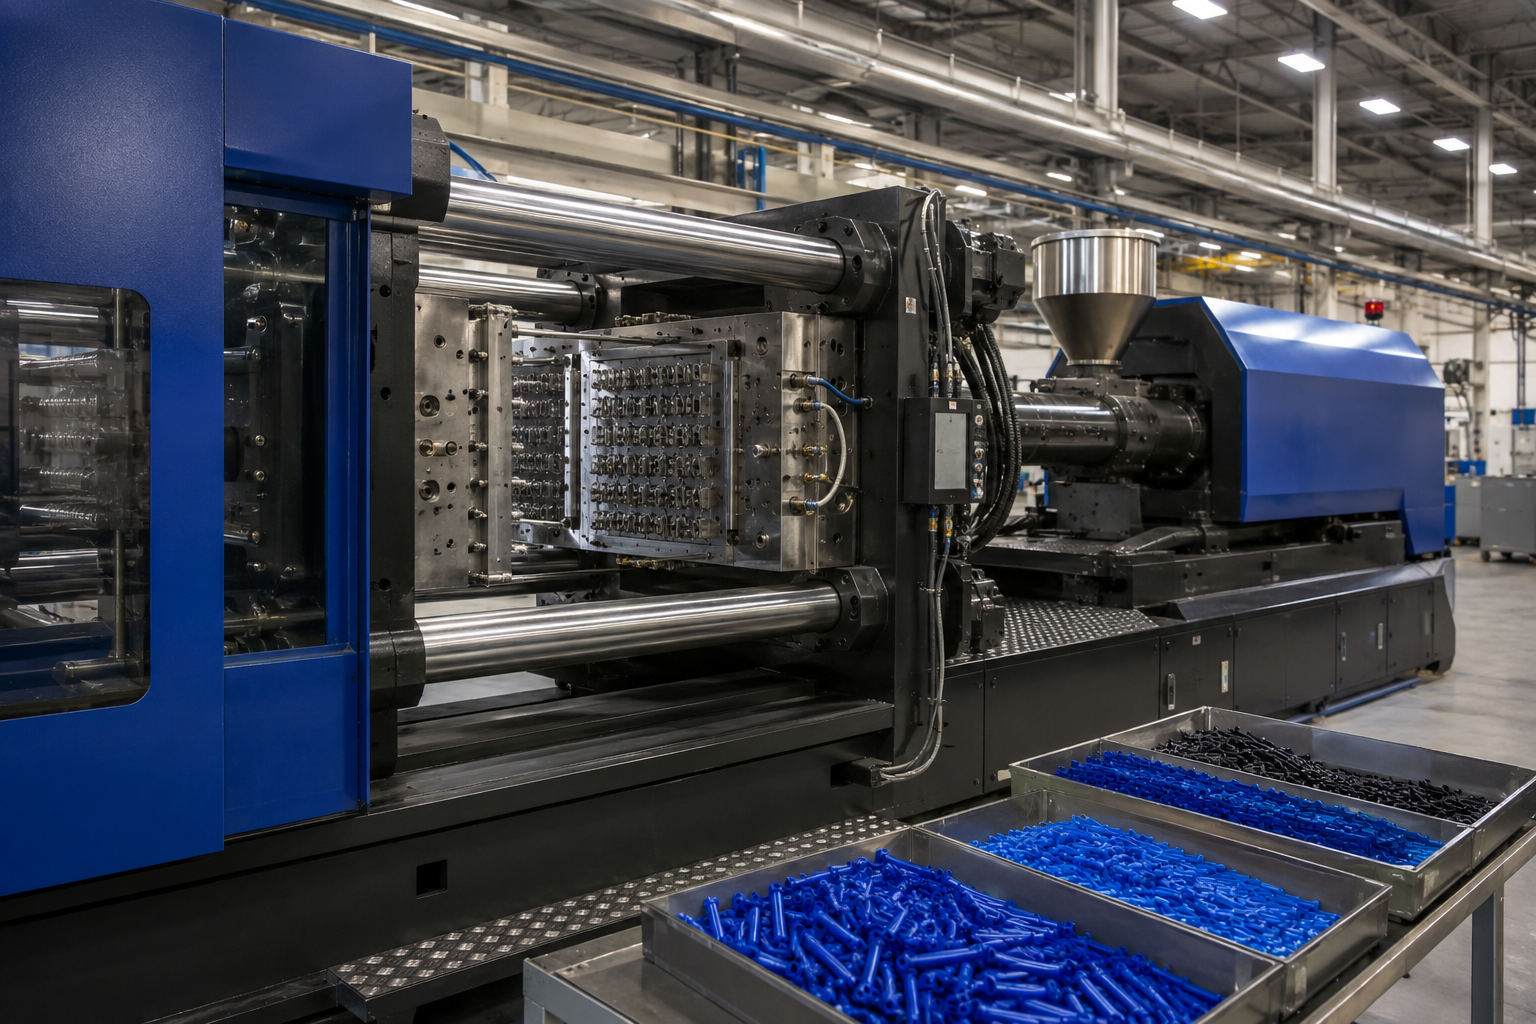
Avantage stratégique du tonnage
L’avantage de tonnage le plus évident de Masstech pour les usines de stylos se situe dans la plage 400T+ : ni Haichen ni Lanson ne proposent d’outillages spécifiques aux stylos au-dessus de 310T, et Mass Filling reste sous 300T. Si les usines de stylos veulent atteindre 200 M+ unités par an, la plage 400-800T est celle où les lignes multi-empreintes à 48 empreintes commencent à devenir économiquement viables.
Certifications et conformité
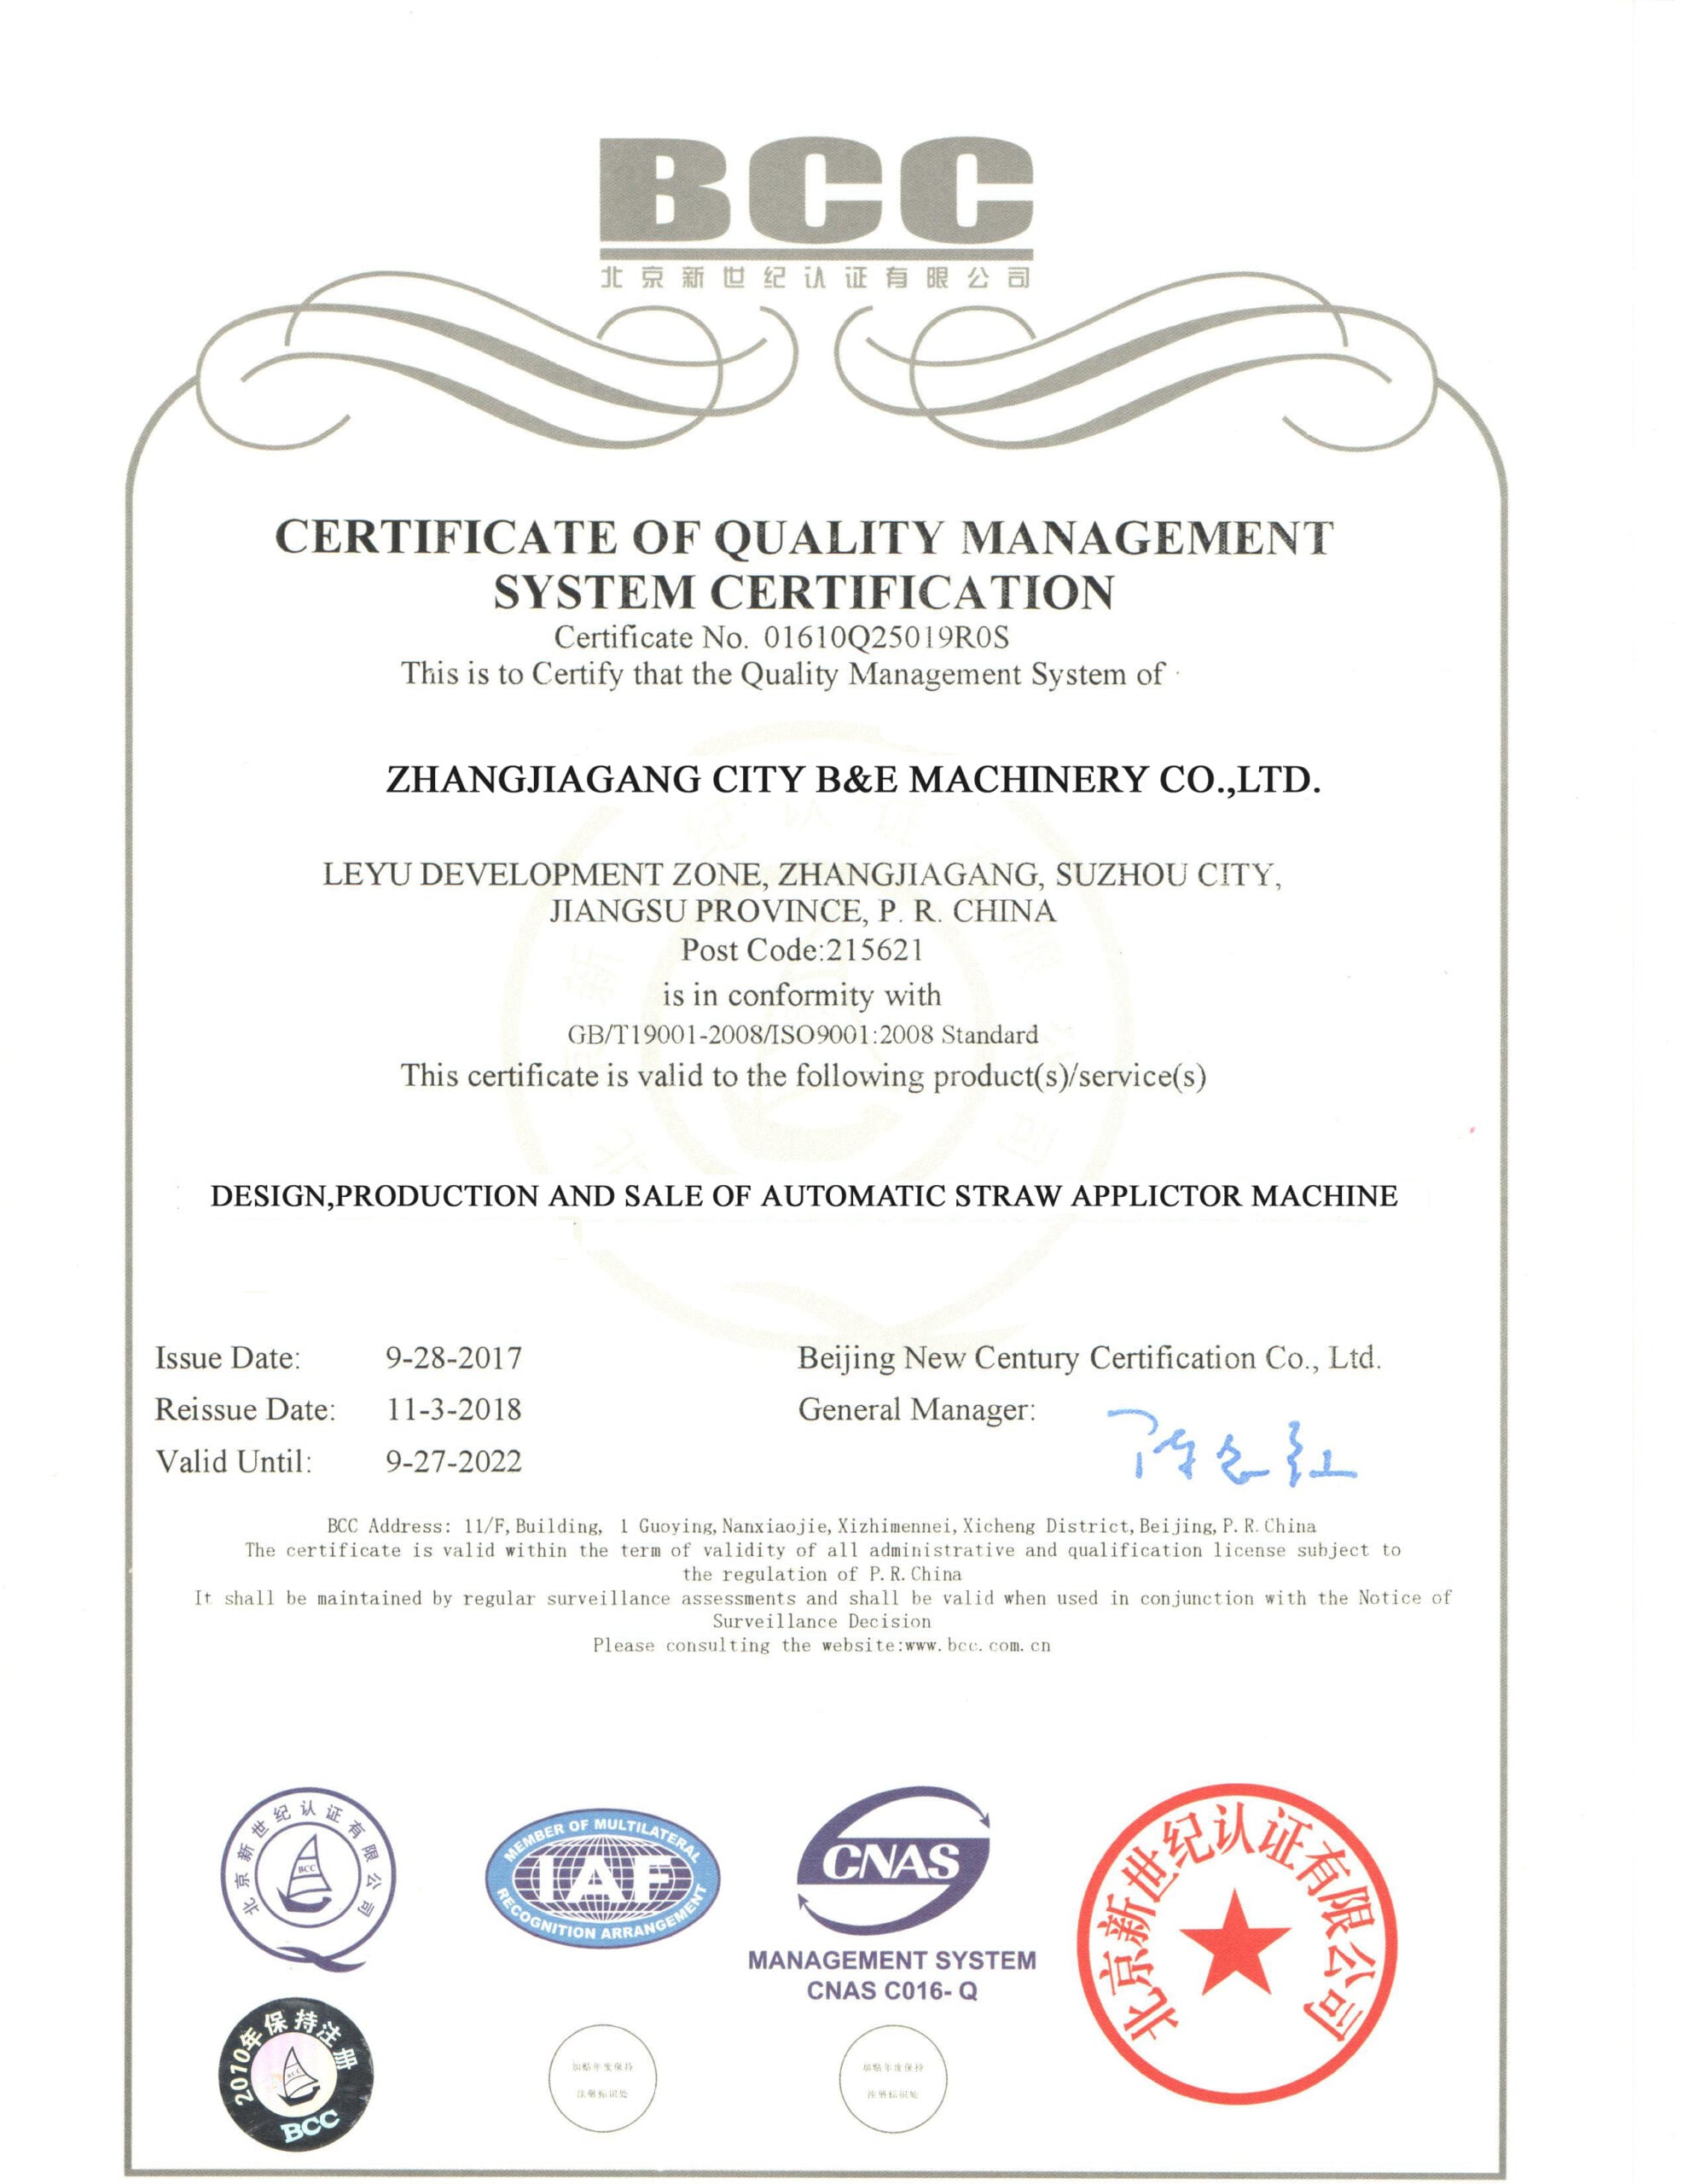
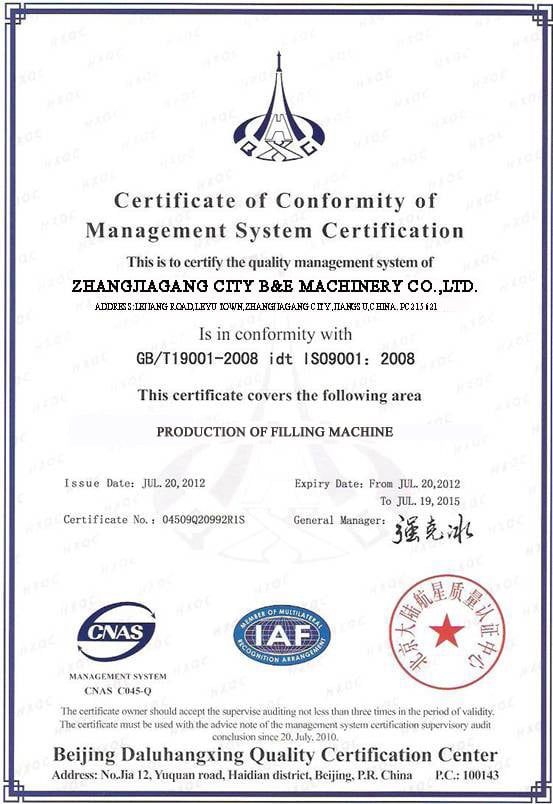
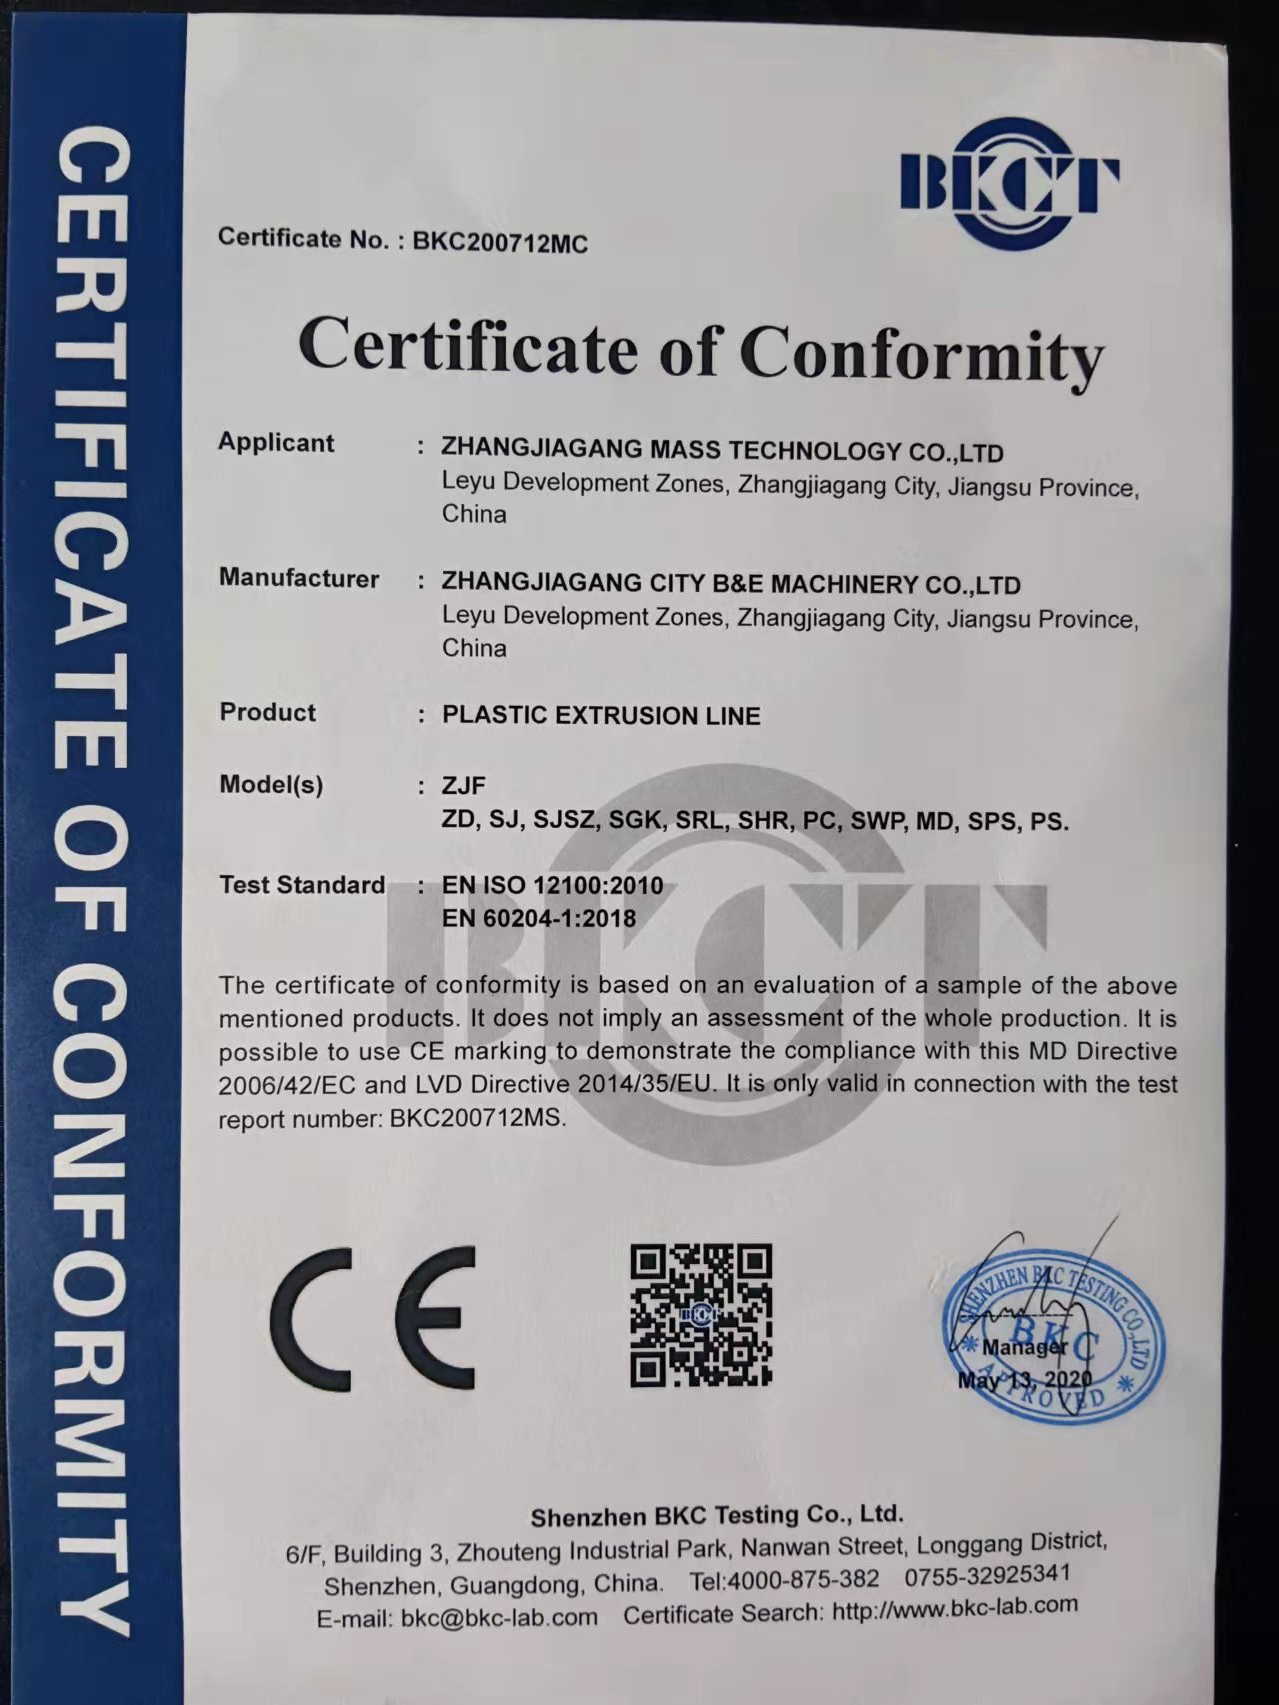
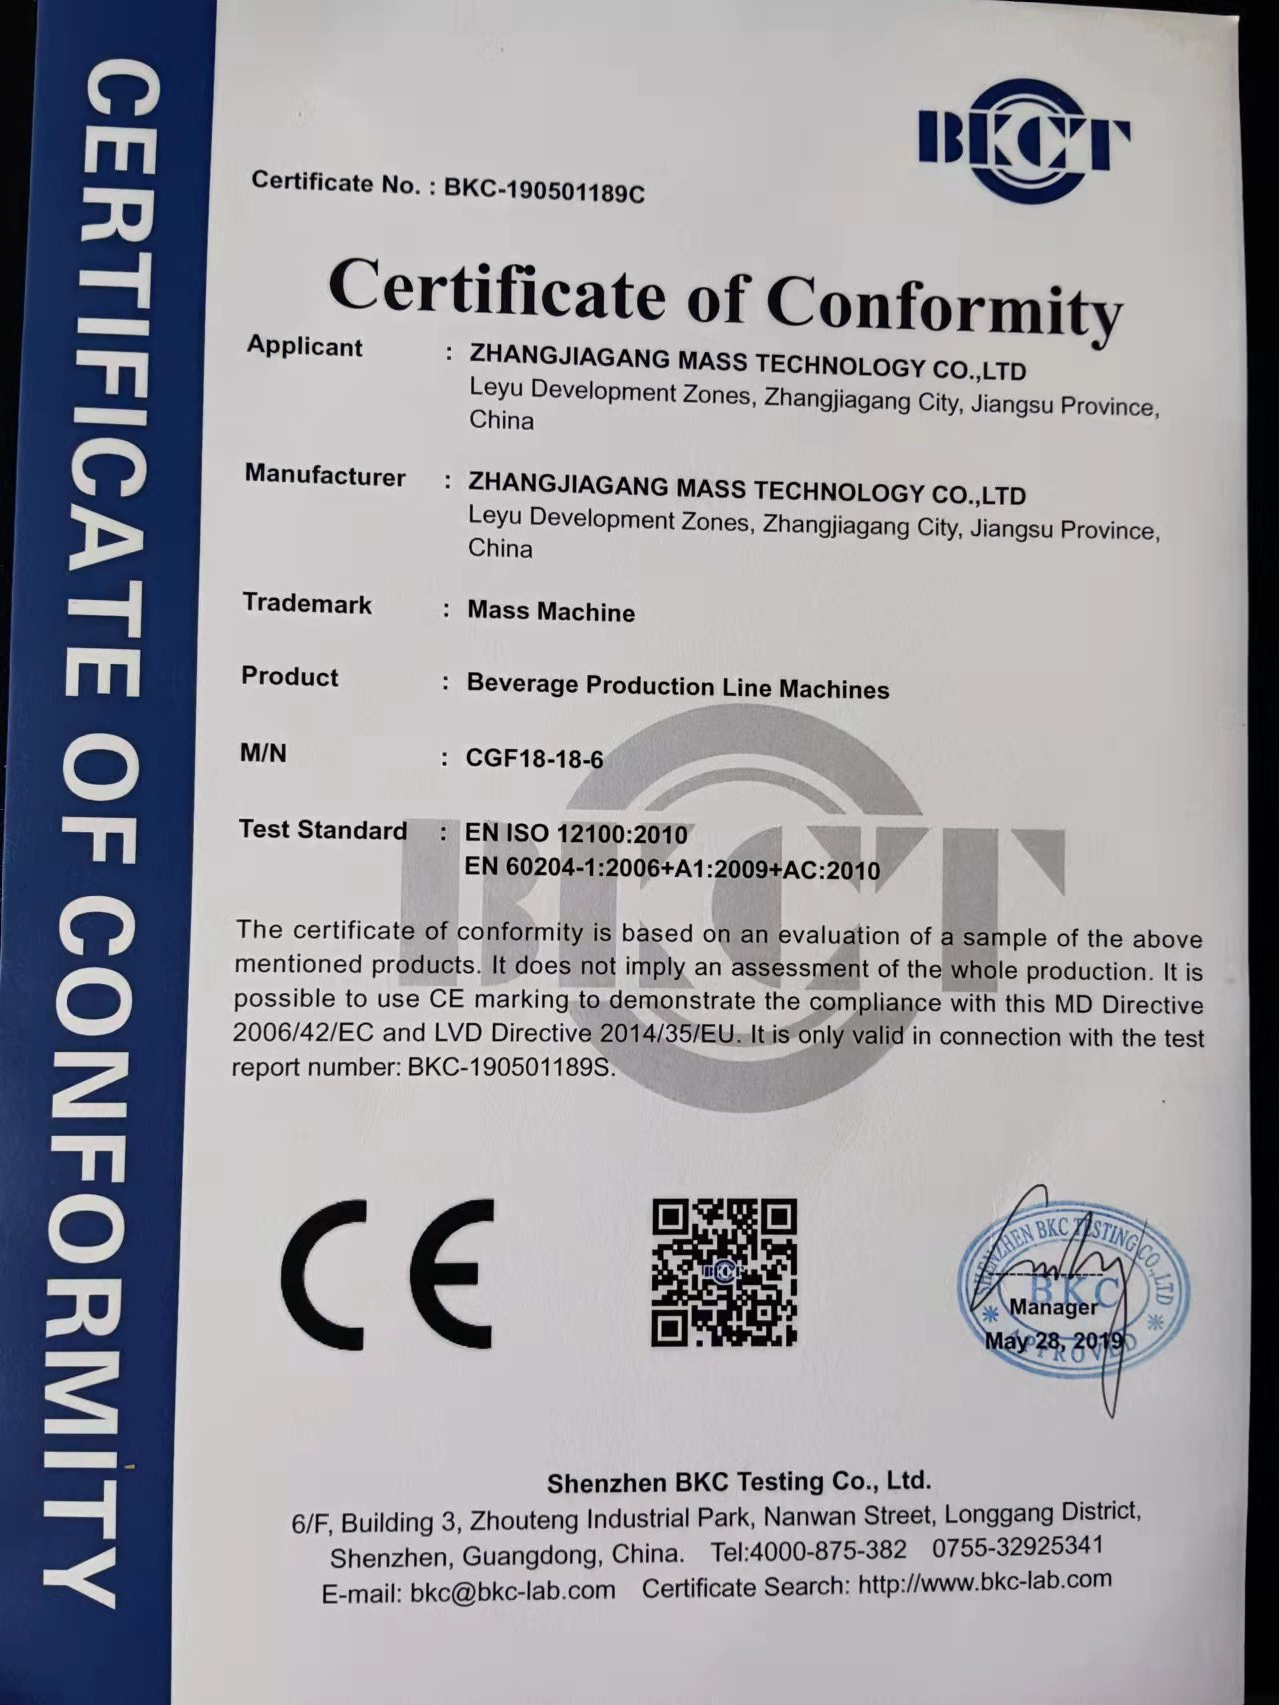
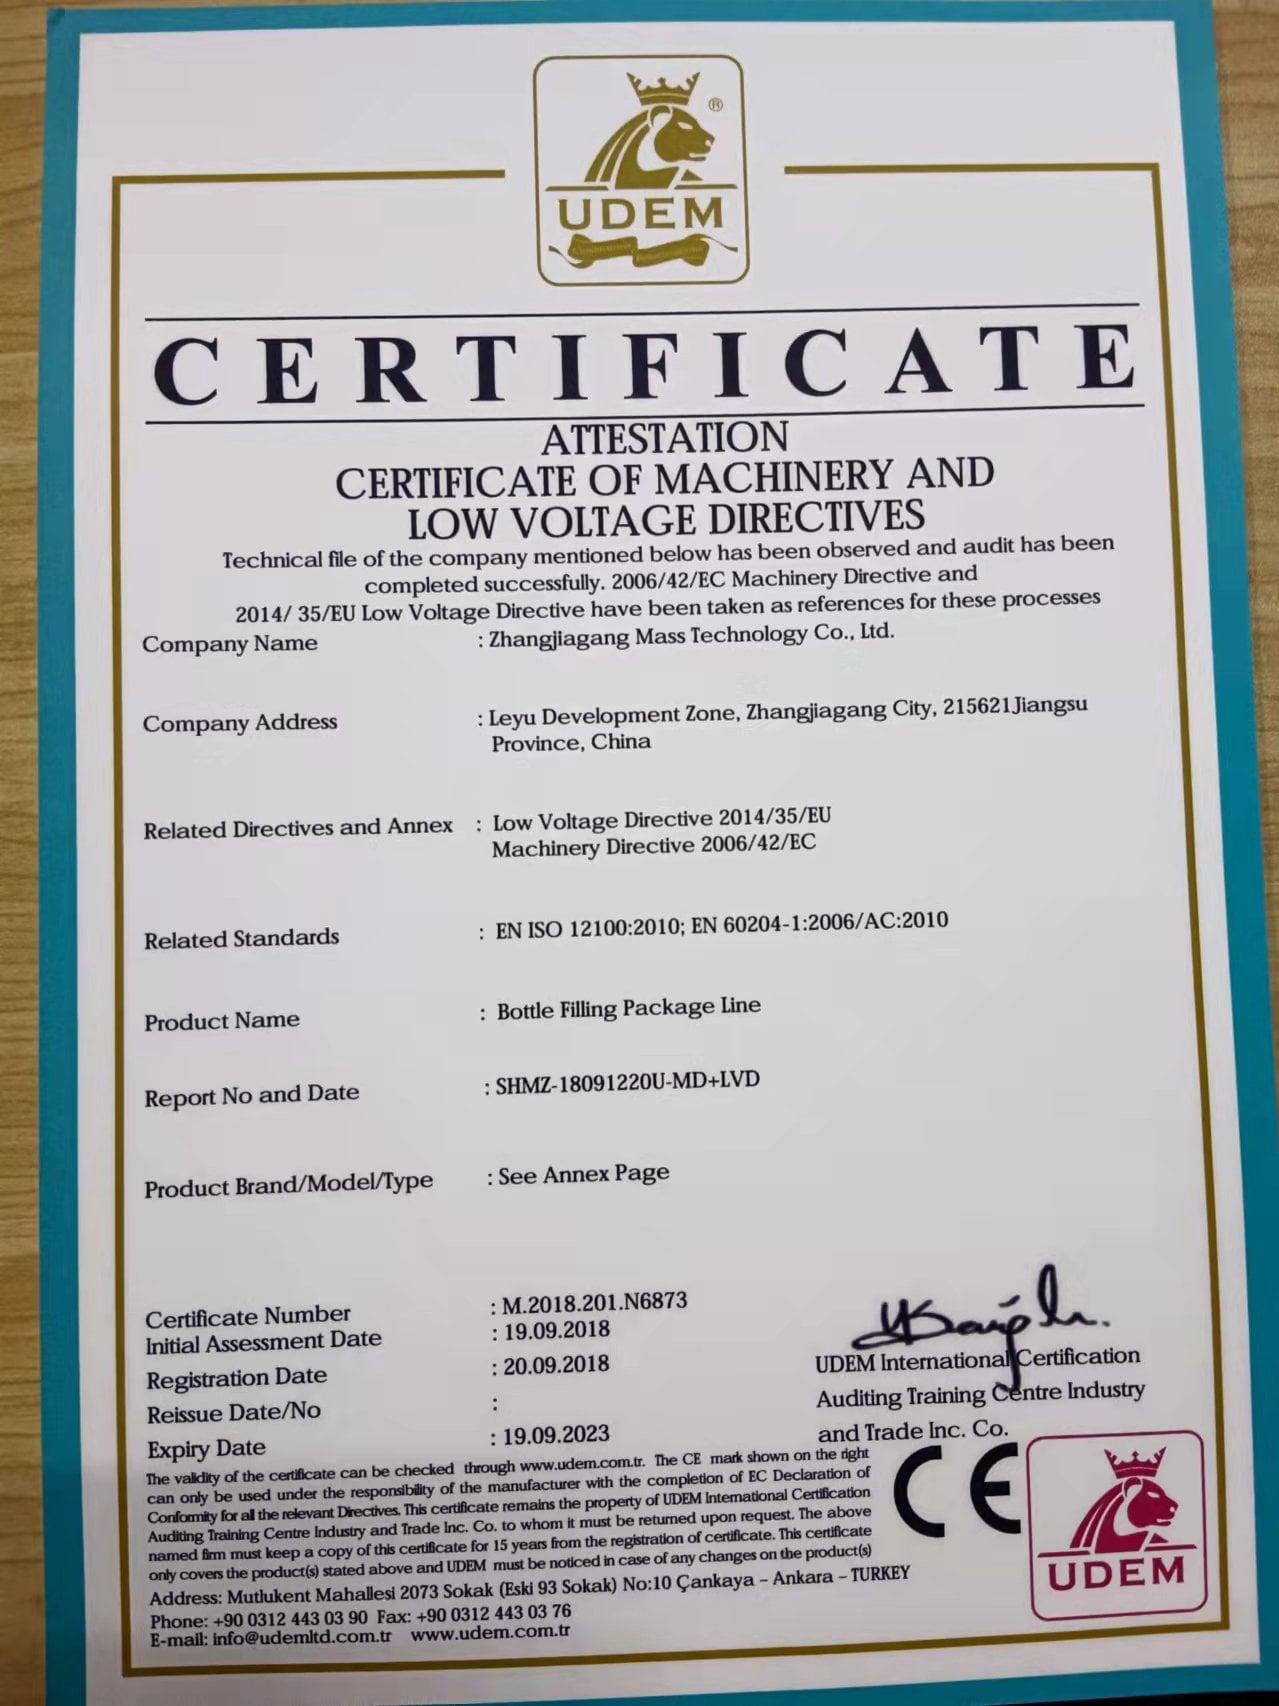
Les achats de machines d’injection pour stylos, au niveau du fabricant comme de la machine, comportent deux « barrières de conformité » : la sécurité de la machine (marquage CE et EN 201) et la qualité du fabricant (ISO 9001:2015). Obtenir un certificat ne suffit pas : les équipes achats doivent vérifier le périmètre en consultant la base de données de l’organisme certificateur. Masstech fournit ci-dessous le périmètre comme validation externe.
Marquage CE
Directive Machines 2006/42/EC — conformité complète en matière de sécurité des machines
EN 201
Machines pour matières plastiques — norme de sécurité des machines de moulage par injection
EN 60204-1
Équipement électrique des machines — sécurité générale
ISO 9001:2015
Management de la qualité — couvrant la conception, la fabrication, l’installation et le service après-vente des machines d’injection pour stylos
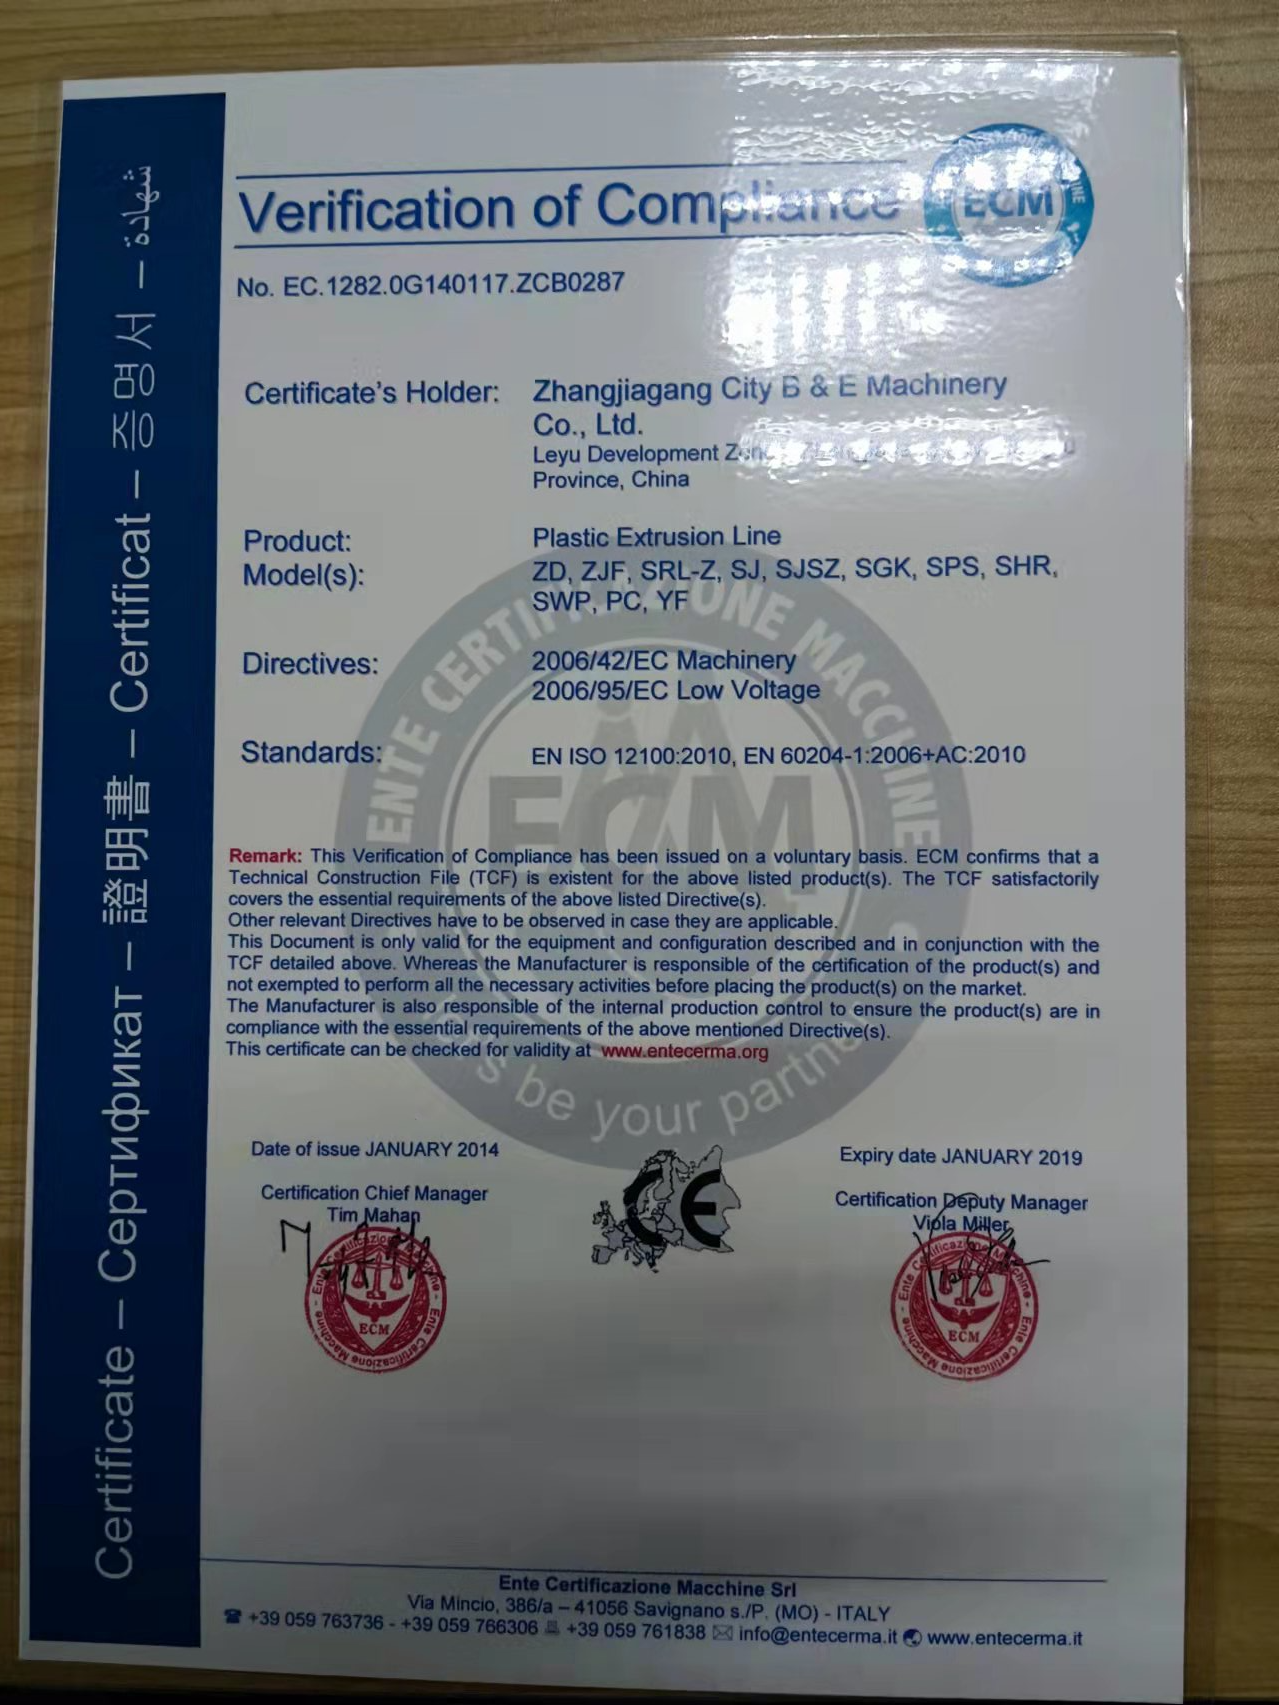
Vérifier le périmètre de certification
Un certificat ISO 9001 sans documentation du périmètre constitue une vulnérabilité lors des achats : de nombreux mouleurs sont certifiés ISO 9001 uniquement pour l’assemblage, et non pour la conception et la fabrication. Le périmètre d’enregistrement ISO 9001 de Masstech indique la maîtrise de la conception, de la fabrication, de l’installation et du service après-vente des machines de moulage par injection. Le numéro d’enregistrement du certificat, l’organisme certificateur et les dates de validité sont disponibles sur demande et peuvent être vérifiés dans le registre public de l’organisme certificateur.
Vous avez besoin de la documentation du périmètre complet de certification et des informations de consultation du registre de l’organisme certificateur ?
Obtenir le dossier documentaire de conformitéSLA de service — ce que signifie réellement « après-vente »
Garantie de 2 ans
Garantie jusqu’à 2 ans sur toutes les pièces de la machine (servo / moteur / système hydraulique / commandes / vis et fourreau).
Réponse d’un ingénieur sous 24 heures
La réponse d’un ingénieur aux problèmes techniques intervient sous 24 heures, par téléphone, Skype ou email.
Expédition des pièces sous 5 jours
Pour les pièces de rechange en stock (modules servo, capteurs et cartes de commande), l’expédition par coursier international est effectuée sous 5 jours.
Formation sur site
Les opérateurs sont formés sur site pendant 3 à 5 jours lors de l’installation, avec des revues techniques à distance trimestrielles au cours de la première année.
Consultation gratuite
Consultation gratuite sur la compatibilité des moules pour les nouveaux lancements de produits afin de garantir le succès de la production initiale.
Le coût réel des arrêts de production
Lanson, Haichen et Mass Filling ne publient aucun SLA ni engagement précis de « support technique à vie ». L’engagement de Masstech repose sur un délai de réponse ferme de 24 heures et un SLA de 5 jours pour les pièces. En effet, l’arrêt d’une usine de stylos coûte environ $5 000 par jour sur une ligne de 100 K-stylos par jour — chaque minute perdue coûte plus cher que le devis le moins élevé.
Outils interactifs d’ingénierie et de planification
Utilisez nos calculateurs et matrices exclusifs pour estimer avec précision votre retour sur investissement, votre débit de production et la compatibilité des matériaux pour vos lignes de fabrication de stylos.
Calculateur d’amortissement des servomoteurs
Calculez précisément le ROI et le délai d’amortissement liés au passage à des machines de moulage par injection servo-hydrauliques, en fonction de vos coûts locaux de l’électricité et de vos profils de poste.
Lancer le calculateurEstimateur de production par empreinte
Estimez avec précision le volume annuel de production de pièces de stylos en fonction de la disposition des empreintes, des temps de cycle spécifiques et des heures de fonctionnement.
Estimer le débitSélecteur de résine pour stylos
Trouvez les plastiques optimaux pour stylos (PP, PS, ABS, PC), adaptés à vos composants de stylo, à vos tolérances de retrait et à vos exigences de moulage.
Sélectionner le matériauFoire aux questions
1. De quel tonnage ai-je besoin pour la production de corps de stylos ?
Pour un moule de corps de stylo à 8 empreintes, 140-180T suffisent pour un stylo à bille classique. Pour un moule de capuchon de stylo à 16 empreintes ou un moule de poussoir de stylo à 32 empreintes, il faut passer à 200-280T. Pour un moule de stylo original à paroi épaisse comportant 24 empreintes ou plus, la gamme 400-800T est nécessaire. La matrice empreintes x cycle de ce guide calcule précisément le tonnage requis.
2. Combien d’empreintes mon moule de corps de stylo doit-il comporter ?
Le nombre d’empreintes dépend de l’objectif de volume annuel et du temps de cycle. Un cycle de 20-sec. avec un moule de corps à 8 empreintes produira environ 8MM p.a. s’il est exploité sur un seul poste de 6000 heures. Pour atteindre 30MM p.a., il faut doubler pour passer à 16 empreintes. Pour dépasser 60MM, il faut utiliser des outillages multicavités de 32 ou 48 empreintes, aussi rapidement qu’une machine de 240-400T.
3. Quel est le temps de cycle d’un moule de corps de stylo à 8 empreintes ?
Dans le monde réel, le temps de cycle d’un moule de corps de stylo en PS à 8 empreintes monté sur des presses à injecter servo de 160T est de 18-22 secondes pour l’injection, le maintien, le refroidissement, le remplissage et l’éjection. 3 cycles/min est une valeur normale pour un moule de corps à 8 empreintes ; les normes du secteur (selon Haichen) indiquent environ cette cadence. Cela représente 24 stylos/cycle, 1 440/min et 8,6 millions par poste.
4. Servo ou hydraulique — quelle solution convient le mieux à la production de stylos ?
Pour les usines de stylos produisant plus de 80m/an, le servo-hydraulique permet d’économiser 30 à 50 pour cent d’énergie, avec un amortissement de 12 à 24 mois par rapport au surcoût des dépenses d’investissement du servo. Pour les petites usines de moins de 50m/an, l’hydraulique traditionnelle reste une option économique. Ce guide de gestion fournit la matrice comparative complète ainsi que le modèle de décision fondé sur le volume, afin de vous donner la réponse.
5. Combien coûte une machine de moulage par injection de stylos ?
Une presse à injecter pour stylos de gamme automatique coûte de l’ordre de $30 000 à $40 000 pour un ensemble servo d’entrée de gamme de 140-160T. Le prix augmente fortement pour un ensemble multicavité de forte puissance de 400T+ pour la gamme lourde. Une ligne complète de production de stylos — presse à injecter, remplissage d’encre et assemblage — coûte environ $200 000 (moyenne du secteur selon les données 2026 d’IMARC Group). Masstech, pour sa part, établit ses devis en fonction du tonnage, du nombre d’empreintes, de la technologie d’entraînement et des équipements auxiliaires.
6. Quels plastiques de qualité stylo la machine peut-elle transformer ?
La configuration standard de vis L/D 22:1 permet de transformer du PP, du PS, de l’ABS, du PC et des mélanges recyclés sur toute la gamme Masstech de 140-800T. L’ABS et le PC nécessitent un prédéshage. Les lignes d’alimentation en résine recyclée sont équipées d’une vis nitrurée résistante à l’usure ; veuillez le préciser lors de la commande lorsque les matières d’alimentation sont variables.
7. Quel est le délai de livraison habituel et quelle est la quantité minimale de commande (MOQ) ?
Le délai général entre la confirmation du bon de commande et l’expédition par voie maritime est de 8-12 semaines. Aucune quantité minimale de commande n’est exigée pour l’achat d’une presse à injecter de stylos ; une commande portant sur une seule presse est acceptée. Pour une commande de ligne de production (plus d’1 presse + auxiliaires), les lots sont hebdomadaires sur 12-14 semaines ;
8. Fournissez-vous des moules sur mesure et un support de logo OEM ?
Les moules sur mesure, le gaufrage de logos OEM, les géométries spéciales de corps et les mécanismes de bouchon personnalisés sont conçus et fabriqués par l’atelier de moulage interne de Masstech. Le délai de réalisation du moule est de 4-6 semaines, séparément de celui de la machine. Le montage de moule réglable standard de chaque presse Masstech permet d’installer des moules de tiers dans l’enveloppe entre tirants indiquée.
9. Quelle garantie et quel service après-vente proposez-vous ?
Toutes les machines Masstech sont expédiées avec une garantie de 2 ans sur les pièces. Réponse d’un ingénieur sous 24 heures par téléphone, e-mail ou appel vidéo. Les pièces de rechange en stock sont expédiées par service de messagerie internationale dans les 5 jours ouvrés suivant la confirmation du besoin. La formation des opérateurs est incluse lors de l’installation ; des revues techniques à distance trimestrielles sont assurées pendant la première année.
10. Quelle est la période d’amortissement habituelle pour une machine servo de 160T ?
Cet amortissement du surcoût des dépenses d’investissement du servo (par rapport à une solution hydraulique de référence) intervient normalement sous 12-24 mois pour les usines de stylos produisant plus de 80 mio d’unités par an. La réduction d’énergie est généralement de 30-50 %, avec en plus une maintenance réduite de l’huile hydraulique et des temps de cycle raccourcis grâce au stockage des recettes dans le PLC. Cette solution est généralement plus rationnelle en dessous de 50 mio d’unités par an.


