Entrez en contact avec Masstech

Guide de processus et de qualité · Mis à jour en septembre 2026
Dix contrôles de qualité pour transformer les preuves de résine, de moulage, de cavité, d'inspection et d'essai de bouteilles en une décision de libération défendable.
Bref: L'injection de préformes en PET doit être contrôlée comme une chaîne résine-libération Confirmez ce que la spécification du produit exige, prouvez l'état de la résine, lisez le cycle de moulage comme des étapes liées, séparez cavité-local de la variation dépendant du temps, et connectez les préformes acceptées à un essai contrôlé de bouteille Une bonne apparence est une preuve, mais ce n'est pas l'ensemble du cas de libération.
Injection de préforme PET Est le procédé d'injection-moulage qui transforme le polyéthylène téréphtalate conditionné en un intermédiaire à paroi épaisse pour le réchauffage et le soufflage par étirage Il est également décrit comme le moulage par injection de préformes en PET, le moulage par injection de PET, le moulage de préformes ou, dans l'usage britannique, le moulage par injection Pourtant, une préforme de bouteille en PET n'est pas un récipient fini Cette ligne est facilement floue Les équipes d'injection peuvent se concentrer sur la stabilité du cycle pendant que les équipes de bouteilles surveillent le comportement de chauffage et d'étirement, mais toutes deux travaillent avec le même matériau et le même historique de produit Pour la fabrication de préformes en PET, la vraie solution est une piste de preuve allant du lot de résine au récipient fini.
Cet article a un objectif différent de celui de Mass Technology page d'équipement et de configuration pour l'injection de préformes pour animaux de compagnie. Cette page traite les modèles, le tonnage, le nombre de cavités, la production, les références commerciales, les prix, les calculatrices, les devis et les demandes de devis (RFQ). Cet article gère les limites du processus, les preuves de défauts, l'inspection et la traçabilité ainsi que l'interface injection-soufflage. La séparation de ces rôles clarifie le but de chaque page.
Portée: les listes de contrôle et les actifs nommés ci-dessous sont des aides à la décision éditoriale, et non des manuels de machines, des procédures d'usine validées, des fenêtres de processus universelles, des avis juridiques ou des spécifications de produits. La qualité de la résine, les dessins approuvés, l'équipement, le personnel qualifié, les méthodes de test, l'utilisation prévue, les besoins locaux et les exigences légales et réglementaires déterminent une décision de libération légitime.
1 · Définir
Limite du processus et spécification de libération
Limite du processus et spécification de libération
34· État
Preuve de résine et cycle couplé
Preuve de résine et cycle couplé
5 · Diagnostiquer
Modèles de cavité, défauts et essais contrôlés
Modèles de cavité, défauts et essais contrôlés
810 · Libération
Inspection, soufflabilité et contrôle à long terme
Inspection, soufflabilité et contrôle à long terme
1. Définir la limite du processus d’injection de la préforme PET
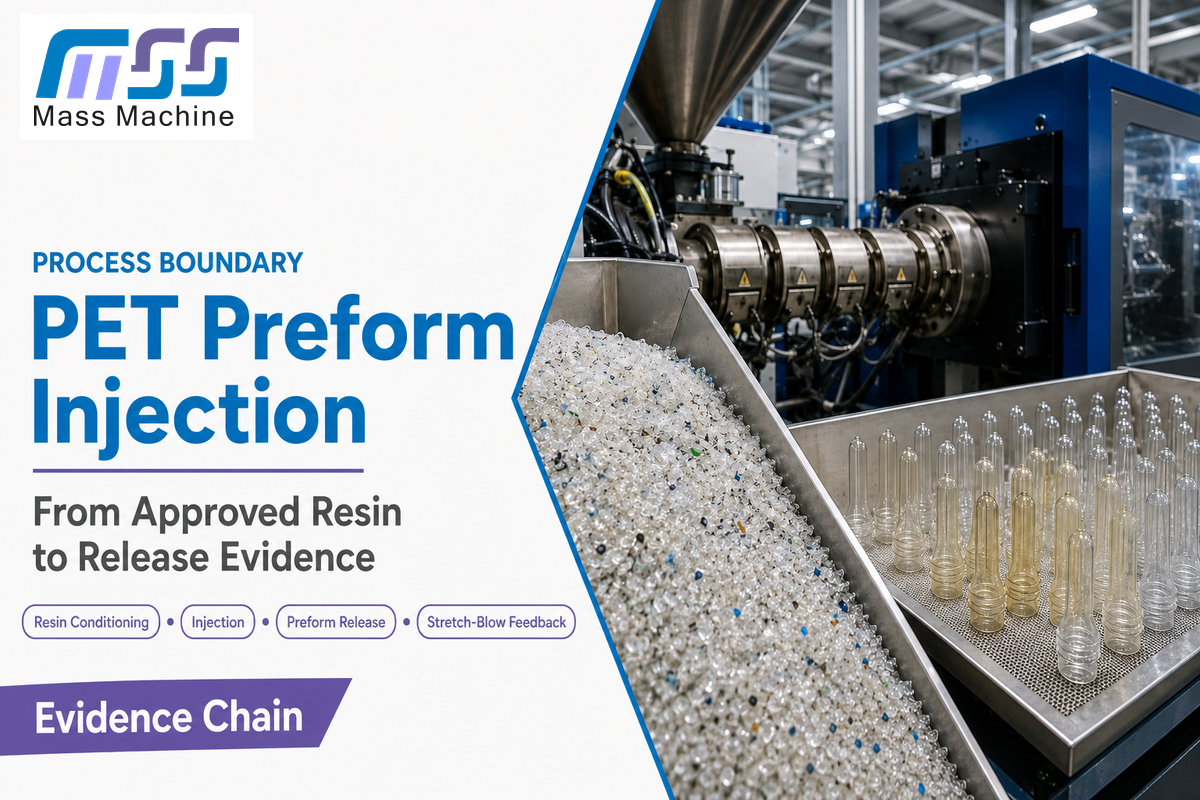
Réponse directe: la limite d'injection va de l'identité et du conditionnement approuvés des matériaux PET à la plastification, au remplissage du moule, à l'emballage, au refroidissement, à l'éjection, à la manipulation post-moule, à l'inspection et à la disposition des préformes. Le réchauffage, l'étirement et le soufflage se produisent lors du processus suivant, mais leurs résultats devraient revenir sur l'histoire de la préforme.
Sur une machine de moulage par injection de préformes PET, l'unité d'injection, le moule, la pince, les auxiliaires et l'équipement de manipulation forment un seul système de moulage produisant des preuves. Ce guide ne prescrit pas la taille de la machine d'injection ni la force de serrage ; ce sont des variables de sélection de l'équipement pour le moule et le traitement approuvés. Ici, la question pertinente est de savoir si les véritables machines de moulage par injection, les outils et les machines en plastique ont enregistré les conditions nécessaires pour définir un événement de qualité.
Un brevet publié pour le refroidissement des préformes pour animaux de compagnie montre l'injection, le maintien, le refroidissement dans le moule, l'éjection, le transfert et le refroidissement post-transfert comme étapes liées entre elles C'est utile pour les étapes de séquençage, mais ne signifie pas que chaque usine utilise l'équipement décrit.
| Point frontière | Des preuves qui devraient le traverser | Ce qu'il ne prouve pas |
|---|---|---|
| Réception de résine au séchoir | Grade, lot, état d'emballage, historique d'exposition | État au niveau de la gorge d'alimentation |
| Sécheur à l'unité d'injection | Statut de séchoir, résidence, chemin de transfert, résultat d'essai approuvé | Fondre l'historique après l'entrée |
| Moule à la manipulation | Temps de tir, cavité, alarmes, observations de refroidissement et d'éjection | Dimensions finales après stabilisation |
| Inspection au stockage | Identité de l'échantillon, méthode, résultat, limite, disposition | Performance de la bouteille dans toutes les conditions de soufflage |
| Préformez-vous au souffleur | Échantillon de lot/cavité, historique de stockage, référence de l'essai, résultat de la bouteille | Contact alimentaire ou conformité au marché par lui-même |
Une fois que la préoccupation passe de la compréhension du processus à la taille de la machine, à la cavitation du moule, à la sortie ou à l'évaluation du projet, utilisez le page commerciale d'injection de préformes pour animaux de compagnie. L'inclusion de ces questions dans ce guide nécessiterait deux pages pour répondre à la même question sur les marchés publics.
2. Geler la spécification de version avant de rechercher les paramètres
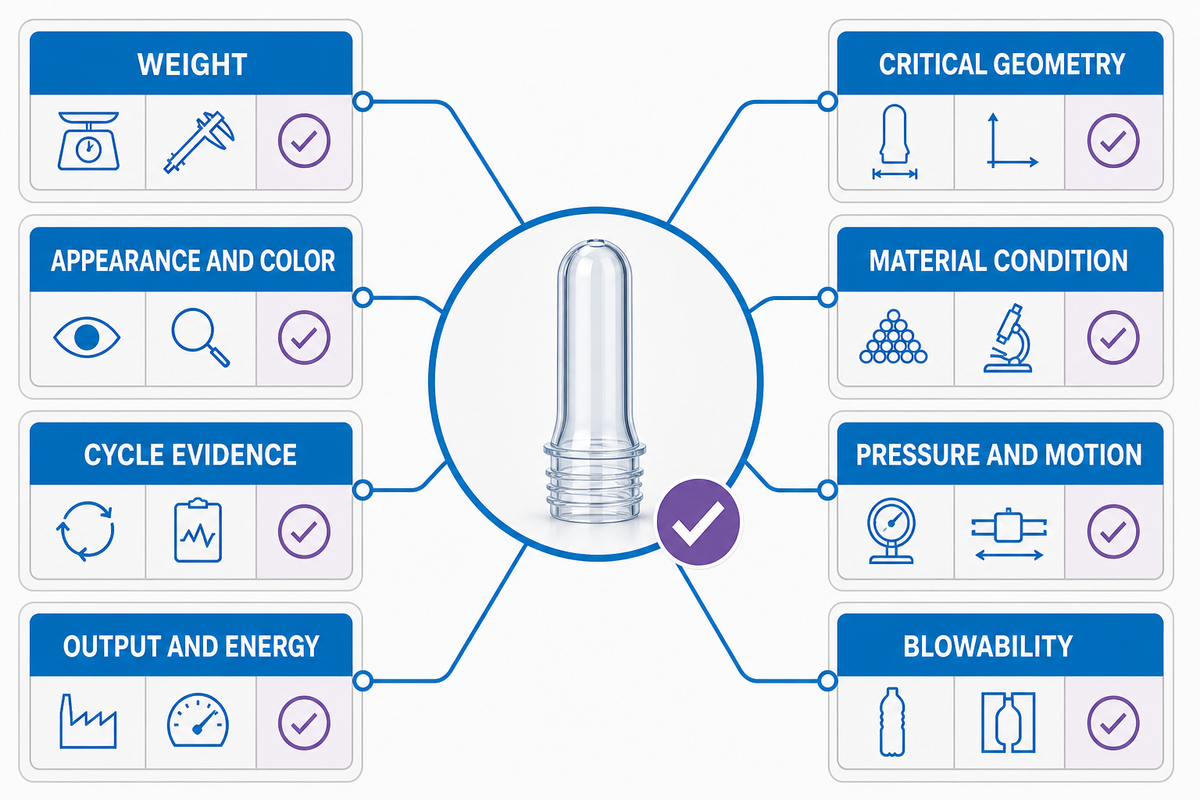
Réponse directe: avant de changer le processus, définissez ce qu'est une préforme acceptable Chaque caractéristique doit avoir une source contrôlée, une méthode, une unité de mesure, l'identité de l'échantillon, une limite, une règle de disposition et un propriétaire Sinon, “better” peut signifier plus clair pour une personne, plus léger pour une autre, et plus facile à souffler pour une troisième.
Actif éditorial : enveloppe de version préformée de 8 catégories
Cette enveloppe peut être utilisée pour exposer les décisions manquantes ; ce n'est pas une norme et n'a pas de limite universelle Les chiffres ci-dessous illustrent les formats d'enregistrement, la résolution d'affichage ou les périodes d'examen N'interprétez pas ceux-ci comme des cibles de processus recommandées.
| Catégorie caractéristique | Source contrôlée | Format d'enregistrement illustratif | Identité | Disposition |
|---|---|---|---|---|
| Poids | Révision approuvée du dessin/spécification | 0,01 g ou 0,1 g de résolution ; masse du lot par incréments de 1 kg | Lot, tir/temps, cavité | Accepter, tenir, trier, enquêter |
| Géométrie critique | Dessin plus interface aval | Résolution de 0,01 mm ou 0,1 mm ; nommé luminaire et méthode | Cavité et temps d'échantillonnage | Propriétaire et chemin d'escalade |
| Apparence et couleur | Produit et exigence du client | ID d'éclairage/référence ; examen à 30 min et 8 hr là où le plan l'exige | Lot, cavité, échantillon retenu | Classe de défauts et réponse définies |
| État matériel | Plan de contrôle des résines/produits | Résolution d'affichage de 0,1 °C, incrément d'exposition de 1 heure, résultat en 1 ppm lorsque spécifié | Lot résine et préforme | Décision de l'examinateur qualifié |
| Preuve de cycle | Dossier de processus qualifié | Résolution 0,01 s ou 0,1 s ; durée d'alarme par intervalles de 1 min | Machine, moule, tir/temps | Réviser le changement et la portée affectée |
| Pression et mouvement | Dossier d'équipement et méthode approuvée | Résolution d'affichage de 0,1 bar, 0,01 MPa ou 1 tr/min, le cas échéant | Machine, unité, horodatage | Comparez uniquement les enregistrements similaires |
| Production et énergie | Record de production et d'utilité | 1 kg/h ou 1 t/h de puissance ; 0,1 kW de demande et 1 kWh d'utilisation sur 1 heure | Ligne, produit, nombre de bons/rejets | Rapport accepté la sortie séparément |
| Soufflerie | Bouteille/protocole d'essai | incrément de rapport 11TP3 T, fenêtre d'essai 60 s, 1 jour ou 30 jours de rétention liée si nécessaire | Échantillons de préformes liés | Libération pour l'usage défini uniquement |
Gardez la précision affichée avec le résultat : une lecture de 0,01 g, une dimension de 0,01 mm, une température de 0,1 °C, une pression de 0,1 bar, et une demande de 0,1 kW ne sont pas interchangeables avec des valeurs arrondies à 1 g ou 1 mm. La précision n'est toujours pas égale à la précision ; la méthode approuvée et l'état de l'instrument décident si le résultat est utilisable.
La viscosité intrinsèque est un exemple utile de la raison pour laquelle l’identité de la méthode est importante. ASTM D4603-26 couvre une méthode IV à base de verre pour le PET soluble dans les conditions d'essai indiquées Il ne s'agit pas d'un test d'humidité, et la portée de la norme ne crée pas une fenêtre d'acceptation IV universelle pour chaque résine et bouteille.
Limite de contact alimentaire : le passage de cette enveloppe n'établit pas l'aptitude au contact alimentaire Pour les plastiques recyclés dans les emballages alimentaires américains, le La FDA discute de la source, du processus de recyclage, de la pureté, des preuves de décontamination et des conditions d'utilisation proposées en tant que considérations distinctes Les autres marchés ont leurs propres exigences.
3. Contrôlez l’état de la résine depuis le stockage jusqu’à la gorge d’alimentation
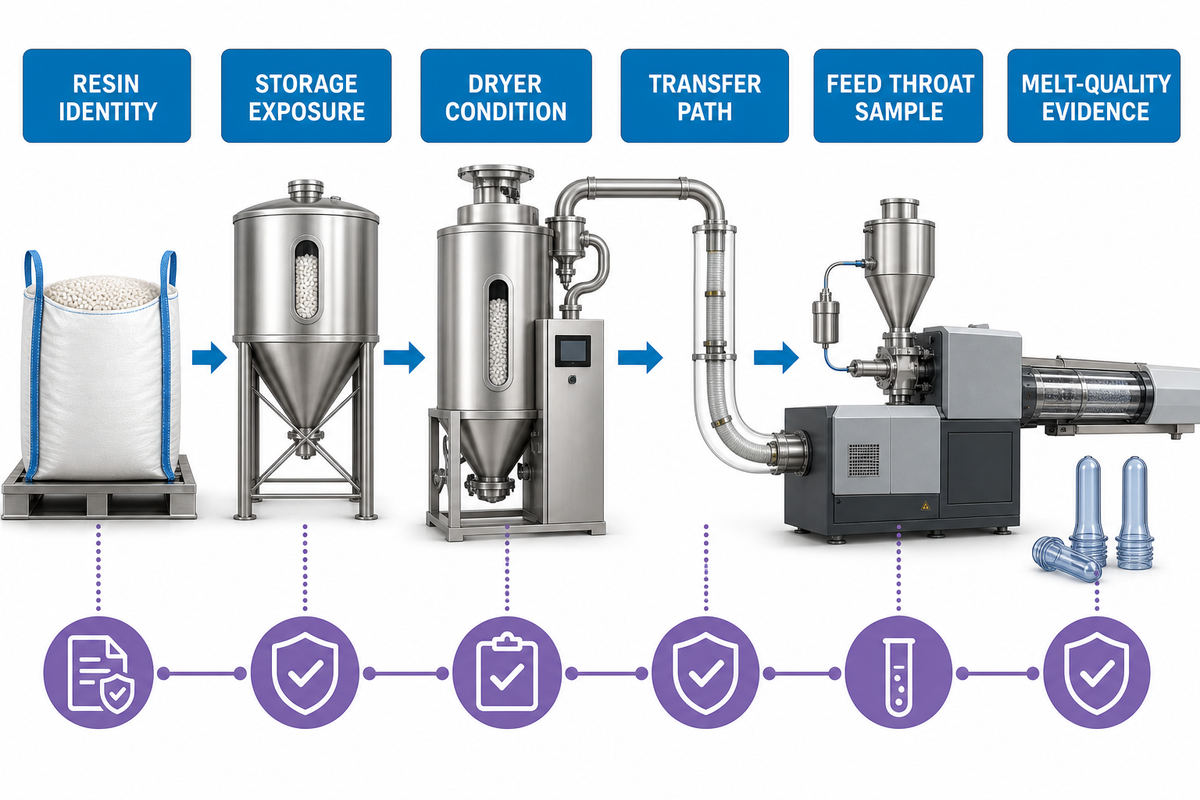
Réponse directe: considérez le séchage comme une chaîne de preuve, et non comme une simple paire de température et de temps copiée La question est de savoir si la résine approuvée a atteint l'unité d'injection dans l'état qualifié, suivant son stockage réel, son exposition, son temps de séjour du séchoir et son historique de transfert Lorsque la teneur en humidité est une variable de libération, documentez le point d'échantillonnage, la méthode, la méthode contrôlée utilisant uniquement si la résine-limite spécifique plutôt que d'importer un nombre générique.
Étant donné que le PET peut subir une dégradation hydrolytique lorsque l'humidité reste à la température de traitement à l'état fondu, le contrôle de l'humidité doit être vérifié plutôt que déduit d'un séchoir. Une étude évaluée par des pairs sur le PET vierge et recyclé rapporte également que les méthodes de séchage peuvent varier et que l'historique du traitement peut produire des changements qui ressemblent à des changements de matériaux. Les conditions de séchage en laboratoire s'inscrivent dans le contexte de l'étude et ne constituent pas une recette d'atelier.
1 · Identifier
Qualité, lot de résine, voie de contenu recyclé, lot d'additifs/couleurs
Qualité, lot de résine, voie de contenu recyclé, lot d'additifs/couleurs
2 · Exposer
État d'emballage, temps d'ouverture, stockage et transfert événements
État d'emballage, temps d'ouverture, stockage et transfert événements
3 · État
Identité, état de préparation, chargement, résidence et alarmes du séchoir
Identité, état de préparation, chargement, résidence et alarmes du séchoir
4 · Vérifier
Méthode approuvée, point/heure d'échantillonnage, résultat et unités
Méthode approuvée, point/heure d'échantillonnage, résultat et unités
5 · Disposition
Libérer, reconditionner, détenir, enquêter ou rejeter
Libérer, reconditionner, détenir, enquêter ou rejeter
Cette chaîne de preuves résine-fonte modifie la question de dépannage Plutôt que de demander, “Le séchoir a-t-il été réglé correctement ?,” que nous demanderions maintenant, “Quel matériel est entré, qu'est-il arrivé, où a-t-il été échantillonné, comment a-t-il été mesuré et quelle instruction a défini l'acceptation ?” Sans résidence, sans preuve de débit d'air/point de rosée, de manipulation d'échantillons et d'historique de transfert, les preuves sont incomplètes.
Pour le rPET, deux raccourcis opposés doivent être évités. “Le matériau recyclé l'a causé n'est pas une réponse, et la source de matière première n'a jamais d'importance.” Un examen bouteille à bouteille évalué par des pairs rapporte que la composition de la matière première, la contamination, les additifs de réchauffage, la réponse infrarouge et la variabilité des lots peuvent affecter les étirements ultérieurs, et que ces facteurs nécessitent encore une mesure et une comparaison contrôlée.
4. Lisez le cycle d’injection sous forme d’étapes couplées
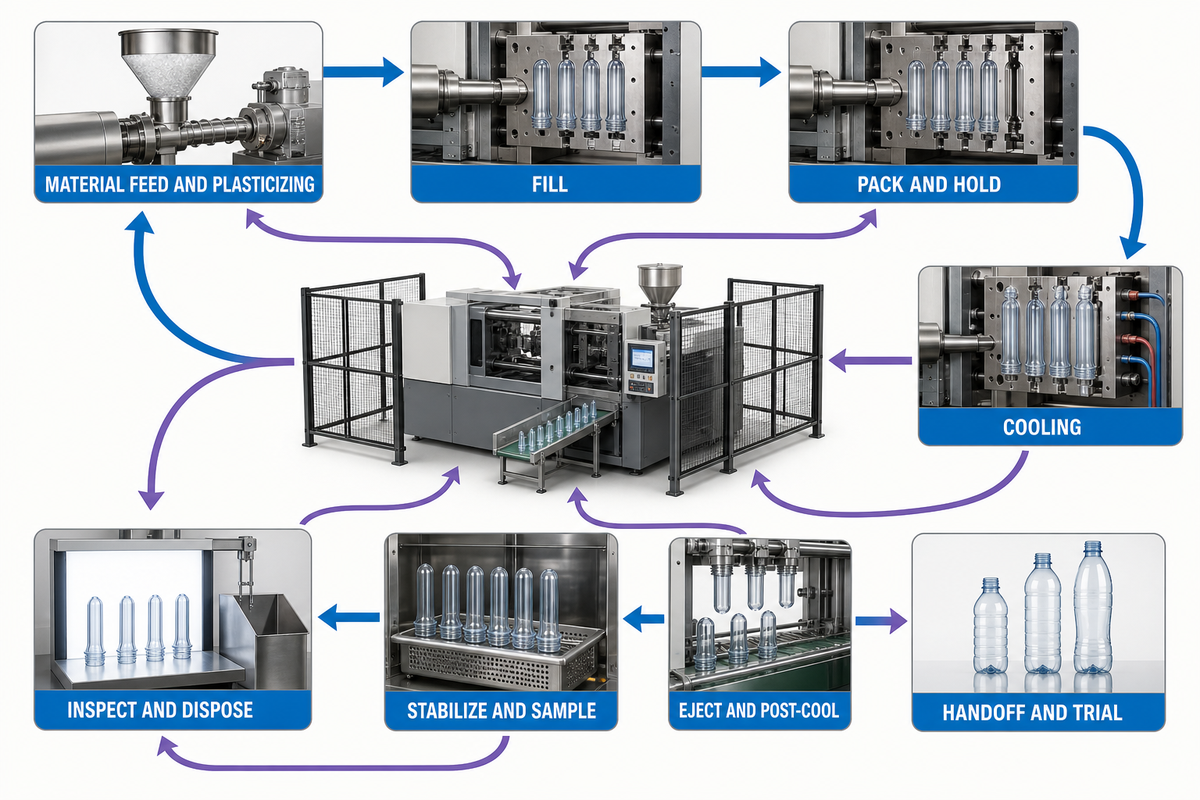
Réponse directe: la plastification, le remplissage, l'emballage, les performances du système de refroidissement, l'éjection et la manipulation sont tous interdépendants. La preuve d'un défaut peut ne se manifester qu'après l'éjection ; cependant, il peut provenir de la préparation du matériau, de l'historique de fusion, de l'exposition au cisaillement, de l'équilibre de remplissage, du transfert de pression, des performances de l'eau de refroidissement, de l'évacuation de la chaleur ou de la manipulation.
Une étude de 2025 sur les préformes en PET a fait varier le temps de refroidissement, le temps de cycle, la température de fusion, le temps d'injection et la température du moule tout en mesurant le poids et le gauchissement. Les changements de pourcentage rapportés appartiennent à cette expérience et ne devraient pas être copiés dans d'autres processus. La leçon importante est que plusieurs facteurs et réponses mesurées ont été étudiés en combinaison.
| Scène | But | Record | Signal ultérieur à comparer |
|---|---|---|---|
| Alimentation matérielle/plastification | Préparer une masse fondue répétable | Lot, séchoir/état de transfert, indicateurs d'historique de fusion, alarmes | Couleur, brume, points, changement de propriété matérielle |
| Remplir | Distribuer la masse fondue aux cavités | Profil de remplissage, événement de transfert, motif de cavité | Remplissage court, étalement de poids, aspect localisé |
| Paquet/maintenir | Compenser le retrait avant le gel de la grille | Profil de pression/temps et répétabilité | Poids, évier, porte et réponse dimensionnelle |
| Refroidissement | Retirez la chaleur tout en maintenant la géométrie | État du circuit, températures, temps, interruptions | Indices de brume/cristallinité, gauchissement, croissance post-moisissure |
| Éjecter/post-cool | Relâcher et stabiliser la préforme | Éjection, robot/manipulation, contact, chaleur retenue | Éraflures, déformations, changements de grille/cou |
| Stabiliser/échantillonner | Préserver une condition de pièce comparable | Temps de conditionnement, cavité, tir/temps, échantillon retenu | Dérive dimensionnelle, changement d'apparence, inadéquation de l'échantillon |
| Inspecter/disposer | Comparez les preuves avec la source de libération contrôlée | Méthode, résultat, limite, écart, propriétaire | Accepter, conserver, trier, enquêter ou rejeter |
| Transfert/essai | Connectez le déclencheur de préforme aux performances de la bouteille | Échantillon lié, stockage, référence de chauffage, résultat de la bouteille | Étirement ou défaillance de la bouteille liée à la préforme source |
La carte a été conçue pour éviter une erreur courante de changer la dernière étape visible d'abord Commencez par regarder la rupture dans la première preuve connue Si l'identité matérielle a changé avant un changement de couleur à l'échelle du système, étudiez cette limite avant de traiter une seule cavité Si une cavité répète une marque de porte à travers des lots de matériaux stables, alors cette preuve devrait être placée plus haut dans la liste locale.
5. Traitez le moule, le Hot Runner et le refroidissement comme un système de cavité
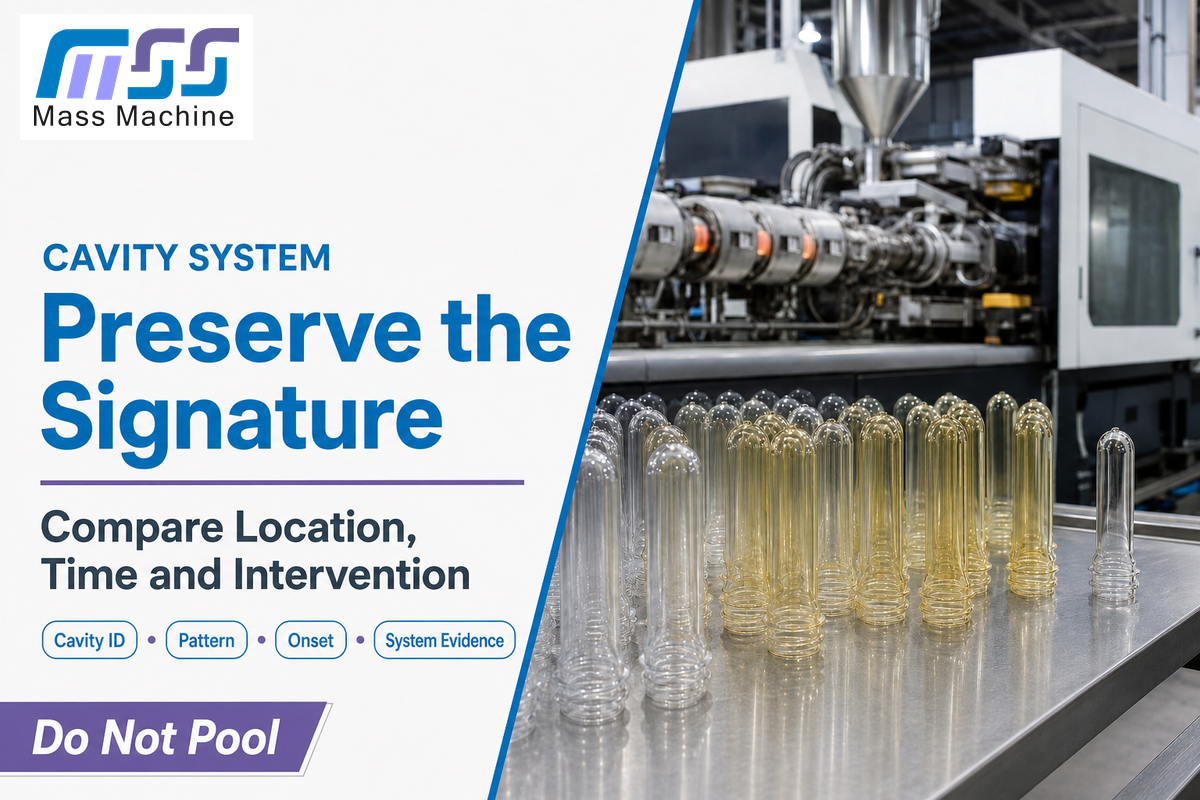
Réponse directe: comparez où un défaut se produit et quand il commence Les motifs répétés à une seule cavité appellent une enquête différente d'un motif cavité-banque, d'un motif de démarrage uniquement, d'un début de changement de lot, d'une dérive lente ou d'un changement simultané à l'échelle du système Dans le moulage de préformes d'animaux de compagnie, l'identité de la cavité individuelle est plus importante qu'une moyenne groupée lorsqu'un flux local ou un chemin de transfert de chaleur commence à bouger.
La symétrie géométrique ne démontre pas un remplissage équilibré Dans une étude par peer-revue sur le moulage par injection à huit cavités, le déséquilibre de remplissage a été influencé par la géométrie du canal, le taux d'injection, la température de fusion et la température du moule, et n'a pas été complètement éliminé Parce que cette étude n'était pas spécifique à la TEP-préforme, elle ne supporte que le principe de diagnostic : confirmer le comportement d'équilibrage réel plutôt que de supposer la symétrie.
Actif éditorial : grille de signature de cavité
La grille classe les preuves à collecter. Il ne s’agit pas d’une empreinte digitale de défaut publiée et doit être testée par rapport au moule et au produit eux-mêmes.
| Motif observé | Première preuve à préserver | Familles de mécanismes à tester | Ne présumez pas |
|---|---|---|---|
| Même cavité, répétée | Échantillon de cavité, zone de grille/cou, heure et cavités adjacentes | Porte/buse locale, refroidissement, évent, surface ou manutention | Le lot de résine est innocent |
| Banc de cavités ou bande de position | Position de disposition, zone de débit/refroidissement et carte de poids | Distribution, zone thermique, circuit ou motif collecteur | L'équilibre géométrique prouve l'équilibre du processus |
| Démarrage puis décroissance | Séquence du premier coup, historique de stabilisation, échantillons retenus | Stabilisation thermique, transition matérielle, historique purge/maintien | Les échantillons stables représentent le démarrage |
| Commence par le changement de lot/couleur | Modifiez l'horodatage, l'identité du lot/additif, conservée avant/après l'échantillon | Matériau, contamination, purge ou réponse au réchauffage | “rPET” ou nom de couleur en est la cause |
| Dérive temporelle progressive | Tendance, alarmes, interventions, séchoir/refroidissement des preuves | Dérive thermique, restriction, accumulation, exposition ou dérive de mesure | Un échantillon tardif représente l'exécution |
| Toutes les cavités changent ensemble | Événements courants de matériaux, de machines, de refroidissement et de synchronisation | Changement partagé en amont ou au niveau du système | Chaque cavité développait la même faille locale |
N'effacez pas la signature en regroupant toutes les cavités en une seule moyenne Le poids moyen ou le taux de défauts peuvent sembler acceptables pendant qu'une cavité dérive Gardez les échantillons au niveau de la cavité suffisamment longtemps pour comparer l'emplacement, le temps et les effets d'intervention.
6. Diagnostiquer des défauts préformés sans recette universelle
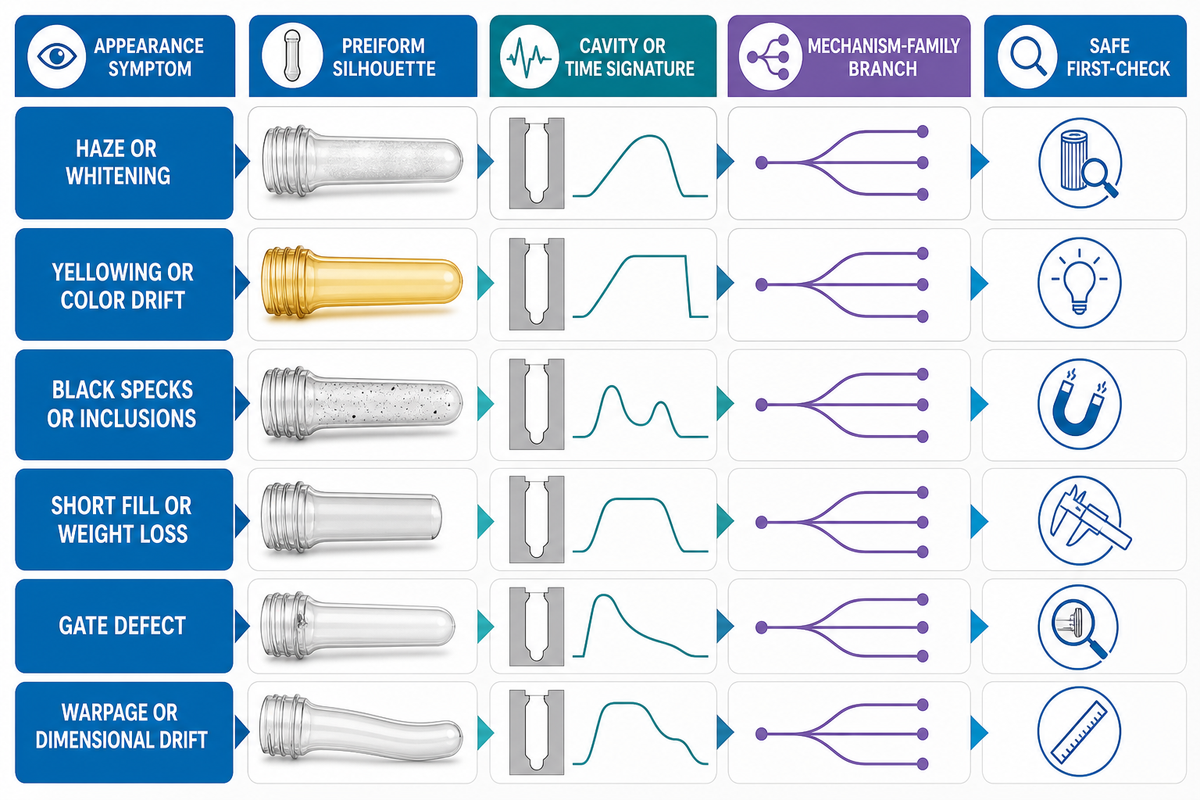
Réponse directe: Nommez le symptôme, cartographiez l'emplacement, décrivez les cavités affectées, marquez le début, reliez-les à l'historique des matériaux et à l'historique des processus, puis sélectionnez la première vérification sûre qui peut séparer les familles de mécanismes Un nom pour un défaut n'est pas une cause profonde.
| Symptôme | Signature à inspecter | Familles de mécanismes possibles | Premier contrôle de sécurité | Ne présumez pas |
|---|---|---|---|---|
| Brume/blanchiment | Porte, corps ou cou ; cavité/étalement temporel | État des matériaux, historique thermique, refroidissement/cristallisation, réchauffage en aval | Comparez les échantillons retenus et l'historique du matériau/refroidissement | L'humidité en est toujours la cause |
| Jaunissement/dérive de couleur | À l’échelle du système ou au niveau local ; démarrage ou exécution tardive | Identité matérielle/additive, résidence/historique thermique, contamination, mesure/éclairage | Vérifiez l'identité et comparez une référence contrôlée | Une chaleur plus élevée est la seule explication |
| Pochettes/inclusions noires | Fréquence, taille, emplacement, cavité et tendance temporelle | Contamination entrante, résidus dégradés, équipement/source de moule, manipulation | Conservez les échantillons et tracez la première limite commune | L'apparence identifie le matériau |
| Remplissage court/perte de poids | Une cavité, une banque, aléatoire ou toutes les cavités | Livraison d'aliments/fonte, distribution de remplissage, restriction, transition, mesure | Confirmez la mesure et comparez la carte cavité/temps | La pression doit d'abord être augmentée |
| Défaut de porte | Géométrie, blanchiment, cordage, vestige, fissures ; cavité répétée | Action de la porte/vanne, état thermique/refroidissement local, éjection/manipulation | Conserver les échantillons de cavité et inspecter les preuves de sécurité approuvées | Chaque marque de porte a un correctif de réglage |
| Warpage/dérive dimensionnelle | Caractéristique, cavité, position de refroidissement/manipulation, temps de mesure | Emballage, évacuation de la chaleur, éjection, stabilisation post-moule, méthode de jauge | Vérifiez la jauge/la méthode et comparez le temps écoulé depuis l'éjection | La dimension du moule à elle seule l'explique |
Dans la plupart des cas, la vérification de la mesure devrait avoir lieu avant un changement de processus Conservez l'échantillon “avant” Changez un facteur contrôlé seulement lorsque cela est autorisé et sûr Répétez la même méthode pour chaque échantillon consécutif Un prochain tir plus beau ne prouve pas la cause profonde ou l'acceptation à long terme.
7. Séparez le confinement immédiat des essais sur les causes profondes
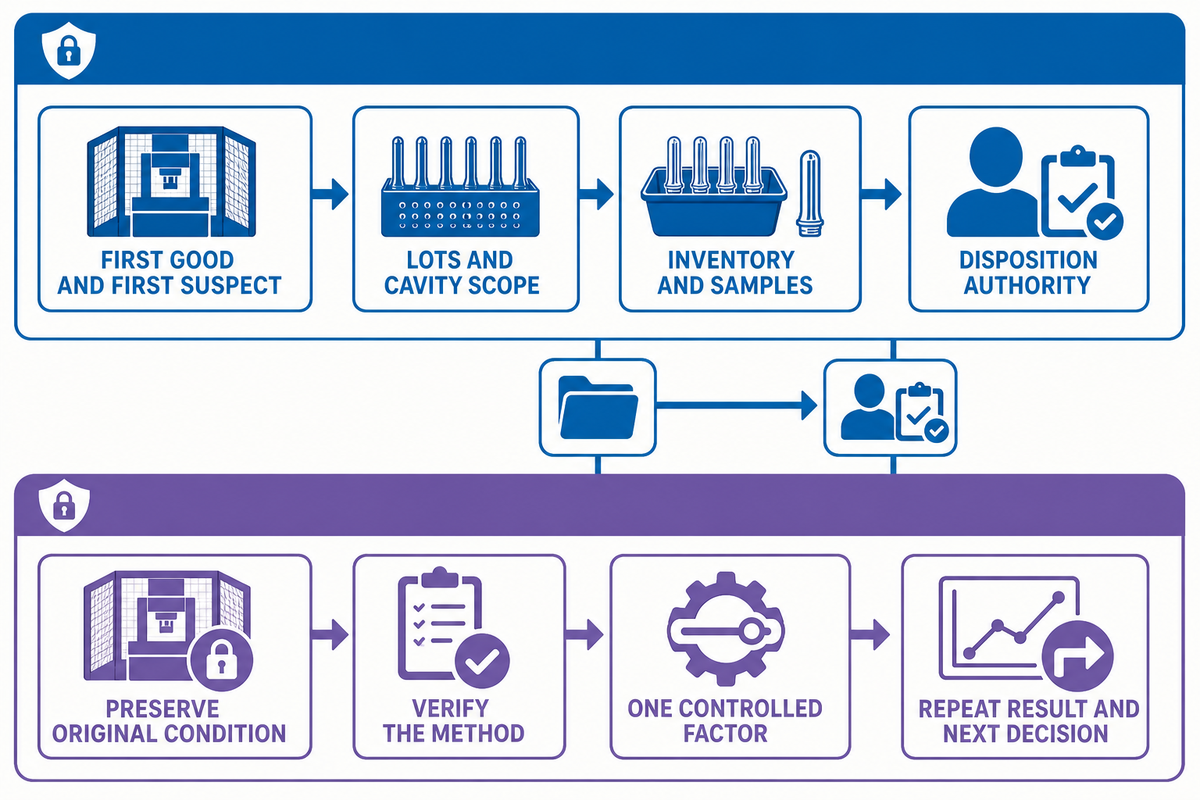
Réponse directe: Alors que le confinement des produits répond à “qu'est-ce qui pourrait être affecté ?”, une enquête répond à“quelles preuves peuvent séparer les causes ?” Gardez les deux voies connectées, mais ne relâchez pas le produit suspect simplement parce qu'un échantillon d'essai semble amélioré.
Actif éditorial : passeport de confinement des défauts
Voie de confinement
- Première fois connue bonne et première fois suspecte
- Lots de résine/préforme et étendue de la cavité
- Inventaire, WIP, expédition, échantillons conservés
- Détenir l’autorité de localisation et de disposition
Voie d'enquête
- Énoncé du problème et méthode vérifiée
- État d'origine et journal des modifications
- Un facteur contrôlé et une prédiction
- Résultat répété, retour de bouteille, prochaine décision
Le premier essai le plus utile ne doit pas nécessairement être le cadre qui demande le moins d'efforts ou de temps pour changer C'est la comparaison sûre et approuvée la plus susceptible de distinguer deux familles de mécanismes plausibles tout en préservant le reste des preuves Si l'histoire matérielle et la cavité pointent vers des directions différentes, il faut choisir une comparaison qui tient l'une constante tout en changeant l'autre.
Limite de sécurité: les observations effectuées pendant une opération normale gardée ne sont pas l'autorisation d'entrer dans une zone protégée, de dépasser un garde, de vaincre un verrouillage ou de entretenir une énergie dangereuse. Règle générale de l'OSHA en matière de protection des machines nécessite une protection contre les dangers liés à la zone des machines dans son champ d'application américain. Le manuel d'équipement, le personnel qualifié, l'évaluation des risques du site, la procédure de contrôle énergétique et les règles locales applicables régissent la tâche réelle.
8. Créez une routine d’inspection préalable et de traçabilité
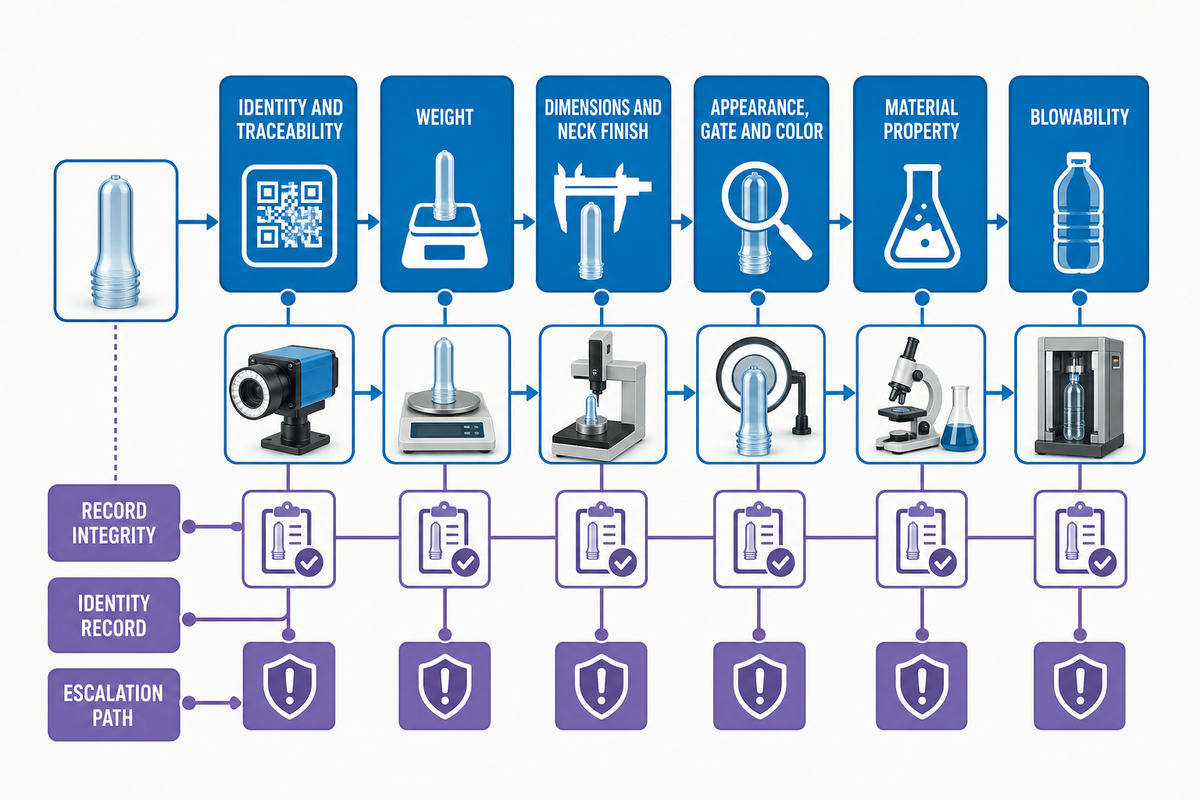
Réponse directe : associer chaque caractéristique de libération à une méthode, à un déclencheur d'échantillonnage, à un champ d'identité, à des critères d'acceptation, à un chemin de déviation et à un approbateur responsable La qualité de la préforme peut inclure le poids, la précision dimensionnelle, l'épaisseur de paroi et la répartition du matériau, la géométrie du col et de la grille, l'apparence, la couleur, la contamination, les tests nommés de polymère et les preuves d'essai de bouteille L'inspection prouve la caractéristique qu'elle mesure ; elle ne prouve pas toutes les propriétés non mesurées, y compris l'acétaldéhyde ou la viscosité intrinsèque, à moins qu'un test nommé approprié n'ait été effectivement effectué.
| Vérifiez la famille | Définition de la méthode | Déclencheur d'échantillonnage | Identité minimale | Escalade |
|---|---|---|---|---|
| Identité/traçabilité | Vérification de l'étiquette et des enregistrements système | Réception, démarrage, lot/changement, retenue | Lot de résine, produit, moule, temps/shot | Arrêtez la libération si l'identité est brisée |
| Poids | Méthode calibrée et temps de conditionnement défini | Démarrage, intervalle, intervention, alarme de tendance | Cavité et temps d'échantillonnage | Maintenez la portée affectée et vérifiez le modèle |
| Dimensions/finition du cou | Dessin, jauge et luminaire approuvés | Démarrage, changement, maintenance, plan programmé | Révision de la cavité, des caractéristiques et des dessins | Ingénierie/disposition qualité |
| Apparence/porte/couleur | Éclairage, zones de visualisation, références, instrument si spécifié | Écran continu plus échantillon de vérification défini | Lot, cavité et enregistrement d'image/échantillon | Classer, contenir, confirmer par une méthode appropriée |
| Propriété matérielle | Méthode et unités de laboratoire nommées | Plan, changement ou enquête approuvés | Lot de résine et préforme, échantillon de laboratoire | Examen matériel qualifié |
| Soufflerie | Essai contrôlé de bouteilles et tests finaux de conteneurs | Qualification, changement de matériel/de conception, enquête | Échantillons de préformes et de bouteilles liés | Injection conjointe/soufflage/décision qualité |
Limite de preuve : Le dépistage visuel ou automatisé peut être considéré comme un filtre Bien qu'un dispositif de dépistage puisse être très précis pour les classes qu'il a été formé à détecter, il ne peut pas déterminer la chimie des polymères, les irrégularités internes, le contact alimentaire et, bien sûr, les performances d'une bouteille Par conséquent, conserver l'accès à l'analyse en laboratoire et à un essai de la bouteille lorsque l'incertitude de libération dépasse la portée validée du dispositif de dépistage.
9. Prouvez la soufflabilité lors du transfert d’injection vers étirement-soufflage
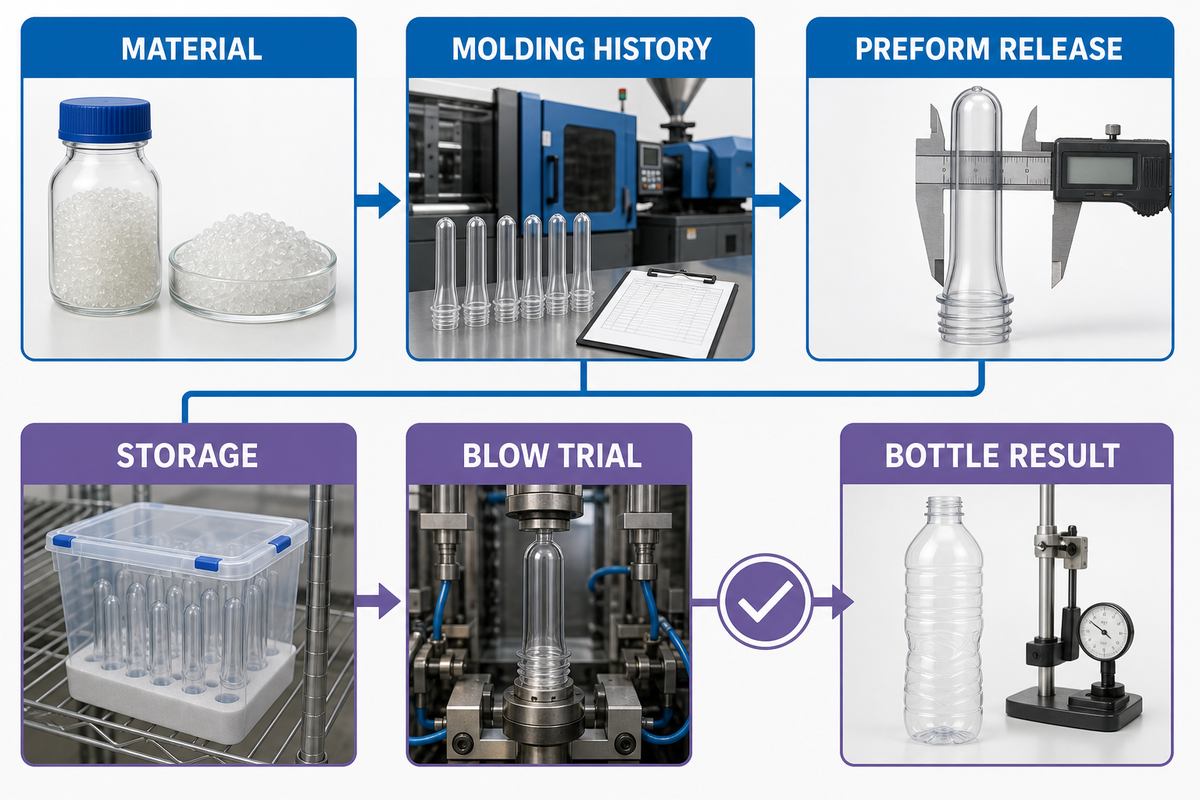
Réponse directe: envoyez plus qu'une étiquette de palette Un transfert de soufflabilité doit impliquer des préformes représentatives ainsi qu'une identité de résine, une cavité/heure, un historique de stockage, des résultats d'inspection, des conditions de réchauffage contrôlées, des résultats d'essais de bouteilles, des écarts et une approbation finale de la bouteille.
Une étude évaluée par des pairs sur le chauffage par étirage-soufflage démontre que le contrôle de la température des préformes appartient au processus en aval Il ne crée pas de fenêtre de libération d'injection de façon globale Le réchauffage peut être traité comme une variable qui n'a pas été évaluée par le contrôle d'apparence de la zone d'injection En tant que règle de libération conservatrice, et non une conclusion de cette seule étude, l'apparence doit être combinée avec les contrôles de préformes définis et un essai contrôlé de bouteilles.
Actif éditorial : paquet de versions de soufflage
- Matériau : qualité de résine, lot, voie de contenu recyclé, couleur/identité additive, référence de conditionnement.
- Injection: révision du produit/dessin, moule, plage de tir/temps, échantillons de cavité, alarmes et interventions pertinentes.
- Libération préalable: poids, dimensions critiques, col/porte, aspect, essais de matériaux nommés, écarts.
- Stockage: contrôles d'emballage, d'âge, de température/exposition si nécessaire, chaîne de contrôle de l'échantillon.
- Essai d'explosion : machine/outil approuvé, référence du profil de réchauffage, réglages d'étirement/soufflage sous contrôle de changement.
- Résultat de la bouteille : tests défini du conteneur final, pannes par identité de préforme liée, décision et propriétaire.
Pour le rPET, incluez les détails du matériau qui peuvent affecter le réchauffage, et pas seulement une étiquette de pourcentage Un lot peut répondre à un contrôle d'apparence d'injection, tout en répondant différemment au chauffage infrarouge, en raison d'un changement dans la composition du lot et l'historique de l'additif de réchauffage. À l'inverse, un échec d'essai de bouteille n'est pas une preuve automatique que la matière première recyclée est en faute. Comparez les échantillons liés et les conditions contrôlées.
L'approbation de la soufflabilité est spécifique au produit Il doit indiquer la conception de la bouteille, les conditions d'essai, les critères d'acceptation et l'enveloppe de matériau/préforme autorisée Il ne garantit pas la conformité ou l'approbation du contact alimentaire sur chaque marché.
10. Gardez la sortie acceptée stable grâce aux changements et aux longs essais
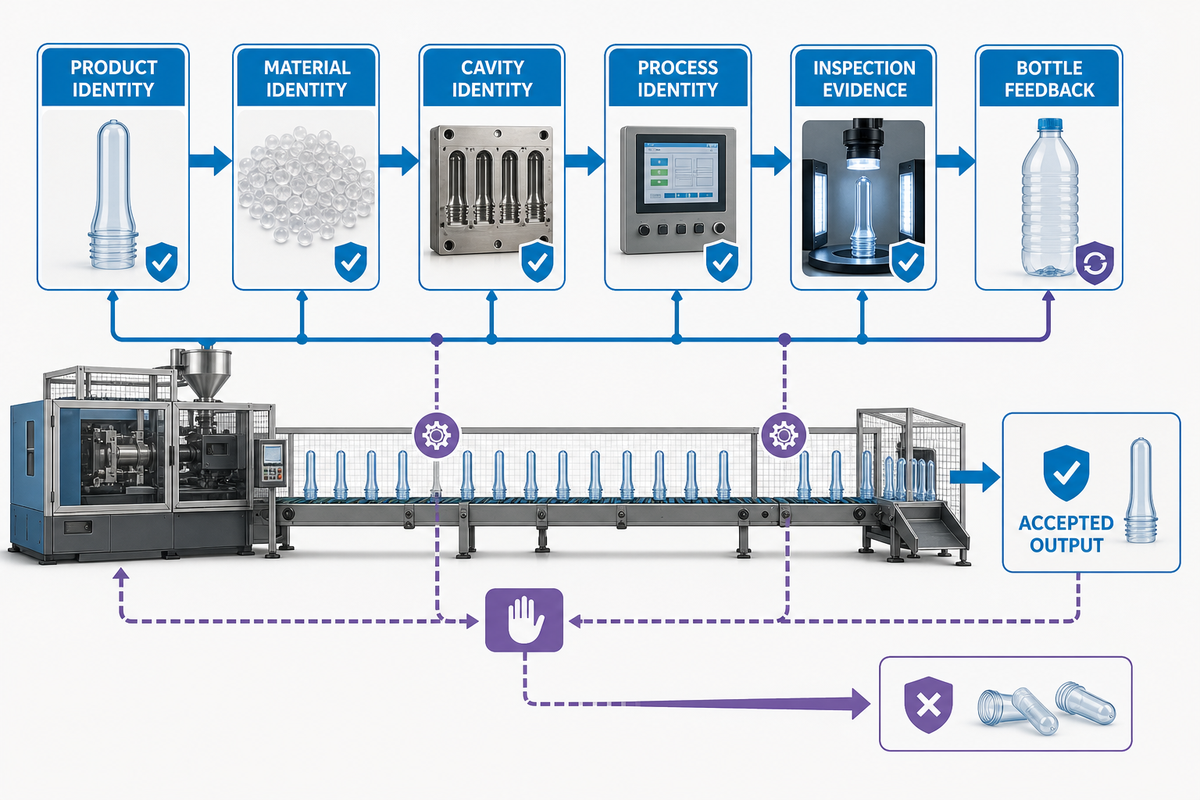
Réponse directe: un échantillon approuvé montre qu'un échantillon a passé La production acceptée soutenue dans la production de préformes en PET nécessite des preuves basées sur le temps qui maintiennent connectées les identités de produit, de matériau, de cavité, de processus, d'inspection et de rétroaction en aval. Le débit accepté doit être suivi séparément des cycles bruts pour éviter que les rejets ne soient comptés comme capacité de production de bouteilles.
Démarrage
Enregistrez la séquence de stabilisation, le premier échantillon approuvé, la couverture de la cavité et la transition du matériau.
Enregistrez la séquence de stabilisation, le premier échantillon approuvé, la couverture de la cavité et la transition du matériau.
Course régulière
Poids de tendance/dimensions/apparence, signatures de cavité, alarmes, séchoir et preuve de refroidissement.
Poids de tendance/dimensions/apparence, signatures de cavité, alarmes, séchoir et preuve de refroidissement.
Changement
Lier les événements de résine, de couleur, d'additif, de moule, d'entretien, de purge et de redémarrage aux échantillons.
Lier les événements de résine, de couleur, d'additif, de moule, d'entretien, de purge et de redémarrage aux échantillons.
Intervention
Conserver les données avant/après, le changement autorisé, la prédiction, le nouveau test et la disposition.
Conserver les données avant/après, le changement autorisé, la prédiction, le nouveau test et la disposition.
En aval
Renvoyez les pannes de bouteilles et les essais acceptés dans la préforme et le dossier de processus d'origine.
Renvoyez les pannes de bouteilles et les essais acceptés dans la préforme et le dossier de processus d'origine.
Révision
Demandez si l'enveloppe acceptée correspond toujours au produit, à la méthode, au matériau et à l'utilisation du marché.
Demandez si l'enveloppe acceptée correspond toujours au produit, à la méthode, au matériau et à l'utilisation du marché.
Les règles d'emballage actuelles de l'UE ajoutent un contexte de cycle de vie et de documentation du contenu recyclé, mais elles ne définissent pas de paramètre d'injection PET. Le La Commission européenne déclare que le règlement (UE) 2025/40 s'applique à partir du 12 août 2026; son application dépend de l'emballage et du marché Gardez l'identité réglementaire, la capacité du matériau, la qualité du moulage et la performance de la bouteille comme critères d'examen individuels.
Ce dossier à long terme est une aide au contrôle éditorial et non une norme de contrôle statistique. Les usines doivent définir la fréquence d’échantillonnage, les règles de contrôle, les alarmes et les plans de réponse à partir de leur processus et de leur système qualité validés. Lorsque le devoir de processus a été formellement défini et que la prochaine décision est la disposition de l’équipement, la technologie de masse peut être évaluée dans le cadre de son solution injectable préforme pour animaux de compagnie.
Foire aux questions
Comment sont fabriquées les préformes PET ?
Les préformes en PET sont fabriquées en confirmant et conditionnant la résine approuvée, en la plastifiant dans une unité d'injection, en remplissant et en emballant un moule à cavités multiples, en refroidissant les pièces, en les éjectant et en les stabilisant, et en les inspectant par rapport à une spécification contrôlée. Cette étape du processus de moulage par injection produit une bouteille intermédiaire plutôt que finie. Les preuves d'identité et de libération doivent être maintenues connectées aux résultats ultérieurs de réchauffage et d'étirage-soufflage. La libération suit après l’inspection liée et les preuves en aval répondent au plan défini.
Pourquoi la résine PET doit-elle être séchée avant le moulage par injection ?
Le PET peut absorber l'humidité, et l'humidité présente pendant le traitement par fusion peut contribuer à la dégradation de la chaîne hydrolytique Le séchage doit suivre les instructions du fournisseur de résine réel et le processus de site qualifié Enregistrez la qualité, l'historique d'exposition, l'état du séchoir, la résidence, le chemin de transfert, le point d'échantillonnage, la méthode d'essai, le résultat et l'élimination. Il suffit de copier un enregistrement de séchage contrôlé en temps ou en température à partir d'autres résines ou plantes. Conservez ces preuves liées au lot de résine, au chemin de transfert et aux observations ultérieures de qualité de la matière fondue.
Que doit inclure une inspection des préformes en PET ?
Commencez par le dessin approuvé et la spécification du produit Vérifiez l'identité, le poids, les dimensions critiques, la finition du cou, l'état de la porte, l'apparence, la couleur, la contamination, les tests de matériaux nommés, le motif de cavité et l'état du procès de soufflage Définissez la méthode, le déclencheur de l'échantillon, l'identité du lot/cavité, la source d'acceptation, le chemin de déviation et l'approbateur responsable.
Pourquoi une préforme visuellement acceptable peut-elle encore mal souffler ?
Un contrôle d'apparence de base peut ne pas révéler de variation liée au matériau, à la dimension, au stockage, à la répartition de la température ou à la cavité qui devient importante pendant le réchauffage et l'étirement. Relier les échantillons au lot de résine, à la cavité, au temps, à l'inspection et au stockage. Ensuite, exécutez l'essai approuvé sur la bouteille par rapport à des tests définis de chauffage et de récipient final. Enregistrez les échecs par rapport à la même identité d’échantillon. L’acceptation de l’injection et l’approbation de soufflabilité répondent à des questions différentes. L’un vérifie les spécifications de la préforme ; l'autre teste les performances de la bouteille dans des conditions d'essai.
Qu'est-ce qui cause le blanchiment, la brume ou la cristallisation dans une préforme PET ?
L'apparence peut avoir plusieurs causes Ces étiquettes d'apparence peuvent provenir de plus d'un mécanisme, y compris l'état du matériau et l'historique thermique ou de refroidissement Enregistrez où le symptôme se trouve sur la préforme, quelles cavités lui montrent, quand il a commencé, le lot de résine/additif, et les événements du processus Choisissez ensuite une comparaison appropriée sûre et contrôlée L'apparence à elle seule ne devrait pas être considérée comme une preuve d'humidité ou une seule erreur de prise.
Quelle est la différence entre l'injection de préformes et le moulage par soufflage de bouteilles
L'injection de préforme produit le col intermédiaire et fini L'étirage par soufflage réchauffe et étire qui a accepté la préforme dans une bouteille Les contrôles diffèrent, mais l'historique du produit traverse les deux opérations Les enregistrements de remise relient les résultats de résine, de cavité, d'inspection, de stockage, d'essai et de conteneur final.
Libérez d’abord les preuves, puis discutez de l’équipement
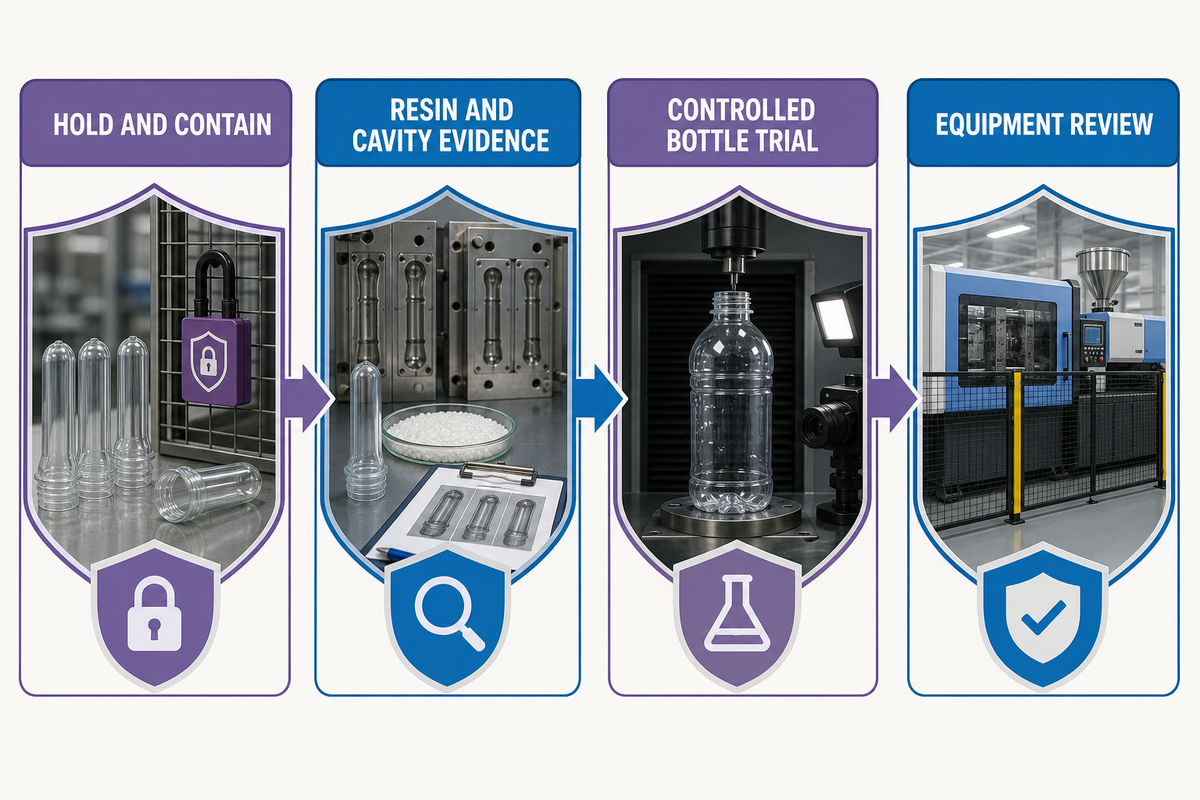
Tenir et contenir lorsque l'identité du produit ou de la lunette concernée n'est pas claire Évaluer les preuves de résine et de cavité avant les modifications généralisées Exiger un essai contrôlé de bouteille lorsque les performances en aval restent ouvertes Une fois le devoir, les méthodes de preuve et le transfert définis, la discussion sur l'équipement devient plus précise.
Apporter une tâche de processus définie à l’examen de l’équipement
Partager les exigences en matière de résine, de préforme, de moule, de démoulage, et en aval que le projet doit supporter par Mass Technology fond de l'entreprise fournit le contexte de fabrication et de services techniques.
Références et sources
- ASTM D4603-26, Méthode d'essai standard pour déterminer la viscosité inhérente du PET
- Propriétés thermiques et mécaniques du PET recyclé et vierge
- Étude des paramètres des préformes PET 2025 utilisant la méthode Taguchi et l'ANOVA
- Déséquilibre de remplissage dans les moules d'injection multi-empreintes géométriquement équilibrés
- Contrôle de la température dans le système de chauffage par étirage-soufflage PET
- Recyclage bouteille à bouteille PET pour l'industrie des boissons : avis
- FDA américaine, plastiques recyclés dans l'emballage alimentaire
- OSHA 1910.212, Exigences générales pour toutes les machines
- Commission européenne, Déchets d'emballage et PPWR
- US6171541B1, Procédé et appareil de refroidissement post-moule préformé