Entrez en contact avec Masstech

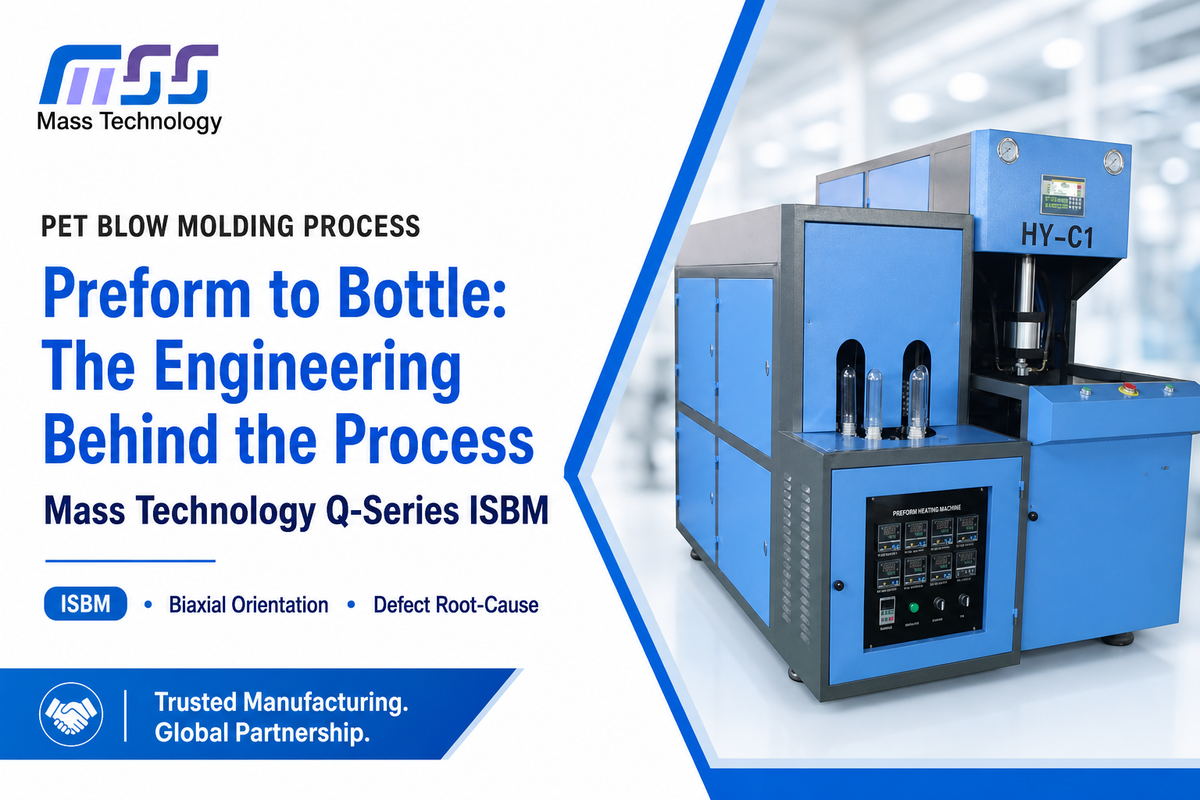
Le processus de soufflage des bouteilles PET est le moulage par injection-étirage-soufflage (ISBM) : on réchauffe une préforme en polyéthylène téréphtalate, puis on l’étire mécaniquement et on la gonfle à l’air dans une empreinte de moule pour former une bouteille transparente et légère. (En dehors de l’Amérique du Nord, cette même opération est généralement appelée « blow moulding ».)
Spécifications rapides
| Nom du procédé | Moulage par injection-étirage-soufflage (ISBM) |
| Plage de formage | Au-dessus de la transition vitreuse du PET (~76-80°C), en dessous de la plage de cristallisation |
| Rapport d’étirage minimal | 2:1 vertical (axial), 4:1 circonférentiel — en dessous, l’épaisseur de paroi ne peut pas s’autoréguler |
| Temps de cycle en une étape | ~13-16 secondes par cycle (~250 cycles/heure) |
| Plage de débit en deux étapes | 1 000 à plus de 72 000 bouteilles/heure, extensible selon le nombre d’empreintes |
| Variation d’épaisseur réalisable | Jusqu’à 0.001 pouce autour d’une bouteille ronde lorsque l’autorégulation fonctionne correctement |
Ce guide se concentre sur la science du procédé, les principes de science des matériaux et les causes racines des défauts responsables d’une production régulière de bouteilles en plastique plutôt que d’une production générant beaucoup de rebuts. Il s’adresse aux ingénieurs procédés et aux responsables qualité, pas aux acheteurs d’équipements. Notre guide d’achat d’une machine de soufflage de bouteilles couvre le nombre d’empreintes, les niveaux de prix et les listes de contrôle des fournisseurs.
Qu’est-ce que le processus de soufflage PET ? (Définition de l’ISBM)
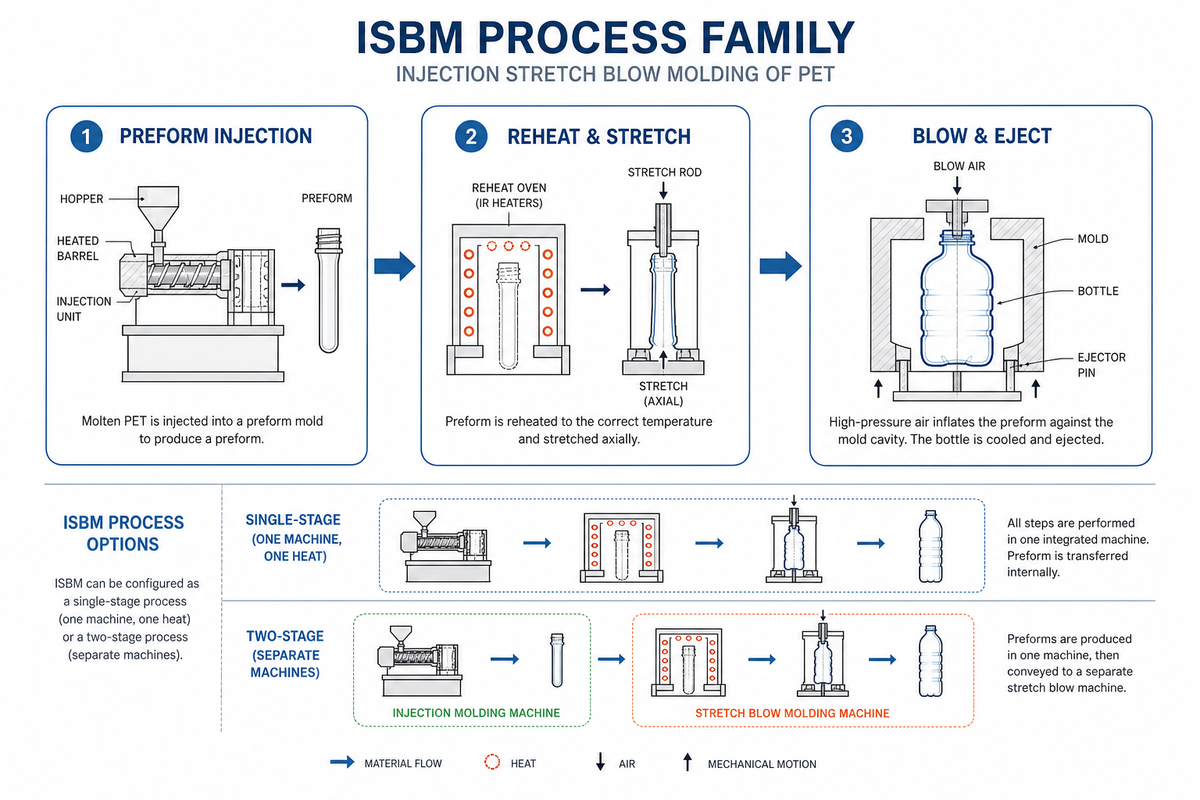
Le moulage par injection-étirage-soufflage (ISBM) transforme une petite préforme à paroi épaisse — qui comporte déjà le col et le filetage de la bouteille finale issus de sa propre étape de moulage par injection — en bouteille à paroi mince grâce à un réchauffage contrôlé, un étirage mécanique et une inflation à l’air. L’épaisseur de paroi et la géométrie du col de la préforme sont fixées avant le début de cette étape ; les choix de qualité de la préforme en amont limitent donc ce que l’étape de soufflage peut encore corriger.
Deux configurations composent ce procédé — toutes deux correctement appelées moulage par étirage-soufflage dans la littérature internationale : la configuration en une étape, où l’injection de la préforme et le soufflage ont lieu sur une seule machine en un seul cycle thermique, et la configuration en deux étapes, où les préformes sont moulées par injection séparément, refroidies, stockées, puis réchauffées ultérieurement sur une machine de soufflage dédiée. Une technique proche mais distincte, le moulage par injection-soufflage, supprime entièrement l’étirage : un noyau injecte et souffle la préforme en un seul mouvement. Elle est réservée aux petits contenants et bouteilles de précision non étirés, notamment aux contenants de stockage pour lesquels la précision dimensionnelle compte davantage que la clarté optique. Il s’agit de l’un des trois principaux types de moulage par soufflage, tous fabriqués à partir du même matériau plastique de base, mais avec un type de pièce plastique différent au départ. L’histoire du moulage par soufflage de Wikipedia retrace cette famille de procédés jusqu’en 1938, lorsque les inventeurs américains Enoch Ferngren et William Kopitke ont construit la première machine commerciale de soufflage de plastique et l’ont vendue à Hartford Empire Company — près de ninety ans avant que l’ISBM ne devienne le procédé par défaut pour les bouteilles de boissons.
La configuration choisie est importante, car elle détermine l’origine des défauts et les contrôles qualité réellement utiles. La suite examine le cycle lui-même, la science des matériaux qui le rend possible et la discipline appliquée à chaque étape pour maintenir une ligne dans les spécifications.
Le cycle ISBM en cinq étapes : ce qui se passe réellement dans la machine
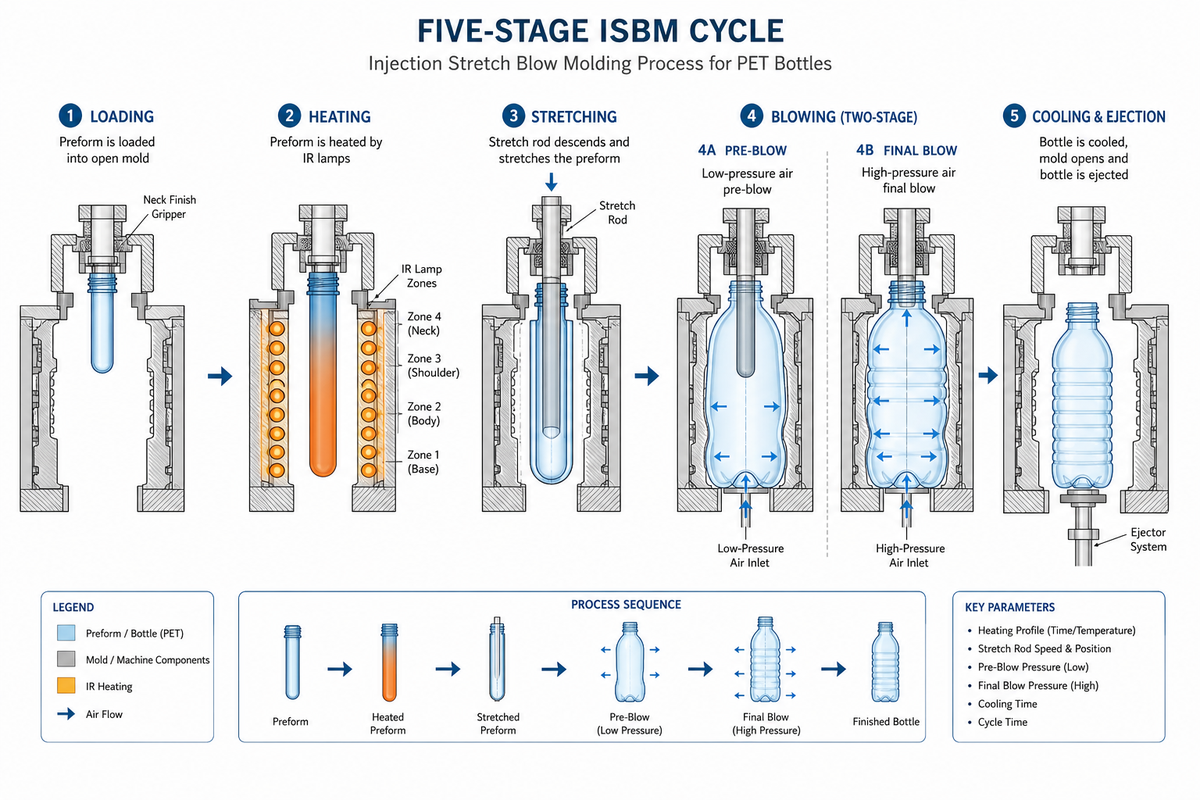
Le cycle ISBM comporte cinq étapes — chargement, chauffage, étirage, soufflage et refroidissement/éjection — et l’étape de soufflage comprend en réalité deux phases de pression, et non une seule. Les préformes sont chargées col vers le haut sur un système de transfert, traversent une batterie de fours infrarouges jusqu’à ce que la résine atteigne sa plage de formage, sont étirées mécaniquement par une tige, puis gonflées en deux phases de pression avant l’ouverture du moule et l’éjection de la bouteille finie.
- Chargement. Les préformes — créées dès que les granulés plastiques sont fondus et injectés lors d’une étape d’injection séparée à haut débit — sont alimentées col vers le haut sur une chaîne, une roue ou un transfert à mouvement continu qui les transporte à travers la batterie de fours.
- Chauffage. Chaque zone de lampes infrarouges à commande indépendante amène la préforme dans sa plage de formage, juste au-dessus de la transition vitreuse et en dessous du point de fusion : la préforme est chauffée jusqu’à devenir souple et malléable, sans jamais fondre.
- Étirage. Une tige d’étirage descend à travers le moule pour étirer la préforme selon son axe vertical avant l’arrivée de l’air, en positionnant la préforme dans la forme de l’empreinte du moule.
- Soufflage (deux phases de pression). L’air comprimé, appliqué d’abord sous forme de pré-soufflage à basse pression, gonfle le volume général. L’air est insufflé dans la préforme à une pression soigneusement étagée, puis une injection distincte à haute pression plaque le matériau contre les détails fins du moule, tandis que l’empreinte forme le corps de la pièce finie.
- Refroidissement et éjection. Le contact avec la paroi refroidie du moule fixe la forme et l’orientation de la bouteille ; le moule s’ouvre et la pièce est éjectée, parmi des milliers d’objets identiques produits en grande quantité par un seul outillage lors d’une série de production.
📐 Note d’ingénierie — pourquoi deux phases de pression et non une seule
Sans soufflage étagé ni le contrôle précis qu’il implique, une seule injection à haute pression pousserait la section la plus épaisse de la préforme la plus froide vers les extrémités les plus éloignées, laissant partout ailleurs des parois minces et « incomplètement remplies ».
Le pré-soufflage à basse pression remplit le volume général et laisse à la résine le temps d’atteindre chaque recoin avant que l’injection à haute pression ne reproduise les détails fins, tels que les cols filetés et les logos, dans le moule. C’est une cause facile à prévenir du « short shot » mentionné plus haut. Lors du dimensionnement de l’alimentation en air de l’usine, comparez l’équipement de compression d’air de PanGeng à la demande documentée du souffleur pour chaque phase de pression, y compris les besoins de stockage et de traitement.
« Nous avons testé les configurations de chargement de préformes pneumatique et servo pendant 600 heures de production avant de standardiser la Q-Series sur le servo. La version pneumatique coûtait $1 800 de moins par machine, mais produisait 0,4 % de rebuts supplémentaires sur les bouteilles à petit col, à 6 000 bouteilles par heure, ce qui érode une année de marge en environ trois mois. »
Ces bouteilles à petit col supplémentaires mises au rebut sont imputables au chargement des préformes, et non au chauffage ou au soufflage, car un système de chargement servo maintient la position avec une bien meilleure répétabilité qu’un chargement pneumatique, tandis que le profil à petit col laisse peu de marge aux variations. Cela rappelle que le modèle des « cinq étapes » est une simplification : un défaut qui apparaît à l’éjection peut remonter au chargement, et non à l’étape où vous le constatez finalement.
Science des matériaux : résine PET, viscosité intrinsèque et orientation biaxiale
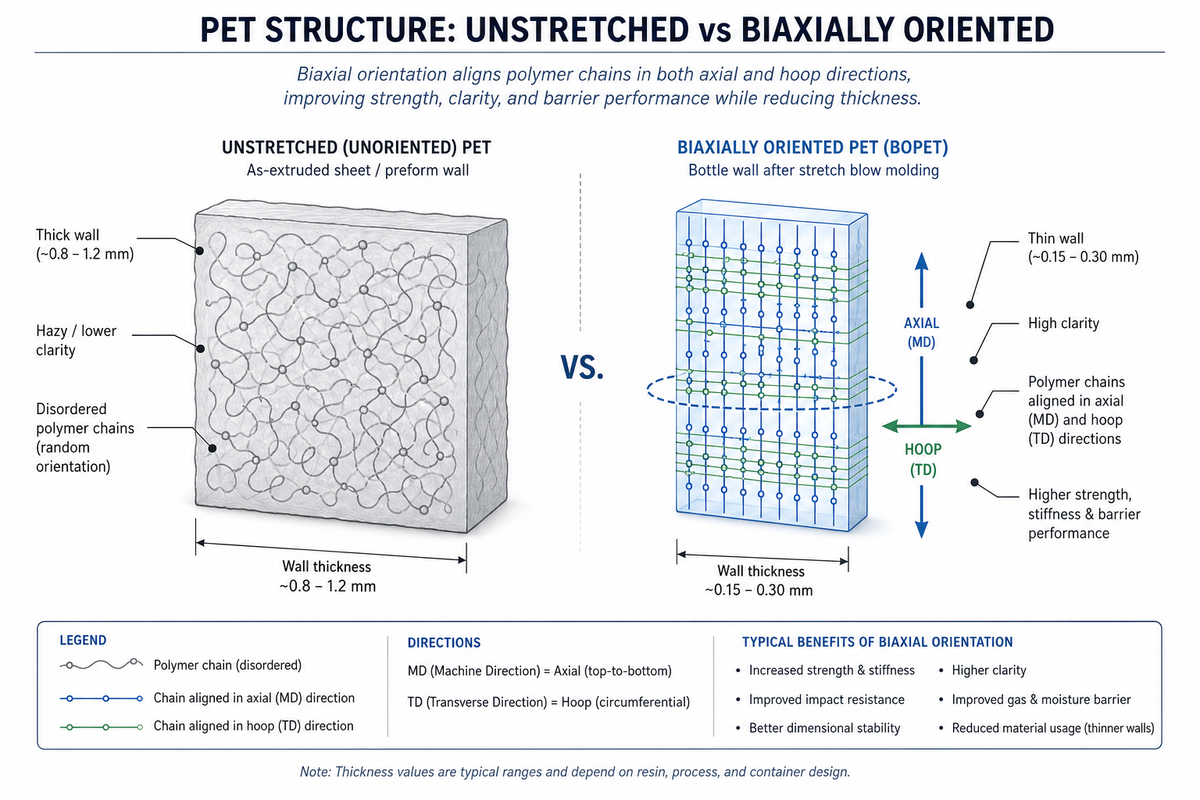
L’orientation biaxiale est le mécanisme qui confère à une bouteille PET sa résistance, sa clarté et ses propriétés de barrière aux gaz : l’étirement de la résine dans les directions verticale (axiale) et circonférentielle (radiale) aligne ses chaînes polymères, tandis qu’une pièce PET non étirée ou insuffisamment étirée est comparativement faible et trouble. La viscosité intrinsèque (IV) est la valeur de qualité de la résine qui détermine jusqu’où un lot de PET peut être étiré avant de se déchirer ou de mal s’orienter. Elle est mesurée selon ASTM D4603, une méthode au viscosimètre capillaire en verre réalisée avec une concentration standard de solution de 0,50 g/dL, distincte de l’essai de transition vitreuse qui fixe la plage de formage. La résine PET post-consommation a été mesurée dans une plage d’environ 0.35 à 0.78 dL/g selon son historique de traitement, et la résine vierge de qualité bouteille est spécifiée vers le haut de cette plage, précisément parce qu’une IV plus élevée signifie des chaînes polymères plus longues et une résistance à l’état fondu supérieure pour supporter l’étirage.
La fenêtre d’orientation
Une bouteille doit atteindre au moins un étirage axial de 2:1 et circonférentiel de 4:1 pour déclencher l’effet d’écrouissage autorégulateur du PET — en dessous de cette plage, les zones plus minces continuent de s’amincir au lieu de s’autoréguler, et aucun réglage du procédé ne corrige une conception insuffisamment étirée.
| Format de bouteille | Rapport axial (vertical) | Rapport circonférentiel | Limites / applications inadaptées |
|---|---|---|---|
| Bouteille ronde standard d’eau/CSD (0,5L) | ~2,2-2,5:1 | ~4-4,5:1 | Confortablement au-dessus du minimum ; ce n’est pas le cas limitant |
| Bouteille de jus à remplissage à chaud | ~1,8-2,2:1 | ~3,5-4:1 | Un rapport plus faible sacrifie une partie de la clarté au profit de la cristallisation du col résistante à la chaleur requise par le remplissage à chaud |
| Pot à large ouverture / format bas | ~1,5-1,8:1 | ~3-3,5:1 | Proche du seuil 2:1/4:1 — la variation de paroi est plus difficile à maîtriser et exige une tolérance de préforme plus serrée |
| Contenant d’eau de 5 gallons (18,9L) | en dessous de 1.5:1 | en dessous de 3:1 | Sous le seuil d’autorégulation par conception — nécessite une configuration dédiée de tige d’étirage et de circuit de refroidissement, et non un réglage « grande bouteille » sur un moule standard |
| Forme personnalisée / asymétrique | varie selon la géométrie | varie selon la géométrie | Les angles et panneaux plats sont localement insuffisamment étirés même lorsque le rapport moyen dépasse le seuil — il faut un chauffage spécifique à chaque zone, et non une simple cible moyenne |
Un atelier de moules qui fabrique un moule de préforme pour une nouvelle référence doit concevoir selon la ligne applicable, car un rapport de soufflage faible à moyen — courant avec les formats à large ouverture et personnalisés — laisse bien moins de marge à l’erreur de tolérance de la préforme que les rapports généreux autorisés par une bouteille ronde standard, quelle que soit la variété de ses formes.
C’est pourquoi une spécification de matériau PET de qualité bouteille n’est pas équivalente à une spécification générique de matériau plastique, même si, à proprement parler, les deux sont du PET.
Dérive de l’IV
La viscosité intrinsèque n’est pas une valeur fixe une fois la résine expédiée ; elle diminue à chaque réchauffage, passage de retraitement et exposition à l’humidité subis par le matériau avant l’étape de soufflage. C’est pourquoi le certificat d’IV d’une préforme indique un point de départ, et non une garantie.
La viscosité intrinsèque est le point où la résine recyclée devient réellement un facteur, et ce sujet réapparaît dans la discussion sur le rPET ci-dessous. Avant cela, il est utile d’examiner le choix du procédé — une étape, deux étapes ou la voie d’extrusion traditionnelle — car chacune de ces approches répond à une combinaison particulière de géométrie et de volume.
Une étape, deux étapes ou extrusion : un choix, pas seulement une définition
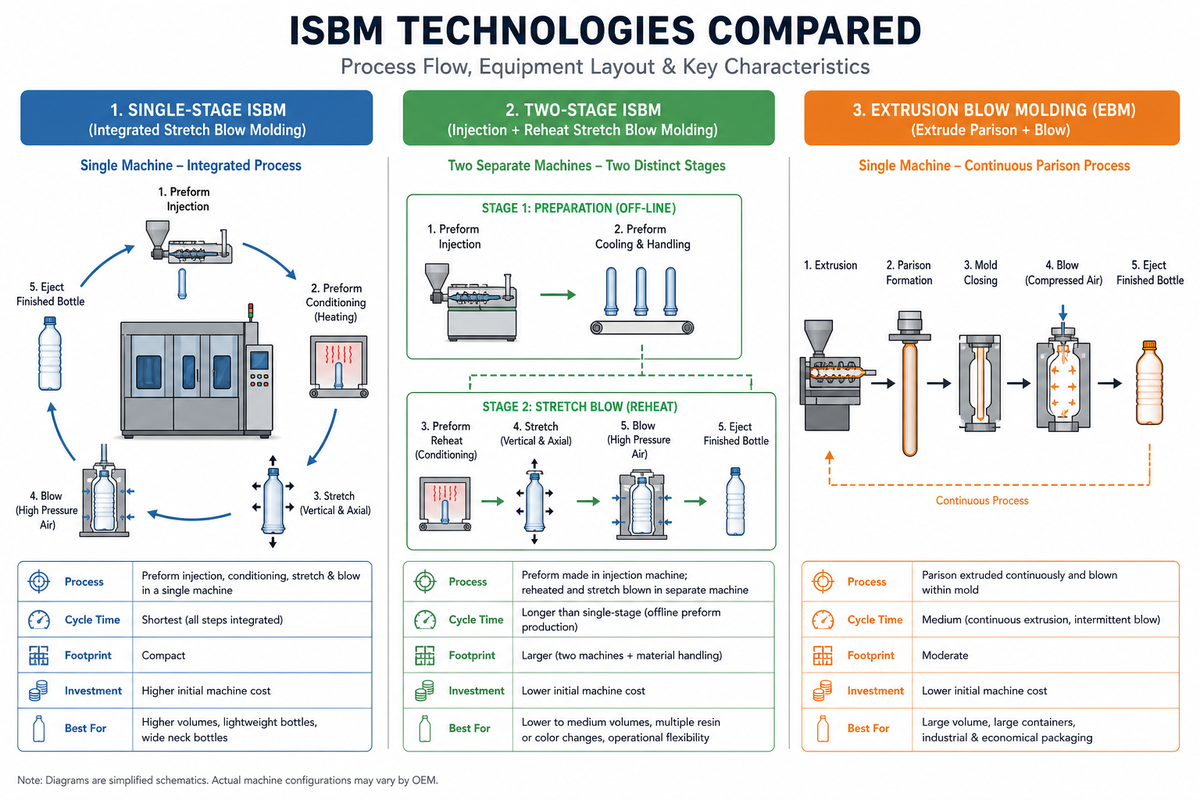
Chaque poste de soufflage et système de moulage de l’industrie des plastiques fonctionne selon l’un de trois formats différents, et sélectionner le procédé de moulage adapté à votre bouteille relève des caractéristiques et de l’économie, et non d’une procédure par défaut. Bien que l’ISBM en deux étapes soit le procédé dominant pour les boissons (qui représentent plus de 80 % de toutes les bouteilles, dont la majorité fonctionne en deux étapes), l’idée reçue « toujours choisir deux étapes en production » n’est pas aussi évidente qu’on pourrait le penser, car elle ne tient pas compte de la véritable faiblesse des deux systèmes. La principale vulnérabilité du procédé en deux étapes réside dans la manutention des préformes pendant le transport ; elles sont souvent secouées hors des lignes, vers un stockage en vrac ou dans la trémie de la souffleuse, ce qui crée des marques et des rayures que l’étirage peut aplanir, mais pas toujours masquer complètement, écrit Ottmar Brandau, président de PET All Manufacturing Inc. et vétéran de l’industrie des plastiques depuis 48 ans, dans Plastics Technology. Le procédé en une étape résout le problème de manutention : il n’y a qu’une seule machine de moulage par étirage-soufflage et la préforme ne la quitte jamais, mais au prix de cycles et de changements de format plus lents, ainsi que de la non-uniformité produite par une matière fondue visqueuse qui se divise dans plusieurs canaux d’alimentation. Au fond, le procédé en une étape et la technologie en deux étapes sont tous deux de l’ISBM ; seul le choix de l’équipement distingue la manière dont la préforme moulée est transformée en bouteille finale, et ni le procédé en une étape ni la technologie en deux étapes ne constituent la réponse universelle pour chaque famille de pièces plastiques creuses sur une ligne de conditionnement plastique.
Une étape
- Bouteilles sans défaut — la préforme ne quitte jamais la machine
- Idéal pour les formes oblongues, l’orientation fixe du filetage et les volumes faibles à moyens
- Temps de cycle ~13-16 secondes (~250 cycles/heure)
- Changements de format longs ; nécessite un fonctionnement quasi continu pour éviter des taux de rebut élevés
- Irrégularité de paroi due au chauffage visqueux qui divise la matière fondue en plusieurs canaux
Deux étapes
- Évolue d’environ 1 000 à plus de 72 000 bouteilles/heure selon le nombre d’empreintes
- Cycles rapides, changements de format rapides, préformes approvisionnées ou stockées indépendamment
- Meilleure répartition de paroi pour les bouteilles rondes en production élevée
- La manutention des préformes entre injection et soufflage peut introduire des entailles et des rayures
- Les fours à indexage (entraînés par chaîne) peuvent chauffer les empreintes de manière inégale par rapport aux systèmes linéaires ou rotatifs à mouvement continu
Tout commence par les exigences de la bouteille, puis par le coût. Si une finition sans défaut, une forme oblongue ou une orientation fixe du filetage sont des exigences non négociables, le procédé en une étape est la solution, quel que soit le volume. Sinon, faites le calcul : une bouteille ronde de 1L, col de 33mm, poids de 42g, produite à 750 000 bouteilles/an, nécessiterait environ 1 152 heures de fonctionnement machine par an avec une seule empreinte en réchauffage deux étapes (600-800 bouteilles/empreinte/heure), ou 576 heures avec deux empreintes. À l’inverse, il faudrait 1 500 heures sur un système en une étape à deux empreintes fonctionnant à son débit habituel d’environ ~250 cycles/heure, ou 750 heures avec quatre empreintes. À ce volume précis, le procédé en deux étapes l’emporte en heures machine, même si des applications personnalisées à faible volume et exigeant une bouteille parfaite peuvent encore justifier le procédé en une étape. Le moulage par extrusion-soufflage, troisième famille, fait passer le plastique fondu dans une extrudeuse pour former un tube creux — une pièce de plastique tubulaire plutôt qu’une préforme moulée par injection — et concerne la production de contenants en HDPE et PP, de bidons à lait et de bouteilles de détergent, et non les bouteilles de boissons en PET. Il s’agit donc d’une famille de procédés totalement différente (et d’une technologie de moulage différente), plutôt que d’une troisième option pour le même travail. Dans les termes des procédés ISBM et IBM, la préforme ou le paraison est l’élément sur lequel agit chaque étape suivante : le procédé ISBM étire et souffle ce que l’étape d’injection a déjà fabriqué, tandis que le procédé IBM le souffle sans l’étirer.
Ingénierie du profil de chauffage et qualité des préformes
Un chauffage irrégulier cause de nombreux problèmes, même si ce n’est pas le principal : d’après l’expérience de Brandau, les seuils d’injection décentrés sont « de loin la cause la plus courante de variation d’épaisseur de paroi ». Il s’agit fondamentalement d’un problème mécanique : la tige d’étirage doit plaquer le seuil de la préforme au fond du moule pour éviter qu’il ne se déplace lorsque l’air à haute pression remplit la chambre, et l’écart entre la tige et le moule doit être inférieur d’environ 0.040” à l’épaisseur de paroi du seuil. Si l’un ou l’autre paramètre n’est pas correct, ou si le temps de pré-soufflage est incorrect, la paroi suit le seuil où qu’il aille. Vous pouvez régler le four pour chauffer uniformément tous les points de la préforme, mais cela ne corrigera pas un seuil décentré mécaniquement.
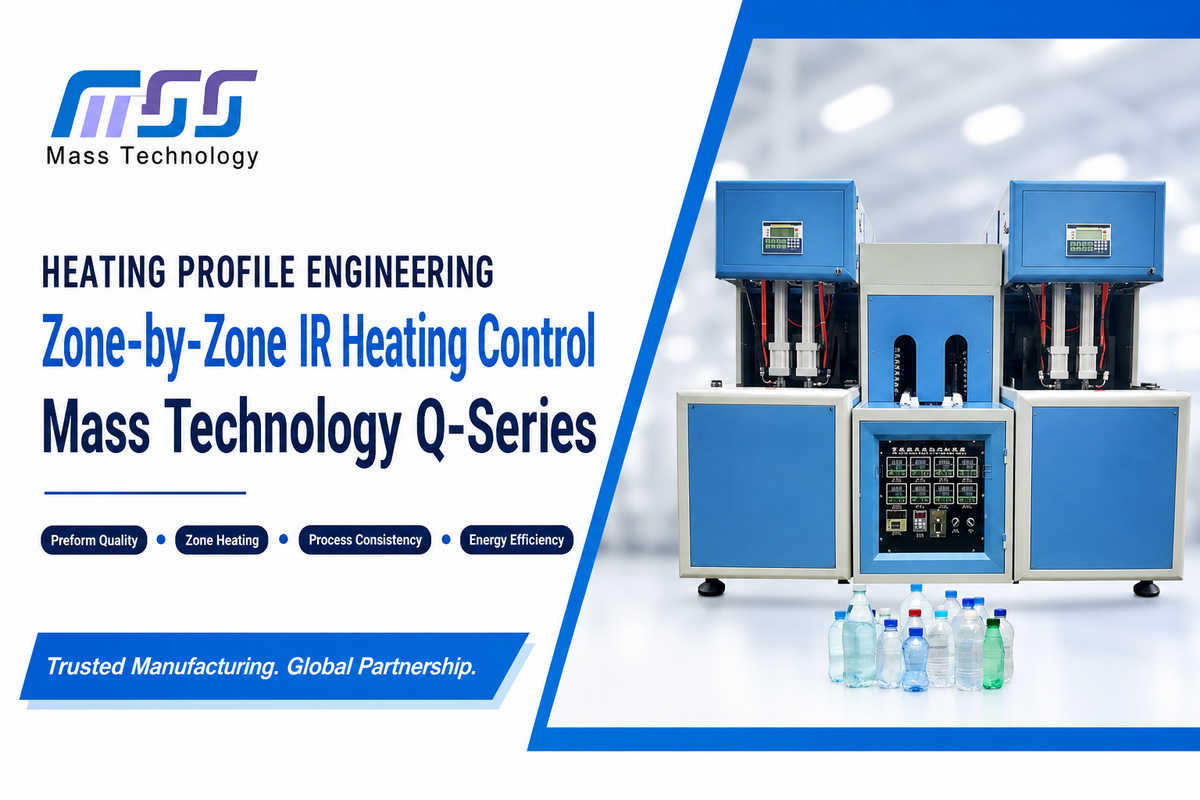
Néanmoins, le chauffage au four reste important en soi. Une variation d’épaisseur de paroi de préforme supérieure à 0.004” entraîne un réchauffage irrégulier, car les sections plus minces rétrécissent et perdent davantage de température lors de leur déplacement entre le four et le moule ; le moule peut aussi tirer le seuil dans une position irrégulière avant que la tige d’étirage ne l’atteigne. C’est pourquoi les chauffages infrarouges multizones sont devenus la norme à la place des fours simples : ils peuvent être réglés selon la géométrie connue de la bouteille — par exemple autour d’une poignée ou d’un panneau sur la préforme — afin de tenir compte du chauffage inégal de la préforme, au lieu de traiter chaque pouce de la préforme de la même manière.
Registre des causes racines des défauts : du symptôme à la correction
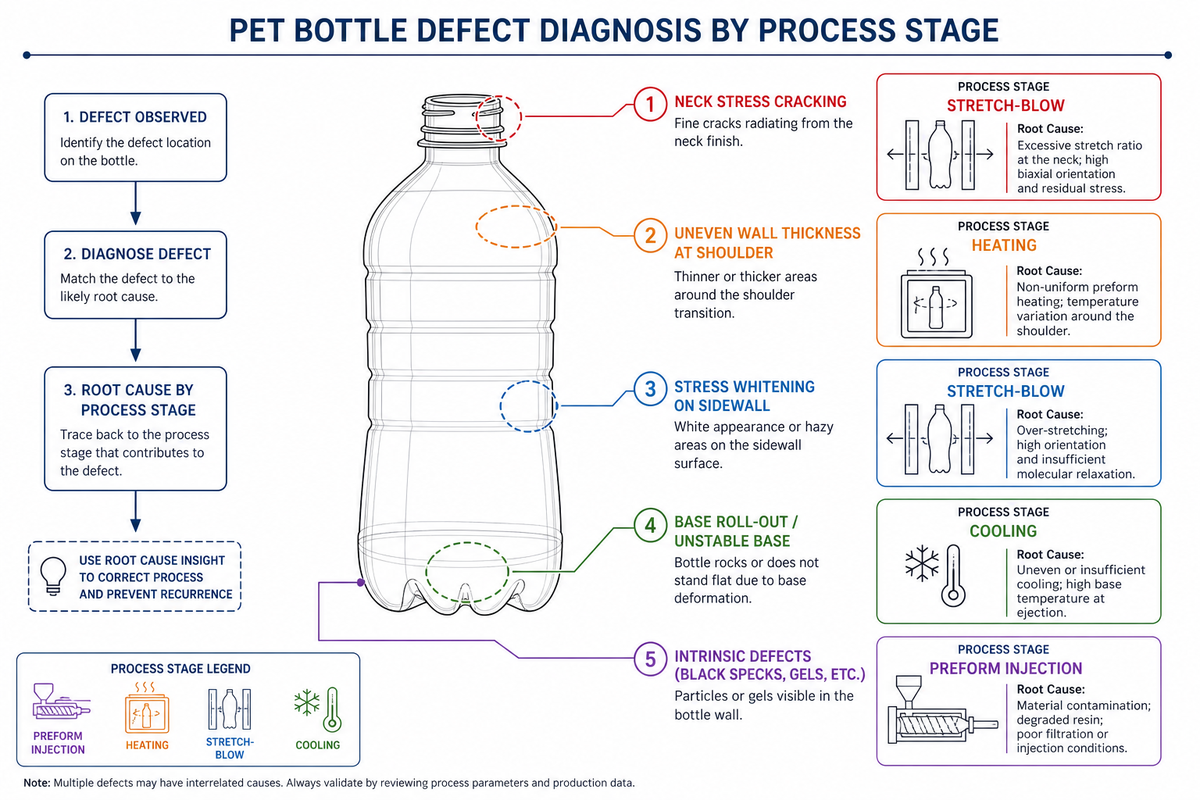
La plupart des défauts de moulage par étirage-soufflage remontent à l’une de cinq étapes fondamentales — injection de la préforme, chauffage, étirage/soufflage, refroidissement ou éjection — et la clé pour résoudre un défaut de soufflage est de savoir quelle étape en est réellement la cause, au lieu de commencer immédiatement par « augmenter la température ».
| Symptôme | Cause racine probable | Étape du procédé | Correction | Limites / applications inadaptées |
|---|---|---|---|---|
| L’épaisseur de paroi suit le seuil autour de la bouteille | Seuil d’injection décentré et non maintenu par la tige d’étirage | Injection de la préforme / Étirement | Régler l’écart entre la tige et le fond du moule à environ 0.040 in. sous l’épaisseur de paroi du seuil de la préforme ; vérifier le calage du pré-soufflage | Ne corrigera pas la variation de paroi due au chauffage seul si le seuil est déjà centré |
| Perlescence / blanchiment sous contrainte | Étirage à froid — préforme soufflée en dessous de sa plage de formage | Chauffage | Augmenter la puissance infrarouge ou le temps de séjour dans la zone concernée ; confirmer la commande indépendante de la zone | Ne corrige pas le blanchiment dû à une contamination de la résine — un audit du fournisseur de préformes est nécessaire |
| Épaisseur de paroi irrégulière, sans dérive visible du seuil | Variation de paroi de la préforme >0.004 in. causant un réchauffage irrégulier | Préforme + Chauffage | Resserrer la tolérance d’injection de la préforme ; ajouter un réglage infrarouge spécifique à chaque zone | Ne corrigera pas complètement l’amincissement dû à la géométrie sur les bouteilles asymétriques |
| Fond mince ou soufflé | Temps de cycle réduit trop fortement ; refroidissement incomplet avant l’éjection | Refroidissement / Éjection | Prolonger le temps de refroidissement ou abaisser la température du moule de fond | Sacrifie du temps de cycle au profit de l’intégrité de la paroi — ce n’est pas une correction si la contrainte réelle est un débit cible fixe |
| Voile ou opacité | Soufflage en dessous de la plage de formage, ou humidité/contamination de la préforme | Chauffage / Qualité de la préforme | Vérifier la température de la plage de formage ; auditer le séchage et le stockage des préformes | Le voile dû à une contamination est un problème de qualité côté fournisseur, et non une correction de procédé |
| Fragilité du col / fissuration sous contrainte | Cristallisation incontrôlée dans la zone du seuil pendant l’injection de la préforme | Injection de la préforme | Ajuster la conception du seuil ou le profil de refroidissement d’injection | Une certaine cristallisation du col est intentionnelle sur les bouteilles à remplissage à chaud pour assurer la résistance thermique — ne « corrigez » pas une caractéristique conçue |
| Déformation du fond / ovalisation | Circuit de refroidissement du moule irrégulier ou sous-dimensionné | Refroidissement | Vérifier l’équilibrage des canaux de refroidissement et le temps de maintien du cycle au fond | Ne corrigera pas l’ovalisation due à une préforme sous-dimensionnée en dessous du seuil d’étirage 2:1/4:1 |
| Remplissage incomplet / short shot | Pression ou temps de maintien du pré-soufflage trop faible | Étirage / Soufflage | Augmenter la pression de pré-soufflage ou prolonger son temps de maintien avant l’injection à haute pression | Ne corrigera pas un remplissage incomplet causé par une charge de préforme sous-dimensionnée |
| Bavure / excès de plastique au plan de joint ou dans la zone du seuil | Dérive de la force de fermeture ou de l’alignement du moule | Fermeture | Vérifier la force de fermeture et l’alignement du moule | Ne corrige pas les bavures dues à l’usure des plans de joint du moule — une maintenance du moule est nécessaire, et non un réglage du procédé |
Traitement du rPET : ce qui change avec une résine recyclée
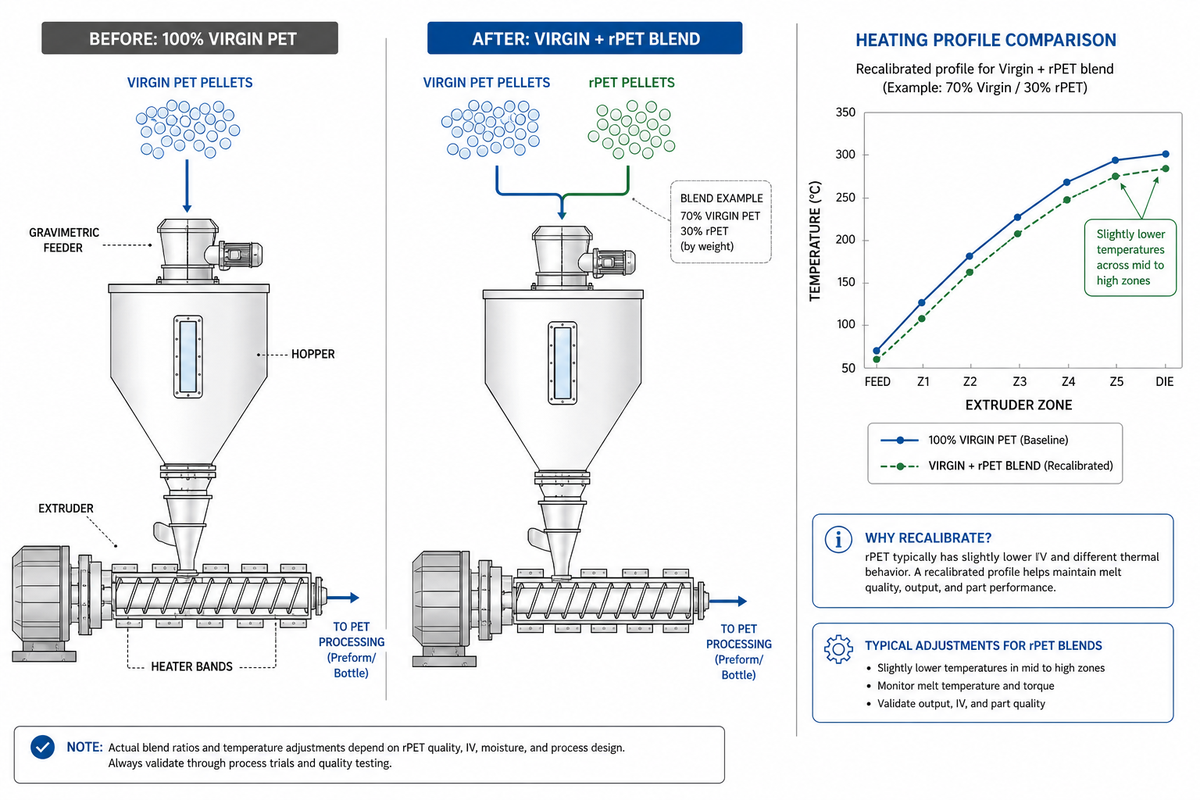
L’utilisation de PET recyclé sur une ligne de moulage par étirage-soufflage modifie les paramètres du procédé, et pas seulement l’étiquette de résine sur la trémie : la viscosité intrinsèque se dégrade davantage à chaque cycle de retraitement, et une étude évaluée par des pairs a mesuré une baisse de l’IV d’environ 0.80 à 0.65 dL/g sur quatre passages d’extrusion successifs, avec environ huit minutes de temps de séjour cumulé de la matière fondue, sous l’effet d’une scission thermique et hydrolytique des chaînes. Une IV plus faible signifie une résistance à l’état fondu moindre à l’entrée de l’étape d’étirage. C’est pourquoi un simple remplacement de résine — même profil de chauffage, mêmes pressions, seuls les granulés changent — est une manière courante d’introduire des problèmes de taux de rebut ensuite attribués au « mauvais rPET », au lieu d’être imputés à un procédé non recalibré.
La Q-Series de Mass Technology fonctionne avec 10-50 % de rPET mélangé à du PET vierge avec les réglages de chauffage et de fermeture par défaut de l’usine ; l’utilisation de 100 % de rPET exige un profil de température recalibré ainsi qu’une option de fermeture hydraulique hybride, compte tenu de la sensibilité accrue à l’humidité et de la résistance à l’état fondu plus faible de la matière première entièrement recyclée. Cette capacité devient de moins en moins facultative : le règlement (UE) 2025/40 relatif aux emballages et aux déchets d’emballages est entré en vigueur le 11 février 2025 et s’applique généralement à partir du 12 août 2026. Il fixe des objectifs minimaux de contenu recyclé pour les bouteilles de boissons en plastique à usage unique, que les suivis sectoriels situent à environ 30 % d’ici 2030, puis environ 65 % d’ici 2040. Spécifier aujourd’hui une ligne uniquement pour le PET vierge lui confère une durée de vie limitée si ses marchés cibles incluent l’UE.
Boucle qualité de la préforme à la palette : cadre de contrôle qualité en quatre points
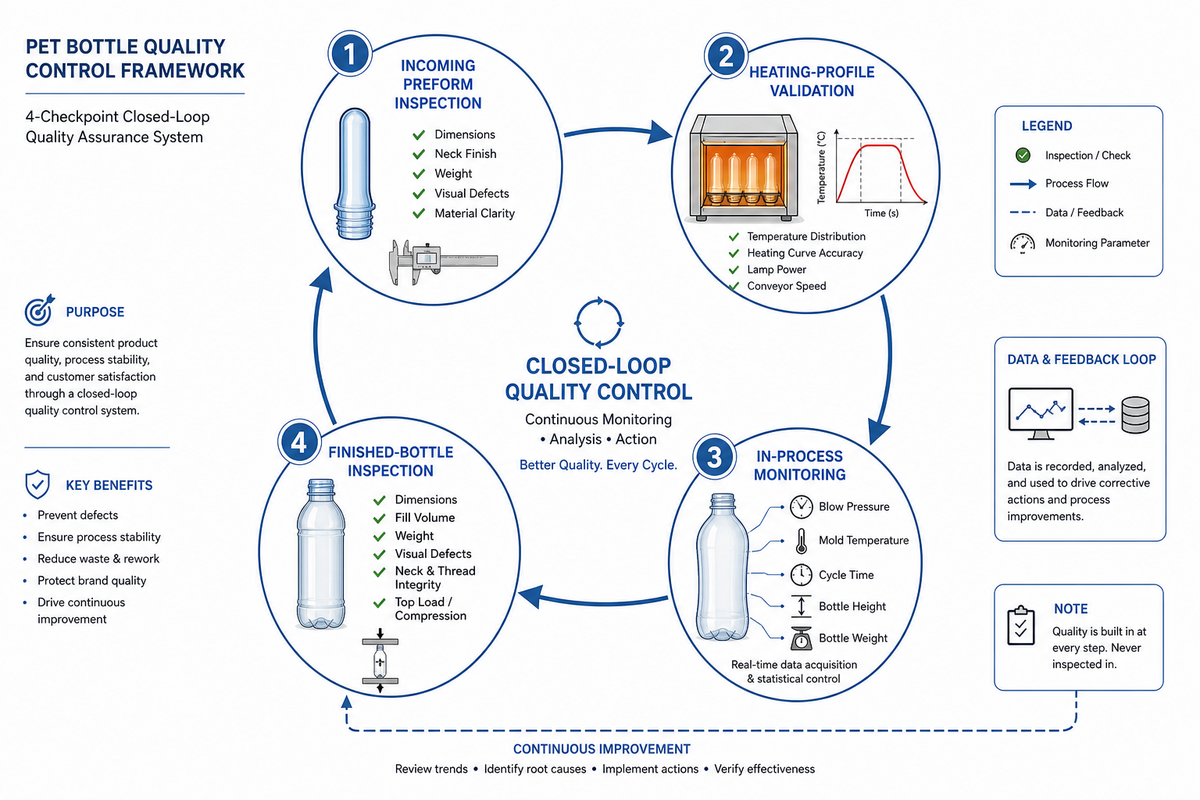
Avec quatre points d’inspection (préforme entrante, validation du profil de chauffage, contrôles en ligne et essais sur les bouteilles finies), la plupart des défauts générés par ce procédé de moulage peuvent être identifiés et corrigés avant que les bouteilles finies n’atteignent une palette.
- Inspection des préformes entrantes. Effectuez un contrôle ponctuel de l’IV (selon ASTM D4603), de la variation de poids et de la qualité visuelle (voile, points noirs, humidité) sur chaque nouveau lot de préformes avant son passage au four — l’IV varie avec l’historique de retraitement, comme elle varie au fil des cycles de rebroyage mesurés dans la section rPET ci-dessus.
- Validation du profil de chauffage. Effectuez et consignez des essais pour chaque nouvelle combinaison préforme-bouteille plutôt que de réutiliser une recette antérieure — vérifiez que l’air pénètre correctement dans la préforme et que le moule de préforme s’ouvre et éjecte proprement avant de passer à la production complète ; une vérification par caméra thermique détecte la proximité du métal du four et les problèmes de non-rotation avant qu’ils ne deviennent des rebuts.
- Surveillance en cours de procédé. Consignez en continu le poids de remplissage, la pression de soufflage et la dérive du temps de cycle afin qu’une dégradation progressive apparaisse avant de franchir le seuil de rejet.
- Inspection des bouteilles finies. Les essais d’éclatement et de charge verticale, associés à la cartographie de l’épaisseur de paroi à la base, à l’épaulement et sur la paroi latérale — les trois zones que le registre des défauts de ce guide relie à des causes profondes distinctes.
📐 Note d’ingénierie — consignez une recette de chauffage pour chaque paire préforme-bouteille
Deux bouteilles de même volume mais présentant une géométrie d’épaulement différente peuvent nécessiter des profils de lampes différents : un réglage uniforme de la température, adapté à une bouteille ronde, produira une bouteille ovale défectueuse. Traitez le zonage du four comme une recette propre à chaque SKU, à consigner et à rappeler, et non comme un réglage permanent de la machine.
Où cela s’insère dans votre ligne de production
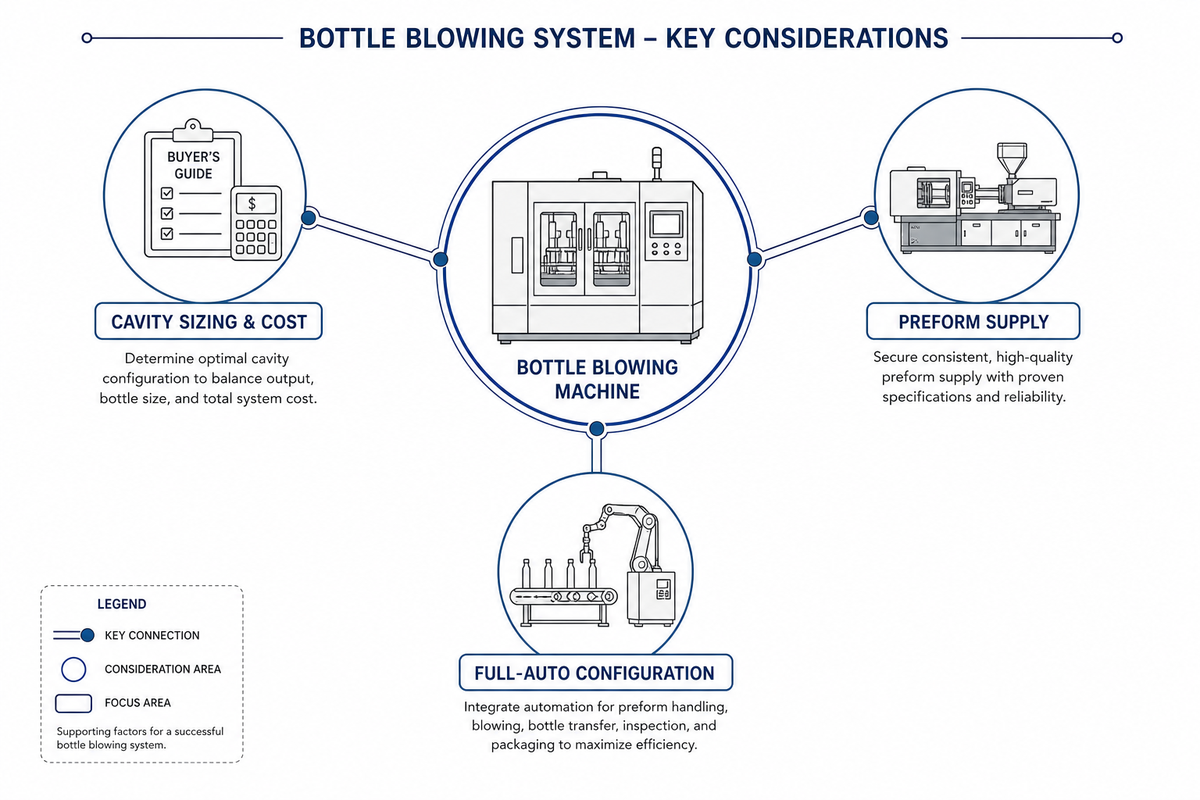
Tout ce qui précède suppose que vous disposez déjà d’une machine en fonctionnement et que la question est de savoir comment l’exploiter correctement. Si vous devez plutôt dimensionner le nombre d’empreintes et le débit d’une ligne nouvelle ou agrandie, il s’agit d’une décision côté acheteur, avec ses propres variables de coûts et de délais de livraison, traitée séparément dans notre guide d’achat d’une machine de soufflage de bouteilles.
Les machines de soufflage de bouteilles Q-Series de Mass Technology appliquent directement la discipline de procédé décrite dans ce guide : chargement des préformes par servomoteur (et non pneumatique), zones de chauffage infrarouge commandées indépendamment et transfert des empreintes par anneau en fer, pour 2 à 9 empreintes et 1 000 à 12 000 bouteilles/heure, avec des configurations entièrement automatiques détaillées sur la page de ligne soufflage entièrement automatique. Si vous fournissez vos propres préformes au lieu de les acheter, la ligne d’injection de préformes PET s’associe à la même configuration d’empreintes, et le sélecteur d’empreintes et calculateur BPH effectue le dimensionnement à partir de l’exemple détaillé ci-dessus et de votre propre objectif de volume annuel. Une comparaison du coût total de possession sur 5 ans est disponible si les économies d’énergie et la durée de service entrent dans votre décision d’équipement, en plus des considérations de procédé exposées ci-dessus.
Foire aux questions
Q : Quelle est la différence entre le moulage par injection-étirage-soufflage et le moulage par extrusion-soufflage ?
Le moulage par injection-étirage-soufflage réchauffe une préforme déjà moulée par injection et l’étire mécaniquement avant le soufflage ; le moulage par extrusion-soufflage gonfle directement un tube fondu fraîchement extrudé, sans préforme ni étape d’étirage distincte.
L’ISBM est le procédé dominant pour le PET, car l’étape d’étirage mécanique déclenche l’orientation biaxiale — la résistance, la transparence et les propriétés de barrière aux gaz nécessaires à une bouteille de boisson. Le moulage par extrusion-soufflage supprime entièrement cette étape d’étirage, ce qui convient aux contenants en HDPE et en PP tels que les bidons de lait et les bouteilles de détergent, pour lesquels la transparence et les performances de barrière comptent moins que pour une bouteille de boisson gazeuse ; il ne constitue toutefois pas un procédé de remplacement pour les bouteilles de boissons en PET.
Q : Quelles sont les causes d’une épaisseur de paroi irrégulière dans les bouteilles en PET ?
Un point d’injection décentré est la cause la plus courante : la tige d’étirage ne parvient pas à maintenir le point d’injection de la préforme contre le fond du moule, de sorte que l’épaisseur de paroi suit le déplacement du point d’injection pendant le soufflage.
Régler l’écart entre la tige d’étirage et le fond du moule à environ 0.040 in. de moins que l’épaisseur de paroi au niveau du point d’injection de la préforme permet d’éviter ce problème. Un chauffage irrégulier constitue une cause secondaire réelle : une variation de paroi de la préforme supérieure à 0.004 in. se réchauffe de manière inégale et peut elle-même décentrer le point d’injection lorsque la tige l’atteint ; c’est pourquoi il faut vérifier ensemble le réglage mécanique et le chauffage à zones indépendantes, et non l’un ou l’autre isolément.
Q : Pourquoi les préformes PET doivent-elles être étirées avant le soufflage ?
L’étirage oriente les chaînes polymères du PET dans les directions verticale et circonférentielle ; cette orientation biaxiale confère à la bouteille finie sa résistance, sa transparence et ses performances de barrière aux gaz — l’air injecté dans la préforme sans étirage préalable la ferait simplement se gonfler de manière irrégulière jusqu’à la forme de la bouteille, sans l’orienter.
Une préforme soufflée sans étirage suffisant reste relativement faible et voilée, car les chaînes polymères ne s’alignent jamais. Ces rapports minimaux de 2:1 dans l’axe et de 4:1 dans la circonférence existent pour une raison : en dessous de cette plage, l’effet d’écrouissage auto-nivelant du PET — lorsqu’une zone qui commence à s’étirer devient plus rigide et oblige les zones adjacentes plus froides à s’étirer à leur tour — ne dispose pas d’une amplitude suffisante pour uniformiser la paroi.
Q : Quelle viscosité intrinsèque convient aux préformes de bouteilles en PET ?
Le PET destiné aux bouteilles est spécifié vers la partie supérieure de la plage d’environ 0,35-0,78 dL/g mesurée sur la résine post-consommation, car une viscosité intrinsèque plus élevée signifie des chaînes polymères plus longues et une résistance à l’état fondu accrue pour supporter l’étape d’étirage. Le fabricant de la préforme, qui injecte la résine dans le moule de préforme, maîtrise cette donnée avant même que la machine de soufflage ne la reçoive.
Demandez un certificat d’analyse pour chaque lot : l’IV diminue à chaque cycle de retraitement subi par un lot, si bien qu’une seule valeur couvre rarement tous les SKU.
Q : Le PET recyclé à 100 % peut-il être traité de la même manière que le PET vierge ?
Non — le rPET à 100 % nécessite généralement un profil de chauffage recalibré et, sur certaines machines, une option de serrage hydraulique hybride, car sa viscosité intrinsèque plus faible et sa sensibilité accrue à l’humidité modifient sa réaction dans la plage de formage.
Les mélanges contenant jusqu’à environ 10-50 % de rPET fonctionnent couramment avec un réglage d’usine par défaut, mais porter la teneur recyclée à 100 % constitue une modification d’ingénierie du procédé, et non un simple remplacement de résine. Cette distinction devient plus importante chaque année, à mesure que les obligations de contenu recyclé, telles que le règlement de l’UE relatif aux emballages et aux déchets d’emballages, passent du facultatif à l’obligatoire pour les lignes expédiant vers ces marchés.
Q : Comment la qualité des bouteilles est-elle contrôlée pendant la production ?
Une boucle à quatre points de contrôle — inspection des préformes entrantes, validation du profil de chauffage, surveillance en cours de procédé et essais sur les bouteilles finies — détecte les défauts à l’étape où ils apparaissent, au lieu de s’appuyer sur une seule inspection en fin de ligne.
Lors des inspections finales habituelles des bouteilles, l’épaisseur de paroi est mesurée à la base, à l’épaulement et sur la paroi latérale, avec des essais d’éclatement ou de charge verticale, car ces trois zones peuvent être reliées à des modes de défaillance distincts : refroidissement, position du point d’injection et répartition de la chaleur. En réalité, la plupart des lignes de production collectent les données de chaque cycle sur tous ces points, au lieu d’effectuer un contrôle ponctuel aléatoire : une paroi de base qui s’écarte progressivement de la spécification sur des centaines de cycles indique un problème naissant du circuit de refroidissement, tandis qu’une hausse brutale signale généralement une modification mécanique — une pince usée, un capteur qui patine, une lampe défaillante. Détecter ces tendances qui se dégradent progressivement avant qu’elles n’entraînent des rejets est précisément la raison de la surveillance cycle par cycle, et cela coûte certainement moins cher que de découvrir un problème d’épaisseur de paroi lorsqu’une palette de produits échoue au contrôle de réception du client.
Q : Qu’est-ce que la « fenêtre de formage » et pourquoi est-elle importante ?
La fenêtre de formage est la plage de température située au-dessus de la transition vitreuse du PET (environ 76-80°C), mais en dessous de sa plage de cristallisation, où la résine est souple et étirable sans fondre ni devenir trouble.
Une température de préforme inférieure à cette fenêtre provoque des défauts d’étirage à froid, tels que la perlescence et le blanchiment sous contrainte ; cette plage optimale varie selon l’épaisseur et la géométrie de la préforme ainsi que la vitesse de ligne, ce qui impose de régler les zones du four pour des produits spécifiques plutôt que pour une série de production.
L’équipe d’ingénierie à l’origine de ce rapport
Le contenu de ce guide s’appuie sur les connaissances combinées des publications publiques consacrées à l’ingénierie des procédés et sur les données de production issues de la mise en service de nos propres équipements de la série Q, y compris les essais comparant l’entraînement par servomoteur et le système pneumatique décrits ci-dessus. La position du point d’injection, le rapport d’étirage et les valeurs de préforme proviennent de sources d’information reconnues dans le secteur et ne sont pas issus d’estimations internes. Ces valeurs sont citées individuellement tout au long de ce document et figurent dans les références ci-dessous.
Relu par l’équipe technique de Zhangjiagang Mass Technology Co., Ltd.
Références et sources
- Effets du retraitement thermomécanique répété sur la viscosité intrinsèque du PETPMC / National Library of Medicine
- Détermination de la viscosité intrinsèque du poly(téréphtalate d’éthylène)Talanta, ScienceDirect
- ASTM D4603-18 : méthode d’essai normalisée pour déterminer la viscosité inhérente du PETASTM International
- Règlement (UE) 2025/40 relatif aux emballages et aux déchets d’emballagesEUR-Lex, Journal officiel de l’Union européenne
- Moulage par soufflageWikipedia
- Comment traiter une épaisseur de paroi irrégulière lors du moulage par étirage-soufflageOttmar Brandau, Plastics Technology
- Moulage par soufflage : fabrication de bouteilles en PET en une ou deux étapesOttmar Brandau, Plastics Technology
Articles connexes
- Coût d’une ligne complète d’embouteillage d’eau : guide de configuration et de prix 2026
- Comment démarrer une activité d’embouteillage d’eau
- Remplissage d’eau minérale : fonctionnement d’une ligne d’embouteillage
- Machine de remplissage de boissons gazeuses : types, coût et guide 2026
- À propos de Mass Technologynotre site d’ingénierie et de fabrication de Zhangjiagang