Entrez en contact avec Masstech

Guide du procédé et de la qualité · Mis à jour en septembre 2026
Dix contrôles qualité pour transformer les preuves liées à la résine, au moulage, aux empreintes, à l’inspection et à la bouteille en une décision de libération défendable.
En bref : l’injection des préformes PET doit être maîtrisée comme une chaîne allant de la résine à la libération. Confirmez les exigences de la spécification produit, prouvez l’état de la résine, lisez le cycle de moulage comme un ensemble d’étapes liées, séparez les variations propres aux empreintes des variations dépendantes du temps et reliez les préformes acceptées à un essai de soufflage contrôlé. Une bonne apparence constitue un élément de preuve, mais elle ne suffit pas à justifier la libération.
L’injection des préformes PET est le procédé de moulage par injection qui transforme du polyéthylène téréphtalate conditionné en un intermédiaire à paroi épaisse destiné au réchauffage et au soufflage-étirage. On parle aussi de moulage par injection de préformes PET, de moulage par injection du PET, de moulage de préformes ou, dans l’usage britannique, d’injection moulding. Pourtant, une préforme de bouteille en PET n’est pas un contenant fini. La distinction est souvent floue. Les équipes d’injection peuvent se concentrer sur la stabilité du cycle tandis que les équipes bouteilles surveillent le chauffage et le comportement à l’étirage, mais toutes travaillent avec le même matériau et le même historique produit. Pour la fabrication des préformes PET, la véritable solution est une traçabilité documentée, du lot de résine au contenant fini.
Cet article a un objectif différent de la page de Mass Technology consacrée aux équipements et à la configuration pour l’injection de préformes PET. Cette page traite des modèles, du tonnage, du nombre d’empreintes, du débit, des références commerciales, des prix, des calculateurs, des devis et des demandes de devis (RFQ). Le présent article traite des limites du procédé, des preuves de défauts, de l’inspection, de la traçabilité et de l’interface entre injection et soufflage. La séparation de ces rôles clarifie la finalité de chaque page.
Périmètre : les listes de contrôle et les ressources nommées ci-dessous sont des aides éditoriales à la décision, et non des manuels de machines, des procédures d’usine validées, des plages de procédé universelles, des avis juridiques ou des spécifications produit. Le grade de résine, les plans approuvés, l’équipement, le personnel qualifié, les méthodes d’essai, l’usage prévu, les besoins locaux ainsi que les exigences légales et réglementaires déterminent une décision de libération légitime.
1–2 · Définir
Périmètre du procédé et spécification de libération
Périmètre du procédé et spécification de libération
3–4 · Conditionner
Preuves sur la résine et cycle couplé
Preuves sur la résine et cycle couplé
5–7 · Diagnostiquer
Motifs d’empreintes, défauts et essais contrôlés
Motifs d’empreintes, défauts et essais contrôlés
8–10 · Libérer
Inspection, aptitude au soufflage et maîtrise à long terme
Inspection, aptitude au soufflage et maîtrise à long terme
1. Définir le périmètre du procédé d’injection des préformes PET
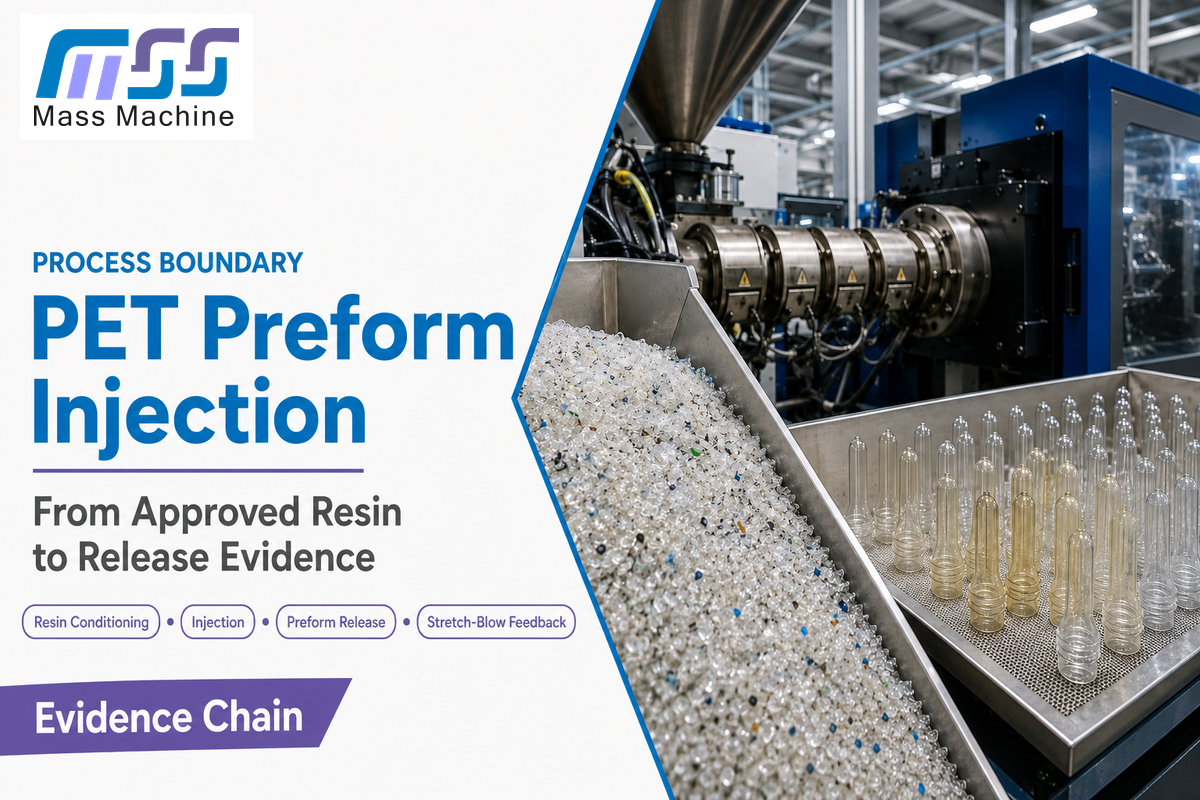
Réponse directe : le périmètre d’injection s’étend de l’identification et du conditionnement approuvés du matériau PET à la plastification, au remplissage du moule, au compactage, au refroidissement, à l’éjection, à la manutention après moulage, à l’inspection et à la décision concernant la préforme. Le réchauffage, l’étirage et le soufflage interviennent dans le procédé suivant, mais leurs résultats doivent être réintégrés dans l’historique de la préforme.
Sur une machine de moulage par injection de préformes PET, le groupe d’injection, le moule, le système de fermeture, les auxiliaires et l’équipement de manutention constituent un système de moulage produisant un ensemble de preuves. Ce guide ne prescrit ni la taille de la machine d’injection ni la force de fermeture ; ce sont des variables de sélection de l’équipement pour le moule et le service de procédé approuvés. La question pertinente ici est de savoir si les machines de moulage par injection réelles, l’outillage et les équipements de plasturgie ont enregistré les conditions nécessaires pour définir un événement qualité.
Un brevet publié sur le refroidissement des préformes PET présente l’injection, le maintien, le refroidissement dans le moule, l’éjection, le transfert et le refroidissement après transfert comme des étapes interdépendantes. Il est utile pour séquencer les étapes, mais ne signifie pas que chaque usine utilise l’équipement décrit.
| Point de périmètre | Preuves qui doivent le franchir | Ce que cela ne prouve pas |
|---|---|---|
| Réception de la résine jusqu’au sécheur | Grade, lot, état de l’emballage, historique d’exposition | État au niveau de la trémie d’alimentation |
| Sécheur jusqu’au groupe d’injection | État du sécheur, temps de séjour, chemin de transfert, résultat d’essai approuvé | Historique de la matière fondue après l’entrée |
| Moule jusqu’à la manutention | Temps d’injection, empreinte, alarmes, observations sur le refroidissement et l’éjection | Dimensions finales après stabilisation |
| Inspection jusqu’au stockage | Identité de l’échantillon, méthode, résultat, limite, décision | Performance de la bouteille dans toutes les conditions de soufflage |
| Préforme jusqu’à la souffleuse | Échantillon par lot et empreinte, historique de stockage, référence d’essai, résultat sur la bouteille | Conformité au contact alimentaire ou au marché, à elle seule |
Dès que la question passe de la compréhension du procédé à la taille de la machine, au nombre d’empreintes, au débit ou à l’évaluation du projet, utilisez la page commerciale sur l’injection de préformes PET. Inclure ces sujets dans ce guide obligerait deux pages à répondre à la même question d’approvisionnement.
2. Figer la spécification de libération avant de rechercher les réglages
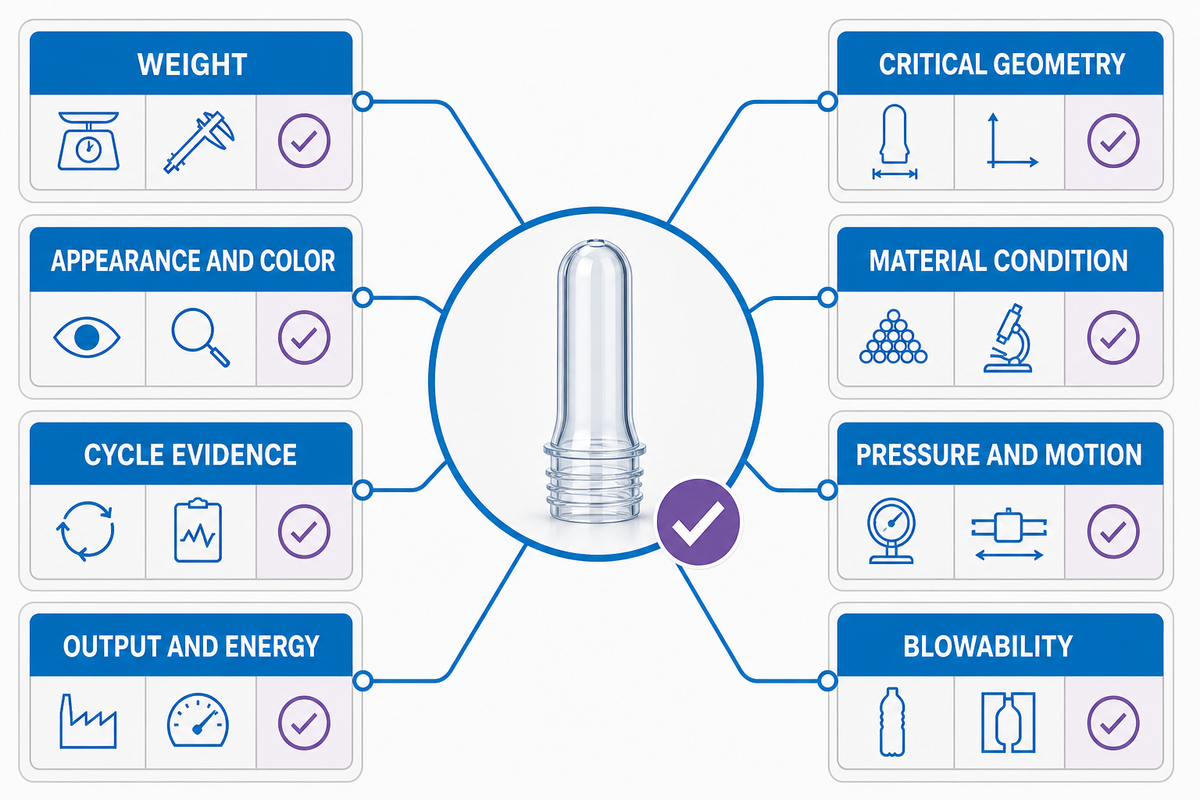
Réponse directe : avant de modifier le procédé, définissez ce qu’est une préforme acceptable. Chaque caractéristique doit avoir une source contrôlée, une méthode, une unité de mesure, une identité d’échantillon, une limite, une règle de décision et un responsable. Sinon, « meilleur » peut signifier plus clair pour l’un, plus léger pour l’autre et plus facile à souffler pour un troisième.
Ressource éditoriale : enveloppe de libération des préformes en 8 catégories
Cette enveloppe peut servir à révéler les décisions manquantes ; ce n’est pas une norme et elle ne comporte aucune limite universelle. Les nombres ci-dessous illustrent des formats d’enregistrement, une résolution d’affichage ou des périodes de revue. Ne les interprétez pas comme des objectifs de procédé recommandés.
| Catégorie de caractéristique | Source contrôlée | Format d’enregistrement illustratif | Identité | Décision |
|---|---|---|---|---|
| Poids | Révision du plan ou de la spécification approuvée | Résolution de 0,01 g ou 0,1 g ; masse du lot par incréments de 1 kg | Lot, injection/heure, empreinte | Accepter, mettre en attente, trier, investiguer |
| Géométrie critique | Plan et interface avec l’étape aval | Résolution de 0,01 mm ou 0,1 mm ; montage et méthode nommés | Empreinte et heure de prélèvement | Responsable et voie d’escalade |
| Apparence et couleur | Exigence du produit et du client | Identifiant d’éclairage/référence ; contrôle à 30 min et 8 h lorsque le plan l’exige | Lot, empreinte, échantillon conservé | Classe de défaut et réponse définies |
| État de la matière | Plan de contrôle de la résine/du produit | Résolution d’affichage de 0,1 °C, incrément d’exposition de 1 h, résultat en 1 ppm lorsque spécifié | Lot de résine et de préformes | Décision du réviseur qualifié |
| Preuves du cycle | Enregistrement du procédé qualifié | Résolution de 0,01 s ou 0,1 s ; durée d’alarme par intervalles de 1 min | Machine, moule, injection/heure | Revoir la modification et le périmètre concerné |
| Pression et mouvement | Enregistrement de l’équipement et méthode approuvée | Résolution d’affichage de 0,1 bar, 0,01 MPa ou 1 rpm, selon le cas | Machine, unité, horodatage | Comparer uniquement des enregistrements comparables |
| Débit et énergie | Enregistrement de production et des utilités | Débit de 1 kg/h ou 1 t/h ; demande de 0,1 kW et consommation de 1 kWh sur 1 h | Ligne, produit, quantités conformes/rejetées | Déclarer séparément le débit conforme accepté |
| Aptitude au soufflage | Protocole d’essai sur bouteille | Incrément de déclaration de 1 %, fenêtre d’essai de 60 s, conservation liée de 1 jour ou 30 jours lorsque requise | Échantillons de préformes liés | Libération uniquement pour l’usage défini |
Conservez la précision affichée avec le résultat : une lecture à 0,01 g, une dimension à 0,01 mm, une température à 0,1 °C, une pression à 0,1 bar et une demande de 0,1 kW ne sont pas interchangeables avec des valeurs arrondies à 1 g ou 1 mm. La précision n’est pas l’exactitude ; la méthode approuvée et l’état de l’instrument déterminent si le résultat est exploitable.
La viscosité intrinsèque illustre bien pourquoi l’identité de la méthode compte. ASTM D4603-26 couvre une méthode en capillaire de verre pour l’IV du PET soluble dans les conditions d’essai indiquées. Il ne s’agit pas d’un essai d’humidité et le domaine d’application de la norme ne crée pas une plage universelle d’acceptation de l’IV pour chaque résine et chaque bouteille.
Périmètre du contact alimentaire : réussir cette enveloppe n’établit pas l’aptitude au contact alimentaire. Pour les plastiques recyclés destinés aux emballages alimentaires aux États-Unis, la FDA examine séparément la source, le procédé de recyclage, la pureté, les preuves de décontamination et les conditions d’utilisation proposées. Les autres marchés ont leurs propres exigences.
3. Maîtriser l’état de la résine, du stockage à la trémie d’alimentation
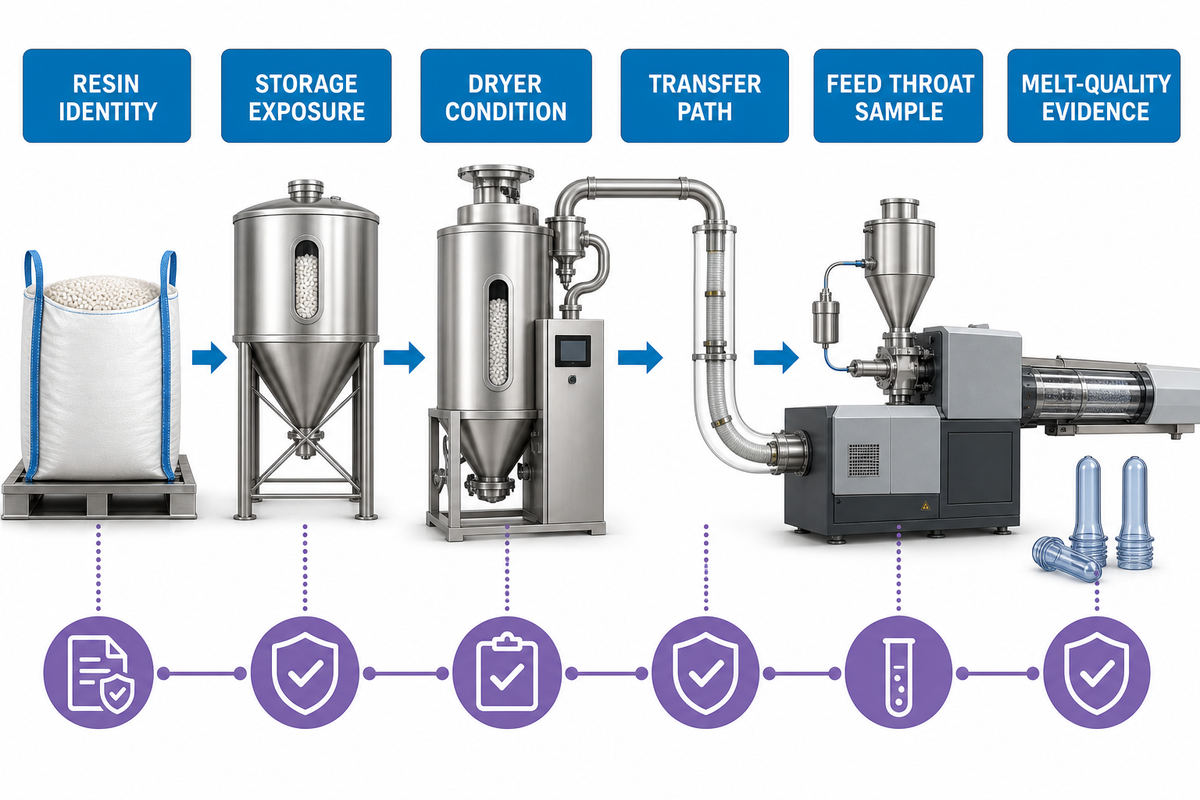
Réponse directe : considérez le séchage comme une chaîne de preuves, et non comme un simple couple température-temps recopié. La question est de savoir si la résine approuvée est arrivée au groupe d’injection dans l’état qualifié, compte tenu de son stockage réel, de son exposition, de son temps de séjour dans le sécheur et de son historique de transfert. Lorsque la teneur en humidité est une variable de libération, documentez le point de prélèvement, la méthode, les unités — en citant les ppm uniquement si la méthode contrôlée les utilise — et la limite propre à la résine, au lieu d’importer un nombre générique.
Comme le PET peut subir une dégradation hydrolytique lorsque l’humidité reste présente à la température de transformation à l’état fondu, le contrôle de l’humidité doit être vérifié et non déduit d’un réglage du sécheur. Une étude évaluée par les pairs sur le PET vierge et recyclé indique également que les méthodes de séchage peuvent varier et que l’historique de transformation peut produire des changements ressemblant à des changements de matériau. La condition de séchage en laboratoire appartient au contexte de l’étude et ne constitue pas une recette d’atelier.
1 · Identifier
Grade, lot de résine, filière de contenu recyclé, lot d’additif/couleur
Grade, lot de résine, filière de contenu recyclé, lot d’additif/couleur
2 · Exposer
État de l’emballage, durée d’ouverture, événements de stockage et de transfert
État de l’emballage, durée d’ouverture, événements de stockage et de transfert
3 · Conditionner
Identité du sécheur, disponibilité, chargement, temps de séjour et alarmes
Identité du sécheur, disponibilité, chargement, temps de séjour et alarmes
4 · Vérifier
Méthode approuvée, point/heure de prélèvement, résultat et unités
Méthode approuvée, point/heure de prélèvement, résultat et unités
5 · Décider
Libérer, reconditionner, mettre en attente, investiguer ou rejeter
Libérer, reconditionner, mettre en attente, investiguer ou rejeter
Cette chaîne de preuves, de la résine à la matière fondue, modifie la question de dépannage. Au lieu de demander « Le sécheur était-il correctement réglé ? », il faut demander : « Quel matériau est entré, que lui est-il arrivé, où a-t-il été échantillonné, comment a-t-il été mesuré et quelle instruction définissait l’acceptation ? » Sans preuve du temps de séjour, du débit d’air/point de rosée, de la manipulation de l’échantillon et de l’historique de transfert, les éléments sont incomplets.
Pour le rPET, il faut éviter deux raccourcis opposés. « Le matériau recyclé en est la cause » n’est pas une réponse, pas plus que « la source de la matière première n’a jamais d’importance ». Une revue évaluée par les pairs sur le recyclage bouteille-à-bouteille indique que la composition de la matière première, la contamination, les additifs de réchauffage, la réponse infrarouge et la variabilité des lots peuvent affecter l’étirage ultérieur ; ces facteurs doivent encore être mesurés et comparés de manière contrôlée. Pour une opération de récupération en amont, évaluez les machines de recyclage du PET de Kitech au regard de la propreté requise des paillettes et des contrôles de la matière première ; l’achat d’un équipement de recyclage n’établit pas à lui seul l’autorisation de contact alimentaire.
4. Lire le cycle d’injection comme un ensemble d’étapes couplées
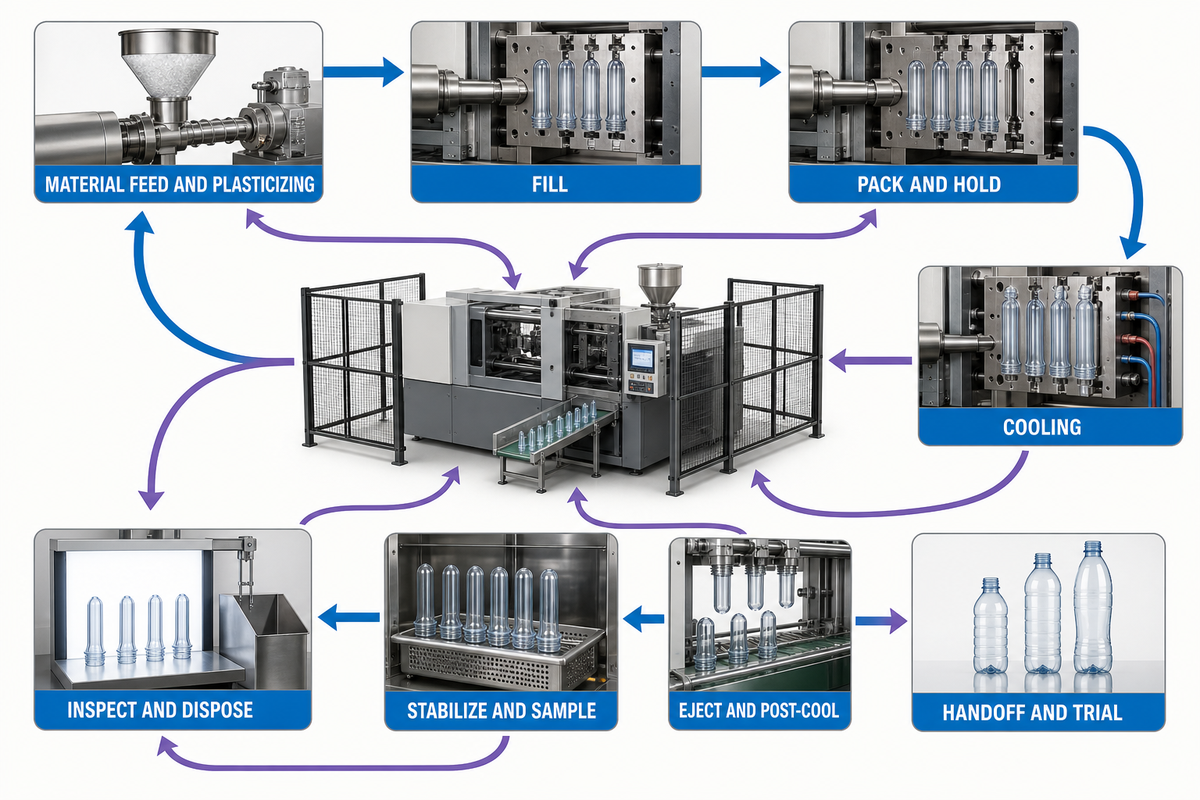
Réponse directe : la plastification, le remplissage, le compactage/maintien, les performances du système de refroidissement, l’éjection et la manutention sont interdépendants. La preuve d’un défaut peut n’apparaître qu’après l’éjection ; toutefois, son origine peut se trouver dans la préparation du matériau, l’historique de la matière fondue, l’exposition au cisaillement, l’équilibrage du remplissage, le transfert de pression, les performances de l’eau de refroidissement, l’évacuation de la chaleur ou la manutention.
Une étude de 2025 sur les préformes PET a fait varier le temps de refroidissement, le temps de cycle, la température de fusion, le temps d’injection et la température du moule tout en mesurant le poids et le gauchissement. Les variations en pourcentage rapportées appartiennent à cette expérience et ne doivent pas être copiées dans d’autres procédés. La leçon importante est que plusieurs facteurs et réponses mesurées ont été étudiés ensemble.
| Étape | Objectif | Enregistrement | Signal ultérieur à comparer |
|---|---|---|---|
| Alimentation matière/plastification | Préparer une matière fondue répétable | Lot, état du sécheur/transfert, indicateurs d’historique de fusion, alarmes | Couleur, voile, points, variation des propriétés du matériau |
| Remplissage | Répartir la matière fondue dans les empreintes | Profil de remplissage, événement de transfert, motif des empreintes | Sous-remplissage, dispersion du poids, apparence localisée |
| Compactage/maintien | Compenser le retrait avant le gel du seuil | Profil pression/temps et répétabilité | Poids, retassure, seuil et réponse dimensionnelle |
| Refroidissement | Évacuer la chaleur tout en maintenant la géométrie | État du circuit, températures, durée, interruptions | Indices de voile/cristallinité, gauchissement, croissance après moulage |
| Éjection/refroidissement final | Libérer et stabiliser la préforme | Éjection, robot/manutention, contact, chaleur résiduelle | Éraflure, déformation, modifications du seuil/col |
| Stabiliser/échantillonner | Préserver un état comparable de la pièce | Temps de conditionnement, empreinte, injection/heure, échantillon conservé | Dérive dimensionnelle, variation d’apparence, discordance d’échantillon |
| Inspecter/décider | Comparer les preuves à la source contrôlée de libération | Méthode, résultat, limite, écart, responsable | Accepter, mettre en attente, trier, investiguer ou rejeter |
| Passation/essai | Relier la libération de la préforme à la performance de la bouteille | Échantillon lié, stockage, référence de chauffage, résultat sur la bouteille | Défaillance d’étirage ou de bouteille liée à la préforme source |
La carte a été conçue pour éviter l’erreur courante qui consiste à modifier d’abord la dernière étape visible. Commencez par rechercher la rupture dans la première preuve connue. Si l’identité du matériau a changé avant un changement de couleur généralisé au système, examinez cette limite avant de traiter une seule empreinte. Si une empreinte répète une marque de seuil avec des lots de matériau stables, cette preuve doit être placée plus haut dans la liste locale.
5. Traiter le moule, le canal chaud et le refroidissement comme un système d’empreintes
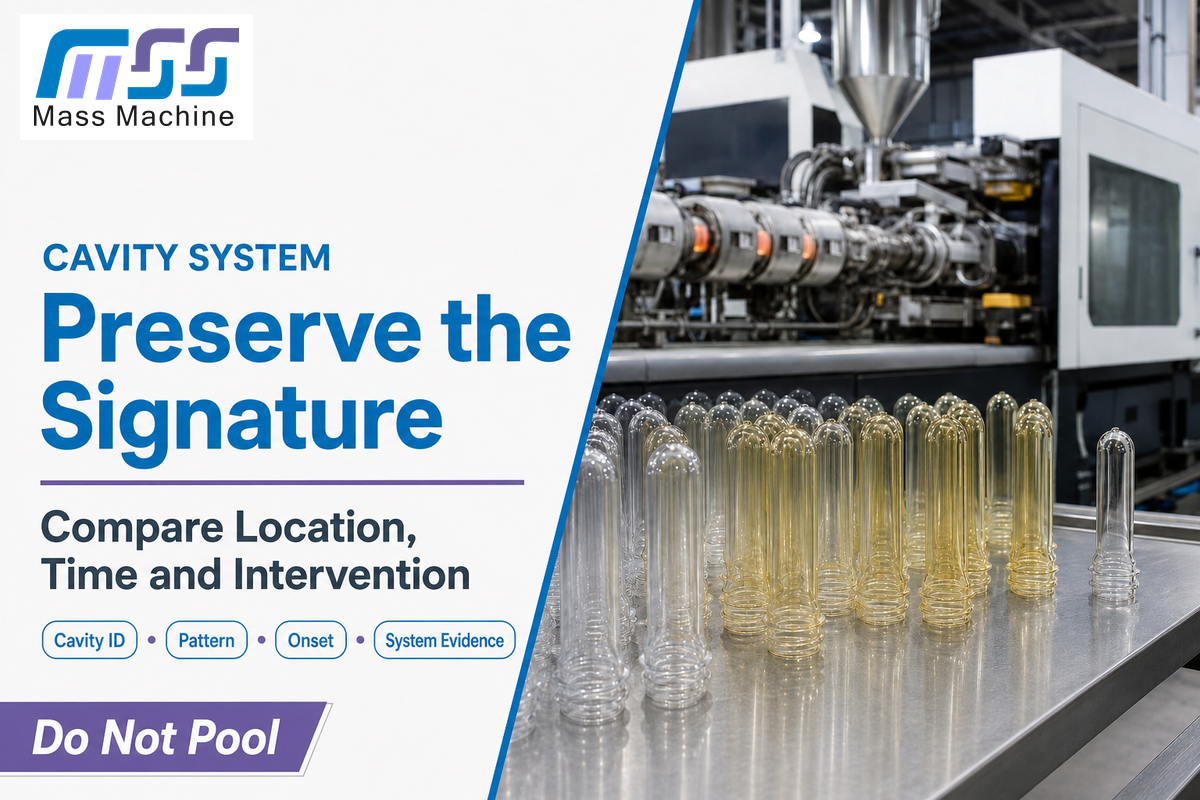
Réponse directe : comparez l’endroit où un défaut apparaît et le moment où il commence. Les motifs répétés sur une seule empreinte exigent une investigation différente d’un motif touchant une banque d’empreintes, d’un motif limité au démarrage, d’une apparition lors d’un changement de lot, d’une dérive lente ou d’un changement simultané de tout le système. Dans le moulage de préformes PET, l’identité de chaque empreinte est plus importante qu’une moyenne regroupée lorsqu’un chemin local d’écoulement ou de transfert thermique commence à dériver.
La symétrie géométrique ne démontre pas l’équilibre du remplissage. Dans une étude de moulage par injection à huit empreintes évaluée par les pairs, le déséquilibre du remplissage était influencé par la géométrie des canaux, le débit d’injection, la température de la matière fondue et la température du moule, et n’a pas été complètement éliminé. Comme cette étude n’était pas spécifique aux préformes PET, elle étaye uniquement le principe de diagnostic : confirmer le comportement réel de l’équilibrage au lieu de supposer que la symétrie suffit.
Ressource éditoriale : grille de signature des empreintes
La grille hiérarchise les preuves à recueillir. Ce n’est pas une empreinte de défaut publiée et elle doit être testée sur le moule et le produit réels.
| Motif observé | Première preuve à préserver | Familles de mécanismes à tester | Ne pas supposer |
|---|---|---|---|
| Même empreinte, de façon répétée | Échantillon de l’empreinte, zone du seuil/col, heure et empreintes adjacentes | Seuil/buse local, refroidissement, évent, surface ou manutention | Le lot de résine est innocent |
| Banque d’empreintes ou bande de position | Position dans l’agencement, zone d’écoulement/refroidissement et cartographie du poids | Répartition, zone thermique, motif du circuit ou du collecteur | L’équilibre géométrique prouve l’équilibre du procédé |
| Démarrage puis décroissance | Séquence des premières injections, historique de stabilisation, échantillons conservés | Stabilisation thermique, transition de matériau, historique de purge/maintien | Les échantillons stabilisés représentent le démarrage |
| Commence lors du changement de lot/couleur | Horodatage du changement, identité du lot/additif, échantillon conservé avant/après | Matériau, contamination, purge ou réponse au réchauffage | « rPET » ou le nom de la couleur est la cause |
| Dérive progressive dans le temps | Tendance, alarmes, interventions, preuves du séchage/refroidissement | Dérive thermique, restriction, accumulation, exposition ou dérive de mesure | Un seul échantillon tardif représente toute la production |
| Toutes les empreintes changent ensemble | Événements communs de matériau, machine, refroidissement et temps | Changement partagé en amont ou au niveau du système | Chaque empreinte a développé le même défaut local |
N’effacez pas la signature en regroupant toutes les empreintes dans une seule moyenne. Le poids moyen ou le taux de défaut peut sembler acceptable alors qu’une empreinte dérive. Conservez les échantillons par empreinte assez longtemps pour comparer l’emplacement, le moment et les effets des interventions.
6. Diagnostiquer les défauts des préformes sans recette universelle
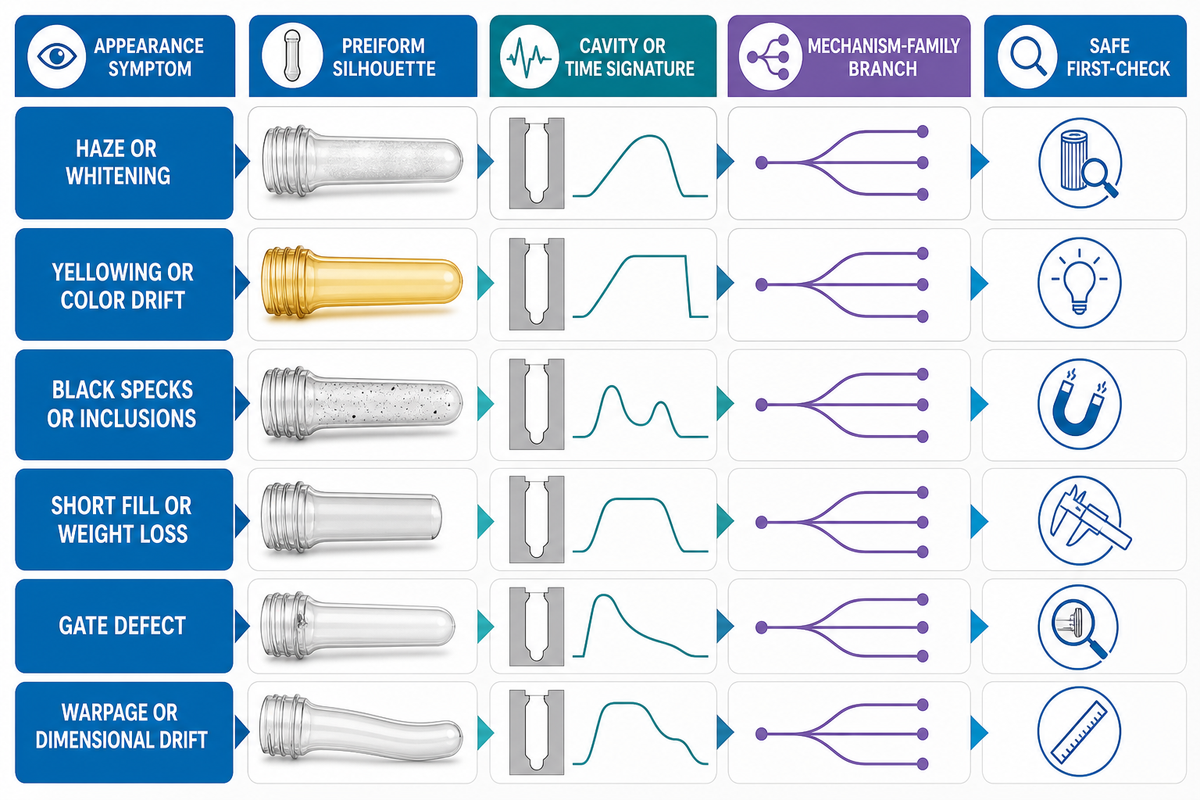
Réponse directe : nommez le symptôme, cartographiez son emplacement, décrivez les empreintes concernées, indiquez le début, reliez ces éléments à l’historique du matériau et du procédé, puis choisissez la première vérification sûre capable de distinguer les familles de mécanismes. Le nom d’un défaut n’est pas sa cause racine.
| Symptôme | Signature à inspecter | Familles de mécanismes possibles | Première vérification sûre | Ne pas supposer |
|---|---|---|---|---|
| Voile/blanchiment | Seuil, corps ou col ; répartition par empreinte/temps | État du matériau, historique thermique, refroidissement/cristallisation, réchauffage en aval | Comparer les échantillons conservés et l’historique du matériau/refroidissement | L’humidité est toujours la cause |
| Jaunissement/dérive de couleur | Généralisé au système ou localisé à une empreinte ; au démarrage ou en fin de production | Identité du matériau/additif, historique de séjour et thermique, contamination, mesure/éclairage | Vérifier l’identité et comparer une référence contrôlée | Une chaleur plus élevée est l’unique explication |
| Points noirs/inclusions | Fréquence, taille, emplacement, empreinte et tendance temporelle | Contamination entrante, résidu dégradé, source liée à l’équipement/au moule, manutention | Conserver les échantillons et retracer la première limite commune | L’apparence identifie le matériau |
| Sous-remplissage/perte de poids | Une empreinte, une banque, aléatoire ou toutes les empreintes | Alimentation/livraison de la matière fondue, répartition du remplissage, restriction, transition, mesure | Confirmer la mesure et comparer la cartographie empreinte/temps | Il faut d’abord augmenter la pression |
| Défaut de seuil | Géométrie, blanchiment, filage, carotte résiduelle, fissures ; empreinte répétitive | Action du seuil/de la vanne, état thermique/refroidissement local, éjection/manutention | Préserver les échantillons par empreinte et inspecter les preuves sûres approuvées | Chaque marque de seuil a un réglage correctif unique |
| Gauchissement/dérive dimensionnelle | Caractéristique, empreinte, position de refroidissement/manutention, moment de mesure | Compactage, évacuation de la chaleur, éjection, stabilisation après moulage, méthode de mesure | Vérifier le calibre/la méthode et comparer le temps écoulé depuis l’éjection | La seule dimension du moule l’explique |
Dans la plupart des cas, la vérification de la mesure doit précéder toute modification du procédé. Conservez l’échantillon « avant ». Ne modifiez qu’un seul facteur contrôlé, lorsque cela est autorisé et sûr. Répétez la même méthode pour chaque échantillon consécutif. Une injection suivante d’apparence améliorée ne prouve ni la cause racine ni l’acceptation à long terme.
7. Séparer le confinement immédiat des essais de cause racine
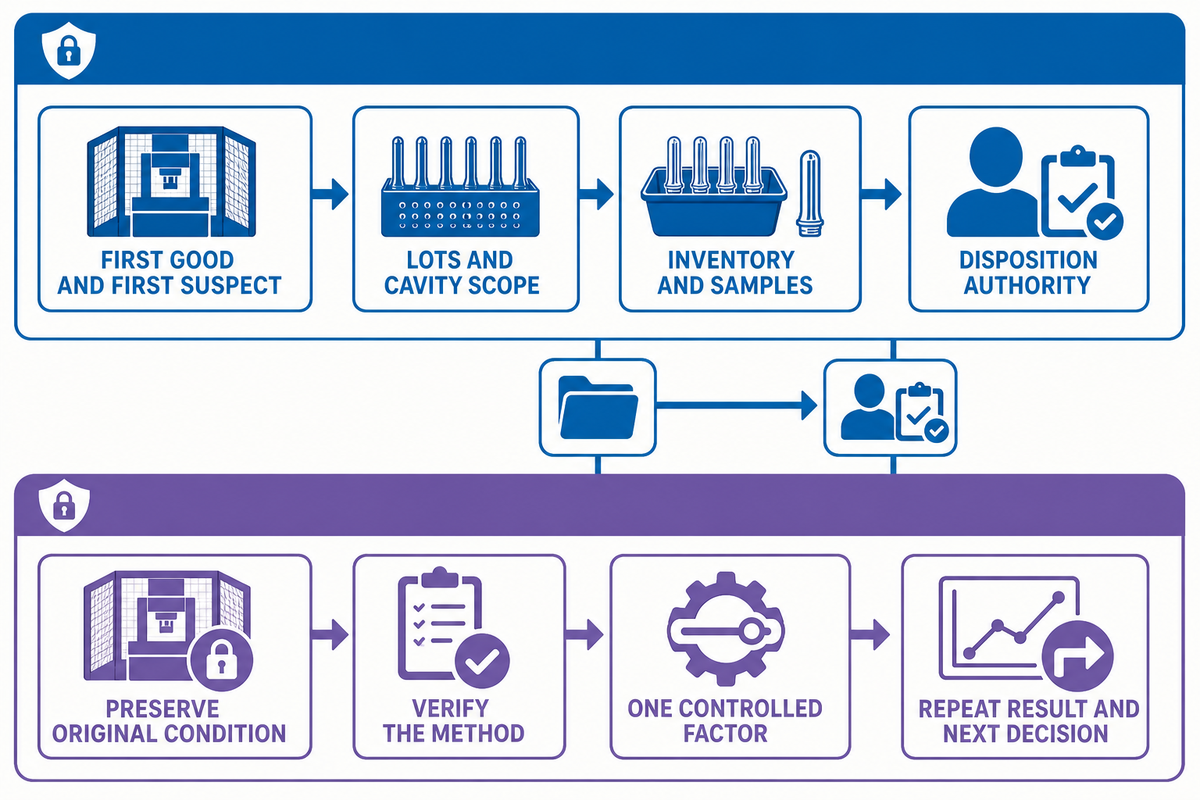
Réponse directe : tandis que le confinement du produit répond à « qu’est-ce qui pourrait être concerné ? », l’investigation répond à « quelles preuves peuvent séparer les causes ? ». Gardez les deux volets liés, mais ne libérez pas un produit suspect simplement parce qu’un échantillon d’essai semble amélioré.
Ressource éditoriale : passeport de confinement des défauts
Volet confinement
- Première heure connue conforme et première heure suspecte
- Lots de résine/préformes et périmètre des empreintes
- Stock, encours, expédition, échantillons conservés
- Emplacement de mise en attente et autorité de décision
Volet investigation
- Énoncé du problème et méthode vérifiée
- État initial et journal des modifications
- Un facteur contrôlé et une prédiction
- Résultat répété, retour de la bouteille, décision suivante
Le premier essai le plus utile n’est pas forcément le réglage qui demande le moins d’effort ou de temps à modifier. C’est la comparaison sûre et approuvée la plus susceptible de distinguer deux familles de mécanismes plausibles tout en préservant le reste des preuves. Si l’historique du matériau et l’empreinte indiquent des directions différentes, choisissez une comparaison qui maintient l’un constant tout en modifiant l’autre.
Limite de sécurité : les observations faites pendant une exploitation normale avec protections ne donnent pas l’autorisation d’entrer dans une zone protégée, de passer une main au-delà d’une protection, de neutraliser un interverrouillage ou d’intervenir sur une énergie dangereuse. La règle générale de l’OSHA sur la protection des machines impose une protection contre les dangers des zones machines dans son champ d’application aux États-Unis. Le manuel de l’équipement, le personnel qualifié, l’évaluation des risques du site, la procédure de maîtrise des énergies et les règles locales applicables régissent la tâche réelle.
8. Établir une routine d’inspection et de traçabilité des préformes
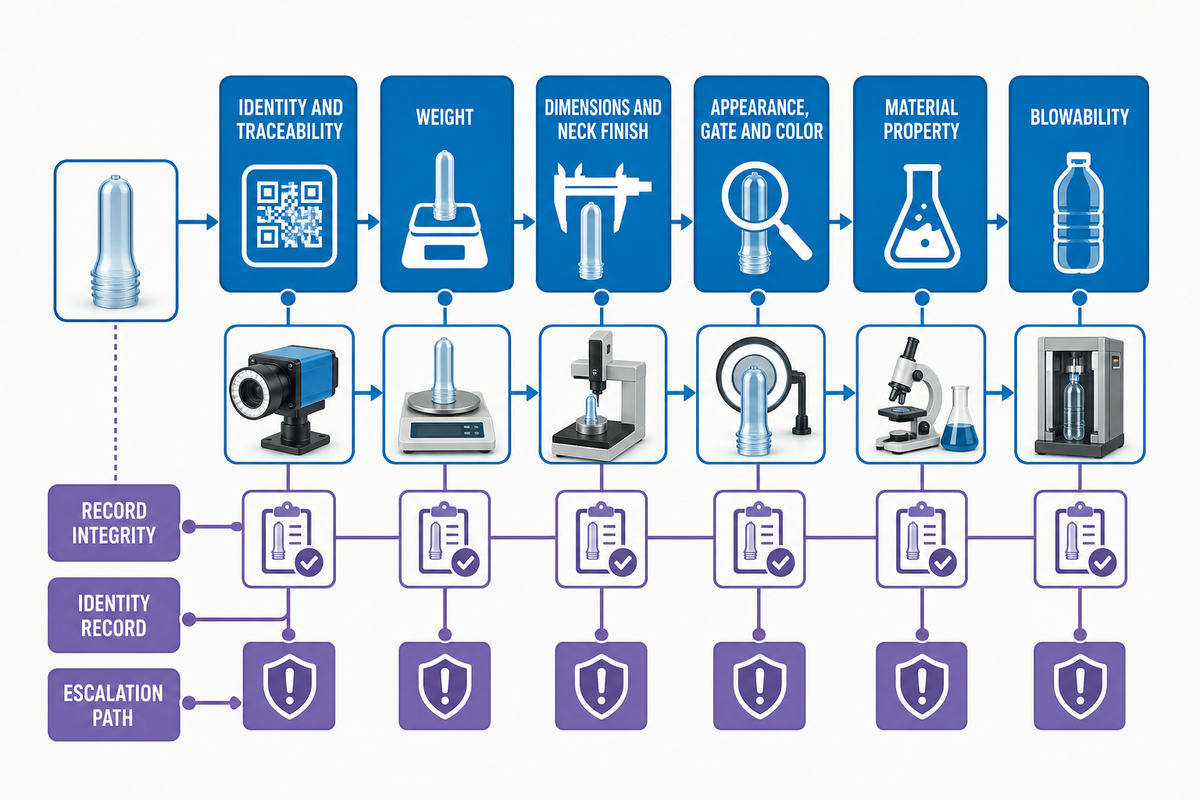
Réponse directe : associez chaque caractéristique de libération à une méthode, un déclencheur d’échantillonnage, un champ d’identité, des critères d’acceptation, une voie de traitement des écarts et un approbateur responsable. La qualité des préformes peut inclure le poids, la précision dimensionnelle, l’épaisseur de paroi et la répartition de matière, la géométrie du col et du seuil, l’apparence, la couleur, la contamination, les essais polymères nommés et les preuves d’essai sur bouteille. L’inspection prouve la caractéristique qu’elle mesure ; elle ne prouve pas toutes les propriétés non mesurées, notamment l’acétaldéhyde ou la viscosité intrinsèque, sauf si un essai nommé approprié a effectivement été réalisé.
| Famille de contrôles | Définition de la méthode | Déclencheur d’échantillonnage | Identité minimale | Escalade |
|---|---|---|---|---|
| Identité/traçabilité | Contrôle de l’étiquette et de l’enregistrement système | Réception, démarrage, lot/changement de format, mise en attente | Lot de résine, produit, moule, heure/injection | Arrêter la libération si l’identité est rompue |
| Poids | Méthode étalonnée et temps de conditionnement défini | Démarrage, intervalle, intervention, alarme de tendance | Empreinte et heure de prélèvement | Mettre en attente le périmètre concerné et vérifier le motif |
| Dimensions/finition du col | Plan, calibre et montage approuvés | Démarrage, modification, maintenance, planification programmée | Empreinte, caractéristique et révision du plan | Décision de l’ingénierie/qualité |
| Apparence/seuil/couleur | Éclairage, zones d’observation, références, instrument si spécifié | Contrôle continu et échantillon de vérification défini | Lot, empreinte et enregistrement image/échantillon | Classer, contenir, confirmer par une méthode appropriée |
| Propriété du matériau | Méthode de laboratoire nommée et unités | Plan, modification ou investigation approuvé(e) | Lot de résine et de préformes, échantillon de laboratoire | Revue qualifiée du matériau |
| Aptitude au soufflage | Essai contrôlé sur bouteille et essais sur le contenant final | Qualification, modification du matériau/de la conception, investigation | Échantillons liés de préforme et de bouteille | Décision conjointe injection/soufflage/qualité |
Limite de preuve : le contrôle visuel ou automatisé peut être considéré comme un filtre. Même si un dispositif de contrôle peut être très précis pour les classes qu’il a été entraîné à détecter, il ne peut pas déterminer la chimie du polymère, les irrégularités internes, l’aptitude au contact alimentaire ni, bien sûr, la performance d’une bouteille. Il faut donc conserver l’accès à l’analyse en laboratoire et à un essai sur bouteille lorsque l’incertitude de libération dépasse le périmètre validé du dispositif de contrôle.
9. Prouver l’aptitude au soufflage à la transition entre injection et soufflage-étirage
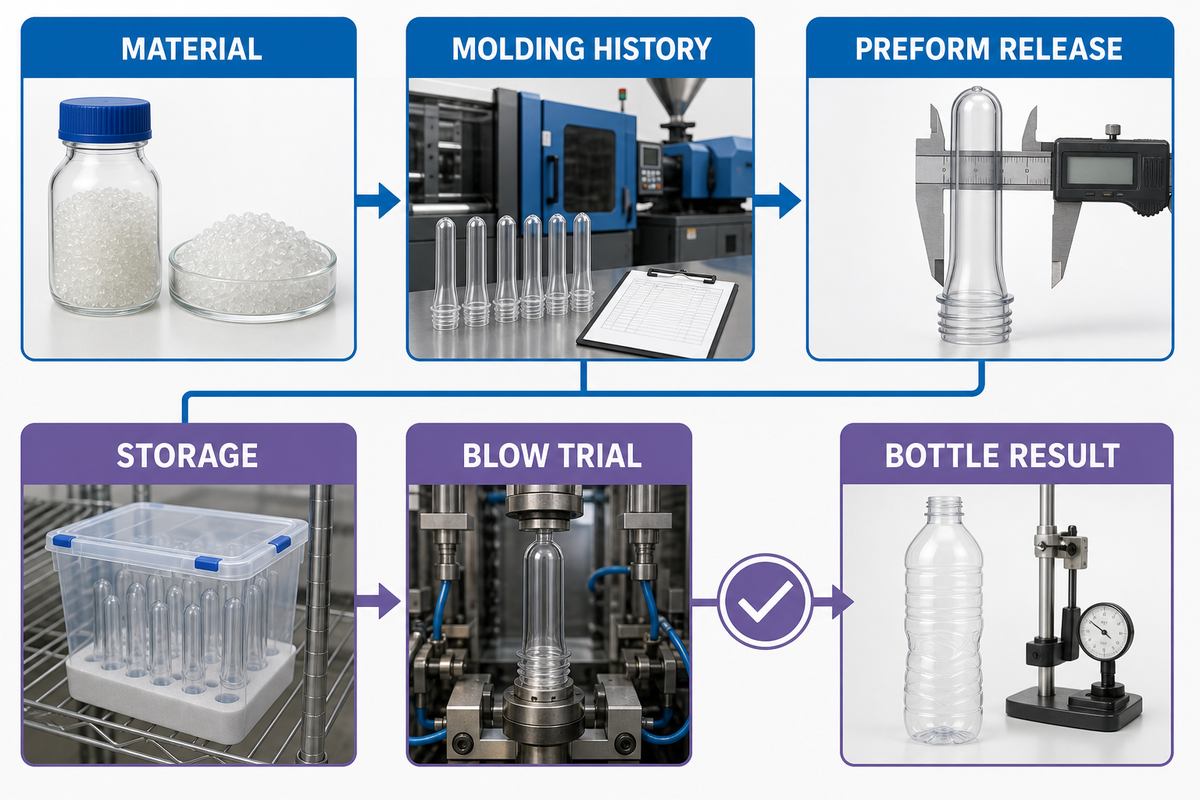
Réponse directe : fournissez plus qu’une étiquette de palette. Un transfert validant l’aptitude au soufflage doit inclure des préformes représentatives ainsi que l’identité de la résine, l’empreinte et l’heure, l’historique de stockage, les résultats d’inspection, les conditions de réchauffage maîtrisées, les résultats de l’essai de bouteille, les écarts et l’approbation finale de la bouteille.
Une étude évaluée par les pairs sur le chauffage par soufflage‑étirage démontre que le contrôle de la température des préformes relève du procédé en aval. Elle ne crée pas de manière générale une fenêtre de libération pour l’injection. Le réchauffage peut être traité comme une variable qui n’a pas été évaluée lors du contrôle visuel dans la zone d’injection. À titre de règle de libération prudente, et non de conclusion tirée de cette seule étude, l’aspect visuel doit être associé aux contrôles définis des préformes et à un essai de bouteille maîtrisé.
Élément éditorial : dossier de libération de l’aptitude au soufflage
- Matière : grade de résine, lot, filière de contenu recyclé, identité de la couleur et des additifs, référence de conditionnement.
- Injection : révision du produit et du plan, moule, plage de tirs et d’heures, échantillons par empreinte, alarmes et interventions pertinentes.
- Libération de la préforme : poids, dimensions critiques, col et point d’injection, aspect, essais de matière spécifiés, écarts.
- Stockage : emballage, âge, contrôles de température et d’exposition lorsque requis, chaîne de traçabilité des échantillons.
- Essai de soufflage : machine et outillage approuvés, référence du profil de réchauffage, réglages d’étirage et de soufflage soumis à la gestion des changements.
- Résultat sur la bouteille : essais définis du contenant final, défauts associés à l’identité de la préforme, décision et responsable.
Pour le rPET, incluez les détails de la matière susceptibles d’influencer le réchauffage, et pas seulement une indication de pourcentage. Un lot peut satisfaire à un contrôle visuel d’injection tout en réagissant différemment au chauffage infrarouge en raison d’une variation de la composition du lot et de l’historique de l’additif de réchauffage. À l’inverse, un échec de l’essai de bouteille ne prouve pas automatiquement que la matière recyclée est en cause. Comparez les échantillons associés dans des conditions maîtrisées.
L’approbation de l’aptitude au soufflage est spécifique au produit. Elle doit indiquer la conception de la bouteille, les conditions d’essai, les critères d’acceptation et la plage autorisée de matières et de préformes. Elle ne garantit ni la conformité au contact alimentaire ni l’approbation sur tous les marchés.
10. Stabiliser le débit conforme lors des changements de format et des longues séries
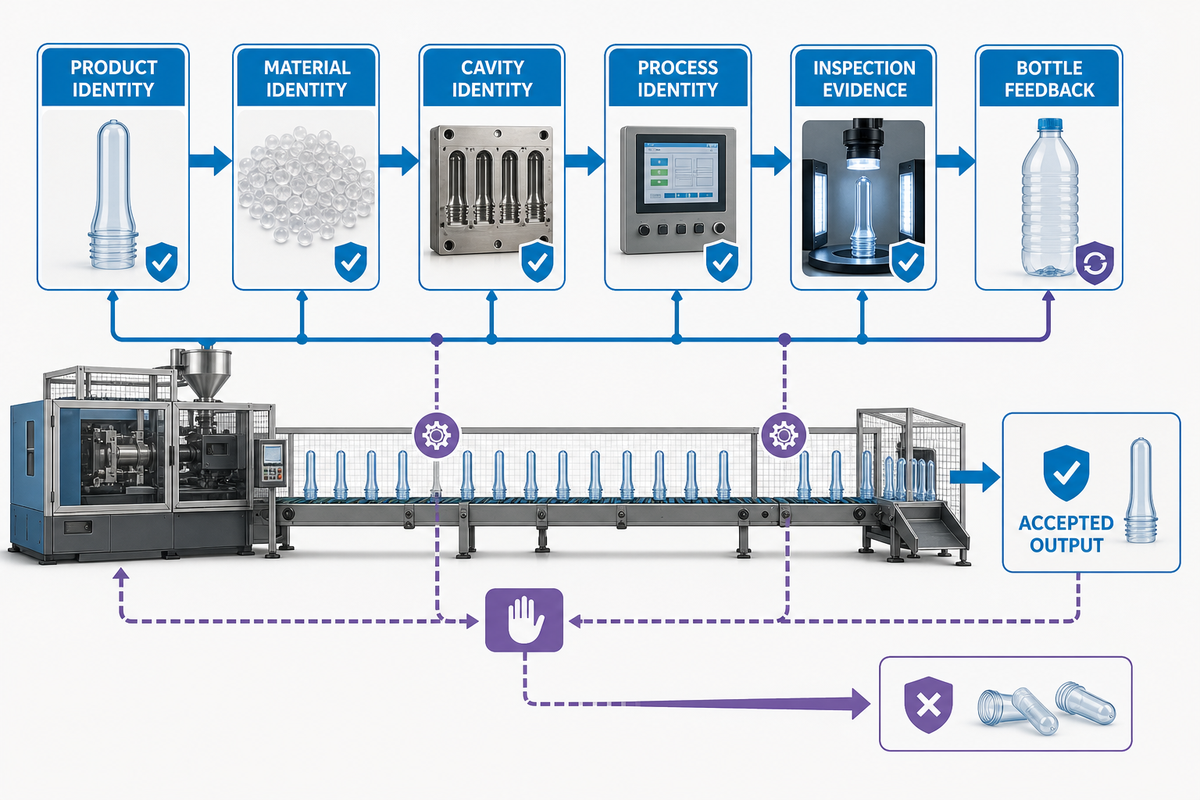
Réponse directe : un échantillon approuvé montre qu’un échantillon a réussi. Un débit conforme durable en production de préformes PET nécessite des données chronologiques qui maintiennent les liens entre le produit, la matière, l’empreinte, le procédé, l’inspection et les retours en aval. Suivez séparément le débit conforme et les cycles bruts afin d’éviter que les rebuts soient comptés comme une capacité de production de bouteilles.
Démarrage
Enregistrez la séquence de stabilisation, le premier échantillon approuvé, la couverture des empreintes et la transition de matière.
Enregistrez la séquence de stabilisation, le premier échantillon approuvé, la couverture des empreintes et la transition de matière.
Régime stabilisé
Suivez les tendances du poids, des dimensions et de l’aspect, les signatures des empreintes, les alarmes ainsi que les données du sécheur et du refroidissement.
Suivez les tendances du poids, des dimensions et de l’aspect, les signatures des empreintes, les alarmes ainsi que les données du sécheur et du refroidissement.
Changement de format
Associez la résine, la couleur, l’additif, le moule, la maintenance, la purge et les événements de redémarrage aux échantillons.
Associez la résine, la couleur, l’additif, le moule, la maintenance, la purge et les événements de redémarrage aux échantillons.
Intervention
Conservez les données avant et après, la modification autorisée, la prévision, le nouvel essai et la décision de traitement.
Conservez les données avant et après, la modification autorisée, la prévision, le nouvel essai et la décision de traitement.
Aval
Reliez les échecs des bouteilles et les essais acceptés à l’enregistrement initial de la préforme et du procédé.
Reliez les échecs des bouteilles et les essais acceptés à l’enregistrement initial de la préforme et du procédé.
Revue
Vérifiez si la plage acceptée correspond toujours au produit, à la méthode, à la matière et à l’usage prévu sur le marché.
Vérifiez si la plage acceptée correspond toujours au produit, à la méthode, à la matière et à l’usage prévu sur le marché.
Les règles européennes actuelles relatives aux emballages ajoutent un contexte documentaire lié au cycle de vie et au contenu recyclé, mais elles ne définissent pas un réglage d’injection du PET. La Commission européenne indique que le règlement (UE) 2025/40 s’applique à partir du 12 août 2026 ; son application dépend de l’emballage et du marché. Conservez l’identité réglementaire, les capacités de la matière, la qualité du moulage et les performances de la bouteille comme critères d’examen distincts.
Cet enregistrement de longue durée est un outil éditorial de maîtrise, pas une norme de maîtrise statistique. Les usines doivent définir la fréquence d’échantillonnage, les règles de contrôle, les alarmes et les plans d’intervention à partir de leur procédé validé et de leur système qualité. Lorsque les exigences du procédé ont été formellement définies et que la prochaine décision concerne la configuration des équipements, Mass Technology peut être évaluée dans le cadre de sa solution d’injection de préformes PET.
Foire aux questions
Comment fabrique-t-on les préformes PET ?
Les préformes PET sont fabriquées en vérifiant et en conditionnant la résine approuvée, en la plastifiant dans une unité d’injection, en remplissant et en compactant un moule multi-empreintes, puis en refroidissant les pièces, en les éjectant et en les stabilisant, avant de les inspecter selon une spécification maîtrisée. Cette étape du procédé de moulage par injection produit une pièce intermédiaire et non une bouteille finie. L’identité et les preuves de libération doivent rester liées aux résultats ultérieurs de réchauffage et de soufflage‑étirage. La libération intervient lorsque les résultats d’inspection associés et les preuves en aval satisfont au plan défini.
Pourquoi faut-il sécher la résine PET avant le moulage par injection ?
Le PET peut absorber l’humidité, et l’humidité présente pendant la transformation à l’état fondu peut contribuer à la dégradation hydrolytique des chaînes. Le séchage doit suivre les instructions du fournisseur réel de résine et le procédé qualifié du site. Enregistrez le grade, l’historique d’exposition, l’état du sécheur, le temps de séjour, le circuit de transfert, le point d’échantillonnage, la méthode d’essai, le résultat et la décision de traitement. Se contenter de copier un relevé de séchage contrôlé selon le temps ou la température provenant d’autres résines ou usines est insuffisant. Conservez ces éléments de preuve liés au lot de résine, au circuit de transfert et aux observations ultérieures sur la qualité de la matière fondue.
Que doit inclure l’inspection d’une préforme PET ?
Commencez par le plan approuvé et la spécification du produit. Vérifiez l’identité, le poids, les dimensions critiques, la finition du col, l’état du point d’injection, l’aspect, la couleur, la contamination, les essais de matière spécifiés, la répartition des empreintes et le statut de l’essai de soufflage. Définissez la méthode, le déclencheur d’échantillonnage, l’identité du lot et de l’empreinte, la source des critères d’acceptation, le circuit de traitement des écarts et l’approbateur responsable.
Pourquoi une préforme visuellement acceptable peut-elle malgré tout mal se souffler ?
Un contrôle d’aspect élémentaire peut ne pas révéler des variations liées à la matière, aux dimensions, au stockage, à la répartition de température ou aux empreintes qui deviennent importantes pendant le réchauffage et l’étirage. Reliez les échantillons au lot de résine, à l’empreinte, à l’heure, à l’inspection et au stockage. Réalisez ensuite l’essai de bouteille approuvé selon des essais définis de chauffage et de contenant final. Enregistrez les défaillances avec la même identité d’échantillon. L’acceptation à l’injection et l’approbation de l’aptitude au soufflage répondent à des questions différentes. La première vérifie une spécification de préforme ; la seconde évalue les performances de la bouteille dans des conditions d’essai définies.
Quelles sont les causes du blanchiment, du voile ou de la cristallisation d’une préforme PET ?
L’aspect peut avoir plusieurs causes. Ces désignations d’aspect peuvent résulter de plusieurs mécanismes, notamment de l’état de la matière et de l’historique thermique ou de refroidissement. Enregistrez l’emplacement du symptôme sur la préforme, les empreintes concernées, le moment de son apparition, le lot de résine et d’additif ainsi que les événements du procédé. Choisissez ensuite une comparaison appropriée, sûre et maîtrisée. L’aspect seul ne doit pas être considéré comme la preuve de la présence d’humidité ou d’une erreur unique de réglage.
Quelle est la différence entre l’injection de préformes et le soufflage de bouteilles ?
L’injection des préformes produit la pièce intermédiaire et le col fini. Le moulage par soufflage‑étirage réchauffe et étire cette préforme acceptée pour en faire une bouteille. Les contrôles diffèrent, mais l’historique du produit couvre les deux opérations. Les enregistrements de transfert relient la résine, l’empreinte, l’inspection, le stockage, les conditions d’essai et les résultats sur le contenant final.
Commencez par les preuves de libération, puis examinez les équipements
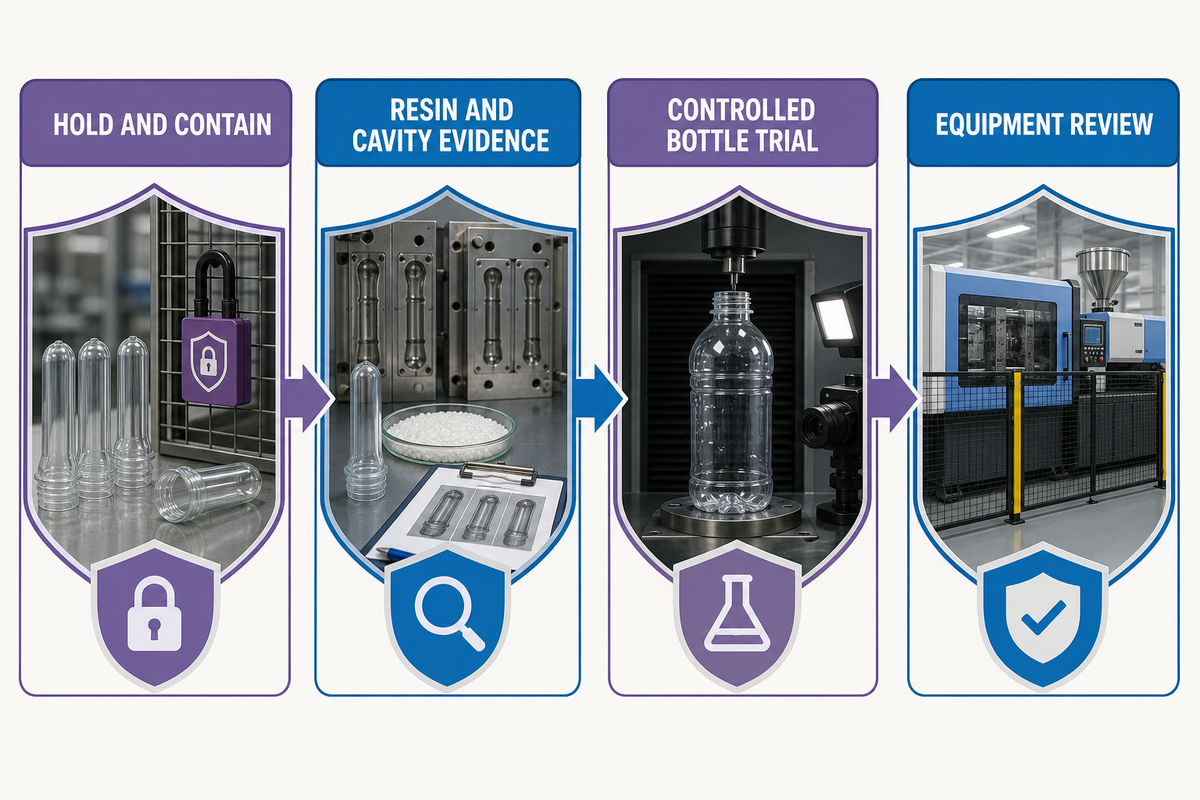
Mettez en attente et isolez lorsque l’identité du produit ou le périmètre concerné n’est pas clair. Évaluez les éléments de preuve relatifs à la résine et aux empreintes avant toute modification généralisée. Exigez un essai de bouteille maîtrisé lorsque les performances en aval restent à déterminer. Une fois les exigences du procédé, les méthodes de preuve et le transfert définis, l’examen des équipements gagne en précision.
Présentez une exigence de procédé clairement définie lors de l’examen des équipements
Communiquez les exigences relatives à la résine, aux préformes, au moule, à la libération et aux opérations en aval que le projet doit couvrir. La présentation de l’entreprise Mass Technology fournit le contexte des services de fabrication et techniques.
Discutez de votre projet de préformes PETRéférences et sources
- ASTM D4603-26, méthode d’essai standard pour déterminer la viscosité intrinsèque du PET
- Propriétés thermiques et mécaniques du PET recyclé et vierge
- Étude des paramètres des préformes PET de 2025 utilisant la méthode de Taguchi et l’ANOVA
- Déséquilibre de remplissage dans les moules d’injection à empreintes multiples géométriquement équilibrées
- Contrôle de la température dans le système de chauffage par soufflage‑étirage du PET
- Recyclage bouteille-à-bouteille du PET pour l’industrie des boissons : revue
- US FDA, plastiques recyclés dans les emballages alimentaires
- OSHA 1910.212, exigences générales applicables à toutes les machines
- Commission européenne, déchets d’emballages et PPWR
- US6171541B1, méthode et appareil de refroidissement des préformes après moulage