Entrez en contact avec Masstech

Guide du procédé, de la qualité et de la réception · Mis à jour en septembre 2026
Le remplissage de canettes de soda est une chaîne de contrôle pratique reliant l’état du produit, le remplissage à contre-pression, le diagnostic de la mousse, les preuves du double sertissage et la réception FAT-SAT.
En bref : cela couvre bien plus que le moment où le liquide entre dans une canette. Il s’agit d’un procédé intégré de contrôle de l’emballage : confirmer la canette et le couvercle, fournir la boisson dans un état validé, maîtriser la pression pendant le cycle de remplissage, poser le couvercle, former le double sertissage et libérer les canettes sur la base de preuves définies. Lorsque de la mousse, un sous-remplissage ou des fuites apparaissent, diagnostiquez le profil avant de modifier un réglage.
Le remplissage de canettes de soda paraît simple dans une vidéo à grande vitesse : les canettes arrivent, le liquide est dosé, les couvercles descendent et sont insérés, puis les canettes remplies sont évacuées. En production, la réalité est bien plus complexe. Une canette peut être dimensionnellement correcte tout en étant associée au mauvais couvercle ou à une protection interne inadaptée. La formation de mousse peut commencer parce que la boisson entrante a changé, alors que la remplisseuse reste stable. Même un sertissage d’aspect soigné peut nécessiter une évaluation interne. Une ligne peut atteindre sa cadence mécanique et produire moins de canettes conformes que prévu par le projet.
Cet article met l’accent sur un autre sujet que la page de Mass Technology consacrée aux équipements et à la configuration pour le remplissage de canettes de soda. La page Solutions présente les différents modèles et configurations de machines, leurs capacités nominales, les comparaisons commerciales, les devis de projet et les demandes de RFQ. Ce guide traite du procédé, des preuves qualité, de la logique de dépannage et des limites de réception. La séparation de ces sujets aide les acheteurs et les opérateurs à trouver la page pertinente sans devoir répondre à la même question commerciale avec deux URL différentes.
Périmètre : les instruments décrits ci-dessous sont des cadres éditoriaux de positionnement et ne doivent pas être considérés comme des manuels de machine, des recettes de procédé universelles, des avis juridiques ou des substituts à la spécification approuvée de la canette et du couvercle. Le propriétaire de la boisson, les fournisseurs de canettes et de couvercles, la documentation des équipements, les méthodes validées, le personnel qualifié et les exigences du marché cible déterminent les décisions réelles de production et de libération.
1–2 · Définir
Périmètre du procédé et compatibilité de l’emballage
Périmètre du procédé et compatibilité de l’emballage
3–5 · Stabiliser
État du produit, cycle de remplissage et preuves liées à la mousse
État du produit, cycle de remplissage et preuves liées à la mousse
6–8 · Prouver
Sertissage, hygiène, sécurité et diagnostic
Sertissage, hygiène, sécurité et diagnostic
9–10 · Réceptionner
Production commercialisable et dossier FAT/SAT
Production commercialisable et dossier FAT/SAT
1. Considérer le remplissage de canettes de soda comme une chaîne de contrôle intégrée
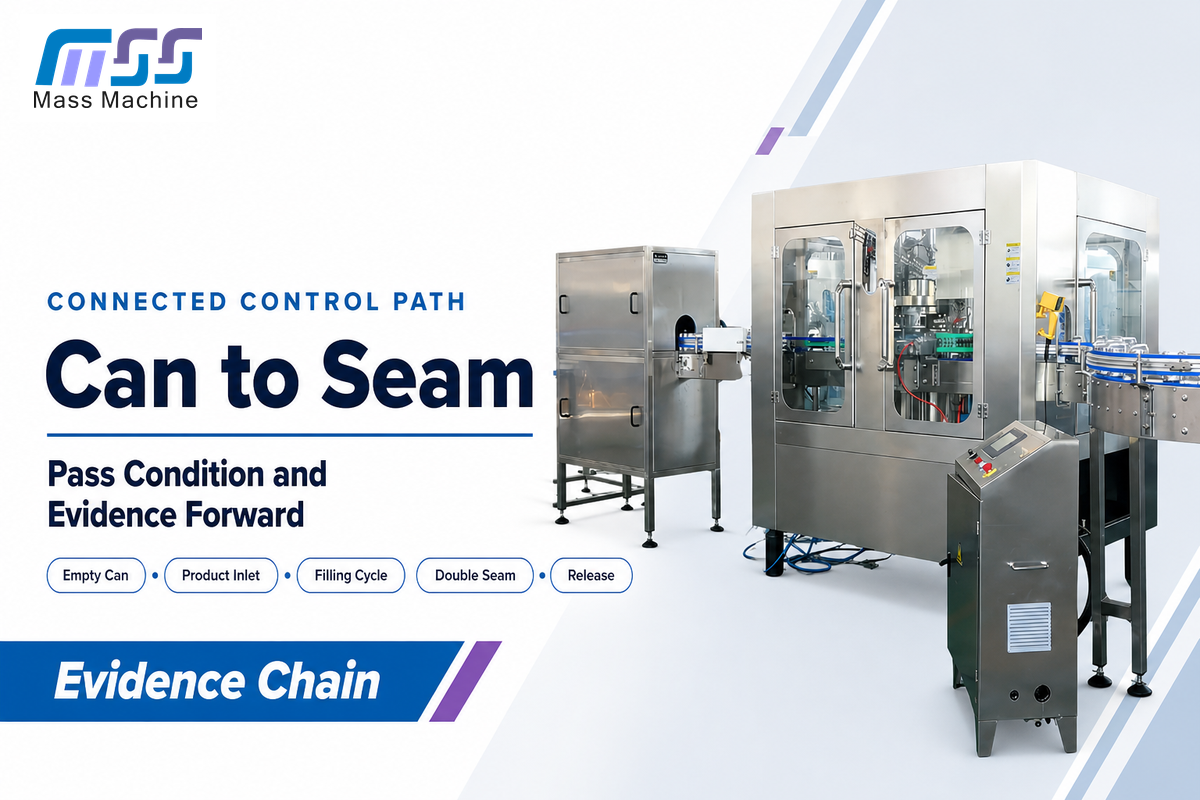
Réponse directe : le périmètre opérationnel va d’une canette vide approuvée et d’une boisson conditionnée à un emballage rempli, serti et inspecté à un point de libération défini. Chaque étape s’appuie sur l’état de l’étape précédente et fournit les preuves nécessaires à l’étape suivante.
Une cartographie efficace de la ligne commence avant la remplisseuse. Les canettes ont un format de corps, un état du col et du bord, un niveau de propreté et un historique de manutention. La boisson arrive avec une température, un gaz dissous, une composition gazeuse, une pression et un historique de transfert donnés. La remplisseuse exécute un cycle défini. Le couvercle est ensuite présenté, positionné et serti avant l’inspection, le codage, le conditionnement secondaire et la libération.
Ressource éditoriale : colonne vertébrale du contrôle, de la canette au sertissage
Utilisez cette colonne vertébrale pour repérer où un état est créé, où il devient visible et quel enregistrement doit franchir le périmètre.
| Étape | Question de contrôle | Preuve transmise | Conclusion erronée typique |
|---|---|---|---|
| Alimentation en canettes vides | Le format de corps approuvé est-il intact et traçable ? | Fournisseur, code, lot, état et statut de blocage | « Le diamètre est identique, donc c’est compatible. » |
| Arrivée du produit | La boisson se trouve-t-elle dans sa plage de fonctionnement approuvée ? | Température, gaz/pression, lot et historique temporel | « Le réglage de la remplisseuse a provoqué chaque épisode de mousse. » |
| Cycle de remplissage | La séquence des vannes a-t-elle atteint les états prévus ? | Tête/poste, alarmes, synchronisation et résultat mesuré | « Un niveau visuel bas signifie toujours un sous-remplissage. » |
| Pose du couvercle | Le couvercle correct a-t-il été présenté sans dommage ? | Code du couvercle, lot, présence/orientation et rejets | « La sertisseuse peut corriger un défaut de présentation. » |
| Double sertissage | Les deux opérations ont-elles formé la fermeture spécifiée ? | Preuves sur la tête, l’échantillon, l’aspect, les dimensions et la structure interne | « L’absence de fuite immédiate prouve que le sertissage est conforme. » |
| Périmètre de libération | Qu’est-ce qui compte comme canette acceptée et commercialisable ? | Quantité conforme, rejets, arrêts, essais et décision de disposition | « La vitesse nominale équivaut au débit conforme livré. » |
Cette colonne vertébrale modifie l’approche du dépannage. Si plusieurs têtes commencent à dériver après le réchauffement de la boisson, commencez par examiner l’état commun du produit. Si une tête présente un symptôme alors que les têtes voisines restent stables, les preuves orientent vers un circuit local. Si la fermeture échoue uniquement avec un lot de couvercles, la remplisseuse n’est peut-être pas le premier endroit où chercher. La cartographie évite d’attribuer une cause racine à un symptôme simplement visible.
2. Geler la compatibilité de la canette, du couvercle et de la boisson avant le réglage de la ligne
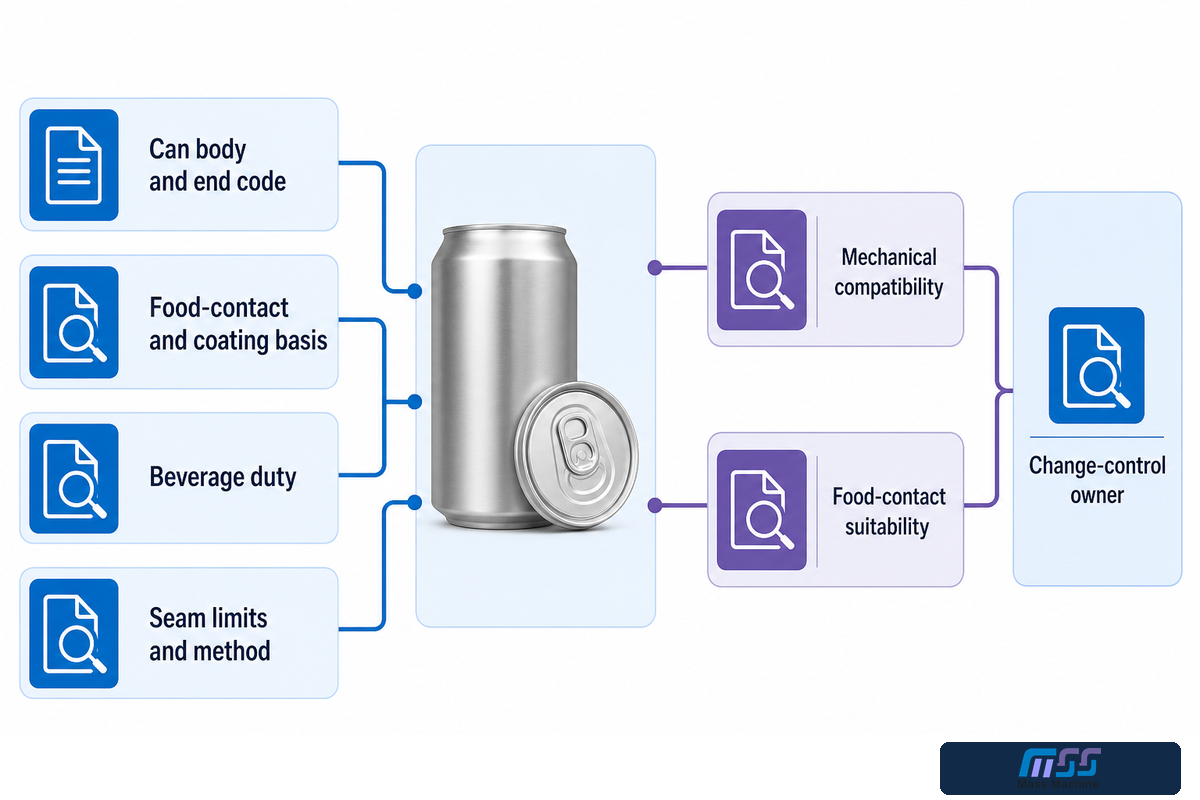
Réponse directe : « canette standard » n’est pas une spécification de libération exploitable. Avant d’approuver les pièces de changement de format ou les réglages de sertissage, figez les codes du corps et du couvercle, les plans, le matériau et le revêtement, les caractéristiques du produit, le traitement prévu, les limites fournisseurs, les méthodes approuvées, les obligations d’échantillonnage et les responsables de la gestion des changements.
La compatibilité mécanique et l’aptitude au contact alimentaire sont deux questions distinctes. Le corps et le couvercle peuvent s’adapter à la ligne, mais la seule compatibilité dimensionnelle ne prouve pas qu’un revêtement interne ou un autre composant en contact avec les aliments est autorisé pour la boisson et les conditions d’utilisation prévues. La FDA explique qu’une autorisation de contact alimentaire peut dépendre de l’identité de la substance, du fabricant ou du fournisseur, des spécifications et des conditions d’utilisation. Les autres marchés cibles nécessitent leur propre évaluation.
Note terminologique : les résultats de recherche peuvent appeler l’emballage canette en aluminium, canette de boisson en aluminium ou canette de boisson gazeuse ; ils peuvent appeler le couvercle opercule ; décrire l’eau gazeuse comme une base de boisson ; et employer le terme automatisation pour les commandes mécanisées. Ce guide utilisera les termes canette, couvercle, boisson et système de contrôle afin de clarifier le dossier de production.
| Champ contrôlé | Source de référence | Interface concernée | Déclencheur de changement |
|---|---|---|---|
| Code du corps de canette et du couvercle | Spécification du fournisseur approuvé | Manutention, pose du couvercle, mandrin et molettes | Nouveau fournisseur, révision, usine ou format |
| Base du contact alimentaire/revêtement | Autorisation applicable et déclaration du fournisseur | Conditions de boisson, de stockage et de traitement | Changement de formule, de revêtement, de fournisseur ou de marché |
| Usage boisson | Spécification approuvée du produit et du procédé | Préparation du produit, remplisseuse et emballage | Changement de recette, de carbonatation ou de traitement |
| Limites et méthode de sertissage | Documentation du fournisseur de canettes/couvercles et de la sertisseuse | Première et deuxième opération, inspection | Tout changement de combinaison corps/couvercle/outillage |
Cette première limite anti-cannibalisation précise ce qui doit être défini pour un procédé de mise en canettes de soda et un projet de ligne de mise en canettes de boissons, y compris la remplisseuse de canettes à contre-pression, et non le modèle Mass Technology à choisir. Certaines parties d’un système peuvent être similaires pour une ligne de production de boissons gazeuses et une machine de remplissage de canettes de bière, mais le comportement de conception, les objectifs de maîtrise de l’oxygène, les spécifications de l’emballage et le plan de libération validé peuvent différer. Une fois la fonction définie et la question devenue « machine de remplissage de canettes de soda », « remplissage de canettes de soda à vendre » ou « machine de remplissage de canettes de soda à vendre », passez à la page de solution commerciale au lieu d’étendre cet article en un second catalogue.
3. Conditionner la boisson avant son arrivée dans la remplisseuse
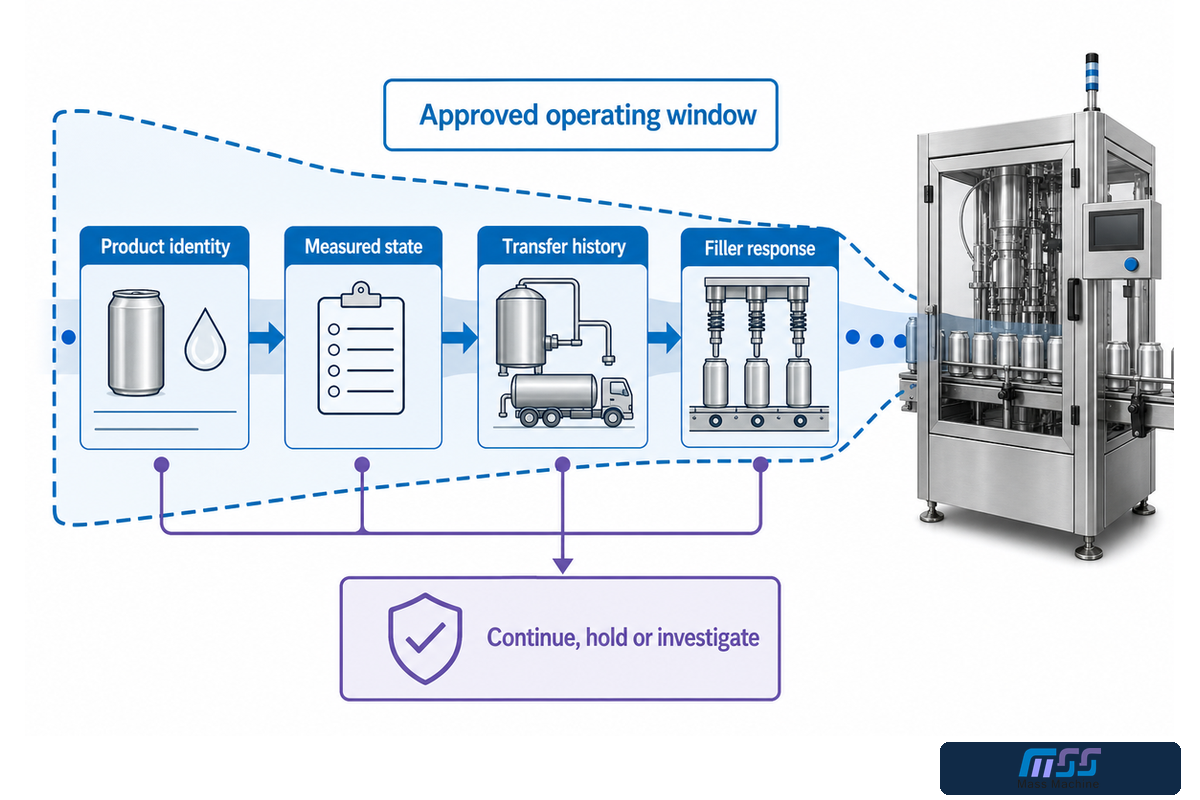
Réponse directe : la remplisseuse reçoit un état physique du produit, et pas seulement un nom de recette. Une variation de pression au niveau d’une vanne peut être influencée par la température, le dioxyde de carbone dissous, la pression d’alimentation, le comportement de la cuve, l’agitation pendant le transfert, la composition du produit et le temps passé dans le système.
Le comportement de la mousse ne se contrôle pas avec un seul réglage. Les recherches évaluées par les pairs sur les bulles et la mousse décrivent le rôle de la carbonatation, de la température, de la composition, des interfaces et des méthodes de mesure dans ce qui est observé. Une température plus basse aide à retenir le gaz dissous. Cependant, « plus froid est toujours mieux » n’est pas une consigne d’exploitation prudente. Des limites sont fixées par la qualité du produit, la conception de l’équipement, l’assainissement et la plage validée de la boisson.
Ressource éditoriale : couloir de stabilité du produit froid
Définissez un couloir approuvé au lieu de recopier une valeur de température ou de pression provenant d’une autre boisson.
- Enregistrez l’identité du produit : lot, révision de recette et emballage prévu.
- Enregistrez l’état mesuré : température approuvée, méthode liée à la carbonatation ou à la pression et point d’échantillonnage.
- Enregistrez l’historique de transfert : état de la cuve, événements de pompage ou de transfert, temps de séjour et interruptions.
- Réponse de la remplisseuse : signature de la mousse, mesure du remplissage, identité de la vanne/tête et heure d’apparition.
- Décision : poursuivre, bloquer, enquêter, reconditionner ou escalader selon le plan du site.
Instantané diagnostique à 14 signaux
Données illustratives uniquement : les chiffres fournis sont des exemples du niveau de détail synchronisé dans le temps qu’un enregistrement diagnostique peut capturer. Ils ne doivent pas être considérés comme des consignes, des limites ou des critères de réception. Remplacez-les par les valeurs décrites dans la recette approuvée, l’instrumentation, les spécifications de l’emballage et le plan d’essai.
| Type de signal | Échantillon d’événement illustratif | Échantillon stable illustratif | Pourquoi l’enregistrement apparié est important |
|---|---|---|---|
| Température à l’arrivée du produit | 3,2 °C | 3,0 °C | Distingue une variation commune à l’arrivée d’un profil local de tête. |
| Température du produit dans la cuve | 3,4 °C | 3,1 °C | Montre si l’état du produit a changé pendant le transfert. |
| Pression à l’arrivée du produit | 2,6 bar | 2,7 bar | Relie le comportement de l’alimentation à l’événement de remplissage. |
| Pression du gaz dans la cuve | 2,2 bar | 2,3 bar | Préserve l’état côté gaz, plutôt qu’un simple réglage. |
| Temps d’égalisation | 0.8 sec | 0.7 sec | Fournit le contexte du cycle pour les symptômes liés à la pression. |
| Temps d’écoulement du produit | 2.4 sec | 2.3 sec | Permet à l’équipe de comparer le temps commandé au résultat mesuré. |
| Temps de mise à l’air ou de snift | 0.5 sec | 0.4 sec | Relie l’apparition de la mousse à l’étape de libération. |
| Écart de mesure du remplissage | +0,9 % | +0,3 % | Maintient séparées les preuves de quantité et de hauteur visuelle. |
| Largeur du sertissage en première opération | 2,1 mm | 2,0 mm | Relie la mesure à l’opération et à l’échantillon. |
| Épaisseur du sertissage fini | 1,2 mm | 1,2 mm | Montre pourquoi une seule dimension ne suffit pas à statuer sur le sertissage. |
| Temps écoulé depuis l’arrêt du convoyeur | 18 min | 25 min | Vérifie si l’historique d’arrêt et de redémarrage suit l’événement. |
| Fenêtre d’échantillonnage | 30 min | 30 min | Maintient les comparaisons dans le même périmètre d’observation. |
| Temps de maintien de l’échantillon | 5 min | 5 min | Évite qu’un temps de stabilisation différent fausse la comparaison. |
| Intervalle d’observation | 10 min | 10 min | Maintient une fréquence de tendance cohérente pendant la production. |
Il est recommandé d’analyser ensemble la tendance de ces champs. Les preuves comprennent une valeur observée de température associée à l’emplacement d’un échantillon. Une valeur observée de pression associée à l’identifiant du produit ou à l’état de l’instrument peut également être utile. L’enregistrement de la valeur fournit des preuves sur l’état de l’arrivée, des têtes individuelles et de l’emballage pendant l’opération.
4. Comprendre le cycle de remplissage à contre-pression
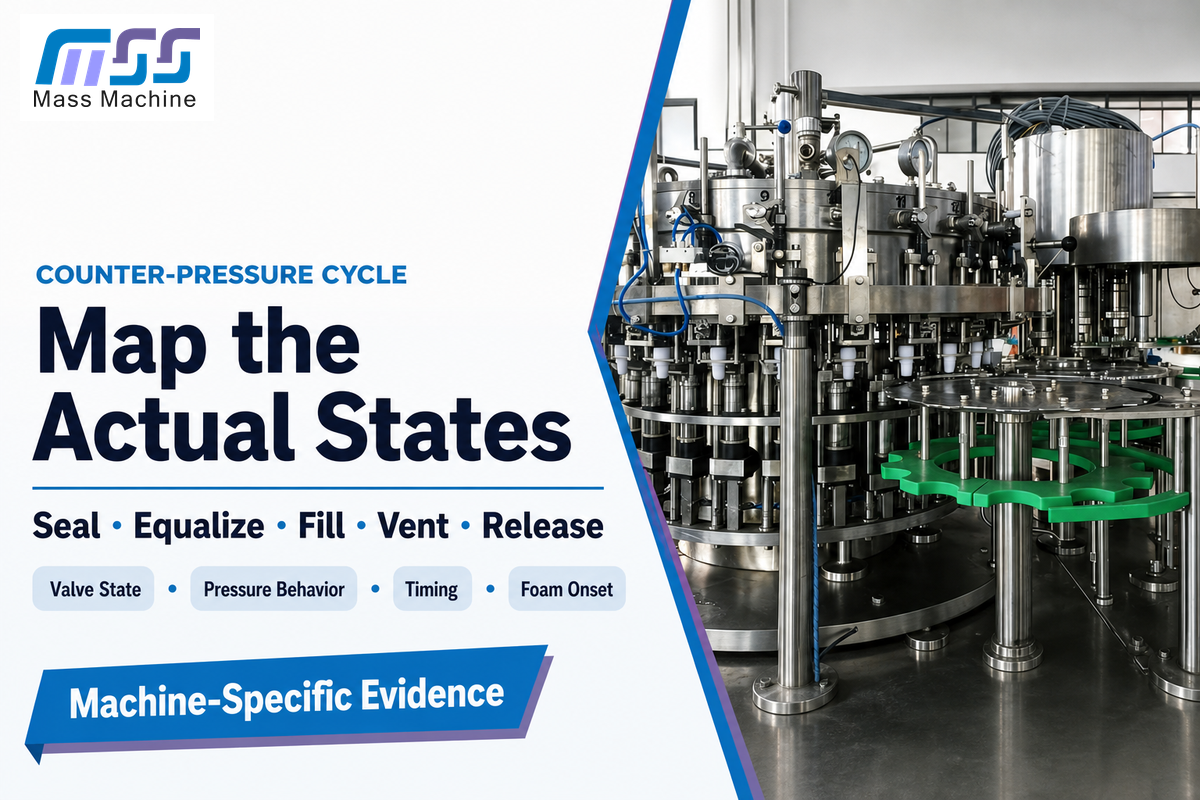
Réponse directe : un cycle typique établit une étanchéité entre la canette et le circuit de remplissage, peut purger le contenant, égalise la pression du gaz, admet le produit, contrôle la mise à l’air ou le snift, puis libère la canette remplie pour la pose du couvercle. La séquence exacte, la disposition des vannes et la commande du mécanisme sont propres à chaque machine.
La contre-pression aide à réduire le choc qui entraîne un dégazage excessif. Elle n’élimine pas la mousse. Une purge, une pression non égalisée, un écoulement perturbé du produit, un circuit de mise à l’air restreint, une décompression rapide, une arrivée instable ou d’autres facteurs peuvent provoquer un symptôme ultérieur. La mousse observée en fin de cycle peut avoir commencé en amont ou plusieurs états de vanne auparavant.
Cartographiez chaque étape pour aligner les preuves sur ce que la machine réelle peut faire. Cela peut inclure le retour d’état, le comportement de la pression, la synchronisation, l’historique des alarmes, le numéro de tête, le résultat produit ou une observation sûre consignée dans la procédure d’équipement. Ne spéculez pas une étape manquante en extrapolant à partir d’une autre conception de remplisseuse. KHS et Sidel montrent tous deux que le remplissage est un procédé spécifique à l’application pour différents types de boissons et d’emballages. Une séquence générale trouvée sur le Web ne remplace donc pas le manuel de la machine.
| Étape typique | État attendu | Preuves à examiner | Ne pas supposer |
|---|---|---|---|
| Étanchéité et purge facultative | Interface canette-vanne et circuit de gaz définis | Position de la canette, état de l’étanchéité, état de la vanne | Toutes les machines purgent de la même manière |
| Égalisation | Différence de pression maîtrisée avant l’écoulement | État de la machine, comportement de la pression, synchronisation | Une durée plus longue est toujours préférable |
| Écoulement du produit | Entrée contrôlée avec alimentation stable | Résultat de la tête, état de l’arrivée, alarmes liées à l’écoulement | Un résultat de remplissage identifie une seule cause |
| Mise à l’air/libération | Transition contrôlée avant le transfert | Apparition de la mousse, synchronisation et état du produit | La contre-pression élimine le dégazage |
5. Maîtriser ensemble la mousse, la quantité de remplissage et l’espace de tête
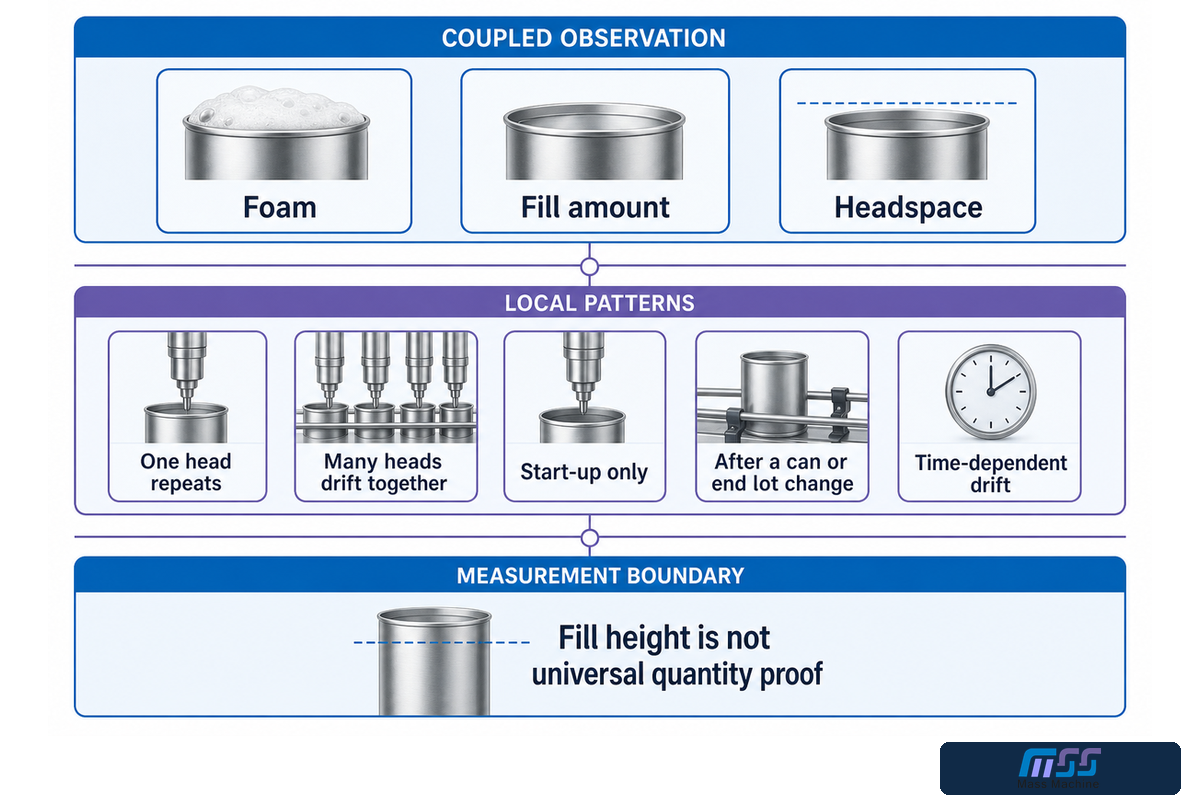
Réponse directe : la mousse, la quantité de remplissage et l’espace de tête sont des observations liées. L’état du produit, le comportement de la vanne, l’état de la canette, l’accélération, le temps d’attente avant la pose du couvercle et la méthode de mesure peuvent modifier le résultat visible. Enregistrez le profil avant de choisir une intervention.
Un niveau de liquide visuellement bas peut correspondre à une quantité réelle, à un effondrement de la mousse, à la température du produit, à la géométrie de l’emballage ou au moment de la mesure. La hauteur de remplissage seule ne prouve pas universellement la quantité. La méthode approuvée peut s’appuyer sur la masse, le volume, le niveau ou un indicateur d’inspection automatisé, mais chaque méthode exige un échantillonnage défini, la maîtrise de l’instrument et une interprétation.
Ressource éditoriale : empreinte diagnostique des vannes et des têtes
| Profil observé | Preuves à recueillir | Première question sûre | Ne pas conclure pour l’instant |
|---|---|---|---|
| Une tête se répète | ID de la tête, comparaison avec les têtes voisines, état de la vanne et résultat de l’échantillon | Le signal est-il réellement local et répétable ? | La boisson est globalement non conforme |
| Plusieurs têtes dérivent ensemble | État à l’arrivée du produit, événements de cuve/transfert et tendance temporelle | Quelle condition commune a changé ? | Chaque vanne doit être réglée |
| Uniquement au démarrage | Mise en température, produit retenu, séquence de première canette et temps de stabilisation | Quelle limite de démarrage n’était pas encore stable ? | Les réglages en régime établi sont incorrects |
| Après un changement de lot de canettes/couvercles | Codes de lot, état, dimensions et preuves de sertissage | L’entrée d’emballage a-t-elle changé ? | La remplisseuse a créé le défaut de fermeture |
| Dérive dépendante du temps | Température, pression, arrêts, état de nettoyage et indicateurs d’usure | Quelle condition suit le début du phénomène ? | Un réglage récent en est la cause |
Limite de métrologie légale : une cible de procédé n’est pas équivalente à la conformité des produits emballés. Aux États-Unis, les recommandations du NIST pour les produits emballés distinguent l’exigence de moyenne du lot des insuffisances de chaque emballage et de la variation maximale autorisée applicable. Plusieurs mesures acceptables de hauteur de remplissage n’établissent pas les deux. D’autres juridictions peuvent appliquer des règles d’échantillonnage et de contrôle différentes.
6. Sertir immédiatement, puis prouver le double sertissage
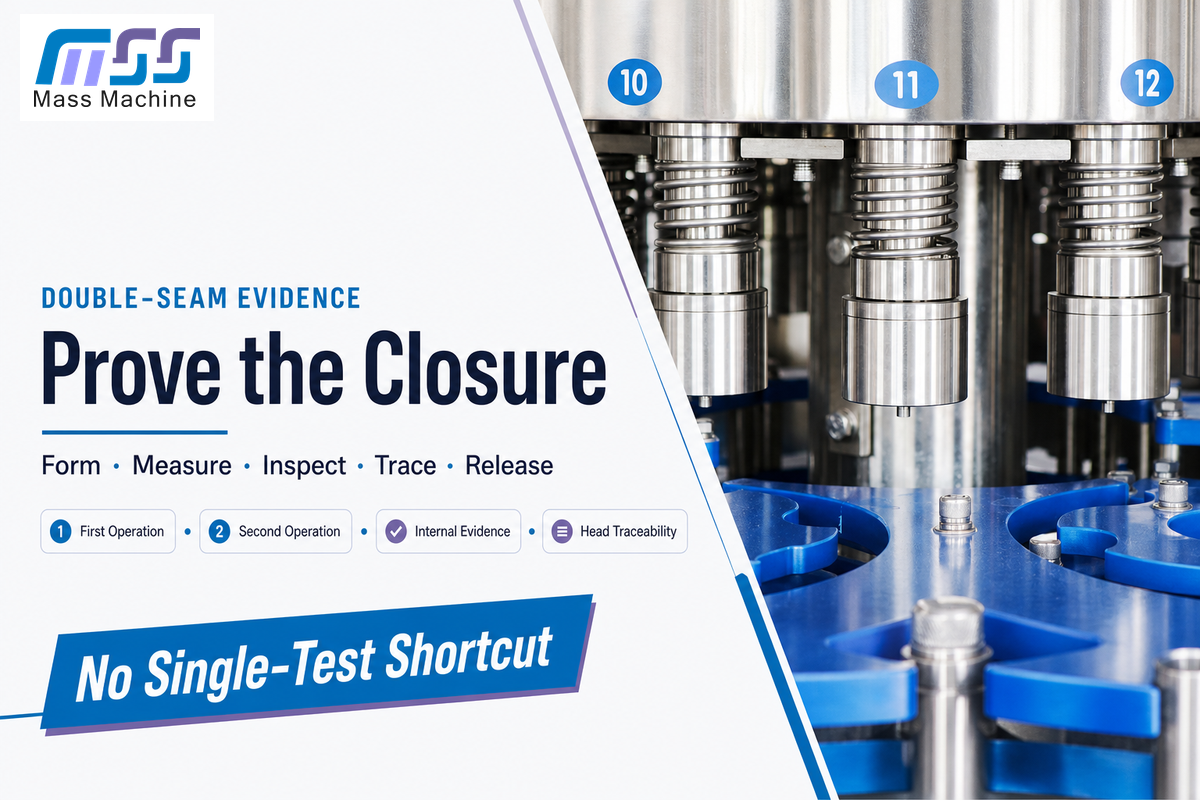
Réponse directe : le couvercle est posé sur la canette remplie et l’outillage de première et de deuxième opération forme un double sertissage imbriqué. Les libérations doivent utiliser les méthodes d’inspection et les limites spécifiées pour la combinaison réelle canette/couvercle, et non une dimension copiée sur Internet.
Selon Crown, la fermeture repose sur deux opérations de formage dépendantes. La première opération crée l’imbrication ; la seconde comprime et achève le sertissage. Cette séquence définit plusieurs interfaces : bord du corps, ourlet du couvercle, joint, mandrin, molettes, comportement du lève-canette/de la plaque de base, présentation du couvercle et manutention de la canette remplie. Un problème sur une interface peut se traduire par un pli, un faux sertissage, un affaissement, un sertissage coupant, une fuite ou une mesure interne hors limite approuvée.
Ressource éditoriale : ensemble de preuves du double sertissage
Chaque cas doit être relié au code de la canette, au code du couvercle, à la tête de la sertisseuse, à l’heure de l’échantillon, à la méthode, à la limite fournisseur applicable et à la décision de disposition.
- Examen visuel externe pour repérer les signaux de formation et de dommage.
- Mesures externes réalisées avec l’instrument et la méthode approuvés.
- Preuves de coupe ou de démontage lorsque la spécification exige une évaluation interne.
- Les preuves de fuite ou d’intégrité de l’emballage doivent être utilisées dans les limites de leurs capacités spécifiées et ne remplacent pas toutes les autres évaluations.
- Traçabilité et réponse couvrant la tête, l’échantillon, le lot, le périmètre de blocage, la correction et le redémarrage vérifié.
La référence d’Ardagh sur le double sertissage sépare l’examen visuel, les mesures externes, la coupe du sertissage et les évaluations par démontage. Le support de formation de Ferrum couvre l’interprétation des première et deuxième opérations ainsi que les mesures manuelles ou automatisées. Les deux sources expliquent quelles catégories de preuves sont nécessaires. La documentation approuvée de la canette, du couvercle et de la sertisseuse fournit néanmoins les limites et la fréquence réelles applicables à l’emballage.
Un test rapide d’étanchéité peut être utile, mais « il n’y a pas eu de fuite » ne constitue pas une libération complète du sertissage. Ce test peut ne pas détecter tous les défauts présents dans la structure interne de l’emballage, avoir un seuil de détection limité et ne pas représenter les conditions susceptibles de survenir pendant la distribution.
7. Garder l’hygiène et la sécurité maîtrisées lors du changement de format
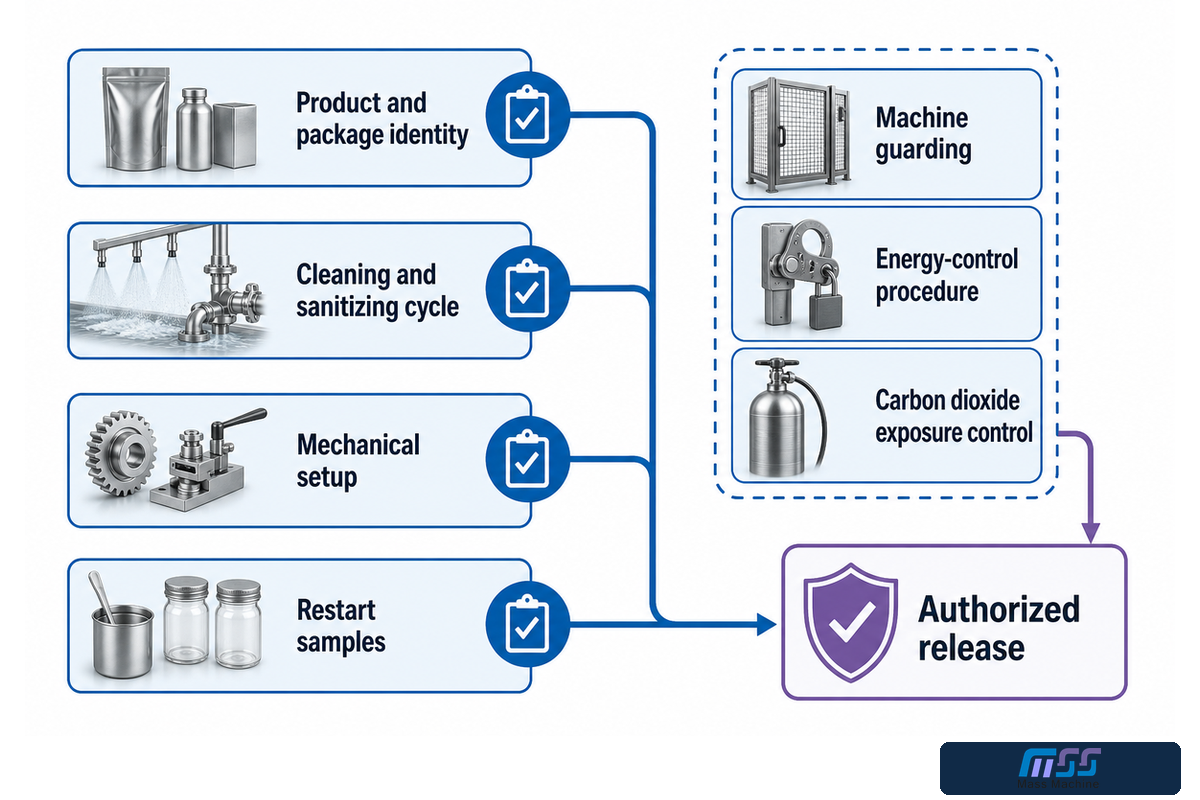
Réponse directe : le nettoyage élimine les salissures et l’assainissement est une étape contrôlée réalisée séparément. Cela inclut les surfaces en contact avec le produit, les vannes, les cuves, les circuits de transfert, les bras morts, le drainage, l’utilisation des produits chimiques, le rinçage ou les exigences de vérification, les contrôles et la libération au redémarrage pour la boisson et l’équipement concernés.
Pour les opérations alimentaires aux États-Unis, le 21 CFR 117.40 traite de la conception nettoyable et de la maintenance sanitaire, tandis que le 21 CFR 117.80 exige que les opérations de remplissage et de conditionnement protègent les aliments contre les dangers de contamination applicables. Un cycle de nettoyage terminé ne constitue pas automatiquement une libération vérifiée. L’enregistrement doit indiquer le cycle exécuté, les contrôles effectués, la manière dont les écarts ont été maîtrisés et la personne ayant libéré la ligne.
Limite de sécurité machine : le nettoyage, le débourrage, le réglage et l’inspection peuvent placer une personne dans des zones dangereuses actives comportant des pièces en rotation, des points de pincement, des éléments sous pression ou susceptibles d’être mis sous tension brutalement. Les exigences générales de l’OSHA relatives à la protection des machines et aux énergies dangereuses imposent des obligations distinctes. Ce guide n’autorise jamais le contournement d’un interverrouillage ni le remplacement de la procédure de maîtrise des énergies du site.
Limite de sécurité liée au CO2 : le dioxyde de carbone est une entrée de procédé et un danger professionnel. L’OSHA a documenté des risques potentiels d’asphyxie lors du transfert et de l’accumulation de CO2. La réponse aux fuites, la ventilation, la surveillance, l’évaluation des espaces confinés, l’évaluation de l’exposition et les procédures d’urgence font partie du programme de sécurité de l’installation. Une mesure de carbonatation stable ne garantit pas une atmosphère sûre.
| Enregistrement du changement de format | Question minimale | Preuve de libération |
|---|---|---|
| Identité du produit et de l’emballage | Qu’est-ce qui a changé depuis la production précédente ? | Confirmation de l’usage approuvé et du lot/code |
| Cycle de nettoyage/assainissement | Quelle procédure validée et quels paramètres s’appliquent ? | Enregistrement du cycle, contrôles et écarts |
| Réglage mécanique | Les pièces de changement et les réglages autorisés ont-ils été vérifiés en toute sécurité ? | Validation du réglage et rétablissement de la sécurité |
| Échantillons de redémarrage | Quels contrôles du remplissage, du sertissage et de l’emballage autorisent la libération ? | Échantillons traçables et décision du responsable |
8. Diagnostiquer par poste, tête et temps avant tout réglage
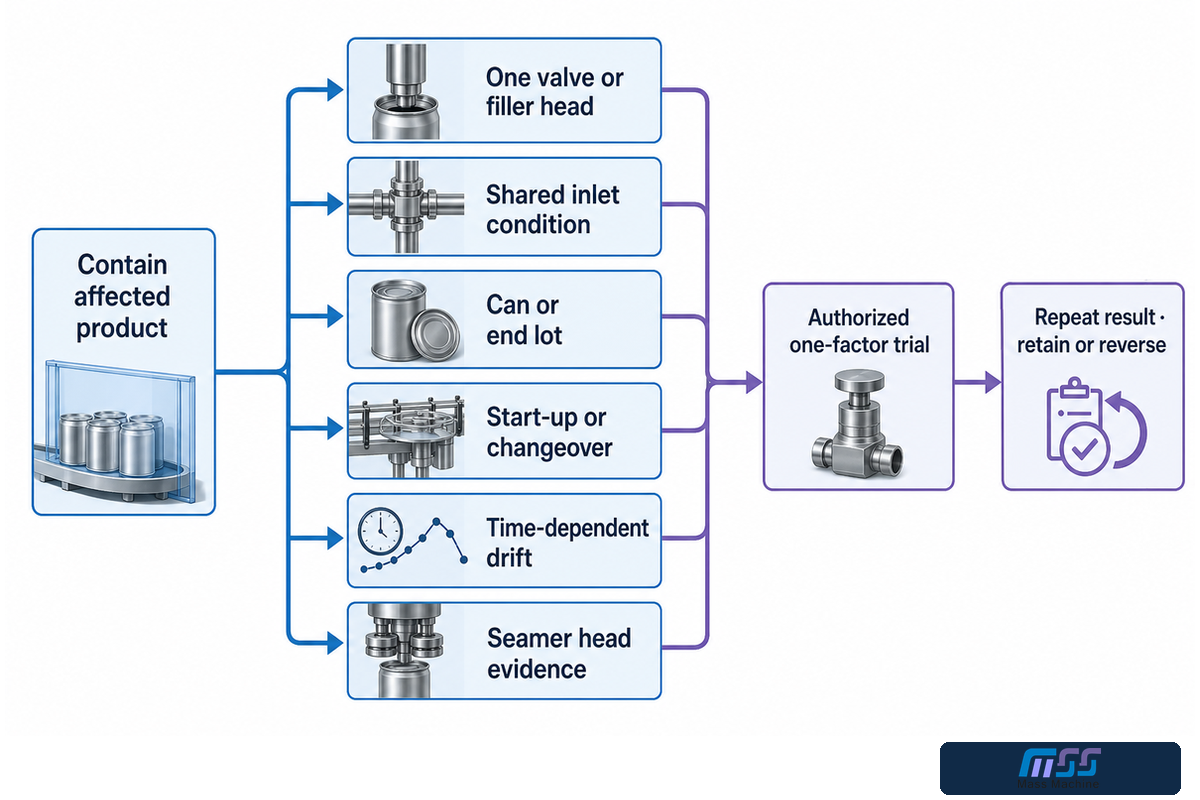
Réponse directe : isolez le produit concerné, puis caractérisez la signature. Demandez-vous si le symptôme se limite à une vanne ou une tête de sertisseuse, à une voie, à un lot de canettes ou de couvercles, au démarrage, à la période suivant un changement de format, à une dérive dépendante du temps ou à l’ensemble du système. Ce profil détermine ce qu’il faut vérifier ensuite.
Prenons une réclamation intermittente concernant un remplissage insuffisant. Si la même tête de remplissage reproduit l’événement, examinez cette tête et ses voisines, en maintenant constant l’état du produit. Si toutes les têtes évoluent ensemble après un événement au niveau d’une cuve ou d’un transfert, examinez l’arrivée commune. Si la mesure de remplissage est stable, mais qu’une fuite de sertissage apparaît sur une tête de sertisseuse, séparez les résultats du remplissage des preuves de fermeture. Une réparation effectuée au mauvais périmètre peut améliorer l’échantillon suivant par hasard tout en laissant le mécanisme intact.
Règle d’essai à un seul facteur en toute sécurité : définissez le périmètre maîtrisé, l’autorisation, le facteur, le signal attendu, la mesure, la condition d’arrêt et le retour à l’état antérieur avant la modification. Une seule canette améliorée ne prouve pas la cause racine. La répétabilité sur la tête, la période ou la condition attendue constitue une preuve plus solide.
Consignez l’historique des interventions. Une ligne ayant reçu plusieurs réglages non suivis ne dispose plus d’une référence de départ fiable. Notez l’état précédent, la personne et la raison de la modification, le périmètre concerné, le résultat et la décision de la conserver ou de l’annuler. C’est ce qui transforme le dépannage par essais successifs en enquête traçable.
9. Mesurer les canettes commercialisables produites de façon durable, pas seulement la vitesse nominale
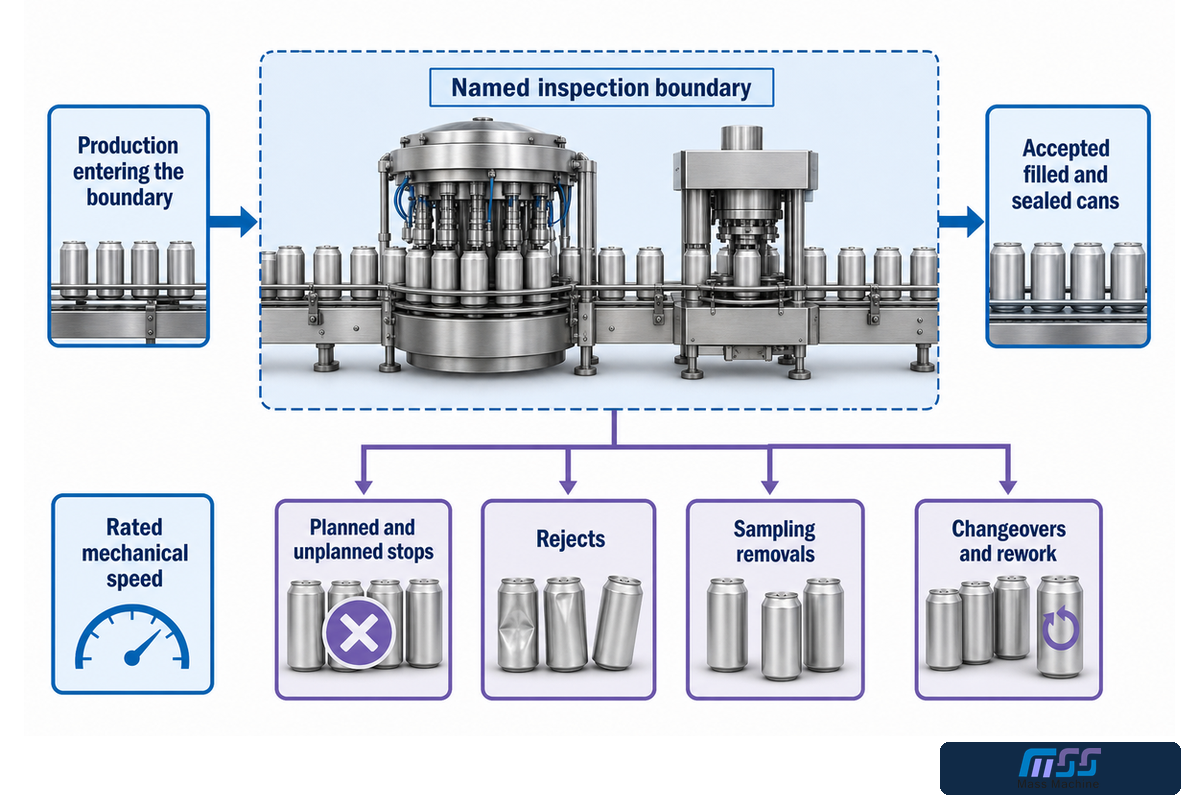
Réponse directe : le débit utile correspond aux canettes acceptées, remplies et serties à un périmètre d’inspection défini pendant une durée d’essai convenue. Signalez séparément les arrêts planifiés et non planifiés, les rejets, les prélèvements d’échantillons, les changements de format et les reprises ; une cadence nominale plus élevée en canettes par minute n’est d’aucune utilité si le chargement ou le temps de réponse des capteurs réduit le débit accepté.
La vitesse mécanique nominale est utile pour situer l’équipement, mais elle ne peut pas décrire à elle seule la ligne installée. Dépalettisation, manutention des canettes vides, remplisseuse, alimentation des couvercles, sertisseuse, convoyeurs, codage, inspection, accumulation et conditionnement secondaire interagissent. Si un arrêt en aval affame ou bloque régulièrement l’ensemble remplisseuse-sertisseuse, le débit de canettes conformes obtenu peut différer de la cadence de la machine prise isolément.
Avant d’entreprendre un essai, définissez le numérateur et le dénominateur. Par exemple, il vaut mieux dire « canettes acceptées après l’inspection désignée du remplissage et du sertissage pendant la fenêtre d’essai stable » que « production ». Précisez également si les échantillons de contrôle, les canettes de démarrage, les arrêts planifiés et les pénuries de matériaux sont inclus. Les estimations fondées sur l’historique des arrêts peuvent fournir certaines informations sur l’accumulation. Toutefois, un essai de production ou un modèle de ligne plus approprié peut encore être nécessaire.
Dans l’usine, la définition d’une « canette conforme » doit également respecter la réglementation applicable aux produits conditionnés. Dans le commerce des États-Unis, un lot peut toujours échouer à l’exigence de moyenne ou à l’exigence applicable à chaque emballage, même si l’indicateur interne du procédé de la ligne semble stable pendant l’essai. Veillez à conserver l’évaluation de métrologie légale et à ne pas la noyer dans un indicateur global d’efficacité.
10. Transformer le FAT et le SAT en dossier de réception
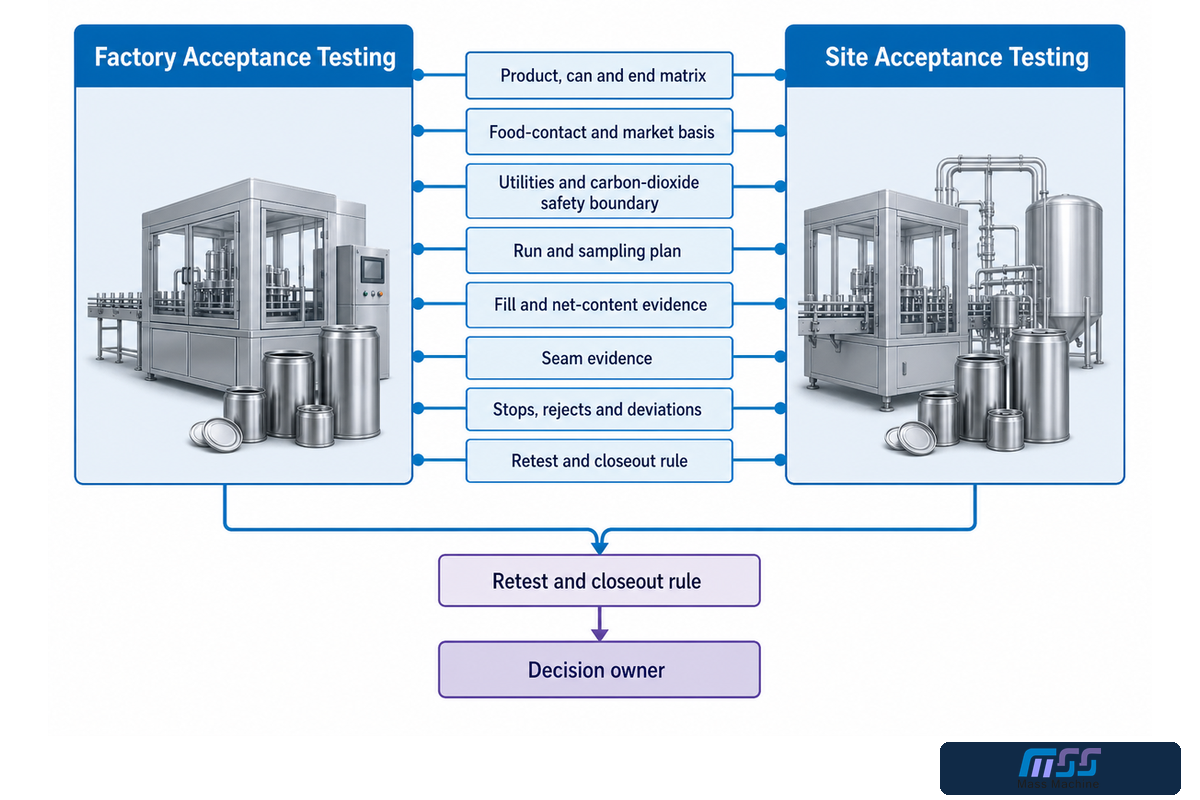
Réponse directe : le FAT et le SAT doivent s’appuyer sur des conditions de fonctionnement figées et des preuves comparables. Les preuves doivent être consignées respectivement pour l’usine et pour le site installé. La définition d’une canette conforme, d’un échantillon valide et de l’achèvement des essais ne doit pas être établie le jour du test.
Ressource éditoriale : dossier de réception des canettes commercialisables
| Champ figé | Enregistrement FAT | Enregistrement SAT | Responsable de la décision |
|---|---|---|---|
| Matrice produit, canette et couvercle | Matériaux testés et substitutions | Matériaux et lots du site installé | Responsable achat/produit/emballage |
| Base réglementaire pour contact alimentaire et marché | Documents disponibles pour le dossier d’essai | Documents applicables au dossier de mise en vente | Responsable de la conformité |
| Périmètre de sécurité des utilités et du CO2 | Conditions et contrôles en usine | Alimentation du site, ventilation, surveillance et procédures | Ingénierie du site / EHS |
| Plan d’essai et d’échantillonnage | Durée, fenêtre de stabilité et plan d’échantillonnage | Mêmes conditions de fonctionnement, avec exigences propres au site | Équipe d’essai conjointe |
| Preuves de remplissage et de contenu net | Méthode de procédé approuvée et résultats | Méthode et résultats applicables aux produits conditionnés | Responsable qualité/métrologie légale |
| Preuves de sertissage | Traçabilité des têtes et des échantillons, contrôles approuvés | Sertisseuse installée et lots réels de canettes et de couvercles | Spécialiste qualité/sertissage |
| Arrêts, rejets et écarts | Cause, durée, quantité et décision de traitement | Mêmes champs avec interfaces du site visibles | Approbateurs désignés |
| Règle de nouvel essai et de clôture | Déclencheur d’invalidation, nouvel essai maîtrisé et sort des preuves | Déclencheur de nouvel essai propre au site, échantillons conservés et enregistrement final de libération | Équipe d’essai conjointe |
Le nouvel essai doit également être défini à l’avance. Indiquez quel écart invalide l’essai, lequel autorise un nouvel essai maîtrisé et qui accepte les preuves. La conservation des échantillons et des enregistrements bruts aidera à résoudre les litiges. Sans ces éléments, le FAT et le SAT seront des démonstrations plutôt que des essais de réception.
Prêt à définir les conditions de fonctionnement de l’équipement ?
Utilisez ce guide pour figer les preuves relatives au produit, à l’emballage et à la réception. Examinez la ligne de canettes de boissons gazeuses disponible dans le contexte de ces conditions, notamment le produit, l’emballage, les utilités, le périmètre de réception, le plan d’échantillonnage, la fenêtre d’essai prévue et les personnes autorisées à accepter ou à rejeter les preuves.
Discutez de votre projet de remplissage de canettes de boissons gazeuses11. Foire aux questions
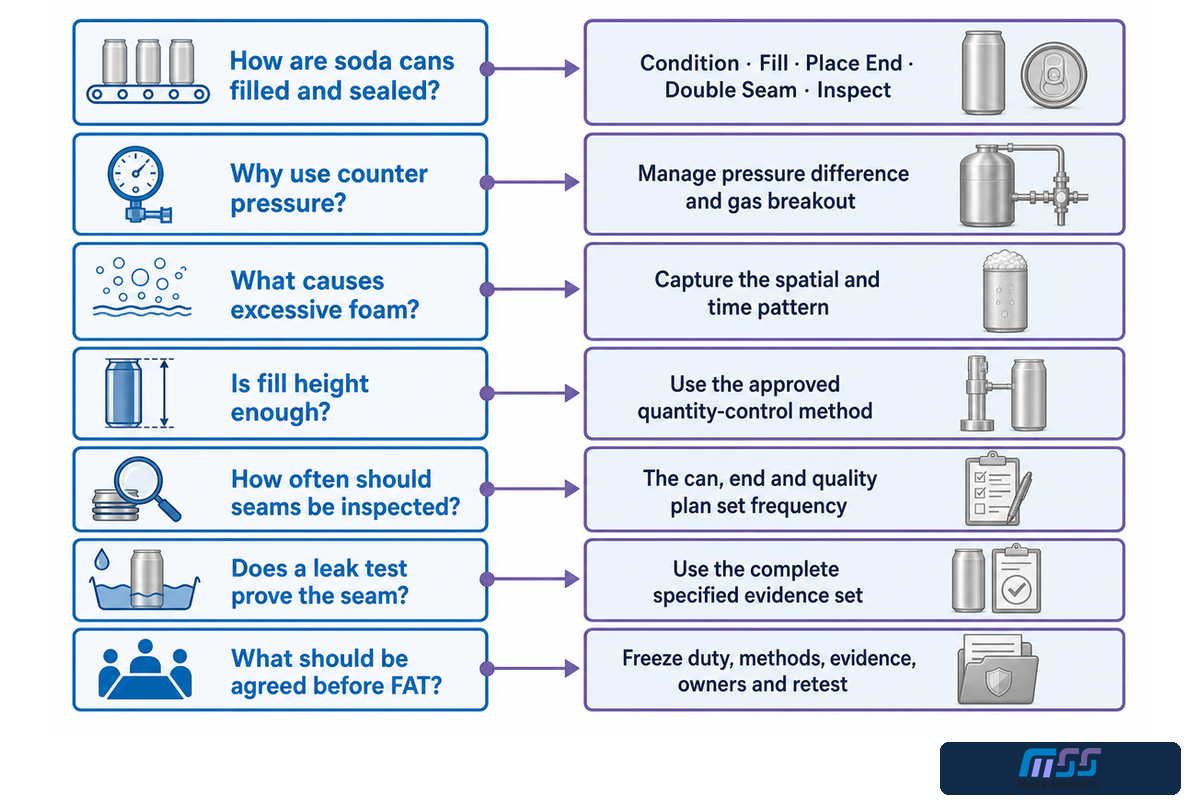
Comment les fabricants remplissent-ils et sertissent-ils une canette de boisson gazeuse ?
Ils conditionnent et alimentent la boisson gazeuse, mettent à disposition une canette vide approuvée, utilisent un cycle de remplissage à pression régulée, positionnent le couvercle approprié et réalisent un double sertissage en deux opérations. La canette finie est ensuite contrôlée au regard des preuves définies de remplissage, de sertissage, d’emballage et de libération. Le point essentiel est que chaque étape transmet une condition maîtrisée à la suivante : l’état de la boisson influe sur le remplissage, la canette remplie doit atteindre la pose du couvercle sans délai ni perturbation non maîtrisés, et le sertissage doit être évalué selon la spécification approuvée de la canette et du couvercle. Une canette d’aspect propre n’est donc qu’une observation, et non l’enregistrement complet de libération.
Pourquoi utilise-t-on le remplissage à contre-pression pour les boissons gazeuses ?
Il gère la différence de pression entre le système produit et la canette afin que la boisson puisse entrer avec moins de dégazage incontrôlé. Il réduit une cause importante de formation de mousse, mais n’élimine pas les problèmes liés à la température, au transfert, au comportement des vannes, à la mise à l’air, à la temporisation ou à la manutention de l’emballage. La séquence réelle de pression doit provenir des conditions de fonctionnement validées de la boisson et de la documentation de la machine, et non d’un réglage générique copié d’une autre ligne.
Quelles sont les causes d’un excès de mousse lors du remplissage des canettes ?
Les causes possibles comprennent un état de la boisson hors plage, une alimentation instable, une nucléation ou une agitation, un circuit de vanne, le comportement du joint ou de l’égalisation, la mise à l’air ou la temporisation de libération, ainsi que la manutention avant le sertissage. Le profil spatial et temporel doit être relevé avant de modifier un réglage. Un événement touchant de nombreuses têtes suggère une voie d’enquête différente de celle d’un événement répétable sur une seule tête, même lorsque la mousse visible semble similaire.
La hauteur de remplissage suffit-elle à prouver la quantité correcte ?
Non. La hauteur de remplissage peut être utile dans le cadre d’une méthode qualifiée, mais la température, l’effondrement de la mousse, la géométrie du contenant et la temporisation influent sur ce qui est observé. Utilisez la méthode approuvée de contrôle de la quantité.
À quelle fréquence faut-il inspecter un double sertissage ?
La spécification applicable de la canette et du couvercle, la documentation de la sertisseuse, l’évaluation des risques et le plan qualité doivent définir la fréquence. Ne copiez pas un intervalle provenant d’un guide générique sans confirmer qu’il s’applique à l’emballage et au procédé concernés.
Un test d’étanchéité prouve-t-il qu’un double sertissage est conforme ?
Il ne prouve que ce que l’essai défini peut détecter dans les conditions indiquées. Une libération complète peut également nécessiter un examen visuel, des dimensions extérieures, des coupes de sertissage ou des preuves de démontage, selon la canette et le couvercle approuvés ainsi que le plan qualité.
Que faut-il convenir avant le FAT d’une ligne de remplissage de canettes de boissons gazeuses ?
Convenez de la matrice produit et emballage, des matériaux d’essai, de la base de contact alimentaire, des utilités, de la plage de fonctionnement, de la durée d’essai, du périmètre d’essai stable, de l’échantillonnage, des méthodes, des limites, de la comptabilisation des arrêts et rejets, des preuves de sertissage, des échantillons conservés, des écarts, des responsables et des règles de nouvel essai.
Maîtriser l’emballage avant de sélectionner la configuration
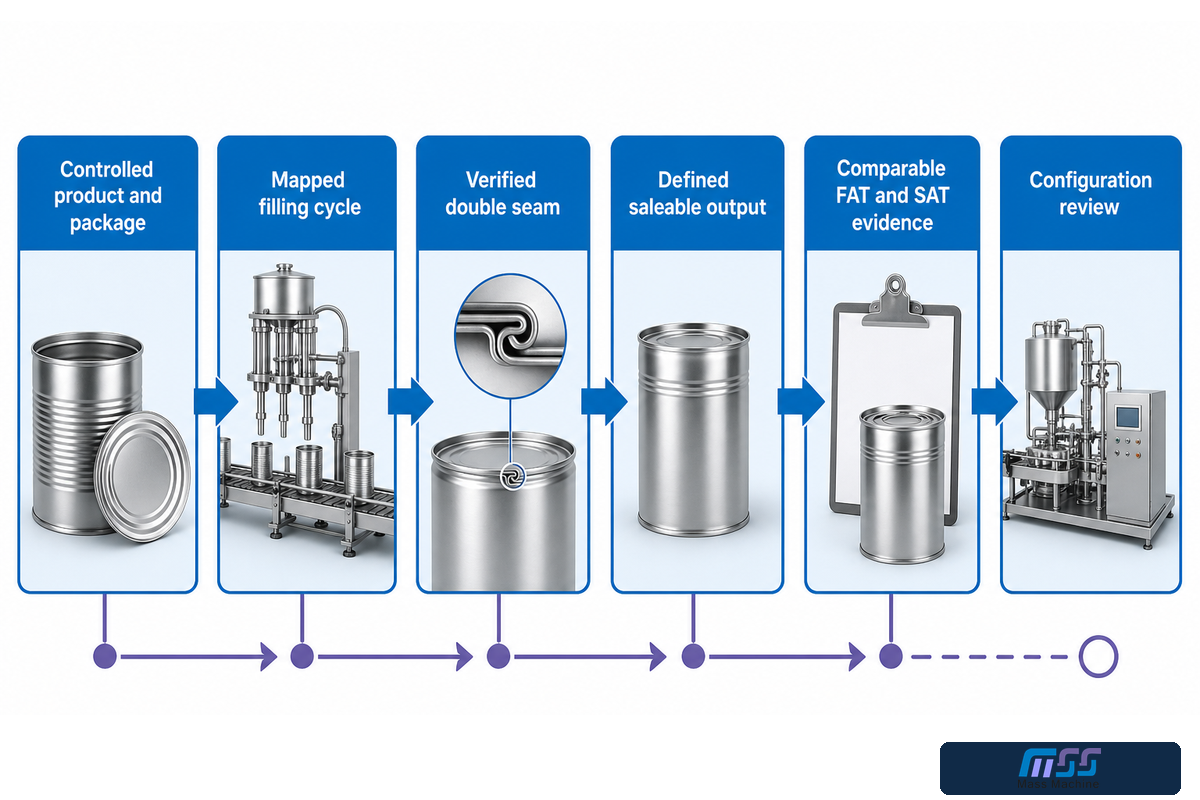
Un projet fiable de remplissage de canettes de boissons gazeuses commence par un produit et un emballage maîtrisés, et non par une vitesse annoncée. Reliez le parcours de la canette jusqu’au sertissage. Validez l’état de la boisson. Cartographiez le cycle réel des vannes. Diagnostiquez les profils avant d’expliquer les mauvais réglages apparents. Prouvez la conformité du double sertissage et définissez le débit commercialisable à un périmètre désigné. Faites ensuite de même pour le FAT et le SAT.
Pour les questions de configuration machine, de capacité et de devis, veuillez contacter la solution commerciale de remplissage de canettes de boissons gazeuses de Mass Technology. Pour en savoir plus sur l’entreprise, l’étendue de la fabrication et les coordonnées, consultez À propos de Mass Technology.
Références et sources
- U.S. FDA, Détermination du statut réglementaire des composants d’un matériau au contact des aliments
- eCFR, 21 CFR 117.40 Équipements et ustensiles
- eCFR, 21 CFR 117.80 Procédés et contrôles
- Pour clarifier les questions réglementaires relatives aux produits conditionnés, consultez NIST, FAQ sur le contenu net des produits conditionnés.
- Pour clarifier les questions réglementaires relatives aux machines, consultez OSHA, 1910.212 Exigences générales applicables à toutes les machines.
- OSHA, 1910.147 Maîtrise des énergies dangereuses
- OSHA, Bulletin sur le risque d’asphyxie au dioxyde de carbone
- Revue évaluée par les pairs, Bulles, formation et stabilité de la mousse dans les boissons gazeuses
- Crown, Principes essentiels du sertissage
- Ardagh Metal Packaging, Doubles sertissages et paramètres de performance critiques
- Ferrum, Programme de formation au sertissage des canettes